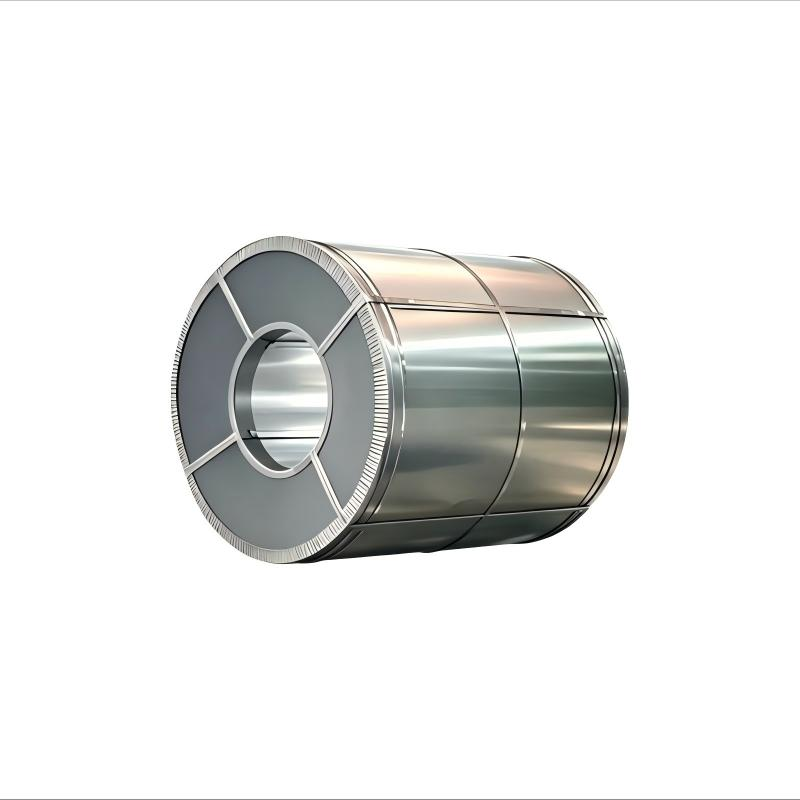
As chapas metálicas recubertas falsificadas representan unha trampa cara e recorrente para os equipos globais de adquisicións e os xestores de proxectos estruturais. Un escenario frecuente prodúcese nas zonas industriais en expansión: un contratista adquire unha gran remesa do que se etiqueta como chapa metálica premium de aluminio‑zinc ao 55 % para un proxecto, só para observar ferruxa superficial xeneralizada nos meses seguintes. As probas metalúrxicas revelan con frecuencia que o recubrimento contén tan só unha fracción do contido de aluminio requirido, disfrazando así un metal galvanizado por electrólise barato baixo un prezo enganosamente baixo. Estas fallas materiais provocan perdas catastróficas no proxecto, custos adicionais de substitución e danos na reputación do contratista.
Ao aumentar a demanda do mercado de bobinas de acero galvalume de longa duración nos sectores agrícola, comercial e industrial, imitacións inferiores están inundando cada vez máis as cadeas de suministro. Distinguir os produtos auténticos das láminas subestándar comprometidas xa non é só un exercicio técnico: é unha estratexia obrigada de protección financeira. Saber como verificar a integridade do revestimento prevén a falla estrutural prematura e mantén os proxectos dentro do orzamento.
Técnicas de inspección visual para verificación rápida
As láminas auténticas de aluminio‑zinc ao 55 % presentan características físicas distintas baixo un exame físico detallado. O patrón cristalino de brillo nas bobinas auténticas de galvalume é excepcionalmente uniforme, mostrando unha estrutura hexagonal fina e ben definida cun acabado mate prateado‑acincentado característico. Pola contra, as imitacións de baixa calidade tenden a mostrar brillos manchados e irregulares cun acabado anormalmente brillante e lustroso que imita os revestimentos estándar de zinco.
Comprobar as bordas cortadas fornece outro indicador crucial. Unha folla auténtica de galvalume de alta calidade deixa un corte limpo con mínima descamación ou separación do revestimento durante o corte. Os materiais falsos adoitan presentar bordas ásperas e dentadas con microfendas visibles no revestimento ao longo da liña de corte.
Unha proba física sinxela consiste en dobrar unha tira de proba 180 graos usando unha mordaza para chapa metálica:
-
Resposta do material auténtico : A bobina de aceiro galvalume premium presenta microfendas só no ápice da dobra, mantendo unha forte adhesión sen que se desprenda do substrato de aceiro.
-
Resposta do material contrafeito : As follas de aceiro galvanizado de baixa calidade ou etiquetadas de forma incorrecta amosan desprendemento visible, fendas e deslamination completa ao longo da liña de dobra debido a unha mala unión metálica.
Probas químicas puntuais e reaccións nas bordas
Cando a inspección de campo require unha validación química rápida sen equipamento de laboratorio completo, as probas químicas puntuais no campo ofrecen retroalimentación directa sobre a composición da aleación. Ao limpar unha pequena área superficial con acetona e aplicar unha soa gota de solución de ácido clorhídrico ao 10 % obtéñense resultados visuais inmediatos. Como os recubrimentos auténticos de aluminio-zinc ao 55 % presentan unha superficie pasiva estable de óxido de aluminio, a reacción química progresará lentamente, con burbullas controladas e mínimas. As láminas de zinc falsamente etiquetadas reaccionan de forma instantánea e violenta, xerando efervescencia enerxética en segundos.
Un método alternativo no lugar emprega unha solución de sulfato de cobre aplicada na beira lixeiramente limada da superficie:
| Método de proba |
Bobina Galvalume auténtica |
Lámina galvanizada contrafeita |
| Proba química con ácido clorhídrico |
Burbullas lentas e controladas; reacción retardada |
Efervescencia inmediata e agresiva (5–10 s) |
| Reacción superficial con sulfato de cobre |
Escurecemento lento e gradual ao longo da beira |
Revestimento negro/gris escuro de aparición instantánea |
| dobrada mecánica de 180 graos |
Capa protectora íntegra con microfendas minúsculas |
Descamación, descascarillado e desprendemento superficial |
Estes indicadores químicos permiten aos supervisores do lugar verificar o material entrante antes de que os paneis sexan conformados por laminación ou elevados sobre estruturas.
Eliminación do peso do revestimento e verificación do grosor
A masa total do revestimento protector determina a resistencia á intemperie a longo prazo do revestimento exterior. Os códigos internacionais de construción exixen unha clasificación AZ150, é dicir, 150 gramos de aleación de aluminio-zinc por metro cadrado en ambas caras, para exposicións exteriores estándar. Algúns fornecedores inescrupulosos envían material AZ60 ou AZ80 mentres facturan aos compradores por calidades superiores.
Determinar o peso exacto do revestimento require unha proba normalizada de pesar-eliminar-pesar:
-
Preparación das mostras cortar unha mostra precisa de 100 mm × 100 mm directamente dunha sección de bobina de acero galvalume entrante.
-
Medición da masa inicial pesara a mostra recuberta nunha balanza dixital calibrada para obter a masa bruta.
-
Eliminación química : Submerxe o cupón nunha solución ácida inhibida para eliminar completamente o revestimento de aleación sen corroer o acero base subxacente.
-
Cálculo da masa final : Lave, seque e volva pesar a chapa de acero desprovista de revestimento. A diferenza de masa calculada indica directamente o peso do revestimento por metro cadrado.
A proba dun material Galvalume de verdadeira calidade produce lecturas consistentes da masa do revestimento dentro do intervalo nominal esperado. Unha medición significativamente inferior aos parámetros obxectivo indica que o metal fallará moito antes do seu tempo de vida útil previsto.
Verificación das credenciais do fornecedor e da documentación de probas do laminador
Estabelecer unha colaboración con un fornecedor fiable de bobinas de acero Galvalume require avaliar as prácticas da cadea de suministro e os estándares de documentación. Todo laminador lexítimo emite un Certificado de Proba de Laminador (MTC) completo que detalla as propiedades metalúrxicas específicas de cada lote.
Puntos críticos de verificación:
-
Normas de composición química : Asegurarse de que a análise química reflicta un 55 % de aluminio, un 43,4 % de zinco e aproximadamente un 1,6 % de silicio (dentro das tolerancias estándar definidas polas normas ASTM A792, EN 10169 ou JIS G3321).
-
Verificación na fábrica : Un fornecedor profesional de bobinas de acero galvalume mantén unha transparencia operacional total, ofrecendo visitas virtuais en directo á fábrica, códigos de trazabilidade por lote estampados nas partes internas das bobinas e acceso ás inspeccións de laboratorios independentes.
-
Sinais de alerta na adquisición : Desviacións extremas nos prezos — como ofertas con prezos un 15 % a un 20 % por debaixo dos referentes globais para substratos laminados en quente — indican case sempre pesos de revestimento comprometidos, acero fora de espesor ou etiquetado fraudulento da aleación.
Para proxectos estruturais de gran volume, contratar axencias independentes de inspección como SGS, Bureau Veritas ou Intertek para realizar mostraxes antes do envío ofrece unha garantía absoluta de calidade.
Validación mediante envellecemento acelerado e probas de salpicadura con sal
Para proxectos arquitectónicos e industriais pesados situados en entornos mariños ou químicos agresivos, as probas de envellecemento en laboratorio validan o rendemento no mundo real. Os protocolos de proba estandarizados someten as mostras a tensións ambientais simuladas:
-
Proba de néboa salina neutra (ASTM B117) : Unha mostra auténtica de galvalume de alta calidade resiste facilmente máis de 1.000 horas de exposición continua á néboa salina, con menos do 5 % de formación de ferruxo vermello na superficie ao longo das liñas rascadas. As láminas de baixa calidade adoitan presentar cobertura total de ferruxo antes de acadar as 300 horas.
-
Proba de resistencia á humidade (ASTM D2247) : A exposición de paneis a unha humidade relativa do 100 % a 38 °C durante 500 horas non produce ampollas graves, microampollas nin perda de adhesión do revestimento nas láminas de aleación auténticas.
O fracaso nas probas aceleradas de corrosión indica unha distribución deficiente das fases de zinc e aluminio na microestrutura do revestimento, o que fai que o aceiro sexa vulnerable a unha degradación rápida unha vez instalado ao aire libre.
Colaboración con instalacións de fabricación contrastadas
Protexer grandes investimentos en infraestrutura contra materiais falsificados consiste en escoller socios fabricantes consolidados con sistemas probados de aseguramento da calidade. Cadeas de suministro rastrexables, certificacións metalúrxicas claras e aprovisionamento fiable de materias primas garante que cada tonelada métrica de metal procesado cumpra rigorosos estándares internacionais.
Ofrecendo produtos de acero recuberto de alto rendemento a mercados globais, Yuanhe opera liñas de produción modernas capaces de fabricar bobinas de acero galvalume de primeira calidade, con especificacións de recubrimento que van desde graos lixeiros (AZ50) ata graos de alta resistencia (AZ185). Mediante un rigoroso control en liña do grosor, sistemas automatizados para o equilibrio químico das cubas e ensaios de calidade estritos antes do envío, Yuanhe garante aos distribuidores internacionais e aos clientes especializados en conformado por rolos un comportamento previsible do material e unha execución fiable da cadea de suministro. Ao adquirir existencias verificadas de bobinas de galvalume respaldadas por garantías da fábrica, os compradores obtén materiais de construción duradeiros e resistentes á corrosión, deseñados para durar décadas.
 EN