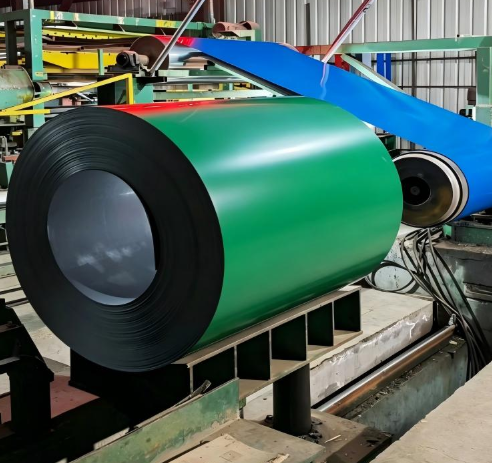
Miért fontos a festék tapadási vizsgálata a színezett acéltekercset vásárlók számára
A festékréteg tapadási ereje a színes bevonatos acéltekercsek egyik legfontosabb minőségi paramétere, és közvetlenül meghatározza, hogy a bevonat érintetlen marad-e az alakítás, a szállítás, a felszerelés és a hosszú távú üzemelés során. Amikor a vásárlók építőipari, háztartási készülékekhez vagy szállítási alkalmazásokhoz színes bevonatos acéltekercset vagy tekercsbevonatos acéllemezt rendelnek, a megfelelőtlen festékréteg-tapadás miatt a bevonat leválhat, az alapul szolgáló fém korródálhat, és a termék korai meghibásodása következhet be. Az iparági adatok szerint a bevonat tapadási hibái kb. 35 százalékot tesznek ki a festett acél ellátási láncban fellépő minőségi viták közül. Ezért a rendszerszerű tapadásvizsgálat elengedhetetlen lépés a beszerzés előtti minősítési folyamatban, különösen új szállítók vagy új bevonati összetételek értékelésekor. A színes bevonatos acéltekercs, amely a beszerzési szakaszban sikeresen átmegy a tapadásvizsgálaton, bizalmat nyújt a vásárlóknak abban, hogy a termék az előírt módon fog működni az egész tervezett élettartama alatt.
Keresztirányú szalag tapadásvizsgálat (ASTM D3359 / ISO 2409)
A keresztirányú szalag vizsgálata a leggyakrabban alkalmazott módszer a festékréteg tapadásának értékelésére színezett acéltekercsek és tekercsbe hengerelt, befestett acéllemezek esetében. A vizsgálat során egy többkéses vágóeszközzel rácsos mintát vágunk a rétegbe, nyomásérzékeny szalagot helyezünk a vágott területre, majd gyorsan eltávolítjuk a szalagot a felületi réteg leválásának megítéléséhez. Az eredményeket 0B-től (több mint 65 százalékos leválás, gyenge tapadást jelez) 5B-ig (nincs leválás, kiváló tapadást jelez) skálán osztályozzák. Szokásos építőipari alkalmazásokhoz használt színezett acéltekercsek esetében általában legalább 4B-os értékelés szükséges, míg az autóipari és háztartási készülékekhez használt tekercsbe hengerelt, befestett acéllemezek esetében 5B-es teljesítményt követelnek meg. A vizsgálatot a tekercs szélességének és hosszának több pozíciójából vett mintákon kell elvégezni annak biztosítására, hogy a tapadás egységes legyen az egész gyártási tételben.
Hajlítási vizsgálat a réteg rugalmasságára és tapadására
Az ASTM D4145 vagy egyenértékű szabványok szerint végzett hajlítási vizsgálat a színezett acéltekercs bevonatának rugalmasságát és tapadását értékeli. Egy bevonatos mintát egy meghatározott átmérőjű, általában 1–8 milliméteres hengeres mandrel köré hajlítanak, majd a bevonatos felületet repedések, lehámolódás vagy leválás szempontjából vizsgálják. A hengerformázáshoz vagy mélyhúzáshoz szánt színezett acéltekercsnek kis mandrel-átmérőn kell sikeresen átmennie a hajlítási vizsgálaton, mivel az anyagot a további feldolgozás során jelentős alakváltozás éri. A poliészter bevonattal ellátott színezett acéltekercs általában 2T–3T T-hajlítási osztályzást ér el, míg a magasabb teljesítményű SMP vagy PVDF bevonatok 1T vagy jobb eredményt érhetnek el. A vásárlóknak meg kell határozniuk a szükséges T-hajlítási osztályzást beszerzési specifikációikban, és ellenőrizniük kell a szállító minőségbiztosítási dokumentumainak vizsgálati eredményeit.
Ütésállósági vizsgálat (ASTM D2794)
Az ütésállósági vizsgálat a színezett acéltekercs bevonatának képességét méri annak elviselésére, hogy hirtelen mechanikai hatásra ne repedjen meg vagy váltakozzon le. Egy súlyos nyomófejet adott magasságból ejtenek a bevonatos felületre, és a bevonat látható meghibásodását okozó legkisebb ütésenergiát rögzítik. Az elektromos készülékek gyártásában használt tekercsbevonatos acéllemez – ahol a panelek összeszerelés közben kezelési ütéseknek lehetnek kitéve – általában legalább 30 inch-font ütésállóságot igényel az ütés oldalán. A építőipari alkalmazásokhoz szükséges színezett acéltekercs kevésbé szigorú ütésállósági követelményeket támaszt, de a vizsgálat továbbra is értékes a különböző szállítók termékeinek összehasonlítására és a gyenge mechanikai keménységű bevonatrendszerek azonosítására.
Forralt víz- és páratartalom-adhéziós vizsgálatok
A környezeti tapadásvizsgálatok azt vizsgálják, hogy a színes bevonatos acélcsévek bevonata megtartja-e tapadási erejét nedvesség hatására. A forrázó víz teszt során egy bevonatos mintadarabot meghatározott ideig – általában 15–30 percig – forró vízbe helyeznek, majd azonnal ragasztószalag-tesztet végeznek. Azok a tekercsbevonatos acéllemezek, amelyek ezen teszten sikeresen átmennek, ellenállnak a nedvesség okozta tapadásvesztésnek, ami különösen fontos kültéri alkalmazások esetén. A páratartalom-állósági tesztet az ASTM D2247 szabvány szerint végzik: a mintákat hosszabb ideig, szabályozott magas páratartalmú környezetben tartják, majd ezután újra értékelik a tapadást. A trópusi vagy partvidéki környezetben használandó színes bevonatos acélcséveket a beszállítók minősítési folyamatának részeként ilyen nedvességérzékeny tapadásvizsgálatoknak kell alávetni.
Gyakorlati beszerzési forgatókönyv: Minőségi ellenőrzés a beszerzés előtt
Egy nemrégiben lezárult beszerzési projekt során egy dél-amerikai vevőnek új, színes bevonatú acéltekercs-szállítót kellett minősítenie egy tetőlemez-gyártó sor számára. A vevő három gyártási tételből kért próbamintákat, és az ASTM-szabványoknak megfelelően keresztvágásos tapadásvizsgálatot, T-hajlítási vizsgálatot és ütésállósági vizsgálatot végezett. Az egyik szállító tekercsbevonatos acéllemeze a keresztvágásos teszten a 3B szinten bukott el, ami gyenge tapadást jelez – ilyen esetben a hengerlés során mezői hibák léphetnek fel. A vevő e vizsgálati eredmények alapján tárgyalásokat folytatott a kiválasztott szállítóval a bevonati specifikációk javítása és további minőségellenőrzési intézkedések bevezetése érdekében, mielőtt a teljes gyártási rendelést leadta volna. Ez a példa azt mutatja, hogy a színes bevonatú acéltekercsek tömeges beszerzése előtti rendszerszerű tapadásvizsgálat megelőzheti a későbbi, költséges minőségi problémákat. Olyan szállítók – például a Shenyang Yuanhe –, akik háromszintű minőségellenőrzési rendszert alkalmaznak és részletes vizsgálati dokumentációt tudnak nyújtani, nagyobb biztonságot nyújtanak a vevőknek a gyártási tételenkénti egyenletes bevonati tapadás tekintetében.
Gyakran Ismételt Kérdések
Mi a színképzett acéltekercs minimálisan elfogadható keresztvágásos tapadási értékelése?
A legtöbb építészeti és általános célú alkalmazás esetén a színképzett acéltekercsnek el kell érnie az ASTM D3359 szerinti legalább 4B keresztvágásos értékelést. A különösen igényes alkalmazásokhoz, például háztartási készülékek gyártásához használt tekercsbevonatos acéllemez esetében akár 5B teljesítmény is szükséges lehet.
Hány mintát kell tesztelni egy új színképzett acéltekercs-szolgáltató értékelésekor?
A vásárlóknak legalább három különböző gyártási tételből kell mintákat kérniük, és a vizsgálati mintákat a tekercs szélessége és hossza mentén több helyről kell venniük. Ez a mintavételi módszer biztosítja, hogy a tapadási teljesítmény egyenletes legyen az egész tekercsbevonatos acéllemez-gyártási folyamatban.
Előre jelezhetők-e a tapadási teszteredmények a bevonat hosszú távú teljesítményét?
Az tapadásvizsgálatok alapminőségi adatokat szolgáltatnak, de nem képesek teljes mértékben előrejelezni a hosszú távú, évtizedekig tartó üzemeltetési teljesítményt. Az tapadásvizsgálatok kombinálása gyorsított időjárásállósági vizsgálatokkal – például az ASTM G154 UV-expozíciós szabvánnyal – átfogóbb értékelést tesz lehetővé a színezett acélcsévek hosszú távú alkalmazásokra való alkalmasságáról.
 EN