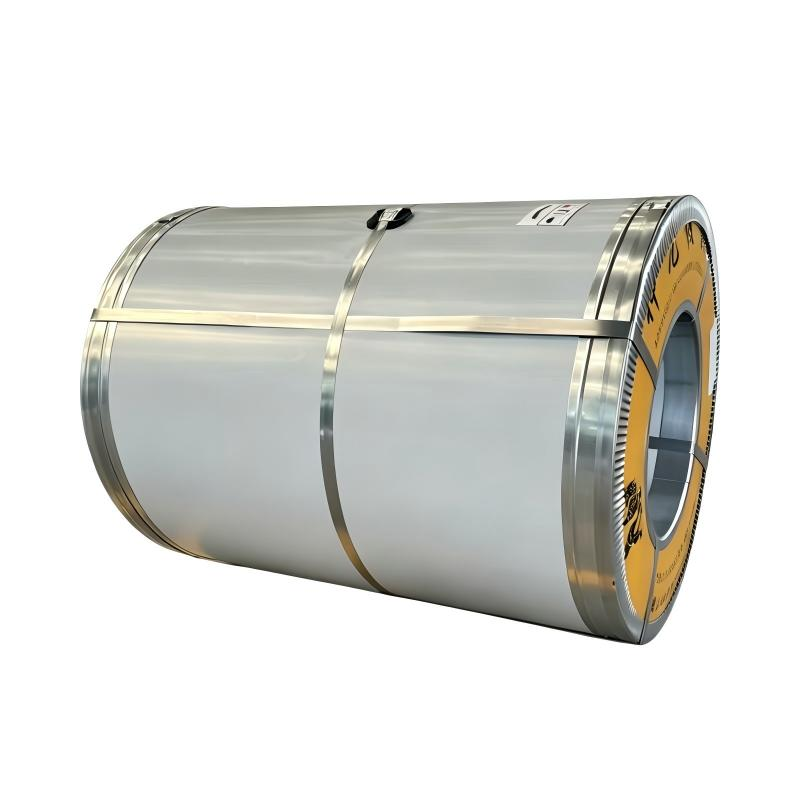
Når prosjektteam og innkjøpsledere diskuterer miljøvennlige byggematerialer, dukker en nøkkelspørsmål nesten alltid opp: Hva skjer faktisk med en forlakkert galvanisert stålrulle når taket eller veggpanelene når slutten av levetiden sin? Med sirkulærøkonomikrav som er strengere enn noensinne hjelper det kjøpere å ta kloke innkjøpsbeslutninger å vite hvordan lakket stålskrap beveger seg gjennom leveranskjeden.
Kort svar er ja – stål er fortsatt det mest resirkulerte industrielle materialet i verden, med globale gjenvinningssatser som regelmessig overstiger 85 %. Imidlertid skaper kombinasjonen av et stålunderlag, et organisk malingssjikt og en beskyttende sinkbelægning en unik resirkuleringsbane. Å forstå denne prosessen sikrer at materialene dine oppnår bærekraftmål uten å kompromittere tekniske spesifikasjoner.
Metallurgien bak resirkulering av belagt stål
Mange kjøparar lurer på om det å brenna bort maling og fordampa sink øydelegg kvaliteten på attsmeltet stål. I praksis handtek moderne stålprodusentar desse sekundære lagene rutinemessig ved hjelp av elektrisk bågovn (EAF) teknologi.
Når ein pre-malet galvanisert stålspol går inn i ein EAF-batch, stiger temperaturane raskt over 1600°C. Ved desse ekstreme nivåene skjer det tre ulike fysiske reaksjonar på ein gong:
-
Organisk maling: Det er ikkje sikkert at det er ein viss grad av brenning som er nødvendig for å brenna. Moderne baghouse-filtre og skrubber fanger opp termisk energi og prosesserer flyktige utsleppingar, som oppfyller atmosfæriske samsvarsstandarder utan å forurensar partiet.
-
Zinksubstratet flattnar: Det beskyttende sinkslaget fordampar umiddelbart. Det er eit system for å samle støv i ovnen som fanga denne sinkdampen og kondenserte den til sinkoksidstøv, ein sekundær råvare med høgt verdi.
-
Rekonstituering av kjernen: Underliggende stål, enten fra en forfarget kullstålspole eller et varmvalset grunnlag, smelter fullstendig. Siden stålmolekyler ikke degraderes under termisk gjenvinning, beholder det nyutstøpte væskestålet 100 % av sine opprinnelige strukturelle egenskaper.
Nøkkelfaser i materialgjenvinningsprosessen
| Scene |
Industriell mekanisme |
Hovedgjenvunne utdata |
Effektivitetsstandard |
| Innsamling og sortering |
Magnetisk separasjon fra blandet industrielt skrap |
Beleggskjært stålskrap som inngangsmateriale |
gjenvinningsgrad på 95 % eller mer |
| Oversettelse av ovn |
Smelting ved høy temperatur i EAF-/BOF-anlegg ved 1600 °C eller høyere |
Væskeformig stål og forbrenningsavgasser |
98 %+ stålgjenvinningsgrad |
| Termisk maling fordampning |
Avgassugning og sekundære termiske oksidatorer |
Gjenvinnet termisk energi |
Varierende energigjenvinningsgrad |
| Sinkdampfangst |
Sekkfilterfiltrering og støvkondensering |
Sinkoksidrikke EAF-støv |
70 % – 85 % sinkfangst |
| Støvbehandling |
Waelz-ovn pyrometallurgisk behandling |
Raffinert sinkoksid for smelteverk |
60–75 % markutsbytte |
Økologisk innvirkning og ressurskompensasjon
Å velge gjenvinnbare materialer er mer enn et grønt markedsføringspoeng; det driver direkte målbare ressurssparinger. Industridata fra World Steel Association viser at hver metrisk ton gjenvunnet stålskrap erstatter:
-
Omtrent 1 400 kilogram jernmalm
-
Cirka 740 kilogram kokskull
-
Omtrent 120 kilogram kalkstein
Når en forlakkert, galvanisert stålcoile gjenbrukes, skapes en ekstra sirkulær fordel ved å samle inn sinkstøv. Gjenvinning av sekundært sink reduserer behovet for primært sinkutvinning, som forbruker enorme mengder energi og produserer store mengder slagg.
Utenfor miljøfordelene finnes det også en sterk økonomisk fordeler. Markedet for sinkrik EAF-støv har utløst et spesialisert resirkuleringssystem. Spesialiserte anlegg bruker Waelz-ovner til å omforme samlet støv til sinkoksid av høy kvalitet, som selges direkte tilbake til primære kjemiske anlegg og sinkraffinerier. I stedet for å betale gebyrer for deponering på fyllplass, skaper behandlingsanleggene to lønnsomme inntektsstrømmer: ren væskestål og konsentrert sinkstøv.
Eksempler fra virkeligheten på feltgjenvinning
Gjenvinning av demolisjonsavfall i tøffe klimaforhold
Under et stort industrielt renoveringsprosjekt i Midtøsten demonterte entreprenører et 45-metrisk tonn tungt lagerbygg tak laget av forfarget galvanisert stålcoils bekledd med paneler. Panelene hadde vært utsatt for ørkenens sol, sandstormer og kystsalt-sprut i over 14 år, noe som førte til kraftig overflatekalking og lokal sinkoksidasjon.
I stedet for å kassere de forvitrede panelene sendte entreprenøren avfallsmaterialet direkte til et regionalt EAF-verk utstyrt med avansert teknologi for fangst av støv. Ved termisk smelting ble det gjenopprettet 43,2 tonn høykvalitets væskestål samt 1,8 tonn sinkrik støv fra filterne. Prosjektet oppnådde en samlet materiellgjenvinningssats på over 99 %, noe som viser at alvorlig atmosfærisk forvitring ikke reduserer gjenvinningsverdien til en kvalitetsbehandlet, kaldvalset stålrulle.
Innkorporering av avfallsmaterialer i moderne rulleeproduksjon
En leverandør av kjøretøykomponenter i Sørøst-Asia måtte forbedre sin LEED-leveranskjedskarakter før en kommende revisjon. Ved å kjøpe en behandlet, kaldvalset stålrulle med dokumentert innhold av 25 % stålavløp fra sluttbrukere klarte fabrikken å nå sine bærekraftsmål uten å endre presseinnstillinger eller strukturelle toleranser. De ferdige delene hadde nøyaktig samme strekkfasthet, flytegrense og malingheft som paneler produsert fra nygruvt malm.
Innkjøpskontrolliste for bærekraftig innkjøp
Innkjøpsteam som ønsker å forbedre sin miljørapportering uten å ofre på materialets kvalitet, kan følge denne firepunktskontrollisten ved vurdering av stålmuligheter:
-
Bekreft dokumentasjon om innhold av gjenvunnet materiale: Be potensielle verksteder om transparente milltestsertifikater (MTC) som detaljerer prosentandelen gjenvunnet skrap som er brukt i grunnmaterialet.
-
Standardiser valg av grunnmateriale: Hold deg til anerkjente materialstandarder som ASTM A653, EN 10169 eller JIS G3302. Disse rammeverkene garanterer konsekvent kjemi, noe som gjør gjenvinning av avfallsstål enklere for skrapbehandlere senere i verdikjeden.
-
Vurder beleggseffektivitet: Tilpass sinkbeleggstykkelse (fra Z20 til Z275) til faktiske bruksforhold. Unngå overdimensjonering av tykke belegg for milde innendørs anvendelser, noe som minimerer unødvendig mineralbruk under produksjon.
-
Planlegg sertifisering for sirkulært livssyklus: Sørg for at materialeegenskapene dine støtter regionale standarder for grønne bygg, som LEED eller BREEAM, ved å beholde miljøproduktdokumentasjoner (EPD) fra leverandøren din.
Strategisk støtte til forsyningskjeden
Å navigere krav til gjenvinning av PPGI, miljøsertifiseringer og tekniske spesifikasjoner krever en produksjonspartner med omfattende kompetanse innen forsyningskjeden. Innkjøp av konsekvente, høykvalitetsstålprodukter som er produsert i henhold til strenge internasjonale standarder sikrer lange levetider og enkel gjenvinning ved livets slutt.
Yuanhe leverer et bredt utvalg av spoleprodukter til store industrimarkeder i Sørøst-Asia, Midtøsten, Sentral-Asia og Sør-Amerika. Produktene er utviklet i henhold til strenge ASTM A653- og JIS G3302-standarder. Ved å vedlikeholde ISO-sertifiserte produksjonslinjer leverer Yuanhe forfarget galvanisert stålspole og forfarget kaltvalsede stålspole med sinkbelægningsvekter fra Z20 til Z275, grunnmålsstyrkelser fra 0,09 mm til 1,5 mm og pålitelige levertider på 6 til 14 dager. Yuanhe gir omfattende produktdokumentasjon for å hjelpe internasjonale kjøpere med å oppfylle strenge gjenvinningskrav, bygge bærekraftige forsyningskjeder og nå langsiktige miljømål.
 EN