 EN

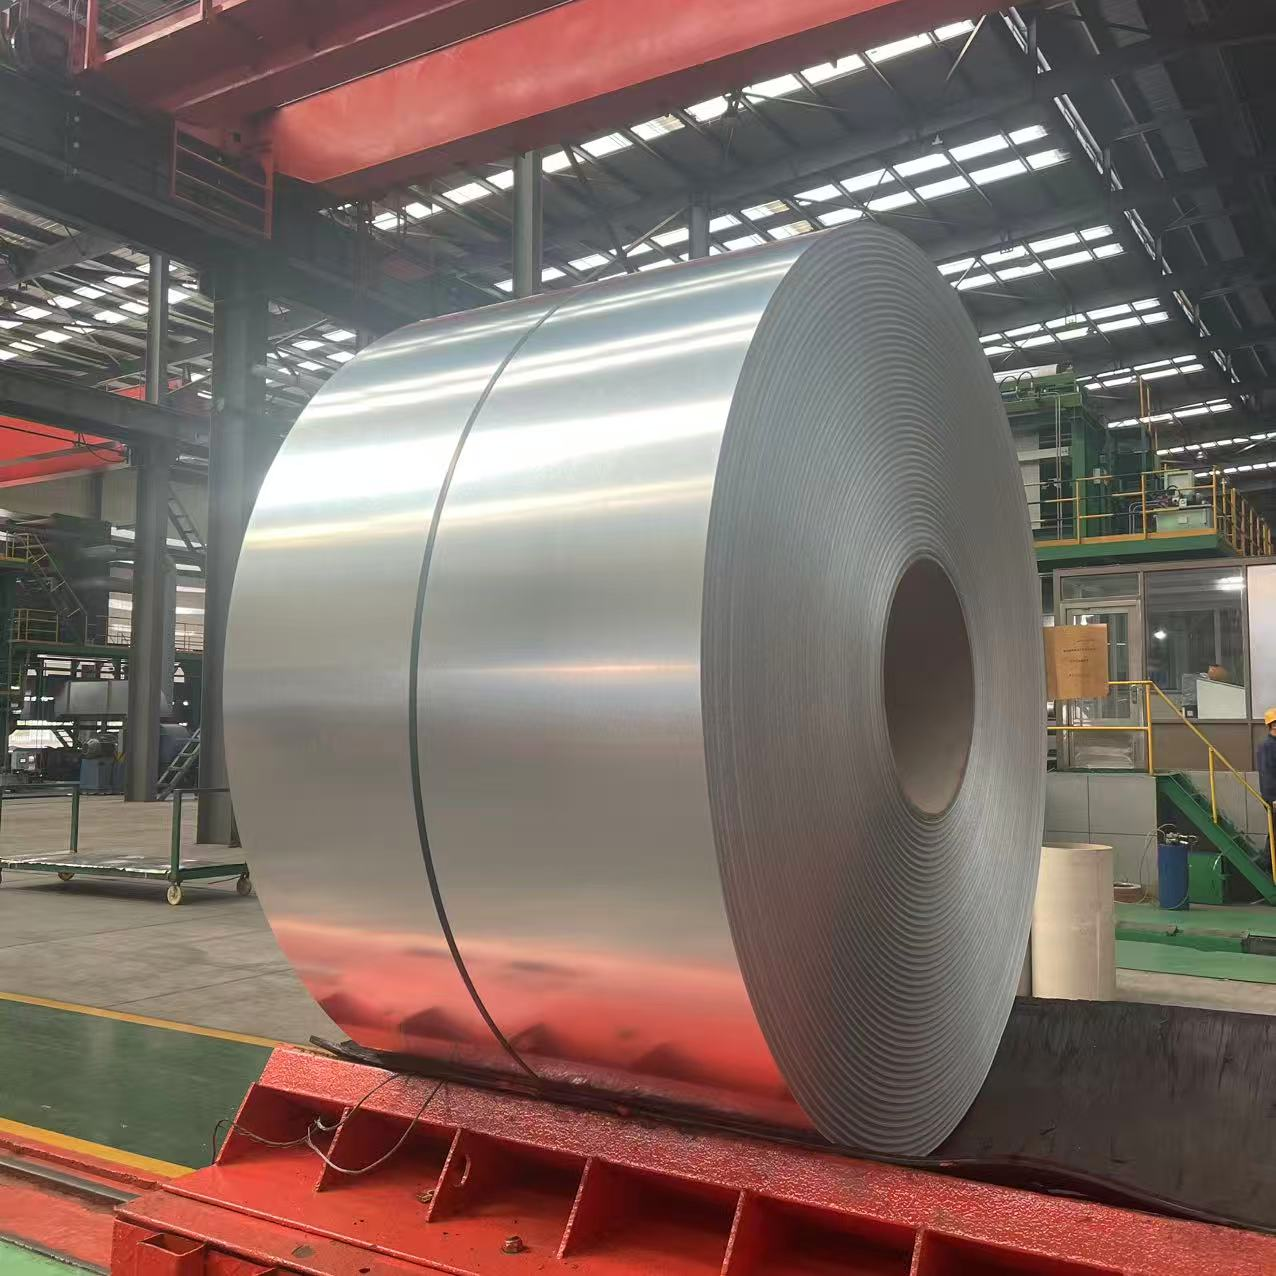
Comparaison des performances entre l’acier galvanisé à chaud et l’acier galvanisé à froid
En tant qu’ingénieur acheteur travaillant avec des clients du secteur de la construction en Afrique, en Amérique du Sud et en Europe, une question revient plus souvent que les autres : devons-nous spécifier acier galvanisé à chaud ou de l’acier galvanisé à froid ? Sur le papier, les deux produits sont « galvanisés » — les acheteurs supposent parfois qu’ils peuvent être interchangeables selon le prix. Cette hypothèse tend à créer de véritables problèmes par la suite, notamment dans les environnements côtiers ou à forte humidité, où le choix d’une spécification de revêtement inadaptée peut entraîner une corrosion visible en deux ou trois ans.
Cet article compare pas à pas les deux procédés, en abordant les dimensions les plus importantes pour les achats dans le secteur de la construction : masse surfacique du revêtement, résistance à la corrosion, mécanisme de procédé, positionnement coûts et adéquation à l’application. Lorsque cela s’avère pertinent, j’ai inclus les désignations des normes ASTM et EN, car les termes relatifs à la masse surfacique du revêtement sont fréquemment employés de façon imprécise dans les devis fournis par les fournisseurs.
Qu’est-ce que l’acier galvanisé à chaud ?
Acier galvanisé à chaud il est obtenu en plongeant de l’acier nettoyé dans un bain de zinc en fusion à environ 450–460 °C. À cette température, le zinc réagit métallurgiquement avec le fer du métal de base, formant une série de couches d’alliage intermétallique zinc–fer liées au substrat. La couche la plus externe est constituée de zinc pur. Cette structure multicouche confère à l’acier galvanisé à chaud sa durabilité caractéristique : si la surface de zinc est rayée, le zinc environnant agit comme une anode sacrificielle et continue de protéger l’acier exposé.
Pour les produits en bobine — la forme la plus pertinente pour les applications de couverture, de bardage et structurelles — le galvanisation à chaud par immersion produit des bobines GI (fer galvanisé) ou plaque galvanisée par trempage chaud avec des masses de revêtement généralement spécifiées selon les normes ASTM A653 ou EN 10346. Selon l’ASTM A653, la désignation G90 signifie une masse totale de zinc de 275 g/m² (les deux faces confondues), tandis que G115 signifie 350 g/m². La norme EN 10346 utilise des désignations de série Z où le chiffre indique la masse totale en g/m² : Z120 (120 g/m²), Z200 (200 g/m²), Z275 (275 g/m²).
Qu’est-ce que l’acier galvanisé à froid ?
La galvanisation à froid — plus précisément appelée galvanisation électrolytique ou galvanoplastie — applique un revêtement de zinc par un procédé électrochimique à température ambiante. Des ions de zinc en solution sont déposés sur la surface de l’acier sous l’effet d’un courant électrique. Il n’y a pas de liaison métallurgique ; le zinc adhère sous forme d’une fine couche électrodéposée, dont l’épaisseur varie typiquement entre 10 et 50 g/m² selon la spécification.
L'acier galvanisé à froid présente un aspect plus lisse et plus uniforme, ainsi que des tolérances d'épaisseur plus serrées — utile pour la fabrication de précision ou les produits grand public où la régularité de la finition prime sur la résistance à la corrosion. Le compromis réside dans l'épaisseur du revêtement et l'absence de la liaison intermétallique zinc–fer qui permet à acier galvanisé à chaud de bien résister dans des environnements extérieurs exigeants.
Comparaison des performances clés
| Dimension | Acier galvanisé à chaud | Acier galvanisé à froid |
|---|---|---|
| Poids du revêtement en zinc | Généralement 120–600 g/m² (Z120–Z600 / G40–G235) | 10–50 g/m² |
| Mécanisme d’adhérence | Liaison intermétallique zinc–fer métallurgique | Dépôt électrochimique (adhérence mécanique) |
| Résistance à la corrosion | Élevée ; adaptée aux environnements extérieurs, marins et industriels | Modérée ; adaptée aux environnements intérieurs ou peu sévères |
| Finition de surface | Motif de cristaux de zinc (spangle), texture variable | Lisse, uniforme, tolérances plus serrées |
| Température de processus | 450–460 °C | Température ambiante ou température ambiante |
| Applications typiques | Bobines de toiture, revêtements, acier structurel, exportations de bobines d’acier galvanisé à chaud (GI) | Tôles automobiles, appareils électroniques grand public, acier léger pour usage intérieur |
| Positionnement coût | Coût matériel plus élevé ; coût global sur le cycle de vie inférieur en usage extérieur | Coût initial plus faible ; coût global sur le cycle de vie plus élevé si utilisé en extérieur |
Résistance à la corrosion : la différence essentielle
Le poids de revêtement est le facteur déterminant principal de la résistance à la corrosion, et l’écart entre acier galvanisé à chaud l’acier galvanisé à chaud et l’acier galvanisé à froid est considérable. Une tôle galvanisée à chaud Z120 contient 120 g/m² de zinc — soit déjà deux à dix fois plus épais qu’un revêtement galvanisé par électrolyse typique de 10–50 g/m². Pour des toitures en Afrique de l’Ouest côtière ou des entrepôts dans un climat humide d’Amérique du Sud, cette différence se mesure en années de durée de service, et non en mois.
J’ai vu des projets où des entrepreneurs ont choisi de l’acier galvanisé à froid en raison de son prix plus bas, puis ont constaté l’apparition de rouille visible dans les 18 à 24 mois suivant l’installation, dans un environnement côtier tropical. Le revêtement était bien présent, mais il ne pouvait pas résister à la charge corrosive. Ce résultat est prévisible lorsque le poids du revêtement n’est pas adapté à l’environnement d’exposition — et c’est précisément ce genre de situation galvanisation à chaud par immersion est spécifiquement conçu pour l’empêcher dans les applications extérieures et industrielles.
Pour les applications intérieures, sèches ou en zone continentale, l’acier galvanisé à froid peut offrir des performances satisfaisantes, et son coût inférieur est alors justifié. La sélection doit reposer sur la classification réelle de l’environnement corrosif du projet, et non sur le prix unitaire par tonne.
Mécanisme de procédé et adhérence à long terme
La liaison métallurgique dans acier galvanisé à chaud n’est pas simplement plus épais — il se comporte différemment sous contrainte mécanique. Lorsqu’une tôle zinguée à chaud est découpée, pliée ou perforée, les couches intermétalliques se déforment avec l’acier au lieu de s’écailler comme un revêtement distinct. Pour la fabrication de toitures et de bardages, où les bobines sont profilées par laminage à froid, cela est essentiel : le revêtement doit résister à la mise en forme sans délaminage. Les revêtements zingués à froid, étant plus minces et adhérents mécaniquement, sont plus sensibles à la perte de revêtement aux plis et aux bords découpés sous la même charge mécanique.
Pour les applications qui ne nécessitent pas de formage sévère et dont l’environnement d’utilisation est maîtrisé, l’acier zingué à froid peut constituer un choix approprié et économique. Ces deux produits ne sont pas des substituts équivalents — la zone de chevauchement entre leurs domaines d’application adaptés est plus étroite que ne le laisse supposer leur appellation commune « zingué ».
Normes et orientations techniques
Lors de l’examen des devis pour acier galvanisé à chaud , vérifiez la désignation du poids de revêtement plutôt que d’accepter une description générique « galvanisé ». Désignations courantes de galvanisation à chaud :
- ASTM A653 : G60 (180 g/m²), G90 (275 g/m²), G115 (350 g/m²), G165 (500 g/m²)
- EN 10346 : Z100, Z120, Z200, Z275 — le chiffre indique la masse totale de zinc en g/m² des deux faces
- JIS G3302 : Z08, Z12, Z20, Z27 — multipliez par 100 pour obtenir une approximation en g/m²
La tôle en bobine électro-galvanisée destinée aux applications à laminage à froid est régie par des normes distinctes (p. ex. ASTM A879/A879M) et précise généralement le revêtement en g/m² par face. La comparaison de ces désignations entre un devis pour galvanisation à chaud et un devis pour électro-galvanisation nécessite une attention particulière : les valeurs numériques ne sont pas calculées selon les mêmes bases. plaque galvanisée par trempage chaud lorsqu’il faut choisir entre galvanisation à chaud et galvanisation à froid
Quand choisir la galvanisation à chaud ou la galvanisation à froid
La décision dépend de l’endroit où l’acier sera utilisé et de la durée d’utilisation prévue :
- Choisissez l’acier galvanisé à chaud (tôles en bobines GI / tôles galvanisées à chaud) pour les toitures extérieures, les bardages muraux ou les charpentes structurelles ; les environnements d’utilisation classés C3 ou plus (ISO 9223) — notamment les zones côtières, tropicales ou industrielles ; une durée de vie prévue de 15 ans ou plus ; ou les projets pour lesquels les codes du bâtiment locaux exigent un poids minimal de revêtement de zinc (généralement Z120 ou plus).
- L’acier galvanisé à froid convient aux environnements intérieurs secs où l’exposition à la corrosion est limitée ; aux applications où l’uniformité de l’apparence ou des tolérances strictes d’épaisseur sont des critères prioritaires ; aux produits grand public ou électroniques à usage léger ; et aux projets à courte durée de vie, où il est essentiel de minimiser le coût total.
Approvisionnement de bobines d’acier galvanisé à chaud
Pour les acheteurs qui s’approvisionnent en bobines GI destinées aux toitures et à la construction en Afrique, en Amérique du Sud ou sur d’autres marchés à climat humide, acier galvanisé à chaud les bobines sont la spécification standard. Le remplacement par des options à moindre coût, galvanisées à froid, dans ces environnements produit généralement des résultats en matière de corrosion qui ne répondent pas aux attentes des acheteurs — et, dans certains cas, ne respectent même pas les exigences de garantie du projet.
Shenyang Yuanhe Steel Trading Co., Ltd. fournit acier galvanisé à chaud des bobines (bobines GI) avec des épaisseurs de revêtement allant de Z60 à Z275 et plus, pour soutenir les projets de construction en Amérique du Nord, en Afrique, en Amérique du Sud et en Europe. Chaque expédition est accompagnée de rapports d’essais d’usine couvrant le poids réel du revêtement, les propriétés mécaniques et les spécifications dimensionnelles. Une inspection tierce partie avant expédition (SGS, BV ou équivalent) peut être organisée sur demande.











