 EN

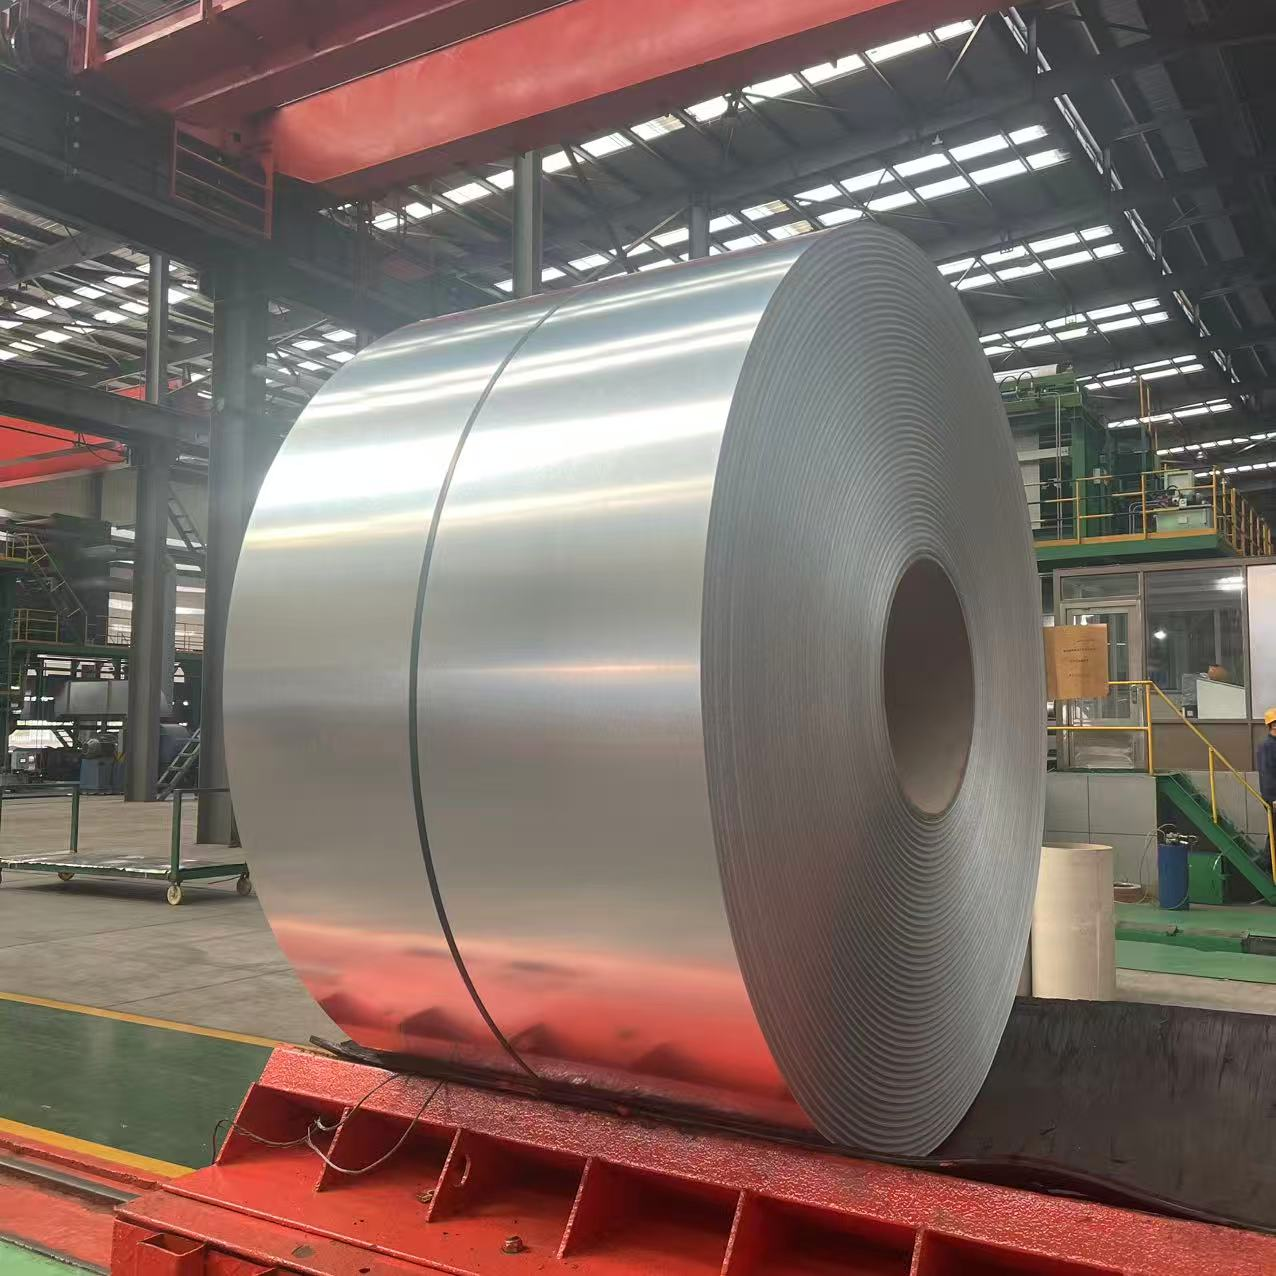
ການປຽບທຽບດ້ານປະສິດທິພາບລະຫວ່າງເຫຼັກທີ່ຖືກຊຸບສັງກະສີແບບຈຸ່ມຮ້ອນ ແລະ ເຫຼັກທີ່ຖືກຊຸບສັງກະສີແບບເຢັນ
ເປັນວິສະວະກອນດ້ານການຈັດຊື້ທີ່ເຮັດວຽກຮ່ວມກັບລູກຄ້າດ້ານການກໍ່ສ້າງທົ່ວທະວີບອາຟຣິກາ, ອາເມລິກາໃຕ້ ແລະ ຢູໂຣບ, ຄຳຖາມໜຶ່ງທີ່ເກີດຂຶ້ນບ່ອຍກວ່າຄຳຖາມອື່ນໆ: ພວກເຮົາຄວນລະບຸ ເຫຼັກທີ່ໄດ້ຮັບການຊຸບຮ້ອນດ້ວຍສັງກະສີ ຫຼື ເຫຼັກທີ່ຊຸບສັງກະສີດເຢັນ? ໃນເອກະສານ, ສິນຄ້າທັງສອງຊີ້ນຖືກເອີ້ນວ່າ "ຊຸບສັງກະສີດ" — ຜູ້ຊື້ບາງຄັ້ງສົມມຸດວ່າສາມາດນຳໄປໃຊ້ສັບກັນໄດ້ຕາມລາຄາ. ການສົມມຸດດັ່ງກ່າວມັກຈະເຮັດໃຫ້ເກີດບັນຫາຈິງໃນເວລາຕໍ່ມາ, ໂດຍເປັນພິເສດໃນເຂດທີ່ຢູ່ຕິດກັບທະເລ ຫຼື ເຂດທີ່ມີຄວາມຊຸ່ມສູງ ໂດຍການເລືອກສິ່ງທີ່ບໍ່ເໝາະສົມສຳລັບການປົກປ້ອງພື້ນໜ້າອາດເຮັດໃຫ້ເກີດການກັດກິນທີ່ເຫັນໄດ້ໃນໄລຍະເວລາສອງຫຼື ສາມປີ
ບົດຄວາມນີ້ອະທິບາຍຂະບວນການສອງຢ່າງນີ້ເປັນຄູ່ກັນໄປ ໂດຍກວມເອົາມິຕິທີ່ສຳຄັນທີ່ສຸດຕໍ່ການຈັດຊື້ວັດຖຸສຳລັບການກໍ່ສ້າງ: ນ້ຳໜັກຂອງຊັ້ນຫຸ້ມ, ຄວາມຕ້ານທານຕໍ່ການກັດກິນ, ເຄື່ອງຈັກຂອງຂະບວນການ, ຕຳແໜ່ງດ້ານລາຄາ, ແລະ ຄວາມເໝາະສົມໃນການນຳໃຊ້. ໃນບ່ອນທີ່ເໝາະສົມ, ຂ້ອຍໄດ້ລວມເອົາການອ້າງອີງເຖິງມາດຕະຖານ ASTM ແລະ EN ເພາະວ່າເງື່ອນໄຂກ່ຽວກັບນ້ຳໜັກຂອງຊັ້ນຫຸ້ມມັກຖືກໃຊ້ຢ່າງບໍ່ຖືກຕ້ອງໃນການອ້າງອີງລາຄາຈາກຜູ້ສະໜອງ.
ເຫຼັກທີ່ຖືກຊຸບສັງกะສີຮ້ອນແມ່ນຫຍັງ?
ເຫຼັກທີ່ໄດ້ຮັບການຊຸບຮ້ອນດ້ວຍສັງກະສີ ຜະລິດດ້ວຍການຈຸ່ມເຫຼັກທີ່ໄດ້ຮັບການລ້າງແລ້ວລົງໃນອ່າງທີ່ເຕັມໄປດ້ວຍສັງກະສີລະຫວ່າງທີ່ມີອຸນຫະພູມປະມານ 450–460°C. ຢູ່ທີ່ອຸນຫະພູມດັ່ງກ່າວ, ສັງກະສີຈະເກີດປະຕິກິລິຍາທາງດ້ານເຄມີກັບເຫຼັກໃນວັດຖຸພື້ນຖານ ເຊິ່ງເຮັດໃຫ້ເກີດຊັ້ນອັນເປັນສະລັບກັນລະຫວ່າງສັງກະສີ–ເຫຼັກທີ່ເຊື່ອມຕໍ່ຢ່າງແໜ້ນກັບພື້ນຜິວ. ຊັ້ນທີ່ຢູ່ດ້ານນອກສຸດແມ່ນສັງກະສີທີ່ບໍ່ປົນເປື້ອນ. ວິທີຈັດເລີຍຊັ້ນຫຼາຍຊັ້ນນີ້ເຮັດໃຫ້ເຫຼັກທີ່ຖືກຊຸບສັງກະສີຮ້ອນມີຄວາມໝັ້ນຄົງທີ່ເປັນລັກສະນະເອກະລັກ: ຖ້າຊັ້ນສັງກະສີເກີດຖືກຂີດຂ່ວນ, ສັງກະສີທີ່ຢູ່ເຄີ່ງຂ້າງຈະເຮັດໜ້າທີ່ເປັນອານໂອດທີ່ເສຍສະຫຼະ (sacrificial anode) ແລະ ຍັງຄົງປ້ອງກັນເຫຼັກທີ່ຖືກເປີດເຜີຍຢູ່ຕໍ່ໄປ.
ສຳລັບຜະລິດຕະພັນເສັ້ນລວມ — ຮູບແບບທີ່ກ່ຽວຂ້ອງທີ່ສຸດກັບການຫຸ້ມຄຸມຫຼັງຄາ, ການຫຸ້ມຄຸມດ້ານນອກ, ແລະ ການນຳໃຊ້ດ້ານໂຄງສ້າງ — ການຊຸບສັງกะສີແບບຈຸ່ມຮ້ອນ ຂະບວນການນີ້ຜະລິດເສັ້ນລວມ GI (ເຫຼັກທີ່ຖືກຊຸບສັງກະສີ) ຫຼື ເຫຼົ້າແຫຼວຮ້ອນ ນ້ຳໜັກຂອງຊັ້ນຊຸບມັກຖືກກຳນົດໄວ້ຕາມມາດຕະຖານ ASTM A653 ຫຼື EN 10346. ຕາມມາດຕະຖານ ASTM A653, ສັນລັກສະນ໌ G90 ໝາຍເຖິງ ຊັ້ນສັງກະສີທັງໝົດ 275 ກຣາມຕໍ່ແຕ່ລະຕາເມັດສີ່ຫຼ່ຽມ (ທັງສອງດ້ານ), ໃນຂະນະທີ່ G115 ໝາຍເຖິງ 350 ກຣາມຕໍ່ແຕ່ລະຕາເມັດສີ່ຫຼ່ຽມ. ມາດຕະຖານ EN 10346 ໃຊ້ສັນລັກສະນ໌ຊຸດ Z ໂດຍທີ່ຕົວເລກແທນເຖິງນ້ຳໜັກທັງໝົດຕໍ່ແຕ່ລະຕາເມັດສີ່ຫຼ່ຽມ: Z120 (120 ກຣາມ/ມ²), Z200 (200 ກຣາມ/ມ²), Z275 (275 ກຣາມ/ມ²).
ເຫຼັກທີ່ຖືກຊຸບສັງກະສີແບບເຢັນແມ່ນຫຍັງ?
ການຊຸບສັງກະສີແບບເຢັນ — ທີ່ເອີ້ນຢ່າງຖືກຕ້ອງກວ່າວ່າ ການຊຸບສັງກະສີດ້ວຍໄຟຟ້າ ຫຼື ການຊຸບສັງກະສີດ້ວຍວິທີການທີ່ອີງໃສ່ການປະຈຸບັນ — ແມ່ນການນຳໃຊ້ຊັ້ນສັງກະສີຜ່ານຂະບວນການເຄມີ-ໄຟຟ້າທີ່ອຸນຫະພູມປົກກະຕິ. ອີອົງຄ໌ຊິງທີ່ຢູ່ໃນວິທີການແກ້ວຈະຖືກຈັບເອົາໄປຢູ່ທີ່ເນື້ອເຫຼັກເມື່ອມີການເຮັດວຽກຂອງກະແສໄຟຟ້າ. ບໍ່ມີການເຊື່ອມຕໍ່ທາງດ້ານເຄມີ; ຊັ້ນສັງກະສີຈະຢູ່ຕິດກັບເຫຼັກເປັນຊັ້ນທີ່ບາງແລະຖືກຈັບເອົາດ້ວຍໄຟຟ້າ, ເຊິ່ງມີນ້ຳໜັກປະມານ 10 ເຖິງ 50 ກຣາມຕໍ່ແຕ່ລະຕາເມັດສີ່ຫຼ່ຽມ ຂຶ້ນກັບມາດຕະຖານທີ່ກຳນົດ.
ເຫຼັກທີ່ຊຸບສັງກະສີແບບເຢັນມີລັກສະນະທີ່ເລືອນກວ່າ ແລະ ມີຄວາມເປັນເອກະພາບຫຼາຍຂຶ້ນ ແລະ ມີຄວາມຖືກຕ້ອງໃນດ້ານຄວາມໜາຂອງຊັ້ນຊຸບທີ່ດີກວ່າ — ເໝາະສຳລັບການຜະລິດທີ່ຕ້ອງການຄວາມຖືກຕ້ອງສູງ ຫຼື ສຳລັບຜະລິດຕະພັນທີ່ຈະນຳໄປຂາຍໃຫ້ຜູ້ບໍລິໂພກ ໂດຍທີ່ຄວາມເປັນເອກະພາບຂອງໜ້າຕັດເປັນສິ່ງທີ່ສຳຄັນກວ່າຄວາມຕ້ານທານການກັດກຣ່ອນ. ເຫຼັກທີ່ໄດ້ຮັບການຊຸບຮ້ອນດ້ວຍສັງກະສີ ເຫຼັກທີ່ຊຸບສັງກະສີແບບຮ້ອນ
ການປຽບທຽບຄຸນນະພາບຫຼັກ
| มิติ | ເຫຼັກທີ່ໄດ້ຮັບການຊຸບຮ້ອນດ້ວຍສັງກະສີ | ເຫຼັກທີ່ຊຸບສັງກະສີແບບເຢັນ |
|---|---|---|
| ໜັກຂອງຊີ້ນຄຸເບິ່ງ | ປົກກະຕິແລ້ວ 120–600 ກຣາມຕໍ່ແຕ່ລະແມັດສີແກ່ນ (Z120–Z600 / G40–G235) | 10–50 ກຣາມຕໍ່ແຕ່ລະແມັດສີແກ່ນ |
| ກົກໄລຍະການທີ່ເຊື່ອມຕໍ່ກັນ | ການເຊື່ອມຕໍ່ກັນທາງເຄມີລະຫວ່າງສັງກະສີ ແລະ ເຫຼັກ | ການຕົກເງົາດ້ວຍໄຟຟ້າ (ການຢູ່ຕິດກັນດ້ວຍກຳລັງເຄື່ອງຈັກ) |
| ຄວາມຕ້ານທານການກັດກິນ | ສູງ; ເໝາະສຳລັບສະພາບແວດລ້ອມທີ່ຢູ່ຂ້າງນອກ ສະພາບແວດລ້ອມທາງທະເລ ແລະ ສະພາບແວດລ້ອມທາງອຸດສາຫະກຳ | ປານກາງ; ເໝາະສຳລັບສະພາບແວດລ້ອມທີ່ຢູ່ໃນຮູມ ຫຼື ສະພາບແວດລ້ອມທີ່ບໍ່ຮຸນແຮງ |
| ພື້ນຜິວ | ຮູບແບບເງົາສະຫຼອງ, ຄວາມໜາແໜ້ນທີ່ປ່ຽນແປງໄດ້ | ເລືອກຢ່າງລຽບ, ສອດຄ່ອງ, ມີຄວາມຖືກຕ້ອງທີ່ສູງຂຶ້ນ |
| อุณหภูมิการประมวลผล | 450–460°C | ອຸນຫະພູມແວດລ້ອມ / ອຸນຫະພູມຫ້ອງ |
| ສະຖານທີ່ໃຊ້ທີ່ເປັນສະເພາະ | ມ້ວນສຳລັບການປູກແຜ່ນປູກຫຼັງຄາ, ການຫຸ້ມຫໍ່, ເຫຼັກໂຄງສ້າງ, ການສົ່ງອອກມ້ວນເຫຼັກຊຸບສັງกะສີ | ແຜ່ນລົດ, ອຸປະກອນເອເລັກໂຕຣນິກສຳລັບຜູ້ບໍລິໂພກ, ເຫຼັກໃຊ້ໃນບ່ອນໃນທີ່ມີນ້ຳໜັກເບົາ |
| ການຈັດຕັ້ງລາຄາ | ຄ່າໃຊ້ຈ່າຍວັດຖຸສູງຂຶ້ນ; ຄ່າໃຊ້ຈ່າຍທັງໝົດໃນຊ່ວງຊີວິດຕ່ຳລົງເມື່ອໃຊ້ນອກບ່ານ | ຄ່າໃຊ້ຈ່າຍເບື້ອງຕົ້ນຕ່ຳ; ຄ່າໃຊ້ຈ່າຍທັງໝົດໃນຊ່ວງຊີວິດສູງຂຶ້ນຖ້າໃຊ້ນອກບ່ານ |
ຄວາມຕ້ານທານການກັດກິນ: ຄວາມແຕກຕ່າງທີ່ສຳຄັນທີ່ສຸດ
ນ້ຳໜັກຂອງຊັ້ນຫຸ້ມຫໍ່ເປັນປັດໄຈຫຼັກທີ່ກຳນົດຄວາມຕ້ານທານການກັດກິນ, ແລະ ຊ່ອງຫວ່າງລະຫວ່າງ ເຫຼັກທີ່ໄດ້ຮັບການຊຸບຮ້ອນດ້ວຍສັງກະສີ ແລະເຫຼັກທີ່ໄດ້ຮັບການຊຸບສັງກະສີດດ້ວຍວິທີການເຢັນ ແມ່ນມີຄວາມໜາແໜັ້ນຢ່າງເປັນທີ່ຮູ້ຈັກ. ແຜ່ນທີ່ໄດ້ຮັບການຊຸບສັງກະສີດດ້ວຍວິທີການຮ້ອນ (Z120) ມີສັງກະສີດ 120 ກຣາມຕໍ່ແຕ່ລະຕາເມື່ອສີ່ຫຼີ່, ເຊິ່ງເປັນ 2 ເຖິງ 10 ເທົ່າຂອງຄວາມໜາຂອງຊັ້ນຊຸບສັງກະສີດທີ່ໄດ້ຮັບດ້ວຍວິທີການໄຟຟ້າ (10–50 ກຣາມຕໍ່ແຕ່ລະຕາເມື່ອສີ່ຫຼີ່). ສຳລັບການຕິດຕັ້ງບ່ອນປູກແຜ່ນປູກຢູ່ເຂດທະເລຂອງທະວີບອາຟຣິກາຕາເວັນຕົກ ຫຼື ສຳລັບອາຄານເກັບສິນຄ້າໃນເຂດທີ່ມີອາກາດຊື້ນເຂດອາເມລິກາໃຕ້, ຄວາມແຕກຕ່າງດັ່ງກ່າວນີ້ຈະຖືກວັດແທກເປັນປີຂອງອາຍຸການໃຊ້ງານ ບໍ່ແມ່ນເປັນເດືອນ.
ຂ້ອຍເຄີຍເຫັນໂຄງການທີ່ຜູ້ຮັບເໝາໄດ້ເລືອກເອົາເຫຼັກທີ່ໄດ້ຮັບການຊຸບສັງກະສີດດ້ວຍວິທີການເຢັນ ໂດຍອີງໃສ່ລາຄາທີ່ຕ່ຳກວ່າທີ່ຖືກອ້າງອີງ, ແລ້ວຈຶ່ງພົບເຫັນການເກີດຂື້ນຂອງສາຍເຫຼັກທີ່ເປື່ອຍເປັນສີນ້ຳຕານຢ່າງຊັດເຈນພາຍໃນ 18 ເຖິງ 24 ເດືອນຫຼັງຈາກການຕິດຕັ້ງໃນສະພາບແວດລ້ອມທີ່ມີອາກາດຮ້ອນຊື້ນແລະຢູ່ໃກ້ທະເລ. ຊັ້ນຊຸບນັ້ນມີຢູ່ແທ້ໆ ແຕ່ບໍ່ສາມາດຕ້ານທານການກັດກິນໄດ້. ຜົນໄດ້ຮັບດັ່ງກ່າວເກີດຂຶ້ນໄດ້ຢ່າງງ່າຍດາຍເມື່ອນ້ຳໜັກຂອງຊັ້ນຊຸບບໍ່ສອດຄ່ອງກັບສະພາບແວດລ້ອມທີ່ຖືກສັมผັດ — ແລະນີ້ແມ່ນສະຖານະການທີ່ ການຊຸບສັງกะສີແບບຈຸ່ມຮ້ອນ ຖືກອອກແບບມາເປັນພິເສດເພື່ອປ້ອງກັນໃນການນຳໃຊ້ພາຍນອກ ແລະ ການນຳໃຊ້ໃນອຸດສາຫະກຳ.
ສຳລັບການນຳໃຊ້ພາຍໃນບໍລິເວນທີ່ບໍ່ມີນ້ຳເຄື່ອນ, ແຫ້ງ, ຫຼື ຢູ່ໃນອາຄານ, ເຫຼັກທີ່ໄດ້ຮັບການຊຸບສັງกะສີເຢັນອາດຈະເຮັດວຽກໄດ້ດີພໍ ແລະ ລາຄາທີ່ຕ່ຳກວ່ານັ້ນເປັນທີ່ຄຸ້ມຄ່າ. ການເລືອກຄວນອີງໃສ່ການຈັດປະເພດສະພາບແວດລ້ອມທີ່ມີການກັດກຣ່ອນຂອງໂຄງການ ແທນທີ່ຈະອີງໃສ່ລາຄາຕໍ່ຕັນທີ່ເຫຼືອເທົ່ານັ້ນ.
ກົນໄກຂອງຂະບວນການ ແລະ ຄວາມເຂັ້ມແຂງໃນການຢູ່ຕິດຢືນນານ
ການເຊື່ອມຕໍ່ທາງເຄມີໃນ ເຫຼັກທີ່ໄດ້ຮັບການຊຸບຮ້ອນດ້ວຍສັງກະສີ ບໍ່ໄດ້ເປັນພຽງແຕ່ໜາກວ່າເທົ່ານັ້ນ— ມັນມີການປະຕິບັດທີ່ແຕກຕ່າງກັນເມື່ອຢູ່ພາຍໃຕ້ຄວາມເຄັ່ນເຄີຍທາງກົກ. ເມື່ອແຜ່ນເຫຼັກທີ່ໄດ້ຮັບການຊຸບສັງກະສີຮ້ອນຖືກຕັດ, ງໍ, ຫຼື ເຈาะ, ຊັ້ນຂອງອົງປະກອບທີ່ເຊື່ອມຕໍ່ກັນຈະງໍໄປກັບເຫຼັກ ແທນທີ່ຈະແຕກອອກເປັນຊັ້ນການປ້ອງກັນທີ່ແຍກຕ່າງຫາກ. ສຳລັບການຜະລິດແຜ່ນປູມ roof ແລະ ການຫຸ້ມຫໍ່, ໂດຍທີ່ມີການປັ້ນມວນເຫຼັກໃນຮູບແບບຕ່າງໆຈາກມວນ, ສິ່ງນີ້ມີຄວາມສຳຄັນຢ່າງຍິ່ງ: ຊັ້ນການປ້ອງກັນຕ້ອງສາມາດຢູ່ຮອດການປັ້ນຮູບໂດຍບໍ່ເກີດການແຕກຫຼືແຍກຊັ້ນ. ສ່ວນຊັ້ນການຊຸບສັງກະສີດ້ວຍໄຟຟ້ານັ້ນ, ເນື່ອງຈາກມີຄວາມໜາທີ່ບໍ່ຫຼາຍ ແລະ ມີການຢູ່ຕິດທີ່ເກີດຈາກການເຄື່ອນໄຫວທາງກົກ, ຈຶ່ງມີຄວາມອ່ອນໄຫວຫຼາຍຂຶ້ນຕໍ່ການສູນເສຍຊັ້ນການປ້ອງກັນທີ່ບ່ອນງໍ ແລະ ບ່ອນຕັດ ໃຕ້ຄວາມເຄັ່ນເຄີຍທາງກົກທີ່ຄືກັນ.
ສຳລັບການນຳໃຊ້ທີ່ບໍ່ມີການຂຶ້ນຮູບຢ່າງຮຸນແຮງ ແລະ ສະພາບແວດລ້ອມໃນການໃຊ້ງານຖືກຄວບຄຸມໄວ້ຢ່າງດີ, ເຫຼັກທີ່ໄດ້ຮັບການຊຸບສັງກະສີດ້ວຍວິທີເຢັນ (cold galvanized steel) ອາດເປັນທາງເລືອກທີ່ເໝາະສົມ ແລະ ມີປະສິດທິຜົນດ້ານຕົ້ນທຶນ. ຜະລິດຕະພັນທັງສອງນີ້ບໍ່ແມ່ນການແທນກັນໄດ້ຢ່າງເທົ່າທຽບກັນ—ເຂດທີ່ເໝາະສົມສຳລັບການນຳໃຊ້ຮ່ວມກັນນັ້ນແອບກວ່າທີ່ຊື່ຮ່ວມກັນວ່າ "galvanized" ຈະເຮັດໃຫ້ເຂົ້າໃຈ.
ມາດຕະຖານ ແລະ ຄຳແນະນຳດ້ານຂໍ້ກຳນົດ
ເມື່ອທ່ານທົບທວນການອ້າງອີງລາຄາສຳລັບ ເຫຼັກທີ່ໄດ້ຮັບການຊຸບຮ້ອນດ້ວຍສັງກະສີ , ກະລຸນາຢືນຢັນການກຳນົດນ້ຳໜັກຂອງຊັ້ນຊຸບ ແທນທີ່ຈະຮັບເອົາຄຳອະທິບາຍທົ່ວໄປວ່າ "galvanized". ການກຳນົດທີ່ນິຍົມໃຊ້ສຳລັບການຊຸບຮ້ອນ (hot dip) ມີດັ່ງນີ້:
- ASTM A653: G60 (180 ກຣາມ/ຕາລາງເມັດ), G90 (275 ກຣາມ/ຕາລາງເມັດ), G115 (350 ກຣາມ/ຕາລາງເມັດ), G165 (500 ກຣາມ/ຕາລາງເມັດ)
- EN 10346: Z100, Z120, Z200, Z275 — ເລກເຫຼົ່ານີ້ສະແດງເຖິງຈຳນວນທັງໝົດຂອງສັງກະສີ (ເປັນກຣາມ/ຕາລາງເມັດ) ທັງສອງດ້ານ
- JIS G3302: Z08, Z12, Z20, Z27 — ຄູນດ້ວຍ 100 ເພື່ອຄຳນວນຄ່າປະມານເປັນກຣາມ/ຕາລາງເມັດ
ເຫຼັກມ້ວນທີ່ໄດ້ຮັບການຊຸບສັງກະສີດດ້ວຍວິທີໄຟຟ້າສຳລັບການນຳໃຊ້ໃນຮູບແບບເປັນແຜ່ນ ມີການກຳນົດຢູ່ໃນມາດຕະຖານທີ່ແຍກຕ່າງຫາກ (ເຊັ່ນ: ASTM A879/A879M) ແລະ ມັກຈະກຳນົດນ້ຳໜັກຂອງຊັ້ນຊຸບເປັນກຣາມຕໍ່ແຕ່ລະດ້ານຕໍ່ແຕ່ລະແຕ່ງຕ່າງ (g/m²). ການເປີຽບเทີຍບຂໍ້ກຳນົດເຫຼົ່ານີ້ລະຫວ່າງການອ້າງອີງຄຳເ Ange ແລະ ການອ້າງອີງຄຳເ Ange ສຳລັບເຫຼັກທີ່ຊຸບສັງກະສີດດ້ວຍວິທີໄຟຟ້າ ຕ້ອງເຮັດດ້ວຍຄວາມລະມັດລະວັງ: ຕົວເລກເຫຼົ່ານີ້ບໍ່ໄດ້ຖືກຄຳນວນດ້ວຍເງື່ອນໄຂດຽວກັນ. ເຫຼົ້າແຫຼວຮ້ອນ ການອ້າງອີງຄຳເ Ange ແລະ ການອ້າງອີງຄຳເ Ange ສຳລັບເຫຼັກທີ່ຊຸບສັງກະສີດດ້ວຍວິທີໄຟຟ້າ ຕ້ອງເຮັດດ້ວຍຄວາມລະມັດລະວັງ: ຕົວເລກເຫຼົ່ານີ້ບໍ່ໄດ້ຖືກຄຳນວນດ້ວຍເງື່ອນໄຂດຽວກັນ.
ເມື່ອໃດທີ່ຄວນເລືອກການຊຸບສັງກະສີດດ້ວຍວິທີຮ້ອນ ແທນທີ່ຈະເປັນວິທີເຢັນ
ການμີການμີການຕັດສິນໃຈແມ່ນຂຶ້ນກັບສະຖານທີ່ທີ່ເຫຼັກຈະຖືກນຳໃຊ້ ແລະ ອາຍຸການການໃຊ້ງານ:
- ເລືອກເຫຼັກທີ່ຊຸບສັງກະສີດດ້ວຍວິທີຮ້ອນ (GI coil / ແຜ່ນເຫຼັກທີ່ຊຸບສັງກະສີດດ້ວຍວິທີຮ້ອນ) ສຳລັບການຕິດຕັ້ງຫຼັງຄາດ້ານນອກ, ການຫຸ້ມຫໍ່ຜະໜັງ, ຫຼື ການປະກອບໂຄງສ້າງ; ສະພາບແວດລ້ອມທີ່ມີການກັດກ່ອນຢູ່ໃນລະດັບ C3 ຫຼື ສູງກວ່າ (ISO 9223) — ໂດຍເປັນພິເສດໃນເຂດທະເລ, ເຂດເຂດຮ້ອນຊື້ນ, ຫຼື ເຂດອຸດສາຫະກຳ; ອາຍຸການໃຊ້ງານທີ່ຄາດວ່າຈະຢູ່ທີ່ 15 ປີ ຫຼື ນານກວ່ານັ້ນ; ຫຼື ສຳລັບໂຄງການທີ່ມີກົດໝາຍທ້ອງຖິ່ນກຳນົດນ້ຳໜັກຂອງຊັ້ນຊຸບສັງກະສີດຕ່ຳສຸດ (ມັກຈະເປັນ Z120 ຫຼື ສູງກວ່າ).
- ເຫຼັກທີ່ຊຸບສັງກະສີດດ້ວຍວິທີເຢັນເໝາະສຳລັບ ສະພາບແວດລ້ອມໃນລັກສະນະແຫ້ງ ເຊິ່ງມີການສຳຜັດກັບສານທີ່ເຮັດໃຫ້ເກີດການກັດກິນຈຳນວນໜ້ອຍ; ການນຳໃຊ້ທີ່ຄວາມເປັນເອກະພາບຂອງລັກສະນະພາຍນອກ ຫຼື ຄວາມຖືກຕ້ອງຂອງຄວາມໜາໃນລະດັບສູງເປັນເງື່ອນໄຂສຳຄັນ; ຜະລິດຕະພັນສຳລັບຜູ້ບໍລິໂພກ ຫຼື ອຸປະກອນເອເລັກໂຕຣນິກທີ່ມີການນຳໃຊ້ເບົາ; ແລະ ລະດັບເວລາຂອງໂຄງການທີ່ສັ້ນ ໂດຍທີ່ຄ່າໃຊ້ຈ່າຍທັງໝົດຕ້ອງຖືກຫຼຸດລົງໃຫ້ຕ່ຳທີ່ສຸດ.
ການຈັດຫາເຫຼັກທີ່ຖືກຊຸບສັງกะສີດ້ວຍວິທີຮ້ອນ
ສຳລັບຜູ້ຊື້ທີ່ຈັດຫາເຫຼັກທີ່ຖືກຊຸບສັງກະສີດ້ວຍວິທີຮ້ອນສຳລັບການປູມົງຄົມ ແລະ ການກໍ່ສ້າງໃນທະວີບອາຟຣິກາ ທະວີບອາເມລິກາໃຕ້ ຫຼື ຕະຫຼາດອື່ນໆທີ່ມີສະພາບອາກາດຊຸ່ມ ເຫຼັກທີ່ໄດ້ຮັບການຊຸບຮ້ອນດ້ວຍສັງກະສີ ເຫຼັກທີ່ຖືກຊຸບສັງກະສີດ້ວຍວິທີຮ້ອນເປັນມາດຕະຖານທີ່ນຳໃຊ້. ການນຳໃຊ້ເຫຼັກທີ່ຖືກຊຸບສັງກະສີດ້ວຍວິທີເຢັນທີ່ມີລາຄາຖືກກວ່າເປັນທາງເລືອກໃນສະພາບແວດລ້ອມເຫຼົ່ານີ້ ມັກຈະສ້າງໃຫ້ເກີດຜົນໄດ້ຮັບດ້ານການກັດກິນທີ່ບໍ່ເປັນໄປຕາມຄວາມຄາດຫວັງຂອງຜູ້ຊື້ — ແລະ ໃນບາງກໍລະນີ ຜົນໄດ້ຮັບດັ່ງກ່າວອາດຈະຕ່ຳກວ່າເງື່ອນໄຂການຮັບປະກັນຂອງໂຄງການ.
Shenyang Yuanhe Steel Trading Co., Ltd. ຈັດຫາ ເຫຼັກທີ່ໄດ້ຮັບການຊຸບຮ້ອນດ້ວຍສັງກະສີ ເສັ້ນລວມ (ເສັ້ນລວມ GI) ທີ່ມີນ້ຳໜັກການຫຸ້ມຫໍ່ຕັ້ງແຕ່ Z60 ຫາ Z275 ແລະ ສູງກວ່າ, ເພື່ອຮອງຮັບໂຄງການກໍ່ສ້າງໃນທະວີບອາເມລິກາເໜືອ, ອາຟຣິກາ, ອາເມລິກາໃຕ້ ແລະ ເອີໂຣບ. ການຈັດສົ່ງແຕ່ລະຄັ້ງມີບົດລາຍງານການທົດສອບຈາກໂຮງງານຜະລິດ ທີ່ຄຸມເຖິງນ້ຳໜັກການຫຸ້ມຫໍ່ທີ່ແທ້ຈິງ, ຄຸນສົມບັດທາງກົນ, ແລະ ຂະໜາດທີ່ກຳນົດ. ການກວດສອບຂອງບຸກຄົນທີສາມກ່ອນການຈັດສົ່ງ (SGS, BV ຫຼື ຕົວແທນທີ່ເທົ່າທຽບໄດ້) ສາມາດຈັດຕັ້ງໄດ້ຕາມຄຳຂໍ.











