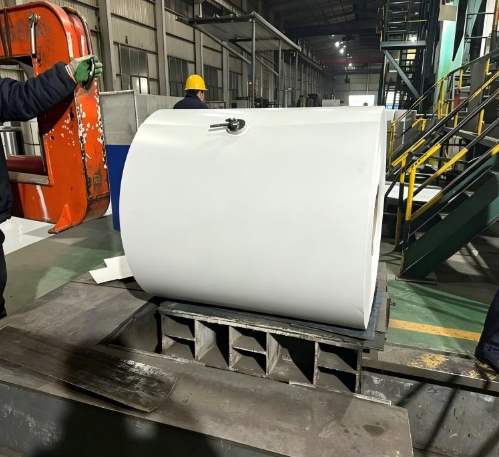
Entrez dans l’atelier de presque n’importe quelle usine moderne de transformation de l’acier, et vous remarquerez un matériau brut courant placé en tête de chaque ligne de traitement continue : la lourde bobine laminée à chaud. Que l’installation se spécialise dans les tôles en fer galvanisé prélaquées (PPGI), les tôles de toiture en galvalume prélaquées (PPGL), les bobines galvanisées basiques (GI) ou les bandes structurales lourdes, l’ensemble du cycle de fabrication commence avec ce format unique d’acier. Cette dépendance universelle de l’industrie n’est pas fortuite : elle découle de caractéristiques métallurgiques fondamentales et d’une économie de traitement qui font de la tôle laminée à chaud le point de départ idéal pour toute conversion métallique en aval.
À mesure que la demande mondiale de panneaux de construction résistants à la corrosion et de tôles d’acier destinées à l’industrie automobile continue de croître, il devient essentiel pour les équipes professionnelles d’approvisionnement de bien comprendre les performances des substrats bruts. La stabilité structurelle, l’uniformité chimique et la régularité de surface de chaque panneau en acier revêtu ou prélaqué découlent directement de la qualité obtenue lors du laminage à chaud. Le choix d’une bobine laminée à chaud de haute qualité fixe le niveau de référence pour tous les procédés ultérieurs, allant du décapage à l’acide et de la réduction à froid jusqu’à la galvanisation à grande vitesse et à la peinture organique.
Affinage métallurgique et microstructure structurale
Le plus grand avantage du substrat laminé à chaud de haute qualité réside dans sa microstructure interne affinée thermiquement. Lors de la production primaire, les brames d’acier sont réchauffées à une température supérieure à 1 100 °C puis traitées sur des trains de laminage à plusieurs cages, comprenant des cages de gros laminage et des cages de finition. Le laminage de l’acier au-dessus de sa température de recristallisation détruit les structures dendritiques de coulée grossières, élimine la micro-porosité interne et affine les limites de grain.
Cette déformation à haute température produit une microstructure uniforme et à grains fins constituée de ferrite et de perlite, ce qui confère des propriétés mécaniques stables et prévisibles :
-
Résistance à la limite d’élasticité et résistance à la traction maîtrisées : Une régulation précise de la table de refroidissement et des températures d’enroulement constantes permettent aux métallurgistes d’ajuster la résistance à la limite d’élasticité et l’allongement en fonction des exigences spécifiques de formage et de structure.
-
Formabilité supérieure : Des structures de grain affinées permettent des réductions à froid importantes et un usinage à grande vitesse sans rupture de bande ni fissuration des bords.
-
Performance mécanique isotrope le laminage continu en plusieurs passes réduit au minimum les différences de résistance selon la direction, garantissant des résultats constants lors de l’emboutissage profond, du poinçonnage et du formage sur rouleaux.
Les transformateurs utilisant des substrats laminés à chaud métallurgiquement stables observent moins de fissurations en bordure, une rupture de bobine réduite et un comportement élastique uniforme tout au long de la fabrication.
Efficacité économique et évolutivité dans la production de masse
Dans la fabrication sidérurgique à grande échelle, l’efficacité des coûts et la stabilité des procédés constituent des priorités opérationnelles essentielles. Le laminage à chaud continu demeure la méthode la plus efficace sur le plan énergétique et la plus rentable pour la production à grande échelle d’aciers plats. Les trains modernes de laminage à chaud traitent des millions de tonnes métriques par an, générant d’importantes économies d’échelle qui stabilisent les coûts de base des matériaux.
Ces gains d’efficacité en amont profitent directement aux applicateurs en aval, aux transformateurs et aux acheteurs finaux. La fabrication d’acier à plat selon des procédés alternatifs ou la tentative de laminage à froid sans substrat laminé à chaud normalisé entraîneraient une augmentation drastique de la consommation énergétique, des taux de défaillance opérationnelle et des coûts de production globaux. En tant que matériau de base normalisé pour l’industrie mondiale de l’acier, la bobine laminée à chaud permet des chaînes d’approvisionnement évolutives et économiques pour les lignes de laminage à froid, de galvanisation et de revêtement coloré à travers le monde.
Polyvalence de transformation dans des applications variées en aval
Une caractéristique distinctive de la bobine laminée à chaud réside dans sa polyvalence exceptionnelle en matière de transformation. Un seul stock de bobines HR à forte épaisseur soutient plusieurs voies de conversion en aval, s’adaptant avec souplesse à la demande du marché et aux spécifications des produits finis.
Les principales voies de transformation industrielle comprennent :
-
Décapatage et réduction à froid : La bande laminée à chaud est nettoyée à l’acide pour éliminer la calamine, puis laminée à froid avec précision afin d’obtenir des épaisseurs allant de 0,12 mm à 2,0 mm, servant ainsi de substrat haut de gamme pour la production de PPGI et de PPGL de haute qualité.
-
Galvanisation à chaud directe : La bande laminée à chaud d’épaisseur importante subit un décapage suivi d’un recuit en ligne avant immersion dans du zinc en fusion, produisant ainsi des bobines GI à forte épaisseur destinées aux revêtements structurels, aux glissières de sécurité routière et aux ouvrages de génie civil lourds.
-
Revêtement coloré direct : Les substrats laminés à chaud décapés et galvanisés reçoivent des traitements d’apprêt et de couche de finition afin de former des tôles prélaquées résistantes aux intempéries, utilisées dans les infrastructures agricoles, commerciales et industrielles.
Cette polyvalence permet aux centres de service sidérurgiques de réduire la pression sur les stocks de références articles (SKU). Plutôt que de stocker de grands volumes de produits finis, ces installations conservent un stock flexible de bobines HR pouvant être transformées rapidement, selon la demande, en matériaux finis personnalisés.
Chimie de surface et propriétés fonctionnelles de la calamine
Le laminage à chaud à haute température forme naturellement une couche externe d’oxyde de fer, appelée « rouille d’usine ». Bien que cette rouille d’usine doive être entièrement éliminée avant le laminage à froid et l’application de revêtements, elle assure une protection temporaire essentielle pendant le transport maritime et le transit extérieur. Cette couche dense d’oxyde protège l’acier nu contre l’oxydation atmosphérique, réduisant ainsi la formation prématurée de rouille durant les logistiques à longue distance.
Une fois entré dans le processus de transformation formel, des lignes de décapage continues dissolvent la rouille d’usine à l’aide d’acide chlorhydrique en circulation, exposant ainsi une surface d’acier propre et chimiquement active. Un décapage contrôlé crée une micro-aspérité uniforme sur la surface de la bande, améliorant nettement l’adhérence de l’alliage de zinc lors de la galvanisation et renforçant l’adhésion mécanique des revêtements peints organiques.
Étude de cas opérationnelle : Efficacité d’un centre de traitement à grande échelle
Des données industrielles réelles confirment les importants avantages opérationnels offerts par des substrats laminés à chaud standardisés haut de gamme. Un important centre de transformation sidérurgique situé à Tianjin, en Chine, traite annuellement plus de 200 000 tonnes métriques d’acier plat, fournissant des produits en acier revêtu et structural destinés aux projets de construction et agricoles mondiaux.
Après avoir standardisé les matières premières entrantes à l’aide de bobines laminées à chaud haut de gamme d’épaisseur comprise entre 1,5 mm et 6,0 mm, l’installation a obtenu des améliorations opérationnelles spectaculaires :
- La complexité des stocks de matières premières a diminué de plus de 40 %, réduisant ainsi les coûts de stockage et l’empreinte au sol de l’entrepôt.
- L’utilisation continue des lignes de décapage, de laminage à froid et de galvanisation a nettement augmenté grâce à une qualité uniforme des substrats.
- Le taux global de rebut de production a baissé et s’est stabilisé sous la barre des 1,5 % sur les lignes GI, de laminage à froid et PPGI.
Les ingénieurs de l’usine ont confirmé que la qualité constante et élevée des substrats avait éliminé les arrêts imprévus des lignes, prolongé la durée de vie des rouleaux et assuré une adhérence stable de la peinture et du zinc sur tous les produits finis.
Ingénierie de précision dans la production moderne de bobines HR
Le rendement en aval constant et la qualité du revêtement dépendent entièrement d’un contrôle rigoureux de la qualité lors du laminage à chaud. Les aciéries modernes adoptent des systèmes automatisés de précision intégrale afin de garantir le respect strict des tolérances dimensionnelles et chimiques.
Le contrôle hydraulique automatisé de l’écart maintient une épaisseur de bande ultra-uniforme, les écarts d’épaisseur étant strictement limités à ±0,03 mm. Des détecteurs d’épaisseur à rayons X en temps réel et des capteurs laser de largeur corrigent instantanément les erreurs de profil pendant le laminage à grande vitesse. Des systèmes avancés d’inspection optique en ligne balayent les deux faces de la bande à 20 mètres par seconde, détectant les micro-défauts tels que les lamelles, les marques de rouleau et les croûtes superficielles avant la livraison du produit.
La métallurgie secondaire en poche affine davantage la performance du matériau. Des teneurs en carbone, soufre et phosphore strictement maîtrisées éliminent la ségrégation interne, assurant ainsi une ductilité stable, des performances de formage cohérentes et une résistance à la corrosion à long terme.
Intégration de la chaîne d’approvisionnement et assurance qualité fiable
La qualité constante des produits en acier revêtu commence par des fournisseurs primaires d’acier dignes de confiance. Le rendement du traitement en aval, la finition de surface et la durabilité structurelle dépendent tous de la pureté du substrat, de sa précision dimensionnelle et de la propreté de sa surface.
En tant que partenaire international professionnel de la chaîne d’approvisionnement en acier, Shenyang Yuanhe Steel collabore avec des aciéries certifiées de haut niveau afin de fournir des bobines à chaud de haute qualité, optimisées pour les applications de laminage à froid, de galvanisation et de revêtement coloré. Grâce à des inspections rigoureuses à l’entrée, à la vérification complète des certificats d’usine et à une gestion normalisée des entrepôts, Yuanhe Steel garantit une qualité de substrat stable et constante pour les transformateurs et fabricants mondiaux.
La priorisation de la qualité supérieure des bobines à chaud permet d’optimiser les rendements de production en aval, de réduire les déchets et de permettre aux fabricants de livrer des produits en acier revêtu durables et hautement performants, offrant une valeur stable à long terme ainsi qu’une forte compétitivité sur les marchés mondiaux.
 EN