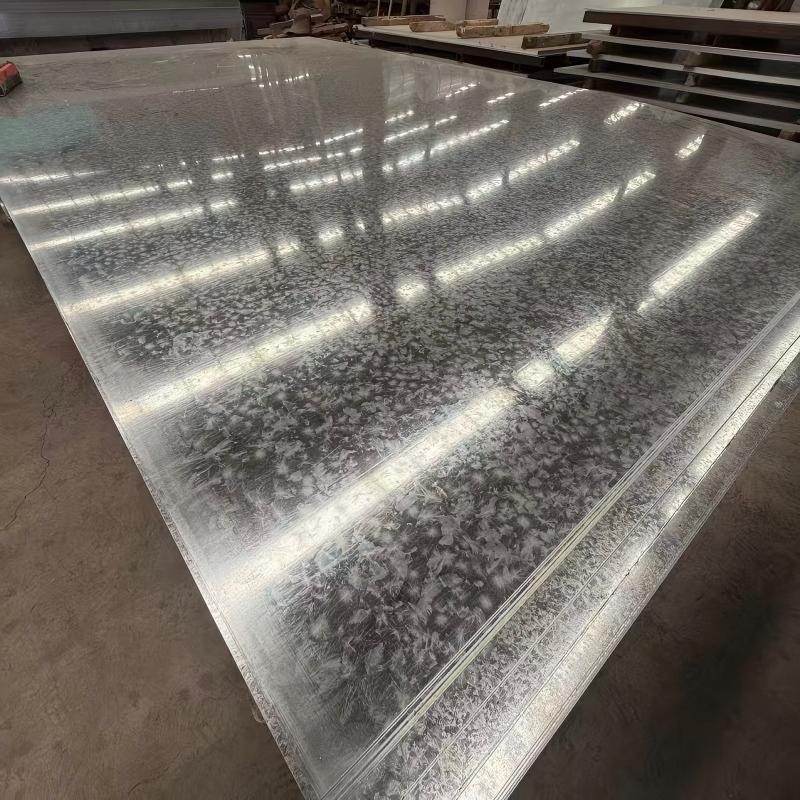
Izbor između tople potapanje Gi s masenim udjelom od Gi može napraviti ili uništiti projekt. Obje linije proizvoda se isporučuju pod istim imenom od dva slova, ali toplo potapan zinkom obložena ploča opcije i elektroplatacije potpuno se razlikuju po strukturi premaza, rasponu debljine, trajanju korozije i cijeni. Mešanje tih dva materijala dovodi do stvarne financijske štete. Naručivanje elektrolitnog ploča za vanjski krov jamči ranu crvenu rudu, dok plaćanje cijena za panele za unutarnji uređaj troši vrijedan proračun.
Razumijevanje različitih proizvodnih puteva, vizualnih karakteristika i kompromisa performansi osigurava da globalni kupci odaberu pravi proizvod. zinkom obložena ploča svaki put.
Dva različita načina proizvodnje
Žarivog cijevljenog čelika se proizvodi prolaženjem hladno valjanih traka kroz topljenu cinkovu kupku na otprilike 450 do 460 stupnjeva Celzijusa. Cink se direktno reagira s osnovnim čelikom i stvara čvrsti sloj legure željeza i cinka na kojem se nalazi sloj slobodnog cinka. To stvara debeli, robustan premaz, mjeren u gramovima po kvadratnom metru, odgovarajući poznatom označavanju kao što su Z20 do Z275.
Za razliku od toga, elektrolizirani Gi proizvodnja u komoru Čelična traka postaje katoda u rastvoru elektrolita cinka i soli, ostavljajući čisti, glatki i iznimno ravnomjeran sloj koji se obično kreće od 5 do 20 grama po kvadratnom metru.
Razlika u strukturi diktira primjene u daljnjem prigu. Sloj od legure za toplo potapanje pruža vrhunsku barijeru i žrtvnu zaštitu za surovo okruženje, dok je elektrolitski sloj fleksibilan, iznimno glatki i vrlo prilagođen boji, iako je dovoljno tanak da se na otvorenom hradi u roku od nekoliko tjedana ako nije zaštićen.
U skladu s člankom 3. stavkom 2.
Ocenjivanje osobina svakog zinkom obložena ploča raznolikost pomaže objasniti gdje svaki materijal pripada u industrijskim primjenama:
-
Svaka vrsta proizvoda Vruće potapljene varijante iznose od Z20 do Z275 grama po kvadratnom metru s obje strane, dok se elektroplatirane verzije kreću oko 5 do 20 grama.
-
Sastav premaza: Toplo potapan sadrži sloj legure željeza i cinka plus slobodan cink, dok se elektrolitiran sastoji samo od čistog cinka.
-
Izgled površine: Toplo potapan prikazuje redovite, minimizirane ili nula spangla; elektrolit ima matko sivu završnu boju bez spangla.
-
Uobičajena raspon debljine: Toplo potapanje obuhvaća 0,09 do 3,0 milimetra, dok se u tanjim mjeriteljima elektroliziranjem obično pokriva 0,30 do 2,0 milimetra.
-
U slučaju izravnog otpada: Toplo potapan može trajati 10 do 30 godina, ovisno o razini cinka, dok se elektrolitom može koristiti samo nekoliko mjeseci na otvorenom i namijenjen je isključivo za unutarnju upotrebu.
-
Sposobnost klještanja: Toplo potapanje pruža dobru zavarivost iako pare i prskanje zahtijevaju kontrolu, dok elektrotapiranje pruža izvrsnu učinkovitost zavarivanja s minimalnim dimovima.
-
Kvalitet boje: Toplo potapanje dobro djeluje nakon pravilne pretraživanja, dok je elektrolitiranje iznimno i idealno za kontinuirane linije obloge za kotirnice.
-
Relativne troškove: Toplo potapanje pruža više cinka po dolaru za potrebe za teškim radom, dok elektrolitiranje uključuje veće troškove obrade po toni za precizne završne oblike.
Vidljivi tragovi i metode identifikacije
Najbrža metoda identifikacije polja za bilo koju zinkom obložena ploča provjerava za spangle, koji je kristalni cvjetni uzorak stvoren kao rastopljen cink zamrzava. Obični spangle Gi prikazuje vidljive kristale cinka prečnika od 3 do 10 milimetara. Proizvodi s smanjenim ili nultom polom izgledaju glatko, ali ipak pokazuju suptilne tragove protoka i promjene svjetlosti pod svjetlom.
Elektroplaciran Gi nikad ne pokazuje štap. Površina je jednako matna, blijedo siva i fino zrnčasta, više liči na sirovi čelik nego na obloženost teškim metalima.
Inspektori također ispituju i rezane ivice. Na rubovima toplo potopljenih listova često se vidi jasan sloj legure i povremeno tragovi odcinka cinka, dok na rubovima elektroplatiranim izgledaju čisto bez praktički vidljivog sloja. Osim toga, magnetni mernik debljine premaza rješava sve dvosmislice. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se za proizvod koji je podvrgnut postupku uvođenja u Uniju, za koji je utvrđeno da je podvrgnut postupku uvođenja u Uniju, primjenjuje sljedeće:
U skladu s člankom 3. stavkom 2.
Izabrati pravi materijal zahtijeva uravnoteženje izloženosti okolišu i zahtjeva proizvodnje.
Naručite toplo potopljeno. Gi u skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju električne energije u Uniji primjenjuje se sljedeći popis: Njegov sloj legure preživljava teško oblikovanje valjaka i i dalje pruža žrtvovnu zaštitu čak i na rezanim rubovima.
Izbor elektrolitnih Gi kada savršeno površinsko i oblikljivo oblikovanje diktira uspjeh u kontroliranom unutarnjem okruženju. Tipične primjene uključuju ormare za uređaje, kućišta za elektroniku, unutarnje nosile automobila i duboko povučene dijelove namijenjene za visoku boju. Elektrolepiranom ploči se čisto zavari, lako prihvaća fosfatne prekrivenosti i izbjegava luštenje tijekom zategnutih zavojnica.
Smatra se da je to vrlo važno za razvoj i razvoj industrije.
Naputovanje međunarodnim metalnim tržištima zahtijeva partnerstvo s ustaljenim proizvođačem koji razumije stroge specifikacije projekta. Shenyang Yuanhe Steel održava opsežne zalihe visokokvalitetnih vruće pocinčano s masenim udjelom od 0,15 mm ili više, ali ne više od 0,15 mm Gi list u skladu s člankom 3. stavkom 1. S naprednim uslugama rezanja, rezanja i ravnanja, tvrtka osigurava brzu isporuku i strogu kontrolu kvalitete za građevinske, uređajske i transportne klijente diljem jugoistočne Azije, Bliskog istoka, središnje Azije, Afrike i Južne Amerike.
Da li trenutno nabavljaš zinkom obložena ploča materijali za nadolazeći indoo
 EN