Mantenere la stabilità cromatica a lungo termine sotto intensa esposizione solare all'aperto rimane una delle sfide tecniche più complesse per i produttori di nastri preverniciati e per i produttori di coperture metalliche. In regioni ad alta temperatura come Medio Oriente, Asia Meridionale e zone costiere desertiche, le temperature superficiali delle coperture metalliche superano facilmente i 70 gradi Celsius durante le ore più calde dell'estate. In queste severe escursioni termiche, l'acciaio zincato preverniciato subisce spesso un ingiallimento termico precoce, fenomeni di scagliatura (chalking) o variazioni cromatiche irregolari già entro pochi mesi dal completamento del progetto.
L'esperienza industriale in zone climatiche estreme dimostra che il degrado cromatico raramente deriva esclusivamente da debolezze nella formulazione della vernice. Nella maggior parte dei casi sul campo, il guasto originario si verifica all'interfaccia critica tra la mano di finitura organica e il substrato zincato sottostante. Comprendere la chimica sottostante del degrado termico consente ai produttori di lamiere profilate e agli appaltatori di progetto di specificare materiali ad alte prestazioni in grado di preservare l'integrità estetica esterna per decenni.
Meccanismi chimici alla base della discolorazione termica in condizioni di elevata temperatura
Quando una bobina preverniciata in lamiera zincata subisce un'esposizione prolungata a temperature elevate, avvengono simultaneamente numerose reazioni fisiche e chimiche negli strati organici e metallici. Le resine poliestere standard utilizzate come strato di finitura subiscono un'ossidazione termica graduale se sottoposte a calore continuo. Questa ossidazione degrada le catene polimeriche, provocando nel tempo l'ingiallimento o lo scurimento verso il beige delle finiture bianche o chiare.
Contemporaneamente, avvengono reazioni sottosuperficiali al di sotto del film di vernice. Il calore accelera l’ossidazione microscopica all’interno del rivestimento metallico, provocando l’accumulo di ossidi di zinco esattamente all’interfaccia di conversione. Questo strato secondario di ossidazione genera una foschia opaca e grigiastre che si propaga attraverso rivestimenti verniciati traslucidi o leggermente colorati. Inoltre, la differenza nei coefficienti di espansione termica tra il film verniciato organico e il substrato metallico sottostante genera microtensioni. Queste microfessure da tensione modificano i pattern di rifrazione della luce sulla superficie, facendo apparire i colori originari sbiaditi o non uniformi.
Per i rivestimenti standard in poliestere su qualsiasi bobina PPGI, 80 gradi Celsius rappresentano la soglia critica di degradazione. Al di sotto di questa temperatura, l’ossidazione termica procede a un ritmo controllabile. Una volta che le temperature superficiali superano gli 80 gradi Celsius, la velocità di ossidazione chimica raddoppia ogni incremento di 10 gradi. Su pannelli per tetti scuri installati in ambienti desertici esposti intensamente al sole, le temperature superficiali massime raggiungono regolarmente gli 85–90 gradi Celsius, spingendo i rivestimenti esterni standard profondamente nella zona di degradazione accelerata per diverse ore ogni pomeriggio.
Qualità del substrato e ruolo fondamentale dell’uniformità del rivestimento
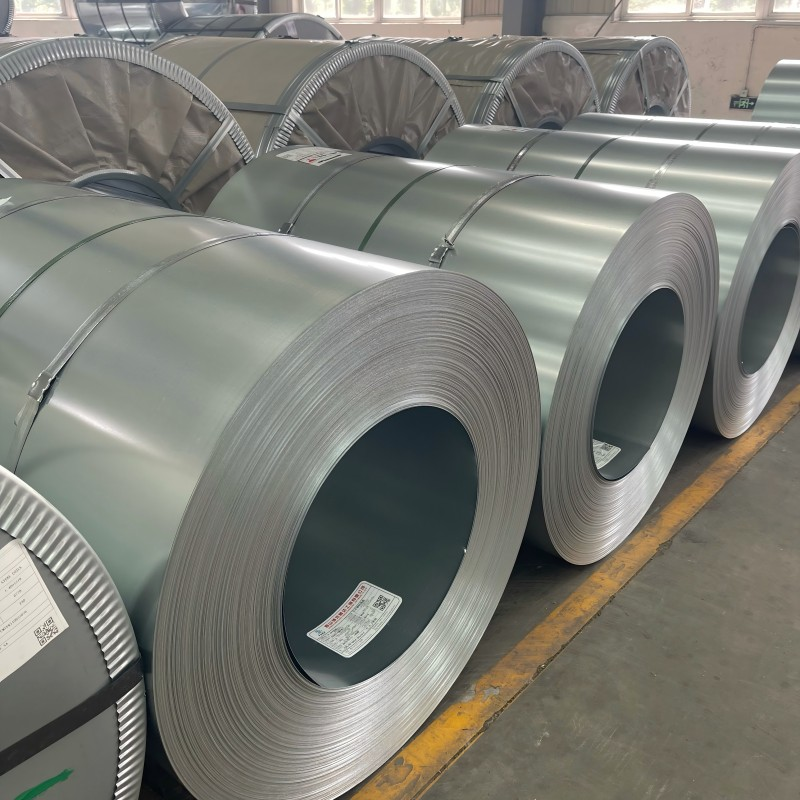
La principale difesa contro lo scolorimento prematuro della superficie in una bobina di acciaio con stabilità cromatica risiede nella qualità del substrato sottostante. Specificare una bobina GI con strato di zinco uniforme garantisce che il trattamento chimico preliminare applicato prima della verniciatura a bobina aderisca in modo omogeneo su tutta la superficie della striscia. Una chimica superficiale uniforme assicura un’adesione costante della vernice e previene la formazione di zone localizzate di ossidazione al di sotto del rivestimento superficiale.
Produrre una bobina GI con strato di zinco uniforme e affidabile richiede un controllo di processo preciso lungo la linea continua di zincatura a caldo. Gli impianti siderurgici devono mantenere temperature esatte della striscia all’ingresso, una composizione stabile del bagno di zinco fuso e una pressione automatizzata dei coltelli d’aria sul nastro in movimento. Quando lo spessore del rivestimento di zinco varia di oltre il 15 percento lungo la larghezza della bobina, le zone con zinco più sottile subiscono reazioni interfaciali accelerate, innescando macchie irregolari e scolorimenti superficiali non uniformi.
Le valutazioni delle prestazioni sul campo su grandi strutture commerciali dimostrano chiaramente questa dinamica fisica. Indagini comparative sul sito di installazioni di coperture adiacenti, esposte alle medesime condizioni meteorologiche desertiche, hanno rivelato che i pannelli con ingiallimento grave presentavano variazioni del peso dello zinco nel substrato superiori al 25 percento lungo la larghezza. Al contrario, i pannelli forniti con tolleranze rigorose dello strato di zinco inferiori all’8 percento hanno mantenuto un’impeccabile ritenzione del colore, senza variazioni localizzate di tonalità.
Matrice dell’impatto dell’uniformità dello strato di zinco
| Intervallo di tolleranza del rivestimento in zinco |
Rischio di discolorazione |
Adesione interfaciale |
Applicazione target |
| +/-5% |
Minimale / Molto bassa |
Superiore |
Coperture architettoniche premium, pannelli per facciate di rilievo |
| +/-10% |
Bassa |
Buono |
Complessi commerciali di alto livello, impianti industriali |
| +/-15% |
Moderato |
Adeguato |
Magazzini industriali standard, rifugi agricoli |
| > ±20% |
Grave / Elevata |
Scarso |
Non adatto a esposizioni termiche esterne estreme |
Selezione dei sistemi di verniciatura per ambienti termici estremi
La coerenza del substrato deve essere abbinata a un appropriato sistema di rivestimento per acciaio ad alta temperatura, progettato in base ai carichi solari regionali previsti. Le formulazioni di vernici organiche presentano limiti termici specifici:
-
Poliestere modificato al silicio (SMP) adatto alle zone climatiche moderate, dove le temperature massime dei pannelli rimangono al di sotto dei 70 gradi Celsius. Offre una resistenza equilibrata all’incrostante e una durata tipica in esterni di 10–15 anni.
-
Poliestere ad alta durabilità (HDP) formulato con additivi bloccanti UV e resine stabili. Progettato per condizioni di calore moderato-alto, con temperature superficiali comprese tra 70 e 85 gradi Celsius, garantendo prestazioni cromatiche affidabili per 15–20 anni.
-
Fluoruro di polivinilidene (PVDF) lo standard di settore per calore ambientale estremo, dove le temperature superficiali superano costantemente gli 85 gradi Celsius. I rivestimenti PVDF resistono a intensa radiazione ultravioletta e degradazione termica, mantenendo il colore superficiale per 25 anni o più.
Il passaggio da un poliestere standard a un sistema di rivestimento ad alta durata applicato su un substrato in nastro di acciaio zincato (GI) con strato di zinco continuo e uniforme elimina praticamente i reclami relativi alle prestazioni sul campo. I produttori industriali di pannelli che utilizzano chimiche ad alta durata riportano regolarmente cali drastici nei reclami in garanzia e nei problemi di scolorimento segnalati dai clienti, dimostrando il valore di abbinare la chimica della vernice alle reali condizioni termiche.
Eccellenza produttiva e soluzioni strategiche per l’approvvigionamento dell’acciaio
Prevenire l’ingiallimento superficiale dei pannelli edilizi esterni richiede un controllo qualità totale lungo l’intero ciclo produttivo. Dalla regolazione precisa delle soffianti ad aria durante la zincatura a caldo continua, fino alla conversione chimica uniforme e alla cottura automatizzata in forno, ogni fase di lavorazione influisce direttamente sulla durabilità esterna a lungo termine.
Yuanhe Steel fornisce prodotti in acciaio laminato di alta qualità ai settori globale delle costruzioni e della produzione industriale, progettati specificamente per resistere a condizioni esterne severe. Grazie a impianti avanzati di zincatura continua e di rivestimento a bobina, Yuanhe Steel esercita un controllo rigoroso sulla distribuzione dello zinco sul substrato, garantendo che ogni bobina GI e ogni spedizione di prodotti preverniciati rispetti rigorosi standard di tolleranza del peso entro ±5% sull’intero profilo della bobina.
Con scorte persistenti presso i propri magazzini superiori a 10.000 tonnellate metriche e tempi di produzione flessibili compresi tra 6 e 14 giorni, Yuanhe Steel garantisce agli acquirenti internazionali un accesso affidabile a materie prime ad alte specifiche. Che si tratti di fornire substrati zincati per impieghi strutturali o di bobine personalizzate con rivestimento colorato, Yuanhe Steel supporta progetti architettonici su larga scala con qualità costante e logistica globale affidabile.
Conclusione
Per ottenere la conservazione del colore a lungo termine sui prodotti di costruzione esteriori in metallo è necessario un approccio globale. Partendo da un substrato di bobina GI a strato di zinco certificato, selezionando un sistema di rivestimento superiore ad alta durata su misura per l'esposizione al calore regionale e applicando rigorosi standard di qualità di fabbricazione, i pannelli finiti mantengono l'integrità strutturale e l'attrattiva visi
 EN