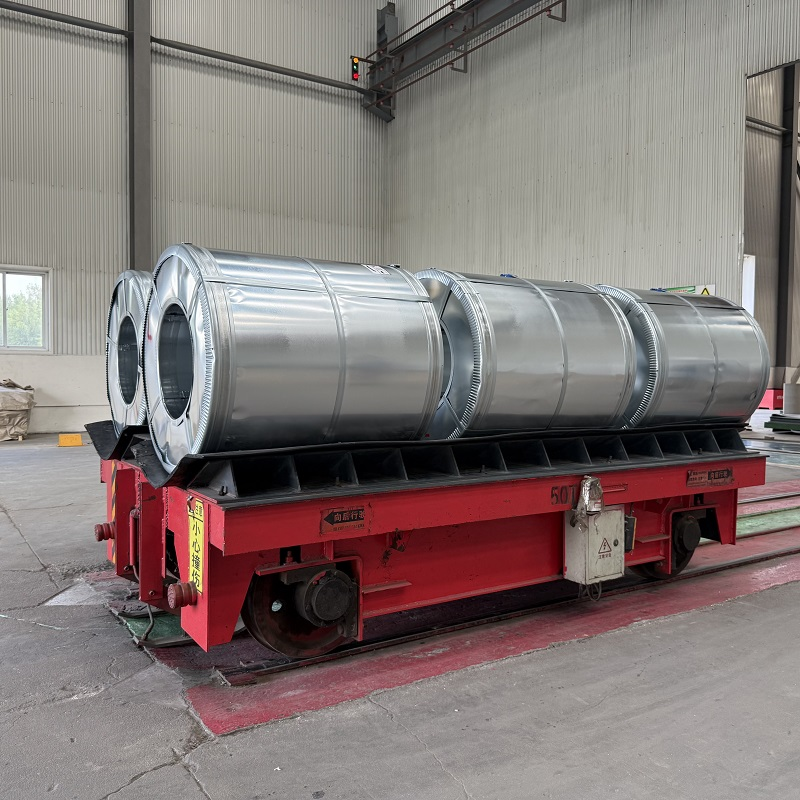
المنطق الهندسي وراء لفائف جي متعددة المواصفات
يُشير لفّ الصلب المجلفن متعدد المواصفات إلى لفّ من الصلب المجلفن يتم إنتاجه ضمن نطاق مستمر من السماكات، وعادةً ما يتراوح بين ٠٫٠٩ ملم و٣٫٠ ملم، مع إمكانية ضبط العرض ووزن طبقة الجلفنة والمعالجة السطحية لتتوافق مع المتطلبات البنائية المحددة. وعلى عكس الشراء حسب مواصفات ثابتة، حيث يتعيّن على المشتري قبول ما تنتجه المصنع في الدفعات القياسية، فإن التوريد متعدد المواصفات يسمح للمهندسين بتناسب سماكة اللفّ مع متطلبات التحميل الخاصة بكل عنصر بنائي بدقة. والسبب الميكانيكي واضحٌ وبسيط: فسعة تحمل الأحمال في صفائح الصلب تتبع علاقة شبه خطية مع السماكة، بحيث يؤدي مضاعفة السماكة تقريبًا إلى مضاعفة معامل المقطع (Section Modulus) عند عرضٍ معين. أما لفّ الصلب المجلفن المقطوع بدقة فيُطبّق هذه الفكرة بشكل أعمق عبر توريد المادة بعد قصّها وتقسيمها مسبقًا بالأبعاد الدقيقة التي تحتاجها خطوط التصنيع، مما يلغي الهدر ويقلّل وقت المعالجة في ورشة العمل.
تناسب السماكة مع فئات تحمل الأحمال
في التصميم الإنشائي، تُصنَّف مكوِّنات البناء وفقًا للأحمال التي يجب أن تحمِلها، ويتوافق كل تصنيف مع نطاق معيَّن من سماكة لفائف الجلفنة (GI). وتستخدم المكوِّنات الخفيفة الأحمال مثل ألواح الجدران الداخلية وأنظمة الأسقف عادةً لفائف جلفنة متعددة المواصفات بسماكة تتراوح بين ٠٫٠٩ و٠٫٣٠ ملليمتر وبطبقة زنك تتراوح بين Z20 وZ80. أما الأجزاء ذات الأحمال المتوسطة-الخفيفة مثل صفائح السقف المموجة ولوحات تغليف الجدران فتتطلب مواد بسماكة تتراوح بين ٠٫٣٠ و٠٫٦٠ ملليمتر وبطبقة زنك تتراوح بين Z80 وZ140. وفي التطبيقات ذات الأحمال المتوسطة مثل أرضيات التزيين والدعائم الفولاذية، يلزم استخدام لفائف بسماكة تتراوح بين ٠٫٦٠ و١٫٢٠ ملليمتر وبطبقات زنك تتراوح بين Z140 وZ200. أما العناصر الإنشائية ذات الأحمال المتوسطة-الثقيلة والثقيلة، مثل العوارض العرضية (purlins) وإطارات الجدران ودواسات الدعم، فيحدِّد المهندسون لفائف جلفنة بسماكة تتراوح بين ١٫٢٠ و٣٫٠٠ ملليمتر وبطبقة زنك تتراوح بين Z200 وZ275. ويضمن هذا التخصيص المنظَّم ألا يُصمَّم أي مكوِّن بشكل مفرط باستخدام مواد سميكة أكثر من اللازم — ما يرفع تكاليف المشروع — ولا أن يُصمَّم بشكل ناقص، ما يُعرِّض السلامة الإنشائية للخطر.
لماذا تقلل لفائف الصلب المجلفن المقطوعة بدقة من الهدر في التصنيع
يُغيِّر الانتقال من شراء لفائف على هيئة لفائف خام إلى توصيل لفائف الغالڤانيز المقطَّعة بدقة اقتصاديات التصنيع الإنشائي. فعندما يتلقَّى مُصنِّع اللوازم لفائف قياسية العرض، وعادةً ما يكون عرضها بين ١٠٠٠ و١٢٥٠ ملليمترًا، تتم عمليات التقطيع الطولي والقصّ حسب الطول المطلوب في موقع المشتري، ما يستلزم معدات مخصصة وعمالةً ومساحة أرضية كافية. أما التوصيل المقطَّع بدقة فينقل هذه العمليات إلى المرحلة السابقة لدى المورِّد، الذي يُسلِّم لفائف أو صفائح مقطَّعة مسبقًا بالعرض الدقيق المطلوب وبالطول المحدَّد. وفي مشروع تصنيع حديث لمخزن مساحته ١٥٠٠٠ متر مربع في كازاخستان، غيَّر المقاول طريقة التوريد من لفائف قياسية إلى لفائف غالڤانيز مقطَّعة بدقة بعرض ٩١٤ ملليمترًا وطول ٣٫٠ أمتار. وأدى هذا التغيير إلى خفض الهدر في المواد من ٨٫٥٪ إلى أقل من ٢٪، وإلغاء الحاجة إلى خط تقطيع طولي في الموقع، وتقليل الجدول الزمني للتصنيع بمقدار ثلاثة أسابيع. وللمشاريع ذات الجداول الزمنية الضيِّقة أو البنية التحتية المحدودة في الموقع، يوفِّر التوصيل المقطَّع بدقة مزايا تشغيلية ملموسة.
وزن طبقة الزنك وحماية التآكل حسب البيئة
تَعْتَمِدُ مُواصَفَةُ سَمْكِ لَفَّةِ الْحَديدِ الْمَغْلَفِ بِالزِّنْكِ (GI) ذَاتِ التَّعَدُّدِ فِي الْمُواصَفَاتِ عَلَى قَرَارِ وَزْنِ طَبَقَةِ الزِّنْكِ، لِأَنَّ هَذَيْنِ الْمُعَيَّرَيْنِ يُحَدِّدَانِ مَعًا مُدَّةَ خِدْمَةِ الْمُرَكَّبِ الْهِيكَلِيِّ. وَيَتَرَاوَحُ وَزْنُ طَبَقَةِ الزِّنْكِ مِنْ Z20، أَيْ ٢٠ جِرَامًا لِكُلِّ مِتْرٍ مُرَبَّعٍ فِي كُلِّ وَجْهٍ، إِلَى Z275، الَّتِي تُوفِّرُ ٢٧٥ جِرَامًا لِكُلِّ مِتْرٍ مُرَبَّعٍ فِي كُلِّ وَجْهٍ. فِي الْبِيئَاتِ الْجَافَّةِ الدَّاخِلِيَّةِ ذَاتِ الْمُؤَثِّرَاتِ الْجَوِّيَّةِ الْبَسِيطَةِ، تُوفِّرُ طَبَقَةُ الزِّنْكِ Z80 إِلَى Z120 عَلَى لَفَّةِ الْحَديدِ الْمَغْلَفِ بِالزِّنْكِ الْمَقْصُوصَةِ بِدِقَّةٍ وَالَّتِي يَتَرَاوَحُ سَمْكُهَا بَيْنَ ٠٫٣٠ وَ٠٫٦٠ مِلْلِيمِتْرٍ مُدَّةَ خِدْمَةٍ تَتَرَاوَحُ بَيْنَ ١٥ وَ٢٠ عَامًا لِأَغْرَاضِ السُّقُوفِ وَالتَّغْطِيَةِ. أَمَّا فِي الْبِيئَاتِ الصِّنَاعِيَّةِ أَو الْحَضَرِيَّةِ مُتَوَسِّطَةِ الْوَطْأَةِ، فَإِنَّ طَبَقَةَ الزِّنْكِ Z140 إِلَى Z200 تُطِيلُ مُدَّةَ الخِدْمَةِ إِلَى ٢٥ عَامًا. وَفِي الْمَشَارِيعِ السَّاحِلِيَّةِ الْوَاقِعَةِ عَلَى بُعْدٍ لَا يَزِيدُ عَنْ كِيلُومِتَرٍ وَاحِدٍ مِنَ الشَّاطِئِ، تَكُونُ طَبَقَةُ الزِّنْكِ Z275 عَلَى لَفَّةٍ يَبْلُغُ سَمْكُهَا ١٫٢٠ مِلْلِيمِتْرٍ أَو أَكْثَرُ هِيَ الْحَدُّ الأَدْنَى الْمَطْلُوبُ، لِأَنَّ تَرْسُبَ الْكَلُورَايَدَاتِ يُسَرِّعُ مَعْدَلَ اسْتِهْلَاكِ الزِّنْكِ إِلَى ١٠–١٥ جِرَامًا لِكُلِّ مِتْرٍ مُرَبَّعٍ فِي الْعَامِ. وَيَحُولُ اخْتِيَارُ وَزْنِ الزِّنْكِ الْمُنَاسِبِ لِلْبِيئَةِ الْمُسْتَهْدَفَةِ دُونَ مَرَّةٍ إِلَى فَشْلٍ مُبَكِّرٍ نَاتِجٍ عَنِ التَّآكُلِ، وَكَذَلِكَ إِلَى التَّكَالِيفِ الزَّائِدَةِ غَيْرِ الْمُبَرَّرَةِ النَّاتِجَةِ عَنِ التَّغْطِيَةِ الزَّائِدَةِ فِي الْبِيئَاتِ قَلِيلَةِ الْخَطَرِ.
دراسة حالة: ملف فولاذي مجلفن متعدد المواصفات في مبنى من الفولاذ المُشكَّل على البارد
في عام ٢٠٢٤، احتاج مُصنِّع نظام مباني من الفولاذ المدرفل البارد في منغوليا إلى توريد مواد لمشروع سكني مكوَّن من خمسة طوابق في أولان باتور، حيث تنخفض درجات حرارة الشتاء إلى سالب أربعين درجة مئوية. وحدَّد الفريق الهندسي ملفات غلفنized حديدية (GI) متعددة المواصفات عبر أربعة مستويات من السماكة: ٠٫٤٥ ملليمتر للإطارات الداخلية للجدران، و٠٫٨٠ ملليمتر لعوارض الأرضيات، و١٫٥٠ ملليمتر لأجزاء المسار، و٢٫٥٠ ملليمتر للإطارات الحاملة للجدران في الطابق الأرضي. وتطلَّبت جميع المواد طبقة غلاف زنك بسماكة Z180 لمقاومة التآكل الناتج عن التكثيف خلال موسم التدفئة. وقد قدَّم المورِّد ملفات GI مقطوعة بدقة بالعرض المطلوب، وهي ٩٢ ملليمترًا و١٤٣ ملليمترًا، بما يتوافق مباشرة مع متطلبات تغذية آلة التشكيل باللف. وأدى هذا النهج القائم على استخدام سماكات متعددة ومقطع بدقة إلى تخفيض إجمالي كمية الفولاذ بنسبة ١٢٪ مقارنةً بالمواصفة الأحادية السماكة، مع الحفاظ الكامل على الامتثال لمعايير AISI S230 الخاصة بإطار الفولاذ المدرفل البارد. ويُظهر هذا المشروع كيف أن شراء المواد بسماكات قابلة للتعديل يحقِّق وفورات مباشرة في تكلفة المواد دون المساس بالأداء الإنشائي.
مراقبة الجودة لتطبيقات لفائف الصلب المجلفن الحاملة للأحمال
عند استخدام لفائف الجلفنة متعددة المواصفات في التطبيقات الحاملة للأحمال، يجب أن تتجاوز مراقبة الجودة التحقق القياسي من سماكة طبقة الزنك. وينبغي على المفتشين التأكد من أن درجة الفولاذ الأساسي تتوافق مع مقاومة الخضوع المحددة في التصميم الإنشائي، والتي تتراوح عادةً بين ٢٣٠ و٣٤٠ ميغاباسكال للأقسام المشكلة على البارد وفقًا لتصنيفات ASTM A653 SS. ويجب التحقق من التصاق طبقة الزنك باستخدام اختبار الثني الموصوف في معيار ASTM A653، حيث يجب أن لا ينتج عن ثني العينة بزاوية ١٨٠ درجة حول عمود ذي قطر يساوي مرة واحدة سماكة المادة أي تقشّر أو تقشّر للطبقة. أما بالنسبة للفائف الجلفنة المقطوعة بدقة، فيجب أن يؤكد الفحص البُعدي لتسامح عرض القطع الطولي التزامها بالقيمة ±٠٫٢٥ ملليمتر، وأن يؤكد تسامح طول القطع التزامه بالقيمة ±٣ ملليمتر. كما يجب أن تكون جودة الحواف بعد عملية القص خاليةً من الحواف الحادة التي تزيد سماكتها عن ٠٫٥ ملليمتر، لأن هذه الحواف قد تؤدي إلى تركيزات إجهادية وتقلل عمر التعب للأقسام المشكلة على البارد. وبالمقابل، فإن المورد الذي يطبق نظام مراقبة جودة ثلاثي المستويات — كشركة شنيانغ يوانهي ستيل في إنتاجها للفائف الجلفنة — يوفّر السجلات الاختبارية الموثَّقة التي يحتاجها المهندسون الإنشائيون للتحقق من الامتثال للمعايير.
الشراء الاستراتيجي: إعداد خطة توريد متعددة السماكات
لِشَرِكَاتِ التَّعْمِيرِ الَّتِي تُدِيرُ عَدَّةَ مَشَارِيعَ مُتَزَامِنَةٍ بِاحْتِيَاجَاتٍ مُتَغَيِّرَةٍ لِلْأَحْمَالِ، يُوفِّرُ إِنْشَاءُ خُطَّةِ تَوْفِيرٍ بِسُمُوكٍ مُتَعَدِّدَةٍ مَعَ مُورِّدٍ وَاحِدٍ مَزَايَا كَبِيرَةً فِي الْمُشْتَرَيَاتِ. فَمُورِّدٌ قَادِرٌ عَلَى تَسْلِيمِ لَفَائِفَ مَجَلَّفَةٍ بِالزِّنْكِ (GI) بِتَعْدِيدَاتٍ مُتَعَدِّدَةٍ تَتَرَاوَحُ بَيْنَ ٠٫٠٩ و٣٫٠ مِلْلِيمِتْرٍ، وَبِطَبَقَاتٍ زِنْكِيَّةٍ تَتَرَاوَحُ بَيْنَ Z20 وZ275، يُمْكِنُ أَنْ يَكُونَ مَصْدَرًا وَاحِدًا لِلتَّوْفِيرِ، مَا يُقَلِّلُ مِنَ الْأَعْبَاءِ الإِدَارِيَّةِ النَّاتِجَةِ عَنْ إِدَارَةِ عَلَاقَاتٍ مَعَ عَدَّةِ مُورِّدِينَ. وَيُسَهِّلُ قُدْرَةُ الْمُورِّدِ عَلَى تَقْدِيمِ لَفَائِفَ مَجَلَّفَةٍ بِالزِّنْكِ مَقْصُوصَةٍ بِدِقَّةٍ سِلْسِلَةَ التَّوْفِيرِ بِإِزَالَةِ مَرْحِلَةِ التَّعْمِيلِ الثَّانَوِيِّ. وَعِنْدَ تَقْيِيمِ مُورِّدٍ لِهَذَا الدَّوْرِ، تَأَكَّدْ مِنْ أَنَّ الْمَخْزُونَ الْجَاهِزَ يَدْعَمُ تَوَافُرَ السُّمُوكِ الْمُتَعَدِّدَةِ، وَأَنَّ مُدَّةَ التَّسْلِيمِ تَتَّسِمُ بِالمَرُونَةِ لِتَنْسِيقِ جَدْوَلِ الْمَشَارِيعِ، وَأَنَّ نِظَامَ مَرَاعَاةِ الْجَوْدَةِ يَشْمَلُ التَّتَبُّعَ التَّامَّ مِنَ اللَّفَافَةِ إِلَى الْقِطْعَةِ الْمَقْصُوصَةِ. وَتَحْتَفِظُ شَرِكَةُ شِنْيَانْغْ يُوانْهِ لِلْحَدِيدِ وَالْفُولَاذِ بِمَخْزُونٍ جَاهِزٍ دَائِمٍ يَتَجَاوَزُ ١٠٠٠٠ طَنٍّ مَتْرِيٍّ فِي كَافَّةِ مَدَى سُمُوكِ لَفَائِفِ الْحَدِيدِ الْمَجَلَّفِ بِالزِّنْكِ، وَبِمُدَّةِ تَسْلِيمٍ تَتَرَاوَحُ بَيْنَ ٦ و١٤ يَوْمًا، وَبِقُدْرَاتٍ دَاخِلِيَّةٍ عَلَى التَّمْهِيدِ وَالتَّقْسِيمِ وَالتَّقْصِيصِ. وَيَكْفُلُ هَذَا النَّمُوذَجُ الْمُكَامِلُ لِلتَّوْفِيرِ لِشَرِكَاتِ التَّعْمِيرِ تَأْمِينَ كَافَّةِ السُّمُوكِ الْمُسْتَلْزَمَةِ مِنْ شَرِيكٍ وَاحِدٍ مُؤَهَّلٍ، مَا يُقَلِّلُ مِنْ مَخَاطِرِ الْمُشْتَرَيَاتِ وَيَضْمَنُ اتِّسَاقَ جَوْدَةِ الْمَوَادِ فِي جَمِيعِ الْمُكَوِّنَاتِ الْحَامِلَةِ لِلْأَحْمَالِ.
دليل اختيار سماكة لفائف الجي آي لمستويات الأحمال الإنشائية
|
نطاق السماكة
|
طلاء الزنك
|
فئة الحمولة
|
جزء إنشائي نموذجي
|
المصدر القياسي
|
|
٠٫٠٩–٠٫٣٠ مم
|
زد ٢٠–زد ٨٠
|
حمل خفيف
|
ألواح الجدران الداخلية، أنظمة السقف
|
أSTM A653 CS Type B
|
|
٠٫٣٠–٠٫٦٠ مم
|
زد ٨٠–زد ١٤٠
|
حمل متوسط-خفيف
|
أغطية السقف، ألواح التغليف
|
ASTM A653 SS الدرجة 33
|
|
0.60–1.20 مم
|
Z140–Z200
|
حمولة متوسطة
|
أرضيات التدعيم، أعمدة التقسيم
|
ASTM A653 SS الدرجة 40
|
|
1.20–2.00 مم
|
Z200–Z275
|
حمولة متوسطة إلى ثقيلة
|
العوارض الإنشائية، أطر الجدران
|
ASTM A653 SS الدرجة ٥٠
|
|
٢٫٠٠–٣٫٠٠ مم
|
Z275
|
حمل ثقيل
|
العوارض الرئيسية، الدعامات الداعمة
|
ASTM A653 SS Grade 55
|
الأسئلة المتكررة
س: ما سمك لفافة الجلفنة متعددة المواصفات المطلوبة لعمود الجدار الحامل للحمل؟
ج: تطلب الأعمدة الحاملة للحمل عادةً لفافة جلفنة بسمك يتراوح بين ١٫٢٠ و٢٫٥٠ ملم مع طبقة زنك تتراوح بين Z200 وZ275. ويتحدد السمك الدقيق حسب المسافة بين الأعمدة وارتفاع الجدار والحمل التصميمي، وهي عوامل يحسبها المهندس الإنشائي وفقًا للمعيار AISI S230 أو لوائح البناء المحلية.
س: ما الفرق بين لفافة الجلفنة المقطوعة بدقة ولفافة الجلفنة المقطوعة القياسية؟
ج: تُقَطَّع لفافة الجلفنة المقطوعة بدقة إلى العرض المطلوب بالضبط وتُقصّ إلى الطول المطلوب في منشأة المورِّد، وهي جاهزة للاستخدام مباشرةً على خط التشكيل الدوراني أو خط الختم. أما لفافة الجلفنة المقطوعة القياسية فتُورَّد على هيئة لفافة مستمرة بعرض مقطوع مسبقًا، ما يستلزم من المشتري إجراء عملية قص الطول في الموقع.
 EN