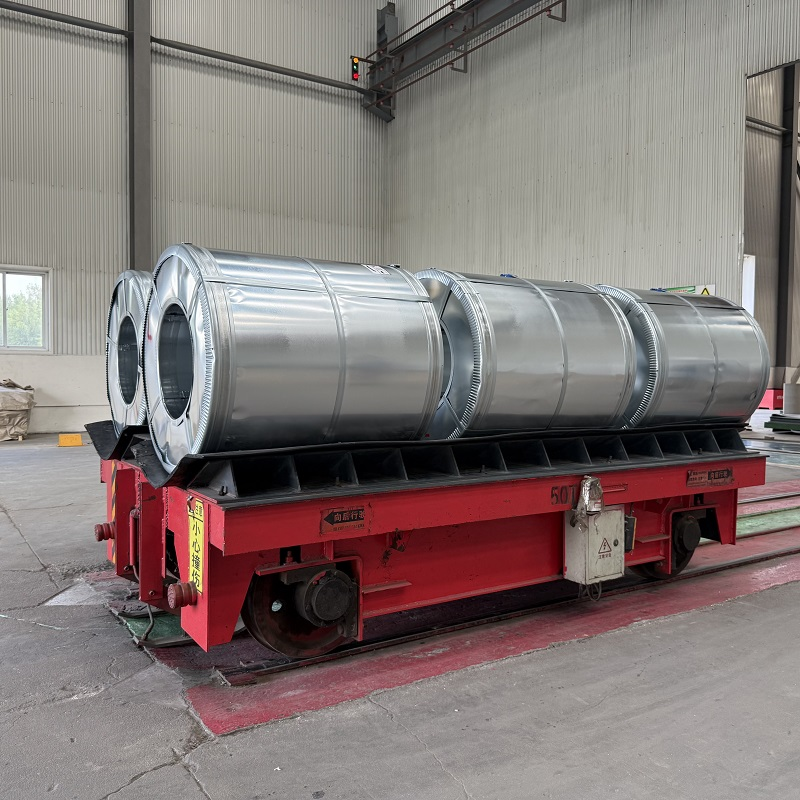
Logika inżynierska stojąca za wielospecyfikacyjną cewką GI
Wielospecyfikacyjna taśma ocynkowana (GI) to taśma stalowa ocynkowana produkowana w ciągłym zakresie grubości, zwykle od 0,09 do 3,0 mm, z możliwością dostosowania szerokości, masy powłoki cynkowej oraz obróbki powierzchniowej do konkretnych wymagań konstrukcyjnych. W przeciwieństwie do zakupów o ustalonej specyfikacji, gdzie klient musi zaakceptować to, co hutnik produkuje w standardowych partii, wielospecyfikacyjne sourcing pozwala inżynierom dopasować grubość taśmy do dokładnych wymagań obciążeniowych każdego elementu konstrukcyjnego. Powód mechaniczny jest prosty: nośność materiału blachowego zależy niemal liniowo od jego grubości – podwojenie grubości powoduje przybliżone podwojenie modułu wytrzymałości przekroju przy stałej szerokości. Precyzyjnie cięta taśma ocynkowana (GI) rozwija tę koncepcję dalej, dostarczając materiał już rozcięty i przycięty do dokładnych wymiarów potrzebnych na linii produkcyjnej, co eliminuje odpady i skraca czas obróbki na hali produkcyjnej.
Dopasowanie grubości do kategorii nośności
W projektowaniu konstrukcyjnym elementy budowlane klasyfikuje się według obciążeń, jakie muszą przenosić, a każda kategoria odpowiada określonej grubości cewki GI. Elementy przeznaczone do lekkich obciążeń, takie jak panele ścian wewnętrznych i systemy sufitowe, zwykle wykorzystują wielostandardową cewkę GI o grubości od 0,09 do 0,30 mm z powłokami cynkowymi Z20–Z80. Części poddawane średnio-lekkim obciążeniom, np. blachy dachowe faliste i panele okładzin ścianowe, wymagają materiału o grubości od 0,30 do 0,60 mm z powłoką cynkową Z80–Z140. Zastosowania średnio obciążone, takie jak blachy stropowe i słupki stalowe, wymagają cewek o grubości od 0,60 do 1,20 mm z warstwami cynku Z140–Z200. Dla elementów konstrukcyjnych średnio-ciężkich i ciężkich – w tym krokwi, ram ścianowych oraz wsporników – inżynierowie określają cewkę GI o grubości od 1,20 do 3,00 mm z powłoką cynkową Z200–Z275. Ta systematyczna korespondencja zapewnia, że żaden element nie jest nadmiernie przewymiarowany za pomocą niepotrzebnie grubej stali – co zwiększyłoby koszty projektu – ani niedowymiarowany, co zagroziłoby bezpieczeństwem konstrukcyjnym.
Dlaczego precyzyjnie tnąca cewka GI zmniejsza odpady w procesie wyrobu
Przejście od zakupu taśmy w kłębkach do dostawy precyzyjnie ciętej taśmy GI zmienia ekonomię produkcji elementów konstrukcyjnych. Gdy producent otrzymuje standardową taśmę w kłębku, zwykle o szerokości 1000–1250 mm, operacje rozcinania i cięcia na długość odbywają się na terenie odbiorcy i wymagają dedykowanego sprzętu, siły roboczej oraz powierzchni magazynowej. Dostawa precyzyjnie ciętej taśmy przenosi te operacje na etap wcześniejszy – do dostawcy, który dostarcza taśmy lub arkusze już rozcięte na dokładną szerokość i przycięte do wymaganej długości. W niedawnym projekcie montażu magazynu o powierzchni 15 000 m² w Kazachstanie wykonawca zrezygnował ze standardowej taśmy w kłębku na rzecz precyzyjnie ciętej taśmy GI o szerokości 914 mm i długości 3,0 m. Ta zmiana zmniejszyła odpad materiału z 8,5 proc. do poniżej 2 proc., wyeliminowała potrzebę linii rozcinającej na placu budowy oraz skróciła harmonogram montażu o trzy tygodnie. Dla projektów o ścisłych terminach realizacji lub ograniczonej infrastrukturze placu budowy dostawa precyzyjnie ciętej taśmy zapewnia mierzalne korzyści operacyjne.
Masa powłoki cynkowej i ochrona przed korozją w zależności od środowiska
Specyfikacja grubości cewki GI o wielu wymiarach nie może być rozpatrywana oddzielnie od decyzji dotyczącej masy powłoki cynkowej, ponieważ oba te parametry wspólnie determinują czas eksploatacji elementu konstrukcyjnego. Masa powłoki cynkowej waha się od Z20, co odpowiada 20 gramom na metr kwadratowy po każdej stronie, do Z275, zapewniającej 275 gramów na metr kwadratowy po każdej stronie. W suchych środowiskach kontynentalnych o niskim stopniu korozyjności atmosferycznej powłoka Z80–Z120 na precyzyjnie ciętej cewce GI o grubości 0,30–0,60 mm zapewnia czas eksploatacji dachów i okładzin na poziomie 15–20 lat. W umiarkowanych środowiskach przemysłowych lub miejskich powłoka Z140–Z200 wydłuża czas eksploatacji do 25 lat. Dla projektów przybrzeżnych w odległości do 1 km od linii brzegowej minimalną specyfikacją jest powłoka Z275 na cewce o grubości 1,20 mm lub większej, ponieważ osadzanie chlorków przyspiesza zużycie cynku do 10–15 gramów na metr kwadratowy rocznie. Dobór odpowiedniej masy cynku dla danego środowiska zapobiega zarówno przedwczesnemu zniszczeniu korozyjnemu, jak i niepotrzebnym kosztom nadmiernego pokrycia w środowiskach o niskim ryzyku.
Studium przypadku: cewka GI o wielu specyfikacjach w budynku ze stali kształtownej zimnogiętnej
W 2024 roku producent systemów budowlanych ze stalowych profili zimnogiętych w Mongolii potrzebował dostawy materiału na pięciopiętrowy projekt mieszkaniowy w Ułan Batorze, gdzie temperatury zimą spadają do minus 40 stopni Celsjusza. Zespół inżynieryjny określił wielowymiarową taśmę ocynkowaną (GI) w czterech klasach grubości: 0,45 mm dla słupków ścian wewnętrznych, 0,80 mm dla belek podłogowych, 1,50 mm dla elementów prowadzących oraz 2,50 mm dla słupków nośnych ścian parteru. Cały materiał wymagał powłoki cynkowej o klasyfikacji Z180, aby zapobiec korozji wywołanej skropliną w okresie sezonu grzewczego. Dostawca dostarczył precyzyjnie przeciętą taśmę GI, podzieloną na pasy o szerokości 92 mm i 143 mm, zgodnie z wymaganiami podawania materiału do maszyny do gięcia na zimno. Takie podejście z użyciem wielu grubości i precyzyjnego cięcia pozwoliło zmniejszyć całkowitą ilość stali o 12 procent w porównaniu do specyfikacji jednogrubościowej, zachowując pełną zgodność ze standardem AISI S230 dotyczącym konstrukcji ze stalowych profili zimnogiętych. Projekt pokazuje, jak elastyczne dobieranie grubości materiału przekłada się bezpośrednio na oszczędności w kosztach materiałów bez utraty wydajności konstrukcyjnej.
Kontrola jakości dla zastosowań cewek GI nośnych
Gdy wielospecyfikacyjną taśmę GI stosuje się w zastosowaniach nośnych, kontrola jakości musi wykraczać poza standardową weryfikację grubości powłoki cynkowej. Inspektorzy powinni potwierdzić, że gatunek stali podstawowej spełnia wymaganą wytrzymałość na rozciąganie określoną w projekcie konstrukcyjnym – zwykle 230–340 megapaskali dla przekrojów zimnogiętych zgodnie z gatunkami SS normy ASTM A653. Przyczepność powłoki cynkowej należy zweryfikować za pomocą próby zginania opisanej w normie ASTM A653: zgięcie o kąt 180 stopni wokół wałka o średnicy równej jednej grubości materiału nie powinno prowadzić do odpryskiwania ani odwarstwiania powłoki. W przypadku precyzyjnie tnionej taśmy GI kontrola wymiarowa tolerancji szerokości cięcia powinna potwierdzać zgodność z zakresem ±0,25 mm, a tolerancji długości cięcia – z zakresem ±3 mm. Jakość krawędzi po cięciu powinna być wolna od ostrzyków przekraczających 0,5 mm, ponieważ ostrzyki mogą wywoływać skupienia naprężeń i zmniejszać trwałość zmęczeniową przekrojów zimnogiętych. Dostawca stosujący trzystopniowy system kontroli jakości – jak to robi Shenyang Yuanhe Steel w produkcji taśmy GI – zapewnia dokumentowane protokoły badań potrzebne inżynierom konstrukcyjnym do weryfikacji zgodności z przepisami.
Strategiczne pozyskiwanie: opracowanie wielowarstwowego planu dostaw
Dla firm budowlanych zarządzających wieloma równoległymi projektami o różnym obciążeniu przygotowanie wielogrubościowego planu dostaw od jednego dostawcy daje istotne korzyści zakupowe. Dostawca w stanie dostarczyć cienkościenne blachy ocynkowane (GI) o grubości od 0,09 do 3,0 mm oraz z powłoką cynkową w zakresie Z20–Z275 może pełnić funkcję jednego źródła zaopatrzenia, co zmniejsza administracyjne obciążenie wynikające z zarządzania relacjami z wieloma dostawcami. Możliwość dostarczania precyzyjnie ciętych blach GI przez tego dostawcę dalszym etapem upraszcza łańcuch dostaw, eliminując potrzebę dodatkowej obróbki. Przy ocenie potencjalnego dostawcy należy sprawdzić, czy jego zapasy gotowe obejmują wszystkie wymagane grubości, czy czas realizacji zamówienia jest zgodny z harmonogramem projektu oraz czy system kontroli jakości zapewnia pełną śledzilność – od cewki po cięty element. Shenyang Yuanhe Steel utrzymuje stałe zapasy przekraczające 10 000 ton metrycznych w całym zakresie grubości blach GI, oferuje czas realizacji zamówień od 6 do 14 dni oraz posiada własne możliwości wypłaszczania, podłużnego cięcia i cięcia poprzecznego. Taki zintegrowany model dostaw pozwala firmom budowlanym na zakup każdej potrzebnej grubości od jednego, wykwalifikowanego partnera, ograniczając ryzyko zakupowe i zapewniając spójną jakość materiału we wszystkich elementach nośnych.
Przewodnik po wyborze grubości cewki GI dla poziomów obciążenia konstrukcyjnych
|
Zakres grubości
|
Powłoka cynkowa
|
Kategoria obciążenia
|
Typowy element konstrukcyjny
|
Odniesienie standardowe
|
|
0,09–0,30 mm
|
Z20–Z80
|
Łagodne obciążenie
|
Panele ścian wewnętrznych, systemy sufitowe
|
ASTM A653 CS Typ B
|
|
0,30–0,60 mm
|
Z80–Z140
|
Średnio-lagodne obciążenie
|
Blachy dachowe, panele obłożeniowe
|
ASTM A653 SS klasa 33
|
|
0,60–1,20 mm
|
Z140–Z200
|
Średnie obciążenie
|
Stropy z blachy profilowanej, słupki przegród
|
ASTM A653 SS klasa 40
|
|
1,20–2,00 mm
|
Z200–Z275
|
Średnie do ciężkiego obciążenia
|
Elementy konstrukcyjne (krokwiaki), ramy ścian
|
ASTM A653 SS Grade 50
|
|
2,00–3,00 mm
|
Z275
|
Ciężkie obciążenie
|
Główny belek, uchwyty wsporcze
|
ASTM A653 SS Grade 55
|
Najczęściej zadawane pytania
Pytanie: Jaka grubość cewki ocynkowanej (GI) o wielu specyfikacjach jest wymagana do słupków nośnych ściany?
Odpowiedź: Słupki nośne ściany zwykle wymagają cewki ocynkowanej (GI) o grubości od 1,20 do 2,50 mm z powłoką cynku w zakresie Z200–Z275. Dokładna grubość zależy od rozstawu słupków, wysokości ściany oraz obciążenia projektowego – parametry te określa inżynier konstrukcyjny zgodnie z normą AISI S230 lub lokalnymi przepisami budowlanymi.
Pytanie: W czym różni się precyzyjnie cięta cewka ocynkowana (GI) od standardowej cewki podłużnie tnionej?
Odpowiedź: Precyzyjnie cięta cewka ocynkowana (GI) jest tniona podłużnie do dokładnej szerokości i cięta do wymaganej długości w zakładzie dostawcy, gotowa do linii formowania na zimno lub tłoczenia. Standardowa cewka podłużnie tniona jest dostarczana w postaci ciągłej cewki o określonej szerokości tnionej podłużnie, a operacje cięcia na długość wykonuje odbiorca na miejscu.
 EN