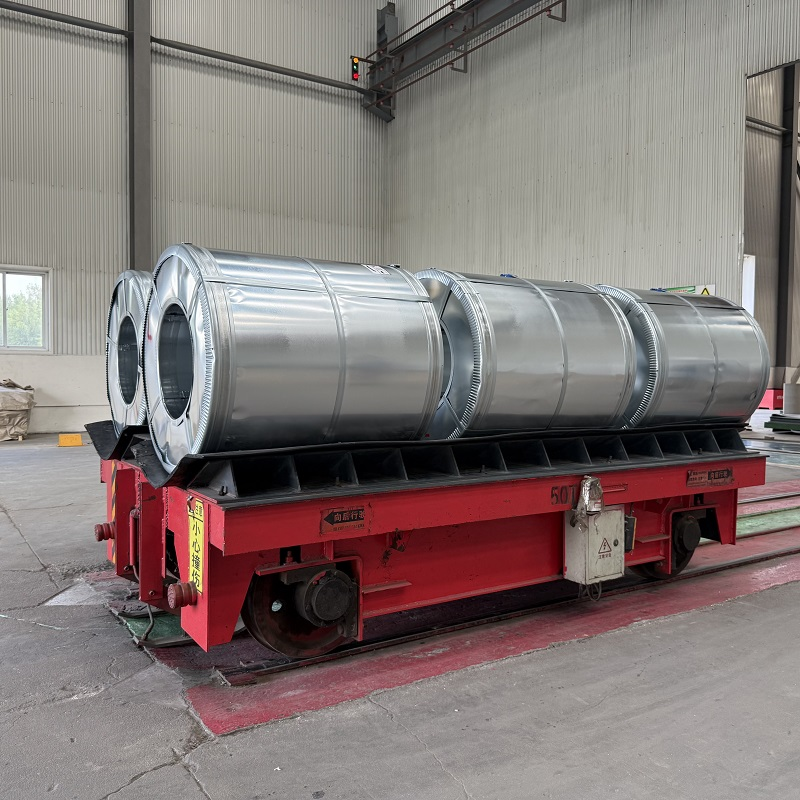
Den tekniska logiken bakom multispecifikations-GI-coil
Multispecifikations-GI-band avser galvaniserat stålbandsmaterial som tillverkas i ett kontinuerligt tjockleksspektrum, vanligtvis mellan 0,09 och 3,0 millimeter, med möjlighet att justera bredd, zinkbeläggningsvikt och ytbearbetning för att anpassa sig till specifika konstruktionskrav. Till skillnad från inköp av fasta specifikationer – där köparen måste acceptera vad som produceras vid standardtillverkning på verkstaden – möjliggör multispecifikationsinköp att ingenjörer kan anpassa tjockleken på bandet exakt till varje konstruktionskomponents belastningskrav. Den mekaniska förklaringen är enkel: bärförmågan hos plåtstål står i nästan linjärt förhållande till tjockleken, så att en fördubbling av tjockleken ungefärligen fördubblar tvärsnittsmodulen för en given bredd. Precisionsskuret GI-band utökar denna logik genom att leverera material som redan är slitskuret och skuret till exakta mått som bearbetningslinjen kräver, vilket eliminerar spill och minskar bearbetningstiden på verkstadsplanet.
Anpassa tjockleken till bärförmågeklasser
Vid konstruktion av byggnadsdelar klassificeras komponenterna efter de laster de måste bära, och varje kategori motsvarar ett specifikt tjockhetsintervall för GI-band. Komponenter som utsätts för lätt belastning, till exempel innerväggsplattor och taksystem, använder vanligtvis 0,09–0,30 mm multi-specifikations-GI-band med zinkbeläggningar i intervallet Z20–Z80. Delar med lätt–medelstor belastning, såsom vågformade takplåtar och fasadpaneler, kräver material med tjockleken 0,30–0,60 mm och beläggning i intervallet Z80–Z140. För applikationer med medelstor belastning, till exempel golvplåt och stålstolpar, krävs GI-band med tjockleken 0,60–1,20 mm och zinkbeläggning i intervallet Z140–Z200. Vid medelstor–stor respektive stor belastning, till exempel för reglar, väggramar och stödbygeln, specificerar ingenjörer GI-band med tjockleken 1,20–3,00 mm och zinkbeläggning i intervallet Z200–Z275. Denna systematiska koppling säkerställer att ingen komponent är överdimensionerad med onödigt tjockt material – vilket skulle höja projektets kostnader – eller underdimensionerad, vilket skulle försämra konstruktionens säkerhet.
Varför precisionsskuren GI-spiral minskar tillverkningsavfall
Övergången från inköp av rullar i spoleform till leverans av precisionsklippta GI-rullar förändrar ekonomin för strukturell tillverkning. När en tillverkare tar emot standardbreddsrullar, vanligtvis 1 000–1 250 millimeter breda, sker slitsningen och längdklippningen på köparens anläggning, vilket kräver specialutrustning, arbetskraft och golvarea. Vid precisionsklippt leverans flyttas dessa operationer uppströms till leverantören, som levererar rullar eller plåtar som redan är slitna till exakt bredd och klippta till önskad längd. I ett nyligen avslutat tillverkningsprojekt för ett 15 000 kvadratmeter stort lager i Kazakstan bytte entreprenören från standardrullar till precisionsklippta GI-rullar med bredden 914 millimeter och längden 3,0 meter. Denna förändring minskade materialförlusten från 8,5 procent till under 2 procent, eliminerade behovet av en slitslinje på plats och förkortade tillverkningstiden med tre veckor. För projekt med tidspress eller begränsad platsinfrastruktur erbjuder precisionsklippt leverans mätbara operativa fördelar.
Zinkbeläggningsvikt och korrosionsskydd beroende på miljö
Tjockleksspecifikationen för GI-coil med flera specifikationer är oskiljaktig från beslutet om zinkbeläggningsvikten, eftersom båda parametrarna gemensamt bestämmer livslängden för den strukturella komponenten. Zinkbeläggningsvikter varierar från Z20, motsvarande 20 gram per kvadratmeter per sida, till Z275, som ger 275 gram per kvadratmeter per sida. I torra inlandsmiljöer med låg atmosfärisk korrosivitet kan en Z80–Z120-beläggning på GI-coil med precisionsskärning i tjockleken 0,30–0,60 millimeter ge en livslängd på 15–20 år för tak och fasadklädsel. I måttliga industriella eller urbana miljöer utvidgas livslängden till 25 år med en Z140–Z200-beläggning. För kustprojekt inom 1 kilometer från strandlinjen är Z275-beläggning på coil med tjocklek på 1,20 millimeter eller mer minimispecifikationen, eftersom kloridavlagring accelererar zinkförbrukningshastigheten till 10–15 gram per kvadratmeter per år. Att välja rätt zinkvikt för den aktuella miljön förhindrar både för tidig korrosionsfel och onödiga kostnader för överbeläggning i miljöer med låg risk.
Fallstudie: Multispecifikations-GI-coil i en kallformad stålbyggnad
År 2024 behövde en tillverkare av byggsystem i kallformad stål i Mongoliet skaffa material för ett femvånings bostadsprojekt i Ulaanbaatar, där vintertemperaturen sjunker till minus 40 grader Celsius. Ingenjörsteamet specificerade GI-coil med flera mått över fyra tjockleksnivåer: 0,45 millimeter för innervägskaross, 0,80 millimeter för golvbjälkar, 1,50 millimeter för spårsektioner och 2,50 millimeter för bärande vägskaross på bottenvåningen. Allt material krävde Z180 zinkbeläggning för att motstå kondensationsinducerad korrosion under uppvärmningssäsongen. Leverantören levererade GI-coil med exakt utklippta bredder på 92 millimeter och 143 millimeter, vilket direkt matchade matningskraven för rullformningsmaskinen. Denna flertjockleks- och exakt utklippna metod minskade den totala stålmängden med 12 procent jämfört med en enskild tjockleksspecifikation, samtidigt som full efterlevnad av AISI S230-standard för kallformad stålskelett säkerställdes. Projektet visar hur justerbar tjocklekssourcing direkt översätts till materialkostnadsbesparingar utan att påverka strukturell prestanda.
Kvalitetskontroll för lastbärande GI-coilapplikationer
När GI-coil med flera specifikationer används i bärande applikationer måste kvalitetskontrollen gå utöver den vanliga verifieringen av zinkbeläggnings tjocklek. Inspektörer bör bekräfta att grundstålgraden uppfyller draghållfastheten som anges i den strukturella konstruktionen, vanligtvis 230 till 340 megapascal för kallformade profiler enligt ASTM A653 SS-grader. Adhesionen hos zinkbeläggningen måste verifieras genom böjprov enligt ASTM A653, där en 180-graders böjning runt en mandrel med diameter lika med ett materialtjocklek ska ge inga flagnings- eller avskalningseffekter. För precisionskutten GI-coil bör dimensionell inspektion av slitsbreddstoleransen bekräfta överensstämmelse med plus/minus 0,25 millimeter och längdtoleransen för skärningen med plus/minus 3 millimeter. Kantkvaliteten efter slitsning bör vara fri från spån som överstiger 0,5 millimeter, eftersom spån kan initiera spänningskoncentrationer och minska utmattninglivslängden för kallformade profiler. En leverantör som underhåller ett tre-nivå-kvalitetskontrollsystem, som Shenyang Yuanhe Steel gör i sin GI-coil-produktion, tillhandahåller de dokumenterade provresultat som strukturtekniker behöver för att verifiera efterlevnad av byggnormer.
Strategisk inköpsplanering: Utveckling av en leveransplan med flera tjockleksalternativ
För byggbolag som hanterar flera samtidiga projekt med varierande lastkrav ger en leveransplan med olika tjocklekar från en enda leverantör betydande fördelar vid inköp. En leverantör som kan leverera GI-band med olika specifikationer, från 0,09 till 3,0 millimeter tjockt, med zinkbeläggningar från Z20 till Z275, kan fungera som en komplettlösning och minska den administrativa belastningen genom att undvika flera leverantörsrelationer. Leverantörens möjlighet att erbjuda precisionsklippt GI-band effektiviserar ytterligare leveranskedjan genom att eliminera sekundärbearbetning. Vid utvärdering av en leverantör för denna roll bör man kontrollera att lagerhållningen omfattar alla önskade tjocklekar, att ledtiden stämmer överens med projektschemat och att kvalitetskontrollsystemet säkerställer full spårbarhet från bandrulle till klippt stycke. Shenyang Yuanhe Steel underhåller ett permanent lager på mer än 10 000 metriska ton över hela GI-bandets tjockleksområde, med en ledtid på 6–14 dagar samt interna kapaciteter för nivellering, slitting och klippning. Denna integrerade leveransmodell säkerställer att byggbolag kan skaffa alla nödvändiga tjocklekar från en enda godkänd partner, vilket minskar inköpsrisker och garanterar konsekvent materialkvalitet i alla bärande komponenter.
Vägledning för val av GI-spole-tjocklek för konstruktionslastnivåer
|
Tjockleksintervall
|
Zinkbeläggning
|
Lastkategori
|
Typiskt byggnadsdel
|
Standardreferens
|
|
0,09–0,30 mm
|
Z20–Z80
|
Lätt last
|
Inre väggpaneler, taksystem
|
ASTM A653 CS Typ B
|
|
0,30–0,60 mm
|
Z80–Z140
|
Medium-lätt last
|
Takplåtar, klädningspaneler
|
ASTM A653 SS grad 33
|
|
0,60–1,20 mm
|
Z140–Z200
|
Mellanlast
|
Golvskevling, avskiljande stolpar
|
ASTM A653 SS grad 40
|
|
1,20–2,00 mm
|
Z200–Z275
|
Mellan tung last
|
Strukturella purliner, vägramar
|
ASTM A653 SS grad 50
|
|
2,00–3,00 mm
|
Z275
|
Tunga laster
|
Primärbalkar, stödbyggnader
|
ASTM A653 SS-kvalitet 55
|
Vanliga frågor
Fråga: Vilken tjocklek på GI-coil med flera specifikationer krävs för en bärande väggrut?
Svar: Bärande väggrutar kräver vanligtvis GI-coil med tjocklek mellan 1,20 och 2,50 millimeter och zinkbeläggning Z200 till Z275. Den exakta tjockleken beror på avståndet mellan rutorna, väggens höjd och konstruktionslasten, vilket en strukturtekniker beräknar enligt AISI S230 eller lokala byggregler.
Fråga: Hur skiljer sig precisionsklippt GI-coil från standardklippt coil?
Svar: Precisionsklippt GI-coil är klippt till exakt bredd och längd vid leverantörens anläggning och är redo för rullformnings- eller stansningslinjen. Standardklippt coil levereras i kontinuerlig coil-form med angivet breddmått, vilket innebär att köparen måste utföra längdklippning på plats.
 EN