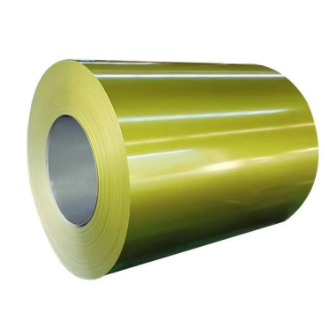
Jokainen premium-pinnoitettu terästuote – olipa se esipinnoitettu sinkitty rauta (PPGI), galvalume (PPGL) tai erikoisväripinnoitettuja levyjä – perustuu kokonaan alustansa eheysan. Kuuma-valsattu kela toimii fyysisenä ja kemiallisena perustana kaikelle jälkikäsittelylle. Vaikka pintapinnoitteet tarjoavat korroosiosuojaa ja esteettistä houkuttelevuutta, niin alustana oleva teräs määrittää mekaanisen käyttäytymisen, rakenteellisen kestävyyden ja valmistustulokset.
Ostopäätökset kuumavalssattujen kelojen tasolla vaikuttavat suoraan kylmävalssauksen tehokkuuteen, happokäsittelyn suorituskykyyn, sinkki–rautaseoksen kasvuun ja lopulliseen maalin tarttumiseen. Suurissa teräksen jalostuskeskuksissa prosessointilaitokset kohtaavat jatkuvasti selkeän todellisuuden: laitokset, jotka käyttävät ensiluokkaista kuumavalssattua kelaa, saavuttavat vähimmäismäisen seisokin ja korkeat hyötyosuudet, kun taas laitokset, jotka yrittävät leikata alustamateriaalin kustannuksia, kärsivät jatkuvasti liiallisesta jätteestä, työkalujen kulumisesta ja asiakkaiden hylkäyksistä. Valmiin väritetyn levyarken luotettavuus on aina yhtä hyvä kuin sen perusteräksen tuottanut kuumavalssattujen kelojen toimittaja.
Teräsalustamateriaalien alapuolisen matkan ymmärtäminen
Muutos raakateräslaipasta korkealaatuiseksi väritetyksi levyksi on tiukka, monivaiheinen metallurginen prosessi. Laipat lämmitetään aluksi noin 1 200 °C:n lämpötilaan ennen kuin ne kulkevat jatkuvien karkean ja viimeistelytuhkien läpi muodostaen kuumavalssatun kelan. Tässä vaiheessa määrittyvät kriittiset fysikaaliset ja kemialliset ominaisuudet, kuten jyväsrakenne, kuoren muodostuminen, kemiallinen yhdenmukaisuus ja poikkileikkausprofiili.
Kun valssaus on suoritettu, materiaali kulkee monimutkaisen muuntamisjärjestelmän läpi:
-
Happokäsittely ja kuoren poisto : Jatkuvat happokylpyt poistavat kuumavalssauksen aikana muodostuneen kiinnittyneen tehdaskuoren (rautaoksidit). Epätasainen kuoren paksuus tai sisään valssattu kuori johtaa epätäydelliseen happokäsittelyyn tai paikallisesti liialliseen syövytykseen.
-
Kylmävalssaus substraatti kulkee läpi sarjamaisia kylmävalssauspyörästöjä saavuttaakseen ohuet ja tasaiset paksuudet, jotka vaihtelevat välillä 0,2–2,0 mm. Alkuperäisessä kuumavalssatussa kelassa mahdollisesti esiintyvät paksuusvaihtelut suurentuvat korkean nopeuden kylmämuokkauksen aikana.
-
Jatkuvaa anneausta korkean muodonmuutoksen kylmävalssattua nauhaa käsitellään lämpökäsittelyllä palauttaakseen sitkeyden, uudelleenkristallisoidakseen jyvärakenteen ja poistaakseen sisäisen jännityksen.
-
Kuumasulamalla sinkitty tai Galvalume-pinnoite nauha kulkee sulan sinkin tai alumiini-zinkki-seoksen kautta. Perusmetallin kemialliset alkuaineet vaikuttavat suoraan sulan metallin ja raudan väliseen reaktiokinetiikkaan, mikä määrittää välimetallikerroksen.
-
Orgaanisen pinnoitteen soveltaminen kemialliset esikäsittelyt, peruspintakäsittelyt ja päällyspintakäsittelyt levitetään rullien avulla ja kovennetaan uuneissa. Pienet pinnan epäpuhtaudet alkuperäisestä kuumavalssatusta kelasta näkyvät helposti maalikerrosten läpi, mikä aiheuttaa näkyviä pinnan virheitä.
Kun kuumavalssattu teräskelapäästötoimittaja toimittaa materiaalia, jonka pinnan ominaisuudet ovat alapuolella vaadittua tasoa, alapuolella olevat laitteet eivät pysty kompensoimaan laatueroa. Pohjamateriaalin puutteet jäävät pysyvästi kiinni seuraavien sinkki- ja maalipinnoitteiden alle.
Korkealaatuisen pinnoitetun teräksen perusmateriaalin ydinlaatustandardit
Oikean pinnoitetun teräksen perusmateriaalin valinta edellyttää tiukaa noudattamista mekaanisia ja mitallisia tarkkuusvaatimuksia. Pienet poikkeamat raakamateriaalin määrittelyistä aiheuttavat merkittäviä toimintahäiriöitä korkeanopeudella tapahtuvassa kylmävalssauksessa ja syvän muovauksen aikana.
Pinnan eheys säilyy tärkeimpänä keskitettävänä tekijänä. Virheet kuten kuoret, sirpaleet, reunarakot ja paikallisesti esiintyvä pistemäinen ruostuminen heikentävät sekä PPGI-tuotteiden fyysistä suojakerrosta että esteettistä pintaa. Korkealaatuisen esimaalattujen kelojen tuotantolinjan syöttöön käytettävien kelojen vaatimukset edellyttävät yleensä enintään kahta pienimuuta mikrovirhettä 100 metrin nauhapituudelta.
Mittasuhteen tasaisuus koko nauhan pituuden ja leveyden suhteen määrittää käsittelyn hyötysuhteen. Paksuusvaihtelujen on pysyttävä tiukasti ±0,05 mm:n kapeassa välissä, jotta vältetään epätasainen rullapaine kylmävalssauksen aikana. Lisäksi reunan aaltoilu, keskiosan pullistuma ja kaarevuusvaihtelut pakottavat käsittelylaitokset leikkaamaan laajempia reunoja, mikä aiheuttaa liiallista jätteitä.
Pohjamateriaalin puhtaudesta on yhtä tärkeää huolehtia. Syvän käsittelyn suorituskyky riippuu pinnan puhtaudesta: pinnalla ei saa olla runsaita öljyjä, jäljelle jäänyttä hiiltä tai tarttuvaa valssiteollisuuden likaa, joka voi saastuttaa happokuplit ja aiheuttaa mikrotyhjiöitä kuumasukauspinnoitustoiminnassa.
Kemiallinen metallurgia ja sen vaikutus pinnoituksen tarttuvuuteen
Kuumavalssattujen kelojen kemiallinen koostumus määrittää sekä mekaanisen suorituskyvyn että pinnoituksen reaktiivisuuden. Tarkka sulatuslaitoksen säätö varmistaa sileän käsittelyn myöhempinä vaiheina kylmävalssauksessa ja kuumasukauksessa.
Alhainen hiilipitoisuus, yleensä välillä 0,03–0,08 prosenttia, tarjoaa optimaalisen tasapainon muovattavuuden ja vetolujuuden välillä, joka vaaditaan rakennusalan rullamuotopaneelien valmistukseen. Korkeat hiilipitoisuudet aiheuttavat liiallista venymäkovettumista kylmävalssauksen aikana, mikä johtaa nauhan katkeamiseen.
Piipitoisuutta on säädettävä tarkasti, erityisesti silloin, kun valmistetaan alustamateriaalia galvalume-pinnan (55 % Al–Zn) valssauslinjoille. Piivaikuttaa merkittävästi alumiini–sinkki–rauta-intermetallikerroksen kasvunopeutta. Epäkontrolloitu piipitoisuus aiheuttaa haurasta intermetallikerroksen kasvua, mikä johtaa heikkoonsi pinnakkeen tarttuvuuteen ja mikrosärkyihin syvän muovauksen tai pienellä kaarevuussäteellä tapahtuvan taivutuksen aikana.
Mangaani parantaa kokonaaisen vetolujuuden tasoa, mutta sen tulee olla tarkasti tasapainossa rikkipitoisuuden kanssa. Liiallinen rikki yhdistettynä riittämättömään mangaanitasoon aiheuttaa rautasulfidipitäisiä epäpuhtauksia, jotka edistävät kuumaa haurastumista alussa tapahtuvassa kuumavalssauksessa ja johtavat mikrohalkeamiin nauhan reunoilla. Nykyaikaiset jatkuvat valusovellukset vähentävät fosforin ja rikin pitoisuuksia alle 0,020 % kumpaakin, mikä turvaa korroosionkestävyyden ja estää haurastumisen rakeiden rajapinnoilla.
Toimintojen arviointi: Alustapäivitykset vähentävät hylkäysasteita
Kenttäarvioinnit kansainvälisillä teräksen käsittelylinjoilla korostavat suoraa yhteyttä raaka-aineiden syöttölaatujen ja tehtaan kannattavuuden välillä. Merkittävä kelauskäsittelylaitos Kaakkois-Aasiassa, joka tuottaa korkealaatuista PPGI-terästä kaupallisissa katoksovelluksissa, raportoi pitkäaikaisista tuotantokynnystä.
Heidän toimintalokiensa paljastivat perustason hylkäysprosentin 6,2 % kylmävalssauksen ja pinnoituksen vaiheissa, mikä johtui pääasiassa mittasuuruuden vaihteluista, reunojen repeämistä ja maalin pistemäisistä kuplistumista. Syynmäinen metallurginen tarkastus johdatti nämä viat epäyhtenäiseen sekundaarimetallurgiaan ja virheellisiin jäähdytystoimenpiteisiin niiden budjettipohjametallitehtaassa.
Kun toimitussopimukset siirrettiin sertifioituun kuumavalssattuun teräslevyyn erikoistuneeseen toimittajaan, joka sitoutui tiukkaan sekundaarituhkaukseen ja automatisoituun pinnantarkastukseen, toimintamittarit muuttuivat dramaattisesti:
- Kylmävalssauspyörän nauhan katkeamistapaukset vähenivät yli 70 %.
- Reunakäristyksestä syntyvä romu väheni 3,8 %:sta alle 1,2 %:n.
- Valmiiden PPGI-tuotteiden tehtaan kokonaishylkäysprosentti laski 6,2 %:sta 1,8 %:iin.
Tuhkattujen kuumavalssattujen levyjen pieni hintalisä kattoi itsensä täysin vähentämällä romun määrää, pidentämällä valssipyörän käyttöikää ja vähentämällä takuukorvauksia.
Toimitusketjun toteuttaminen maatalousinfrastruktuuriprojekteissa
Luotettava materiaalin suorituskyky on yhtä tärkeää sekä laajamittaisissa maatalous- että teollisuusrakennushankkeissa. Merkittävä rakenteellinen kehityshanke Länsi-Afrikassa vaati 500 metrisen tonnin verran esimaalattuja aaltopeltilevyjä nykyaikaisiin siipikarjarakennuksiin, jotka altistuvat korkealle kosteudelle ja ammoniakin aiheuttamille syövyttäville olosuhteille.
Alkuperäiset toimituserät, joissa käytettiin alalaatuisia kuumavalssattuja keloja, aiheuttivat välittömästi käsittelyvirheitä paikallisessa muokkauspuristimessa. Paksuusvaihtelut aiheuttivat vakavia kitkavaihteluita kylmävalssauspuristimessa, kun taas upotettu kalaus aiheutti irtoamista sinkityslinjalla. Lähes 15 % alkuperäisestä materiaalierästä hylättiin romuksi, mikä aiheutti hankkeen viivästyksiä ja uhkasi rakennusaikoja.
Projektin työnkulun palauttamiseksi toimintaketjujen johtajat uudelleenjakoi raaka-aineiden hankinnan Shenyang Yuanhe Steelin vahvistetun kuumavalssatun kierukkaan kumppaniverkkoon. Loput 350 metrisiä tonnia erikoiskuumavalssattua kierukkaa läpäisi kylmävalssauksen, pehmennyskäsittelyn, sinkityksen ja värikäsittelyn vaiheet ilman yhtään materiaalin hylkäystä. Valmiit profiiloidut PPGI-kattolevyt toimitettiin paikalle, niistä tehtiin asennus onnistuneesti ja ne ovat edelleen osoittaneet erinomaista ilmastollista korroosionkestävyyttä useiden rankkojen sadesuojien aikana.
Laadunvalvonnan kehittäminen kuumavalssatun kierukan syväkäsittelyssä
Luotettavien tulosten saavuttaminen kilpailuissa olevilla maailmanmarkkinoilla vaatii ehdottoman laatuvarmuuden ennen lopullista tuotantolinjaan syöttämistä. Alapuolisen muokkausarvon saavutetaan täysin tarkkojen kuumavalssatun kierukan syväkäsittelymenetelmien avulla, jolloin saapuvia raaka-aineita testataan huolellisesti ennen tuotantokanaviin pääsyä.
Nykyajan laadunhallintajärjestelmät hyödyntävät edistyneitä tuhottomia testausmenetelmiä, automatisoituja laserpaksuusmittareita ja automatisoituja optisia pinnantarkastusyksiköitä sisäisten ja pintahäiriöiden havaitsemiseen korkeilla linjanopeuksilla. Nykyaikaiset käsittelykeskukset tarkastavat saapuvien kelojen päät, arvioivat kemiallisia tehdas-testitodistuksia riippumattomien laboratorionäytteiden perusteella ja ylläpitävät säädettyjä varastointiympäristöjä, jotta ilmastollinen ruostuminen voidaan estää ennen happokäsittelyä.
Shenyang Yuanhe Steel säilyttää vahvan integraation johtavien teräksenvalmistajien kanssa hyödyntäen sertifioituja laadunvarmistusjärjestelmiä ja valtavaa 10 000 tonnin varastoa premium-luokan kuumavalssattua nauhaa. Tarkkojen saapuvien tarkastusten, kemiallisten koostumuksen toleranssien varmentamisen ja asiakaskohtaisten kuumavalssatun nauhan syväsivukäsittelyratkaisujen tarjoamisen avulla organisaatio varmistaa, että alapuoliset teräksenpinnoittajat, kylmävalssauslaitokset ja valmistajat saavat puhtaita ja luotettavia peruspintoja, jotka ovat valmiita saumattomaan korkean tuottavuuden tuotantoon. Korkealaatuisen perusmetallin valinta on tehokkain tapa tuottaa kestäviä ja virheettömiä pinnoitettuja terästuotteita.
 EN