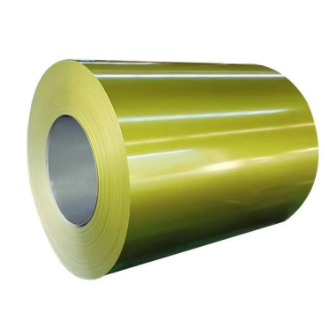
Har bir yuqori sifatli qoplangan po'lat mahsuloti — ya'ni oldindan bo'yangan galvanizlangan temir (PPGI), galvalume (PPGL) yoki maxsus rangli qoplangan varaq — barcha keyingi qayta ishlash uchun dastlabki substratning butunlay butunligiga tayanadi. Qizdirilgan aylana barcha keyingi qayta ishlash uchun jismoniy va kimyoviy asosdir. Yuzaki qoplamalar korroziyaga chidamlilik va estetik ko'rinishni ta'minlasa ham, ostidagi po'lat mexanik xatti-harakatni, tuzilma uzunlik va ishlab chiqarish natijalarini belgilaydi.
Issi qayta ishlangan guruch (HRC) bosqichida qabul qilinadigan xarid qilish qarorlari bevosita sovutgichlik samaradorligiga, kislota bilan tozalash samaradorligiga, sink-temir aloqasining o'sishiga va yakuniy bo'yoqning yopishishiga ta'sir qiladi. Asosiy po'lat qayta ishlash markazlarida qayta ishlash korxonalari doimiy ravishda aniq haqiqatga duch keladi: birinchi darajali issi qayta ishlangan guruchdan foydalangan zavodlar minimal to'xtash va yuqori natijaga erishadi, aks holda esa asosiy material narxini kamaytirishga harakat qiluvchi korxonalar tez-tez ortiqcha chiqindi, uskunalar yeyilishi va mijozlarning rad etishlaridan aziyat chekadi. Yakuniy rangli qoplamali varaq shunchalik ishonchli bo'ladi, qanchalik uning asosiy metallini yetkazib beruvchi issi qayta ishlangan po'lat guruchi ishonchli bo'lsa.
Po'lat asosiy materiallarining quyi yo'nalishdagi sayohatini tushunish
Sifatli rangli qoplamali varaqga aylanish uchun xom po'lat plitasi metallurgik jihatdan qat'iy, ko'p bosqichli jarayondan o'tadi. Plitalar avvalo 1200°C atrofida qayta isitiladi, so'ngra doimiy g'ovak va yakunlovchi valtslar orqali o'tkazilib, issiq valtslangan g'ildirak hosil qilinadi. Bu bosqichda dona tuzilishi, qoplam hosil bo'lishi, kimyoviy birjinslik va kesim profilidir kabi muhim fizikaviy va kimyoviy xususiyatlar belgilanadi.
Valtslangandan keyin material quyidagi murakkab aylanish bosqichlaridan o'tadi:
-
Kislota bilan tozalash va qoplamni olib tashlash : Doimiy kislota vannalari issiq valtslash paytida hosil bo'lgan qattiq zavod qoplami (temir oksidlari) ni olib tashlaydi. Qoplarning qalinligidagi noaniqlik yoki ichiga siqilgan qoplam kislota bilan tozalashni to'liq amalga oshirmaslikka yoki mahalliy ravishda ortiqcha etching qilishga sabab bo'ladi.
-
Sovuq qisqartirish asos material bir necha sovutish valtslaridan o'tkaziladi, natijada qalinligi 0,2 mm dan 2,0 mm gacha bo'lgan ingichka va bir xil qatlam hosil bo'ladi. Dastlabki issiq valtslangan g'ildirakdagi qalinlik farqlari yuqori tezlikda sovutish jarayonida kuchaytiriladi.
-
Davom etuvchi termik ishlov berish yuqori kuchlanishli sovutishdan o'tgan lentaga issiqlik ta'siri qilinadi, bu esa plastiklikni tiklaydi, dona tuzilishini qayta kristallizatsiya qiladi va ichki kuchlanishni yo'qotadi.
-
Issiq suvda galvanizlash yoki Galvalume qoplamasi lenta eritilgan sink yoki alyuminiy-sink qotishmasiga botiriladi. Asosiy metall tarkibidagi kimyoviy elementlar eritilgan metall bilan temir o'rtasidagi reaksiya kinetikasiga to'g'ridan-to'g'ri ta'sir qiladi va o'zaro metall qatlamini shakllantiradi.
-
Organik qoplamani qo'llash kimyoviy oldindan ishlov berish, g'ishtlar va yuqori qatlamli bo'yoqlar valtslar orqali qo'llanadi va pechlar da quritiladi. Dastlabki issiq valtslangan g'ildirakdagi mayda sirt inkluziyalari bo'yoq qatlamlaridan osongina o'tib ketadi va ko'rinadigan sirt nuqsonlariga sabab bo'ladi.
Qizdirilgan poʻlat gʻildirak etkazib beruvchisi sifatli yuzaga ega boʻlmagan material yetkazib bersa, quyidagi uskunalar sifatdagi uzilishni qoplamay olmaydi. Asosiy materialning nuqsonlari keyingi sink va boʻyoq qatlamlari ostida doimiy ravishda saqlanib qoladi.
Yuqori darajali qoplangan poʻlat asos materiali uchun asosiy sifat standartlari
Toʻgʻri qoplangan poʻlat asos materialini tanlash uchun mexanik va oʻlchovli chetlariga qatʼiy rioya qilish kerak. Xom materialning texnik xususiyatlaridagi kichik ogʻishlar yuqori tezlikda sovuq gʻildiraklanish va chuqur choʻzish jarayonlarida katta operatsion uzilishlarga sabab boʻladi.
Yuzaning butunligi eng muhim eʼtibor markazida qoladi. Qoʻzgʻalmas, shaffof, chetdagi trostlar va mahalliy korroziya kabi nuqsonlar PPGI mahsulotlarining jismoniy toʻsiq va estetik koʻrinishini buzadi. Yuqori darajali oldindan boʻyangan liniya uchun gʻildirak spetsifikatsiyalari odatda 100 metr lentada ikkita kichik mikro-nuqsondan ortiq boʻlmasligini talab qiladi.
Chiziqning butun uzunligi va kengligi bo'ylab o'lchamlarning mos kelishi ishlov berish natijasini belgilaydi. Qalinlikdagi o'zgarishlar sovuq qisqarish paytida g'ildiraklarga tengsiz bosim qo'llanilmasligi uchun qat'iy ravishda ±0,05 mm chegarasida saqlanishi kerak. Shuningdek, chiziqning yon tomonidagi to'lqinlanish, markazdagi burkulish va egri chiziq o'zgarishlari ishlov berish zavodlarini kengroq chegara kesishga majbur qiladi, bu esa ortiqcha chiqindi hosil qiladi.
Asosning tozaligi ham shu darajada muhim. Chuqur ishlov berish samaradorligi og'ir moylar, qolgan uglerod yoki yopishqoq do'kon loyidan tozalangan sirtga bog'liq; chunki ular kislota bilan tozalash idishlarini iflos qiladi va issiq suvga dunk qilish operatsiyalari paytida mikro-bo'shliqlar hosil qiladi.
Kimyoviy metallurgiya va uning qoplamaga yopishishiga ta'siri
Issiq valtslangan g'altakning kimyoviy tarkibi mexanik xususiyatlari hamda qoplamaga reaktivlikni boshqaradi. Aniq eritma do'koni nazorati keyingi sovuq qisqarish va issiq suvga dunk qilish jarayonlarida silliq ishlov berishni ta'minlaydi.
Arxitektura uchun aylanma shakllantirish panellari uchun shakllanish qobiliyati va cho'zilish mustahkamligi o'rtasidagi optimal muvozanatni ta'minlash uchun past uglerodli kontsentratsiyalar, odatda 0.03% dan 0.08% gacha, kerak bo'ladi. Yuqori uglerod darajalari sovuq qisqarish paytida ortiqcha kuchlanish qattiklashishiga sabab bo'ladi, bu esa lenta sinib ketishiga olib keladi.
Silitsiy kontsentratsiyasini qat'iy nazorat qilish talab qilinadi, ayniqsa galvalume (55% Al‑Zn) liniyalari uchun substratlar ishlab chiqarilayotganda. Silitsiy aluminiy‑rux‑temir intermetallik qatlamning o'sish tezligiga sezilarli ta'sir ko'rsatadi. Nazoratsiz silitsiy qattiqlashgan intermetallik qatlamning o'sishiga sabab bo'ladi, bu esa pishloq qoplamning yomon adgeziyasiga va chuqur tortish yoki tor radiusda egilish operatsiyalari paytida mikro‑treshinalarga olib keladi.
Mangan umumiy qattiqlikni oshiradi, lekin uning miqdori oltingugurt darajasiga aniq mos kelishi kerak. Oltingugurtning ortiqchaligi va mangan yetishmasligi temir sulfid inkluziyalarini hosil qiladi, bu esa dastlabki issiq valtslash paytida issiq qisqarishga sabab bo'ladi va lentaning yonlarida mikro-troshinlarga olib keladi. Zamonaviy doimiy quyish usullari fosfor va oltingugurt miqdorini har birini 0,020% dan pastga kamaytiradi, bu korroziyaga chidamlilikni ta'minlaydi va dona chegaralarida qattiqlikni oldini oladi.
Operatsiyalarni baholash: Asosiy materiallarni yangilash rad etilgan mahsulotlar ulushini kamaytiradi
Xalqaro darajada po'lat ishlov berish liniyalari bo'ylab maydon tekshiruvlari xom ashyo sifatining zavod foydasi bilan to'g'ridan-to'g'ri bog'liqligini ko'rsatadi. Tijorat uchun qoplamali po'lat (PPGI) ishlab chiqaradigan Janubiy Sharqiy Osiyodagi katta qo'rqin ishlab chiqarish zavodi ishlab chiqarishda doimiy to'siqlarga duch kelgan.
Ular ishlab chiqarish jurnallarida asosiy qabul qilinmagan mahsulot foizi sovuq valtslash va puxta qoplamalar bosqichlarida 6,2% ni tashkil etganligi aniqlangan; bu asosan qalinlik tebranishlari, yon chetlarning yorilishi va rangli bo'yoqda maydonchalar sabab bo'lgan. Asosiy metallurgik tekshiruv natijasida ushbu nuqsonlar ularning arzon asosiy metallurgiya zavodida ikkinchi darajali metallurgiya jarayonlarining noaniqliklari va noto'g'ri sovutish usullari tufayli vujudga kelganligi aniqlangan.
Qat'iy ikkinchi darajali tozalash va avtomatlashtirilgan sirt tekshiruvi shartlariga rioya qiluvchi sertifikatlangan issiq valtslangan po'lat g'ildiraklar yetkazib beruvchisiga etkazib berish shartnomalarini o'tkazgandan so'ng, ishlab chiqarish ko'rsatkichlari keskin o'zgargan:
- Sovuq valtslash zavodidagi lentaning uzilish hodisalari 70% dan ortiq kamaygan.
- Yon chetlarni kesishdan hosil bo'lgan chiqindi 3,8% dan 1,2% dan kamroqqa tushgan.
- PPGI yakuniy mahsulotlari uchun zavodda qabul qilinmagan mahsulotlar umumiy foizi 6,2% dan 1,8% gacha pasaygan.
Tozalangan issiq valtslangan g'ildiraklar uchun to'lanadigan nozik narx ustuvorligi chiqindilarning kamayishi, valts rollarining foydali ishlash muddati uzunligi va kafolat talablari sonining kamayishi orqali to'liq qaytarilgan.
Qishloq xo'jaligi infratuzilmasi loyihalarida etkazib berish zanjiri bajarilishi
Ishonchli materiallar ishlashi katta hajmli qishloq xo'jaligi va sanoat binolari loyihalarida hamda shu bilan birga muhim ahamiyatga ega. G'arb Afrikasidagi yirik tuzilma loyihasi uchun zamonaviy parranda ferma binolarini qurishda yuqori namlik va ammiak korroziv sharoitlariga chidamli 500 metrik tonna oldindan bo'yalgan to'lqinli varaq talab qilindi.
Dastlabki yetkazib berishlarda past darajali issiq valtslangan gilamdan foydalanish mahalliy konvertatsiya zavodida darhol qayta ishlash muvaffaqiyatsizliklariga olib keldi. Qalinlikdagi noaniqliklar sovuq valtslash zavodida keskin ishqalanish o'zgarishlariga sabab bo'ldi, shu bilan birga qo'shilgan qatlam galvaniz chizig'ida qoplamani qopqozlab ketishiga sabab bo'ldi. Dastlabki material partiyasining deyarli 15% qismlari chiqindiga aylantirildi, bu esa loyiha kechikishlariga va qurilish muddatlarini xavf ostiga qo'yishiga sabab bo'ldi.
Loyiha oqimini tiklash uchun etkazib berish zanjiri boshqaruvchilari xom ashyo yetkazib berishni Shenyang Yuanhe Steelning tasdiqlangan issiq valtslangan gilam hamkorlar tarmog'iga qaytadan topshirdi. Qolgan 350 metrik tonna maxsus issiq valtslangan gilam sovutish, annellash, galvanizlanish va rangli qoplamaga uchragan bosqichlarda hech qanday xom ashyo rad etilmagan holda o'tdi. Yakuniy natijada hosil bo'lgan PPGI to'lib-toshgan tomorqa panelalari ob'ektga yetkazib berildi, muvaffaqiyatli o'rnatildi va bir necha qattiq yomg'irli fasllar davomida ajoyib atmosferaviy korroziyaga chidamlilikni saqlab turmoqda.
HR gilamlarning chuqur qayta ishlashida sifat nazoratini rivojlantirish
Raqobatbardosh global bozorlarda ishonchli natijalarga erishish uchun oxirgi liniyaga uzatishdan oldin mutlaq sifat kafolatini ta'minlash talab qilinadi. HR gilamlarning aniq chuqur qayta ishlash amaliyotlari orqali quyidagi konversiya qiymati to'liq ochiladi, bu yerda ishlab chiqarish kanallariga kirishdan oldin kelgan xom ashyolar qat'iy sinovdan o'tkaziladi.
Zamonaviy sifat boshqaruvi tizimlari ichki va sirt anomaliesini yuqori chiziq tezliklarida aniqlash uchun ilg'or yo'q qilmas testlash, avtomatlashtirilgan lazer qalinlik o'lchagichlari va avtomatlashtirilgan optik sirt tekshirish birliklarini joriy etadi. Zamonaviy qayta ishlash markazlari kelgan qo'rqin uchlari, kimyoviy mill test sertifikatlarini mustaqil laboratoriya namunalari bilan solishtirish va pishirishdan oldin atmosferada rustlanishni oldini olish uchun nazorat qilinadigan saqlash muhitini saqlashni tekshiradi.
Shenyang Yuanhe Steel yuqori sifatli poʻlat ishlab chiqaruvchi zavodlar bilan mustahkam integratsiya qiladi, sertifikatlangan sifat nazorati tizimlaridan foydalangan holda va yuqori sifatli issiq gʻildiraklangan gʻaltaklarning 10 000 tonnali doimiy zaxirasiga ega. Tashkilot kiruvchi materiallarga qattiq nazorat oʻtkazish, kimyoviy tarkibning imkoniyat doiralari haqida tekshiruv oʻtkazish va HR gʻaltaklar uchun moslashtirilgan chuqur qayta ishlash yechimlarini taqdim etish orqali quyi darajadagi poʻlat qoplamalari, sovuq gʻildiraklangan va ishlab chiqarish korxonalariga tozalangan, ishonchli asoslar yetkazib beradi; bu esa yuqori natijali, uzluksiz ishlab chiqarishni taʼminlaydi. Yuqori soflikdagi asosiy metallarni tanlash — duragay, nuqsonsiz qoplangan poʻlat mahsulotlarini ishlab chiqarish uchun eng samarali strategiya hisoblanadi.
 EN