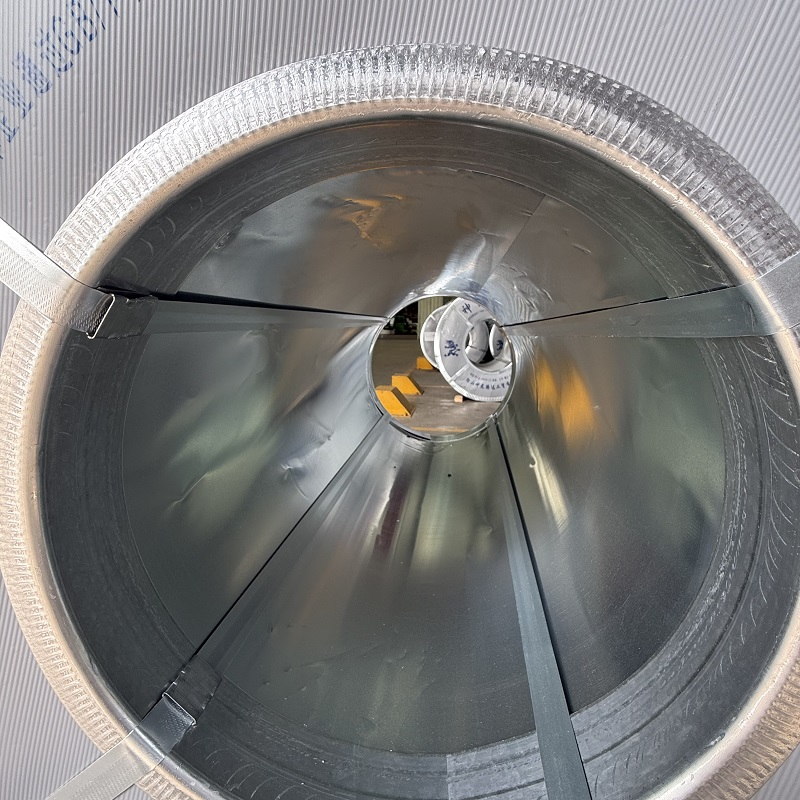
Die Auswahl der richtigen Blechstärke bei der Spezifikation von Rohmaterialien für die Konstruktion von Tragwerken ist ein grundlegender Schritt, der die Tragfähigkeitssicherheit, die Schweißeffizienz und die gesamten Projektkosten beeinflusst. Bei der Bestellung von warmgewalzten Stahlspulen für Tragwerk-Konstruktionen, schwere Träger oder Brückenelemente müssen Ingenieurteams spezifische Abmessungen und Toleranzgrenzen bewerten, die durch internationale Normen geregelt sind.
Das Verständnis, wie sich verschiedene warmgewalzte Stahlspulen beim Abwickeln, Schneiden und Schweißen verhalten, gewährleistet eine nahtlose Montage, reduziert Materialverschnitt und erhält die gesamte strukturelle Integrität bei anspruchsvollen Bauvorhaben.
Gängige Dickenbereiche und Hauptqualitäten
Strukturelle Anwendungen erfordern spezifische Materialdickenprofile, die sich nach den strukturellen Lastanforderungen und den Fertigungsmethoden richten. Die Zielblechdicke hängt davon ab, ob das Material gewalzt, zu Stegplatten geschnitten oder für sekundäre Tragmitglieder verwendet wird.
| Standard-Spezifikation |
Nenn-Dickenspanne |
Hauptstahlsorten |
Gängige strukturelle Anwendungen |
| GB/T 709-Norm |
1,5 mm bis 25,0 mm |
Q235B, Q355B, Q460C |
Industrielle Rahmenkonstruktionen, Brücken, schwere Maschinen |
| ASTM A36/A36M |
1,6 mm bis 25,4 mm |
A36-Grad-Basis |
Geschraubte Konstruktionen, allgemeiner Rahmenbau |
| JIS-G3101-Norm |
1,6 mm bis 22,0 mm |
SS400, SM490 |
Tiefbau, Rahmenkonstruktionen für Gewerbegebäude |
| EN-10025-2-Norm |
1,5 mm bis 25,0 mm |
S235JR, S275JR, S355JR |
Europäische Stahlbauvorhaben, Kranlaufträger |
Für die meisten Bauaufgaben liegt die nach Norm vorgeschriebene Dicke für warmgewalzte Stahlcoils zwischen 3,0 mm und 16,0 mm:
-
Blechstärken unter 3,0 mm: Allgemein als dünnwandiges Blechmaterial klassifiziert; wird hauptsächlich für leichte sekundäre Verkleidungen, Bodenverkleidungen oder Dachlattungen verwendet.
-
Blechstärken von 3,0 mm bis 16,0 mm: Ideal für die zentrale Weiterverarbeitung von warmgewalzten Coils, einschließlich sekundärer Tragkonstruktionen, Verbindungsplatten und geschweißter H-Träger.
-
Blechstärken über 16,0 mm: Wird typischerweise als einzelne geschnittene Platte statt als gewalztes Material geliefert, bedingt durch Drehmomentgrenzen der Abwickler und Gewichtsbeschränkungen für Coils auf Baustellen.
Verständnis von Dicke-Toleranzen und Krümmungseffekten
Die Dicke-Toleranz gehört zu den wichtigsten Parametern bei der Prüfung von Warmwalz-Coil-Spezifikationen. Toleranzstandards legen fest, um wie viel die tatsächliche Materialdicke von den Nennmaßen abweichen darf, ohne die strukturellen Sicherheitsgrenzen zu verletzen.
Gemäß den Normen GB/T 709 beträgt die zulässige Toleranz für warmgewalzte Stahlcoils mit einer Dicke von 3,0 mm bis 10,0 mm ±0,25 mm. Für Dicken zwischen 10,0 mm und 16,0 mm erweitert sich die zulässige Toleranz auf ±0,30 mm. Die ASTM-Normen sehen vergleichbare Grenzwerte vor (±0,30 mm innerhalb entsprechender Dickenbereiche).
Zur Messung der Dicke-Toleranzen sind Messpunkte 20 mm vom äußeren Rand entfernt zu nehmen. Thermische Schwankungen an den Endwalzwerken erzeugen einen natürlichen Wölbungseffekt über die Mitte des Bandes, wodurch die Coilmittellinie geringfügig dicker ist als die Bandränder. Wenn bei der automatisierten Roboter-Schweißung hohe Passgenauigkeit erforderlich ist, verhindert die Spezifikation engerer Toleranzvorgaben (z. B. halbe Standardtoleranz) eine Lückenvariation während der Blechmontage.
Wesentliche Verarbeitungsfaktoren bei der Tragwerksfertigung
Die Vorbereitung schwerer Stahlprofile für die Tragwerksfertigung erfordert besondere Sorgfalt hinsichtlich des Werkstoffverhaltens unter mechanischem Schneiden und Schweißwärme:
-
Schweißbarkeit des Werkstoffs und Vorwärm-Anforderungen: Schwere warmgewalzte Stahlcoils mit einer Dicke über 12,0 mm erfordern häufig eine Vorwärmung vor dem Schweißen von Verbindungen mit hoher Wärmeeinbringung, insbesondere bei hochfesten Güten wie Q355C oder S355JR. Die Überprüfung der Kohlenstoffäquivalentwerte (CEV) auf den Walzwerkszertifikaten verhindert Kaltbrüche entlang der Schweißnähte.
-
Coil-Ebenheit und Restspannungen: Für Materialien, die zu strukturellen Stegplatten oder geschweißten Flanschen verarbeitet werden, ist die Einhaltung einer Ebenheits-Toleranz unter 3 mm pro Meter unerlässlich. Unkontrollierte Krümmung des Coils führt zu Verzug während Laserschneid- oder Scheroperationen.
-
Oberflächenintegrität und Fehlervermeidung: Warmgewalzte Coil-Rohstoffe für den Konstruktionsbereich müssen frei von tiefen Oberflächenfehlern wie Schalen, Einschlüssen oder Laminierungsfehlern sein, die die Tragfähigkeit unter dynamischen Lasten beeinträchtigen würden.
-
Streckgrenzen-Konsistenz: Konstruktionsberechnungen beruhen unmittelbar auf den Streckgrenzwerten. Die Überprüfung der zertifizierten Streck- und Zugfestigkeitswerte gewährleistet langfristige Lastsicherheit unter realen Bauwerk-Belastungen.
Feldbeschaffung und praktischer Anwendungserfolg
Die richtige Materialauswahl beruht darauf, technische Parameter mit den Anforderungen der Montage vor Ort abzugleichen. Bei der Errichtung einer großen industriellen Werkhalle, für die über 5.000 Tonnen Stahltragwerk erforderlich waren, war die Auswahl hochwertiger warmgewalzter Stahlcoils in den Dicken 6 mm, 8 mm, 10 mm und 12 mm entscheidend, um den Projektzeitplan einzuhalten.
Die Beschaffung von Material der Güte Q355B mit gesteuerten Walzparametern hielt die Dickenvariation von Charge zu Charge innerhalb einer engen Toleranz von ±0,15 mm – deutlich unter den Grenzwerten der Norm GB/T 709. Eine konstante Stahltragwerkdicke minimierte Anpassungen der Fugenspalte, beschleunigte das automatisierte Unterpulverschweißen und hielt das Projekt effizient am Laufen, ohne kostspielige Nacharbeit.
Abstimmung der HR-Coil-Spezifikationen auf strukturelle Anwendungen
Unterschiedliche strukturelle Komponenten erfordern maßgeschneiderte Materialparameter:
-
Schwere geschweißte H-Träger: Erfordern dicke warmgewalzte Stahlcoils mit präziser Wölbungssteuerung, um eine bündige Fugenberührung entlang der Stegplatten sicherzustellen.
-
Sekundäre Längsträger und C-Profile: Verwendet warmgewalztes Band in mittlerer Stärke, das für eine glatte Kaltumformung ohne Mikrorisse entlang der Biegeradien ausgelegt ist.
-
Versteifungsbleche und Verbindungsbleche: Bevorzugt hochfeste Stahlbauteile mit konstanter Oberflächenplanheit für präzises CNC-Lochstanzen und passgenaues Schraubenansitzen.
Zuverlässige globale Beschaffung und Versorgungsunterstützung
Die Beschaffung hochleistungsfähiger Stahlprodukte erfordert die Zusammenarbeit mit etablierten Lieferanten, die nachgewiesene Materialqualität, konstante Dicke-Toleranzen und vollständige Transparenz entlang der Lieferkette gewährleisten. Die Abstimmung der Spezifikationen für warmgewalzte Coils mit lokalen Bauvorschriften sichert Sicherheit, Umformbarkeit und Haltbarkeit in jeder Projektphase.
Shenyang Yuanhe Steel verfügt über einen jährlichen Lagerbestand von mehr als 10.000 Tonnen und betreibt spezialisierte Coil-Verarbeitungswerkstätten mit Einrichtungen für Längsschneiden, Glätten und Zuschnitt auf Maß. Shenyang Yuanhe Steel liefert zertifizierten Warmband-Coil-Bestand, hochfeste Warmband-Stahlcoils sowie kundenspezifische Dickenoptionen für Stahlkonstruktionen an Engineering- und Beschaffungsteams weltweit. Durch die Kombination aus vollständigen Walzwerk-Prüfzertifikaten, präzisen Toleranzkontrollen und zuverlässiger internationaler Logistikunterstützung bietet Shenyang Yuanhe Steel die erforderliche Qualitätssicherung für komplexe Baukonstruktionsprojekte.
 EN