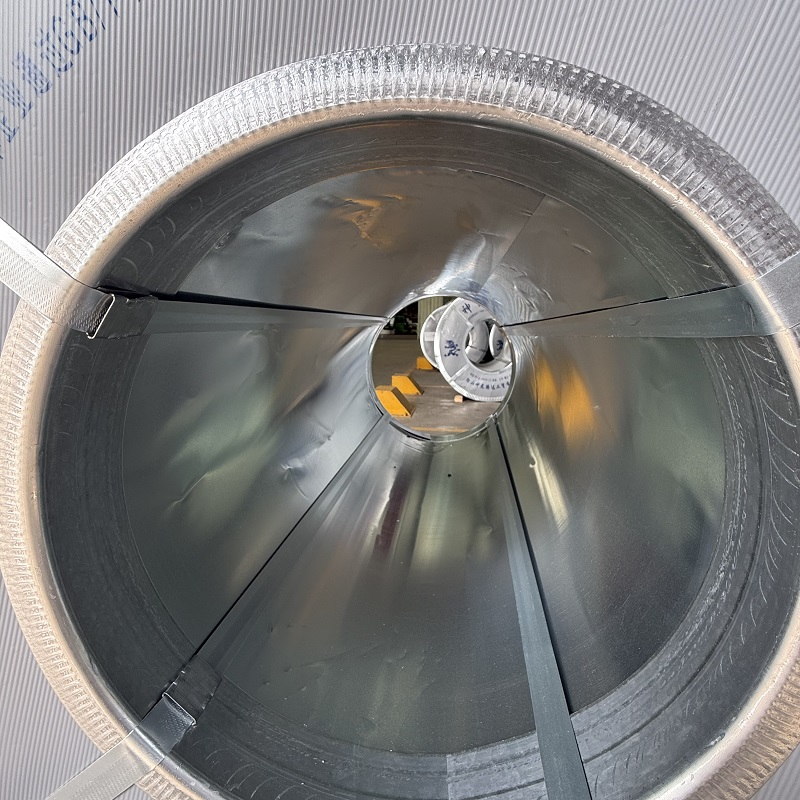
Конструкциялык жасоого арналган сырьёлорду белгилегенде туура калибрди тандау – бул жүктөрдү кармашынын коопсуздугун, токойлоонун эффективдүүлүгүн жана жалпы долбоордун чыгымдарын таасирлөгөн негизги кадам. Структуралык рамка, оор балкалар же көпүрө компоненттери үчүн ысытылган оролмо сатып алганда, инженердик топтор эл аралык стандартдар менен белгиленген белгилүү өлчөмдөр жана чегине турган талаптарды баалоого тийиш.
Ар түрлүү ысытылган болот оролмосунун оролмодон чыгаруу, кесүү жана токойлоо учурундагы иштешүүсүн түшүнүү – бул тез жана так жабылуу, материалдын чыгындысын азайтуу жана талап кылынган курулыш долбоорлорундагы жалпы конструкциялык бүтүндүүлүктү сактоо үчүн маанилүү.
Стандарт калыңдык диапазондору жана негизги маркалар
Курамдык колдонулуштар үчүн курамдык жүктөрдүн талаптарына жана жасалуу ыкмаларына негизделген белгилүү материалдын калыңдыгы профилдери талап кылынат. Маанилүү кагаздын калыңдыгы материалдын ролл-формалоого, веб-пластиналарга кесилүүгө же экинчи деңгээлдеги колдоо мүчөлөрү үчүн колдонулушуна байланыштуу.
| Стандарттык өлчөм |
Номиналдуу калыңдык диапазону |
Баштапкы болот чатактары |
Жалпы курамдык колдонулуштар |
| GB/T 709 стандарты |
1,5 ммден 25,0 ммге чейин |
Q235B, Q355B, Q460C |
Индустриялык каркастар, көпүрөлөр, оор техника |
| ASTM A36/A36M |
1,6 ммден 25,4 ммге чейин |
A36 чоңдугу негизи |
Болт менен бекитилген конструкциялар, жалпы каркас курулуштары |
| JIS G3101 Стандарты |
1,6 мм ден 22,0 мм ге чейин |
SS400, SM490 |
Инженердик курулуштар, коммерциялык имараттардын каркастары |
| EN 10025-2 Стандарты |
1,5 ммден 25,0 ммге чейин |
S235JR, S275JR, S355JR |
Европалык конструкциялык долбоорлор, крандын аркалык башкалары |
Көпчүлүк курулуш иштеринде жылы тегертелген болот катууларынын стандарттуу калыңдыгы 3,0 мм ден 16,0 мм ге чейин таанылган:
-
3,0 ммден төмөн калыңдыктар: Жалпысынан жеңил калыңдыктагы чыбыктык материалдарга жатат, негизинен жеңил кошумча сырткы жабыкчылык, эзикпес табақтар же чатырдагы пурлиндер үчүн колдонулат.
-
3,0 ммден 16,0 ммге чейинки калыңдыктар: Негизги жылуу катталган оролмо иштетүү үчүн идеалдуу, анын ичинде кошумча каркастар, бириктирүү табактары жана докунуу менен жасалган Н-формалуу башкалар.
-
16,0 ммден жогору калыңдыктар: Иш жерлеринде оролмо ачуучунын бурулуш моментинин чектерине жана оролмодун салмагына байланыштуу, оролмо түрүндө эмес, айрым кесилген табак түрүндө берилет.
Калыңдыктын чегин жана кронка таасирин түшүнүү
Калыңдыктын чеги HR оролмосунун техникалык шарттарын карап чыгып, эң маанилүү параметрлердин бири болуп саналат. Чеги стандарты чындыкта материалдын калыңдыгынын номиналдык өлчөмдөн канчалык айылып кетишине жол берет, бирок структуралык коопсуздук чектерин бузбай.
GB/T 709 стандарттары боюнча, 3,0 ммден 10,0 ммге чейинки калыңдыктагы жылытма темир катарларынын стандарттык айырмасы +/–0,25 мм. 10,0 ммден 16,0 ммге чейинки калыңдыктагы катарлар үчүн жол берилген айырма +/–0,30 ммге чейин кеңейтет. ASTM стандарттары ошол эле чектерди колдонот (+/–0,30 мм ошол эле диапазондордо).
Калыңдык толеранцияларын өлчөө үчүн сырткы крайдан 20 мм ичинде маалымат нүктөлөрүн алуу керек. Тамак-аш роллорундагы жылуулук өзгөрүшү лента ортосунда табигый корона эффектин түзөт, бул катардын борборун пластиналардын четтеринен аздап калың кылат. Автоматташтырылган роботтук түтүк туташтырууда тактык маанилүү болгондо, толеранцияларды тарыткан (мисалы, стандарттык жол берилген чегинин жарымы) белгилөө панелдерди жыйнаганда зазордун өзгөрүшүн алдын алууга жардам берет.
Курамдык жасоодо негизги иштетүү факторлору
Курамдык жасоо үчүн оор темир запасын даярдоо механикалык кесүү жана түтүк туташтыруу жылуулугунда материалдын ылдамдыгына көңүл бургуу керек:
-
Материалдын түтүк туташтыруу мүмкүнчүлүгү жана алгачкы жылуулугу: Калыңдыгы 12,0 ммден ашкан автоген түзүлгөн болот чилдери жогорку температурада бириктирүү үчүн көпчүлүк учурда алгачкы жылытууну талап кылат, айрыкча Q355C же S355JR сыяктуу жогорку чыдамдуулуктагы маркаларды колдонгондо. Цехтик сертификаттардагы карбон эквиваленти бааларын (CEV) текшерүү жабыктыруу сызыктарында суук трещиналардын пайда болушун болтурат.
-
Чилдин тегиздиги жана калдык чыдамдуулугу: Материалды структуралык веб-пластиналарга же жабыктыруу менен орнотулган фланцтарга айлантуу үчүн метрде 3 ммден ашпаган тегиздик чеги сакталышы зарыл. Башкаруусуз чилдин ичке ийилүүсү лазер менен кесүү же кесүү иштеринде деформацияга алып келет.
-
Беттин бүтүндүгү жана кемчиликтерди болтурат: Структуралык сапаттагы автоген түзүлгөн чилдердин бетинде динамикалык жүктөмдөрдүн таасири астында структуралык күчтү төмөндөтүүчү терең беттик шрамдар, кошумча заттар же катмарлаш кемчиликтер болбошу зарыл.
-
Акма чыдамдуулугунун бирдейлиги: Структуралык эсептөөлөр акма чыдамдуулугунун чектерине туураланат. Сертификатталган акма жана тартылуу чыдамдуулугунун бааларын текшерүү чыныгы дүйнөдөгү имараттагы жүктөмдөрдүн шарттарында узак мөөнөттүү жүктөмдүн коопсуздугун камсыз кылат.
Саяси жактан жеткирүү жана практикалык колдонууда ийгилик
Дурус материалдын тандалышы техникалык параметрлердин жерде жыйнагылган талаптарга ылайык келуусуна негизделет. 5000 тоннадан ашык конструкциялык каркас талап кылган ири өнөрөсүү цехинин курулушунда, долбоордун мөөнөтүн сактоо үчүн 6 мм, 8 мм, 10 мм жана 12 мм калыңдыктагы жогорку сапаттагы ысытылган сырьёлуу болот чойналарын тандау зарыл болгон.
Контролдолгон кайра ысытуу параметрлери менен Q355B сорттун материалдарын таандау партиялар арасындагы калыңдык айырымын +/-0,15 мм диапазонуна чейин төмөндөттү—бул стандарт GB/T 709 чектеринин ичинде. Болот конструкциясынын калыңдыгынын туруктуулугу түйүндөрдүн ортосундагы зазорду түзөтүүнү минималдаштырды, автоматташтырылган суу астындагы дуга түзүүнү тездетти жана дорого турган кайрадан иштөөлөрсүз долбоорду эффективдүү иштетип турду.
Ысытылган чойналардын техникалык сапатын конструкциялык колдонулушка ылайыкташтыруу
Арткы конструкциялык элементтерге ар башка материалдын параметрлери талап кылынат:
-
Оор дуга түзүү менен коозулган Н-балкалар: Фланец пластинкалары боюнча тегиз түйүндүк байланышты камсыз кылуу үчүн калың ысытылган сырьёлуу болот чойналары жана так крон контролу талап кылынат.
-
Экинчи тартипте колдонулган пурлиндер жана С-формалуу каналдар: Эгилиш радиустарында микрокыртылуу пайда болбостон, салкын ролл-формалоо үчүн жасалган орточо калыңдыктагы ысык тегершектелген катушкалык материалды колдонот.
-
Кескин жана бириктирүү пластинкалары: Так КНЧ чыгышында жана болттардын туура отургандыгын камсыз кылуу үчүн бирдей беттеги тегиздик менен жогорку чыдамдуулуктагы болот конструкциясынын калыңдыгын тандаат.
Сенимдүү глобалдык башкаруу жана жеткирүү колдоосу
Жогорку эффективдүүлүктөгү болот изделияларын башкаруу үчүн тастыкталган сапаттагы материалдарды, бирдей калыңдыктын чегинде жана толук жеткирүү тизмегинин ачыктыгын камсыз кылган белгилүү поставщиктер менен иштөө талап кылат. Жергиликтүү куруу нормаларына ысык тегершектелген катушкалардын техникалык шарттарын үйлэштирүү ажырагыс коопсуздукту, формалоону жана бардык проект этаптарында төзүмдүүлүктү камсыз кылат.
Шэньян Юанхэ Стил жылдык запасы 10 000 тоннан ашып турат жана кесилүү, тегиздөө жана узундугу боюнча кесилүү кызматтары үчүн жабдыкталган арнайы катушка иштетүү цехтарын иштетет. Шэньян Юанхэ Стил сертификатталган ысытылып тартылган катушка запастарын, жогорку бекемдиктеги ысытылып тартылган болот катушкаларын жана инженердик жана сатып алуу топтору үчүн өзгөртүлгөн болот конструкцияларынын калыңдыгын дүйнө жүзүндө таратат. Толук металлургиялык сыноо сертификаттарын, так чыдамдуулуктун контролүн жана надёждуу эл аралык логистикалык колдоону бириктирип, Шэньян Юанхэ Стил комплекстүү конструкциялык долбоорлор үчүн талап кылынган сапатты камсыз кылат.
 EN