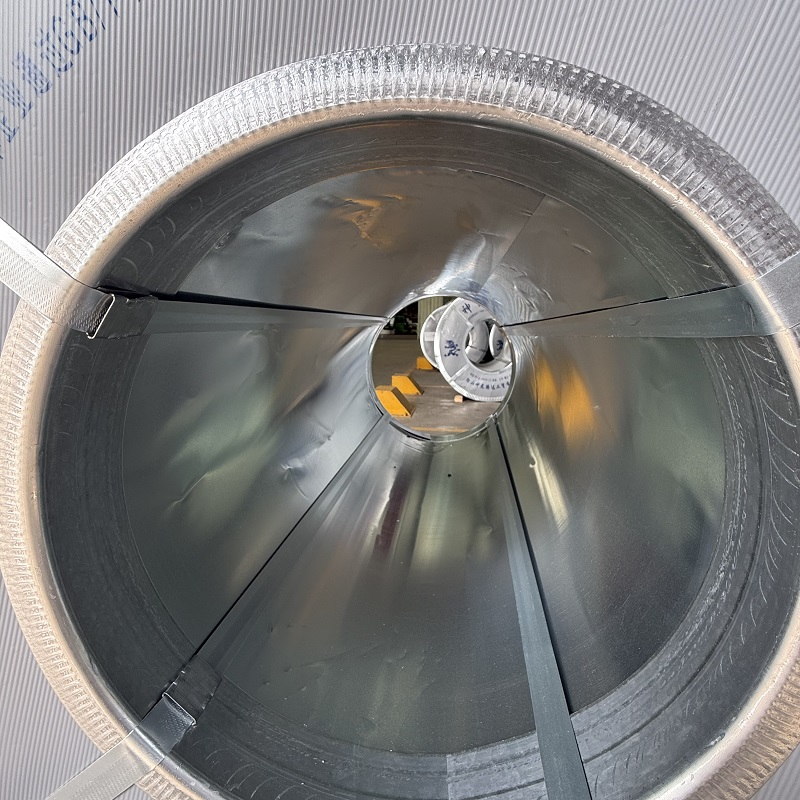
Yapısal imalat için ham malzeme belirtirken doğru kalınlığı seçmek, yük taşıma güvenliğini, kaynak verimliliğini ve genel proje maliyetlerini etkileyen temel bir adımdır. Yapısal çerçeveleme, ağır kirişler veya köprü bileşenleri için sıcak haddeleme bobini stoku sipariş edilirken mühendislik ekipleri, uluslararası standartlarla yönetilen belirli boyutları ve tolerans eşiklerini değerlendirmelidir.
Farklı sıcak haddeleme çelik bobinlerinin sarım açma, kesme ve kaynak süreçlerinde nasıl performans gösterdiğinin anlaşılması, sorunsuz montajı sağlar, malzeme israfını azaltır ve talepkar inşaat projeleri boyunca toplam yapısal bütünlüğü korur.
Standart Kalınlık Aralıkları ve Temel Sınıflar
Yapısal uygulamalar, yapısal yük taleplerine ve imalat yöntemlerine göre belirli malzeme kalınlığı profilleri gerektirir. Hedef sac kalınlığı, malzemenin rulo şeklinde şekillendirilip şekillendirilmeyeceği, gövde plakalarına kesilip kesilmeyeceği ya da ikincil destek elemanları için kullanılup kullanılmayacağına bağlıdır.
| Standart Özellik |
Nominal Kalınlık Aralığı |
Birincil Çelik Sınıfları |
Yaygın Yapısal Uygulamalar |
| GB/T 709 Standardı |
1,5 mm ile 25,0 mm arasında |
Q235B, Q355B, Q460C |
Endüstriyel iskelet sistemleri, köprüler, ağır ekipmanlar |
| ASTM A36/A36M |
1,6 mm ile 25,4 mm arasında |
A36 Sınıfı Temel |
Cıvatalı yapılar, genel çerçeve inşaatı |
| JIS G3101 Standardı |
1,6 mm ile 22,0 mm arasında |
SS400, SM490 |
İnşaat mühendisliği, ticari bina iskeletleri |
| EN 10025-2 Standardı |
1,5 mm ile 25,0 mm arasında |
S235JR, S275JR, S355JR |
Avrupa yapısı projeleri, vinç köprü kirişleri |
Çoğu bina inşaat işi için sıcak haddeleme çelik rulolarının belirtilen standart kalınlığı 3,0 mm ile 16,0 mm arasındadır:
-
3,0 mm’den Daha İnce Kalınlıklar: Genellikle hafif kalınlıkta levha malzeme olarak sınıflandırılır; başlıca hafif ikincil kaplama, döşeme levhası veya çatı aşıkları için kullanılır.
-
3,0 mm ile 16,0 mm Arasındaki Kalınlıklar: Ana sıcak haddeleme bobin işleme süreçleri için idealdir; bunlara ikincil iskelet elemanları, bağlantı plakaları ve kaynaklı H-kirişler dahildir.
-
16,0 mm’den Daha Kalın Kalınlıklar: Bobin açıcı tork sınırlamaları ve inşaat sahalarındaki bobin ağırlığı kısıtlamaları nedeniyle genellikle yuvarlanmamış kesilmiş plaka olarak temin edilir.
Kalınlık Toleransları ve Kemer Etkilerini Anlamak
Kalınlık toleransı, sıcak haddeleme bobini teknik şartnameleri incelenirken en kritik parametrelerden biridir. Tolerans standartları, gerçek malzeme kalınlığının nominal boyutlardan yapısal güvenlik sınırlarını ihlal etmeden ne kadar sapabileceğini belirler.
GB/T 709 standartlarına göre, sıcak haddeleme ile üretilen çelik ruloların kalınlığı 3,0 mm ile 10,0 mm arasında ise standart sapma +/-0,25 mm’dir. 10,0 mm ile 16,0 mm arasındaki kalınlıklar için izin verilen sapma +/-0,30 mm’ye kadar genişler. ASTM standartları benzer sınırları uygular (+/-0,30 mm, karşılaştırılabilir aralıklar için).
Kalınlık toleranslarının ölçülmesi, dış kenarın 20 mm içinden alınan veri noktalarıyla yapılır. Bitirme silindirleri boyunca meydana gelen termal değişim, şeridin ortasında doğal bir kubbe etkisi oluşturur; bu nedenle rulo merkezi, levha kenarlarından biraz daha kalındır. Otomatik robot kaynaklarında uyum doğruluğu kritik öneme sahipse, daha dar tolerans hedefleri belirtmek (örneğin standart izin oranının yarısı) panel montajı sırasında boşluk değişkenliğini önler.
Yapısal imalatta temel işlem faktörleri
Yapısal imalat için ağır çelik malzemenin hazırlanması, mekanik kesme ve kaynak ısısı altında malzemenin davranışına dikkatli bir şekilde dikkat edilmesini gerektirir:
-
Malzemenin kaynaklanabilirliği ve önisıtma gereksinimleri: 12,0 mm'den daha kalın ağır sıcak haddeleme çelik bobinleri, özellikle Q355C veya S355JR gibi yüksek çekme dayanımlı sınıflar kullanıldığında, yüksek ısıya dayanan birleşim kaynakları öncesinde önisıtma gerektirir. Soğuk çatlakların kaynak hatları boyunca oluşmasını önlemek için fabrika sertifikalarındaki karbon eşdeğer değerlerinin (CEV) gözden geçirilmesi gerekir.
-
Bobin Düzgünlüğü ve Kalıntı Gerilim: Malzemenin yapısal gövde plakalarına veya kaynaklı başlıklara dönüştürülmesi durumunda, metre başına 3 mm’den daha az düzgünlük toleransı korunması zorunludur. Kontrolsüz bobin eğrilik seti, lazer kesim veya kesme işlemlerinde bozulmaya neden olur.
-
Yüzey Bütünlüğü ve Kusur Önleme: Yapısal sınıf sıcak haddeleme bobin malzemesi, dinamik yükler altında yapısal kapasiteyi zayıflatabilecek derin yüzey kabukları, yabancı maddeler veya tabakalanma kusurlarından arındırılmış olmalıdır.
-
Akma Dayanımı Tutarlılığı: Yapısal hesaplamalar doğrudan akma sınır değerlerine bağlıdır. Onaylı akma ve çekme dayanımı değerlerinin doğrulanması, gerçek dünya bina gerilmeleri altında uzun vadeli yük güvenliğini garanti eder.
Saha Kaynağı ve Pratik Uygulama Başarısı
Uygun malzeme seçimi, teknik parametreleri saha montaj gereksinimleriyle eşleştirmeye dayanır. 5.000 tondan fazla yapısal çerçeve gerektiren büyük bir endüstriyel atölyenin inşasında, proje takvimlerini korumak için 6 mm, 8 mm, 10 mm ve 12 mm kalınlıklarında yüksek kaliteli sıcak haddeleme çelik bobinlerinin seçilmesi hayati öneme sahipti.
Kontrollü haddeleme parametreleriyle üretilen Q355B sınıfı malzemenin temini, parti arası kalınlık değişimini sıkı +/-0,15 mm aralığında tuttu—bu değer standart GB/T 709 sınırlarının çok altında kaldı. Tutkal çelik yapı kalınlığı, birleşim boşluğu ayarlarını en aza indirdi, otomatikleştirilmiş alt toz kaynak işlemlerini hızlandırdı ve maliyetli yeniden işlemenin önüne geçerek projenin verimli ilerlemesini sağladı.
HR Bobin Özelliklerinin Yapısal Kullanımlara Uygunlaştırılması
Farklı yapısal elemanlar, özel olarak uyarlanmış malzeme parametreleri gerektirir:
-
Ağır Kaynaklı H-Kirişler: Flanş plakaları boyunca düz bir birleşim teması sağlamak için sıkı kubbe kontrolüne sahip kalın sıcak haddeleme çelik bobinleri gerektirir.
-
İkincil Nokta Çubukları ve C-Profiller: Eğme yarıçapları boyunca mikro çatlak oluşumunu önleyen, pürüzsüz soğuk haddeleme şekillendirmesi için tasarlanmış orta kalınlıkta sıcak haddeleme bobin malzemesi kullanır.
-
Köşe ve Bağlantı Plakaları: Doğru CNC delme işlemi ve cıvata uyumunu sağlamak için tutarlı yüzey düzgünlüğüne sahip yüksek akma dayanımlı çelik yapı kalınlığı malzemesini tercih eder.
Güvenilir Küresel Tedarik ve Tedarik Desteği
Yüksek performanslı çelik ürünleri tedarik etmek, doğrulanmış malzeme kalitesi, tutarlı kalınlık toleransları ve tam tedarik zinciri şeffaflığı sağlayan kurumsal tedarikçilerle çalışmayı gerektirir. Isıtılmış haddeleme (HR) bobin özelliklerini yerel bina kodlarıyla uyumlu hale getirmek, her proje aşamasında güvenliği, şekillendirilebilirliği ve dayanıklılığı garanti eder.
Shenyang Yuanhe Steel, yıllık stokunu 10.000 tondan fazla tutar ve kesme, düzeltme ve belirlenmiş uzunlukta kesim hizmetleri için donatılmış özel bobin işleme atölyelerine sahiptir. Shenyang Yuanhe Steel, sertifikalı sıcak haddeleme bobin stokları, yüksek mukavemetli sıcak haddeleme çelik bobinleri ve özel çelik yapı kalınlığı seçeneklerini dünya genelindeki mühendislik ve satın alma ekiplerine sağlar. Tam üretim tesisi deney sertifikalarını, hassas tolerans kontrollerini ve güvenilir uluslararası lojistik desteklerini bir araya getirerek Shenyang Yuanhe Steel, karmaşık yapı projeleri için gerekli kalite güvencesini sunar.
 EN