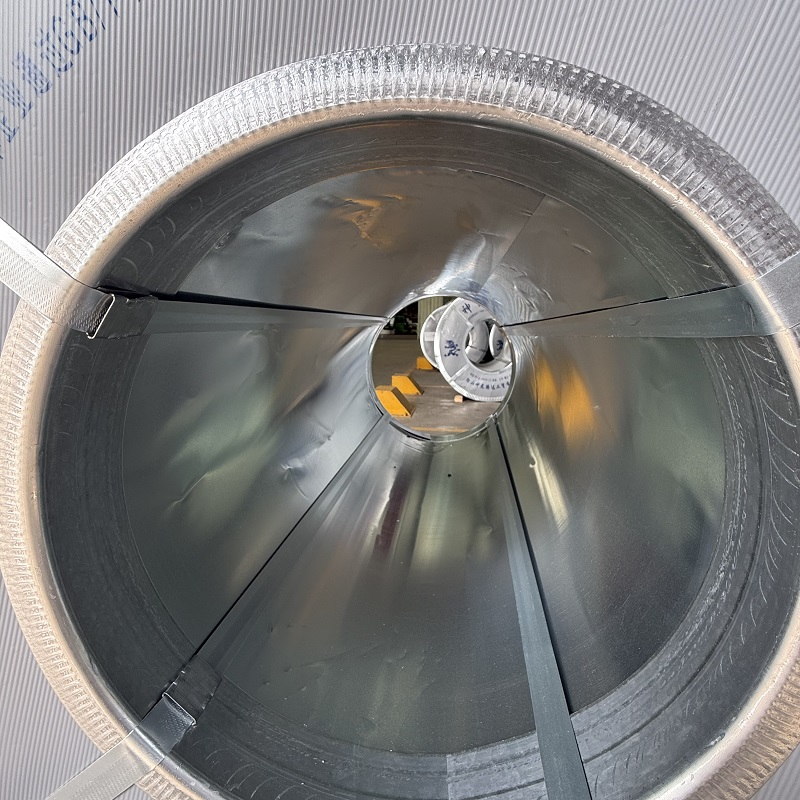
Құрылымдық жасау үшін шикізатты анықтаған кезде дұрыс өлшемді таңдау — жүктің қауіпсіздігін, дәнекерлеу тиімділігін және жалпы жоба шығындарын анықтайтын негізгі қадам. Құрылымдық рамалар, ауыр аркалар немесе көпір бөліктері үшін қыздырылған дөңгелек темірді тапсырыс берген кезде инженерлік топтар халықаралық стандарттармен белгіленген нақты өлшемдер мен дәлдік шектерін бағалауы керек.
Әртүрлі қыздырылған дөңгелек темірлердің орамдан шығару, кесу және дәнекерлеу кезіндегі әрекетін түсіну құрылымдық жобаларда қосылу сапасын жақсартады, материалдың қалдығын азайтады және жалпы құрылымдық бүтіндікті сақтайды.
Стандартты қалыңдық ауқымдары мен негізгі маркалар
Құрылымдық қолданыстар құрылымдық жүктемелердің талаптары мен өндіріс әдістеріне сәйкес нақты материал қалыңдығы профилдерін талап етеді. Мақсатты парақ қалыңдығы материалдың роликпен иілу үшін, торлы плитаға кесілу үшін немесе екіншілік қолдау элементтері үшін қолданылатынына байланысты болады.
| Стандарттық спецификация |
Номинал қалыңдық ауқымы |
Негізгі болат маркалары |
Жиі кездесетін құрылымдық қолданыстар |
| GB/T 709 стандарты |
1,5 мм ден 25,0 мм ге дейін |
Q235B, Q355B, Q460C |
Өнеркәсіптік каркастар, көпірлер, ауыр жабдықтар |
| ASTM A36/A36M |
1,6 мм ден 25,4 мм ге дейін |
A36 сыныбы негізі |
Болтталған құрылымдар, жалпы рамалық ғимараттар |
| JIS G3101 Стандарты |
1,6 мм ден 22,0 мм ге дейін |
SS400, SM490 |
Мемлекеттік құрылыс, коммерциялық ғимараттардың рамалары |
| EN 10025-2 Стандарты |
1,5 мм ден 25,0 мм ге дейін |
S235JR, S275JR, S355JR |
Еуропалық құрылымдық жобалар, крандық арқалық арқалықтары |
Көптеген ғимарат құрылысы жұмыстары үшін ыстық каттырылған болат орамдарының стандартты қалыңдығы 3,0 мм ден 16,0 мм ге дейін ауытқиды:
-
3,0 мм-нан төмен өлшемдер: Әдетте жеңіл өлшемді парақтық материал ретінде жіктеледі, негізінен жеңіл екіншілік қаптау, едендік тақтайшалар немесе шатырдың көлденең арқалықтары үшін қолданылады.
-
3,0 мм-ден 16,0 мм-ге дейінгі өлшемдер: Негізгі ыстық катушкалық өңдеуге, соның ішінде екіншілік каркасқа, қосылу пластинкаларына және дәнекерленген H-тәрізді балкаларға идеалды.
-
16,0 мм-ден жоғары өлшемдер: Катушкалық орауыштың бұралу моментінің шектері мен құрылыс алаңдарындағы катушкалардың салмақ шектері себебінен, әдетте оралған материал емес, жеке кесілген тақталар түрінде жеткізіледі.
Қалыңдық ауытқулары мен шыңдық әсерлерін түсіну
Қалыңдық ауытқулары – HR катушкасының техникалық сипаттамаларын қараған кезде ең маңызды параметрлердің бірі болып табылады. Ауытқу стандарттары құрылымдық қауіпсіздік шектерін бұзбайтындай етіп, нақты материал қалыңдығының номиналды өлшемнен қанша ауытқуы мүмкін екенін белгілейді.
GB/T 709 стандарттары бойынша 3,0 мм-ден 10,0 мм-ге дейінгі қалыңдықтағы ыстық дөңгелектелген болат орамдары үшін рұқсат етілетін стандартты ауытқу ±0,25 мм құрайды. 10,0 мм-ден 16,0 мм-ге дейінгі қалыңдықтар үшін рұқсат етілетін ауытқу ±0,30 мм-ге дейін кеңейеді. ASTM стандарттары да ұқсас шектерді қолданады (салыстырмалы диапазондар бойынша ±0,30 мм).
Қалыңдық ауытқуларын өлшеу үшін сыртқы жиектен 20 мм ішке қарай орналасқан нүктелерді пайдалану қажет. Аяқтау роликтері бойынша жылулық айырмашылық лента ортасында табиғи домалақтық әсерін туғызады, сондықтан орамның ортасы парақ шеттеріне қарағанда сәл қалыңырақ болады. Автоматтандырылған роботтық дәнекерлеу үшін дәл келу дәлдігі маңызды болған кезде, тарылған толеранциялық мақсаттарды (мысалы, стандартты рұқсат етілетін шаманың жартысы) көрсету панельдерді жинаған кезде саңылау ауытқуларын болдырмауға көмектеседі.
Құрылымдық жасауда негізгі өңдеу факторлары
Құрылымдық жасау үшін ауыр болат қорын дайындау механикалық кесу мен дәнекерлеу жылуы әсерінен материалдың қалай ұстайтынын мұқият ескеруді талап етеді:
-
Материалдың дәнекерленуі мен алдын ала қыздыру талаптары: Қалыңдығы 12,0 мм-ден асатын ауыр ыстық дайындалған болат орамдары жоғары беріктікті маркалар (мысалы, Q355C немесе S355JR) қолданылған кезде жоғары температурадағы біріктірулерді дәнекерлеу алдында алдын ала қыздырылуы тиіс. Дәнекерленген жолдарда суық трещиналардың пайда болуын болдырмау үшін цехтық сертификаттардағы көміртегі эквиваленті мәндерін (CEV) тексеру қажет.
-
Орамның жазықтығы мен қалдық керілуі: Құрылымдық торлы тақталар немесе дәнекерленген қабырғалар үшін 1 метрге шаққанда 3 мм-ден аспайтын жазықтық допусын сақтау маңызды. Бақыланбайтын орамның иілу қисықтығы лазерлі кесу немесе қайыштау операциялары кезінде деформацияға әкеледі.
-
Беттің бүтіндігі мен ақаулардың алдын алу: Құрылымдық сападағы ыстық дайындалған орамдық материал динамикалық жүктемелер кезінде құрылымдық қабілеттің төмендеуіне әкелетін терең беттік қабыршақтардан, қоспалардан немесе қабаттасу ақауларынан бос болуы тиіс.
-
Аққыштық шегінің тұрақтылығы: Құрылымдық есептеулер тікелей аққыштық шектеріне негізделеді. Расталған аққыштық пен созылу мәндерін тексеру ғимараттың нақты жүктемелері кезінде ұзақ мерзімді жүк қауіпсіздігін қамтамасыз етеді.
Сауда аймағындағы жабдықтау және практикалық қолданудың сәттілігі
Дұрыс материалды таңдау техникалық параметрлерді жерде орнату талаптарымен сәйкестендіруге негізделеді. 5000 тоннадан астам құрылымдық рамаларды қажет ететін ірі өнеркәсіптік цехты салу кезінде жобаның мерзімін сақтау үшін 6 мм, 8 мм, 10 мм және 12 мм қалыңдықтағы жоғары сортты ыстық дайындалған болат рулондарын таңдау маңызды болды.
Қадағаланатын домалау параметрлерімен Q355B сортты материалды әкелу партиядан партияға қалыңдық айырымын +/–0,15 мм шегінде ұстады — бұл стандартты GB/T 709 шектерінің ішінде. Болат құрылымның қалыңдығының тұрақтылығы қосылыс аралығын реттеуді азайтты, автоматтандырылған батып жанғыш доғалық пісіру процесін жылдамдатты және жобаны тиімді жүргізуге мүмкіндік берді, сонымен қатар қымбатқа түсетін қайта жасау жұмыстарын болдырмаған.
Ыстық дайындалған рулондардың сипаттамаларын құрылымдық қолданысқа сәйкестендіру
Әртүрлі құрылымдық элементтерге нақты материал параметрлері қажет:
-
Ауыр пісірілген H-балкалар: Фланецтік тақталар бойынша жазық қосылыс контактісін қамтамасыз ету үшін қатаң шың бақылауы бар қалың ыстық дайындалған болат рулондарын талап етеді.
-
Екіншілік қадалар мен C-тәрізді каналдар: Иілу радиустарында микротрещиналар пайда болмайтындай, салқын роликтік формалауға арналған орташа диаметрлі ыстық дөңгелектелген рулондық материалды қолданады.
-
Көлденең және қосылу пластинкалары: Дәл CNC тесіктерін тесуге және болттарды орнатуға арналған беттің тегістігі мен жоғары беріктікті болат конструкциясының қалыңдығын ұсынады.
Сенімді глобалдық жабдықтау және жабдықтау қолдауы
Жоғары өнімділікті болат өнімдерін жабдықтау үшін расталған материал сапасын, тұрақты қалыңдық шектерін және толық жеткізуші тізбегінің ашықтығын қамтамасыз ететін танымал жеткізушілермен жұмыс істеу қажет. HR рулондарының сипаттамаларын жергілікті ғимараттар кодтарымен сәйкестендіру әрбір жоба кезеңінде қауіпсіздікті, пішімделгіштікті және тұрақтылықты қамтамасыз етеді.
Shenyang Yuanhe Steel жылдық қоры 10 000 тоннадан асады және жіңішкерту, тегістеу және ұзындығы бойынша кесу қызметтерін ұсынатын мамандандырылған рулонды өңдеу цехтарын басқарады. Shenyang Yuanhe Steel инженерлік және сатып алу топтарына сертификатталған ыстық дайындалған рулонды материалдар, жоғары беріктікті ыстық дайындалған болат рулондары мен құрылыс конструкциялары үшін таңдалған болат қалыңдықтарын әлем бойынша жеткізеді. Толық мартықтық сынақ сертификаттарын, дәл допуск бақылауын және сенімді халықаралық логистикалық қолдауды ұштастыра отырып, Shenyang Yuanhe Steel күрделі құрылыс проектілері үшін қажетті сапа кепілдігін ұсынады.
 EN