 EN

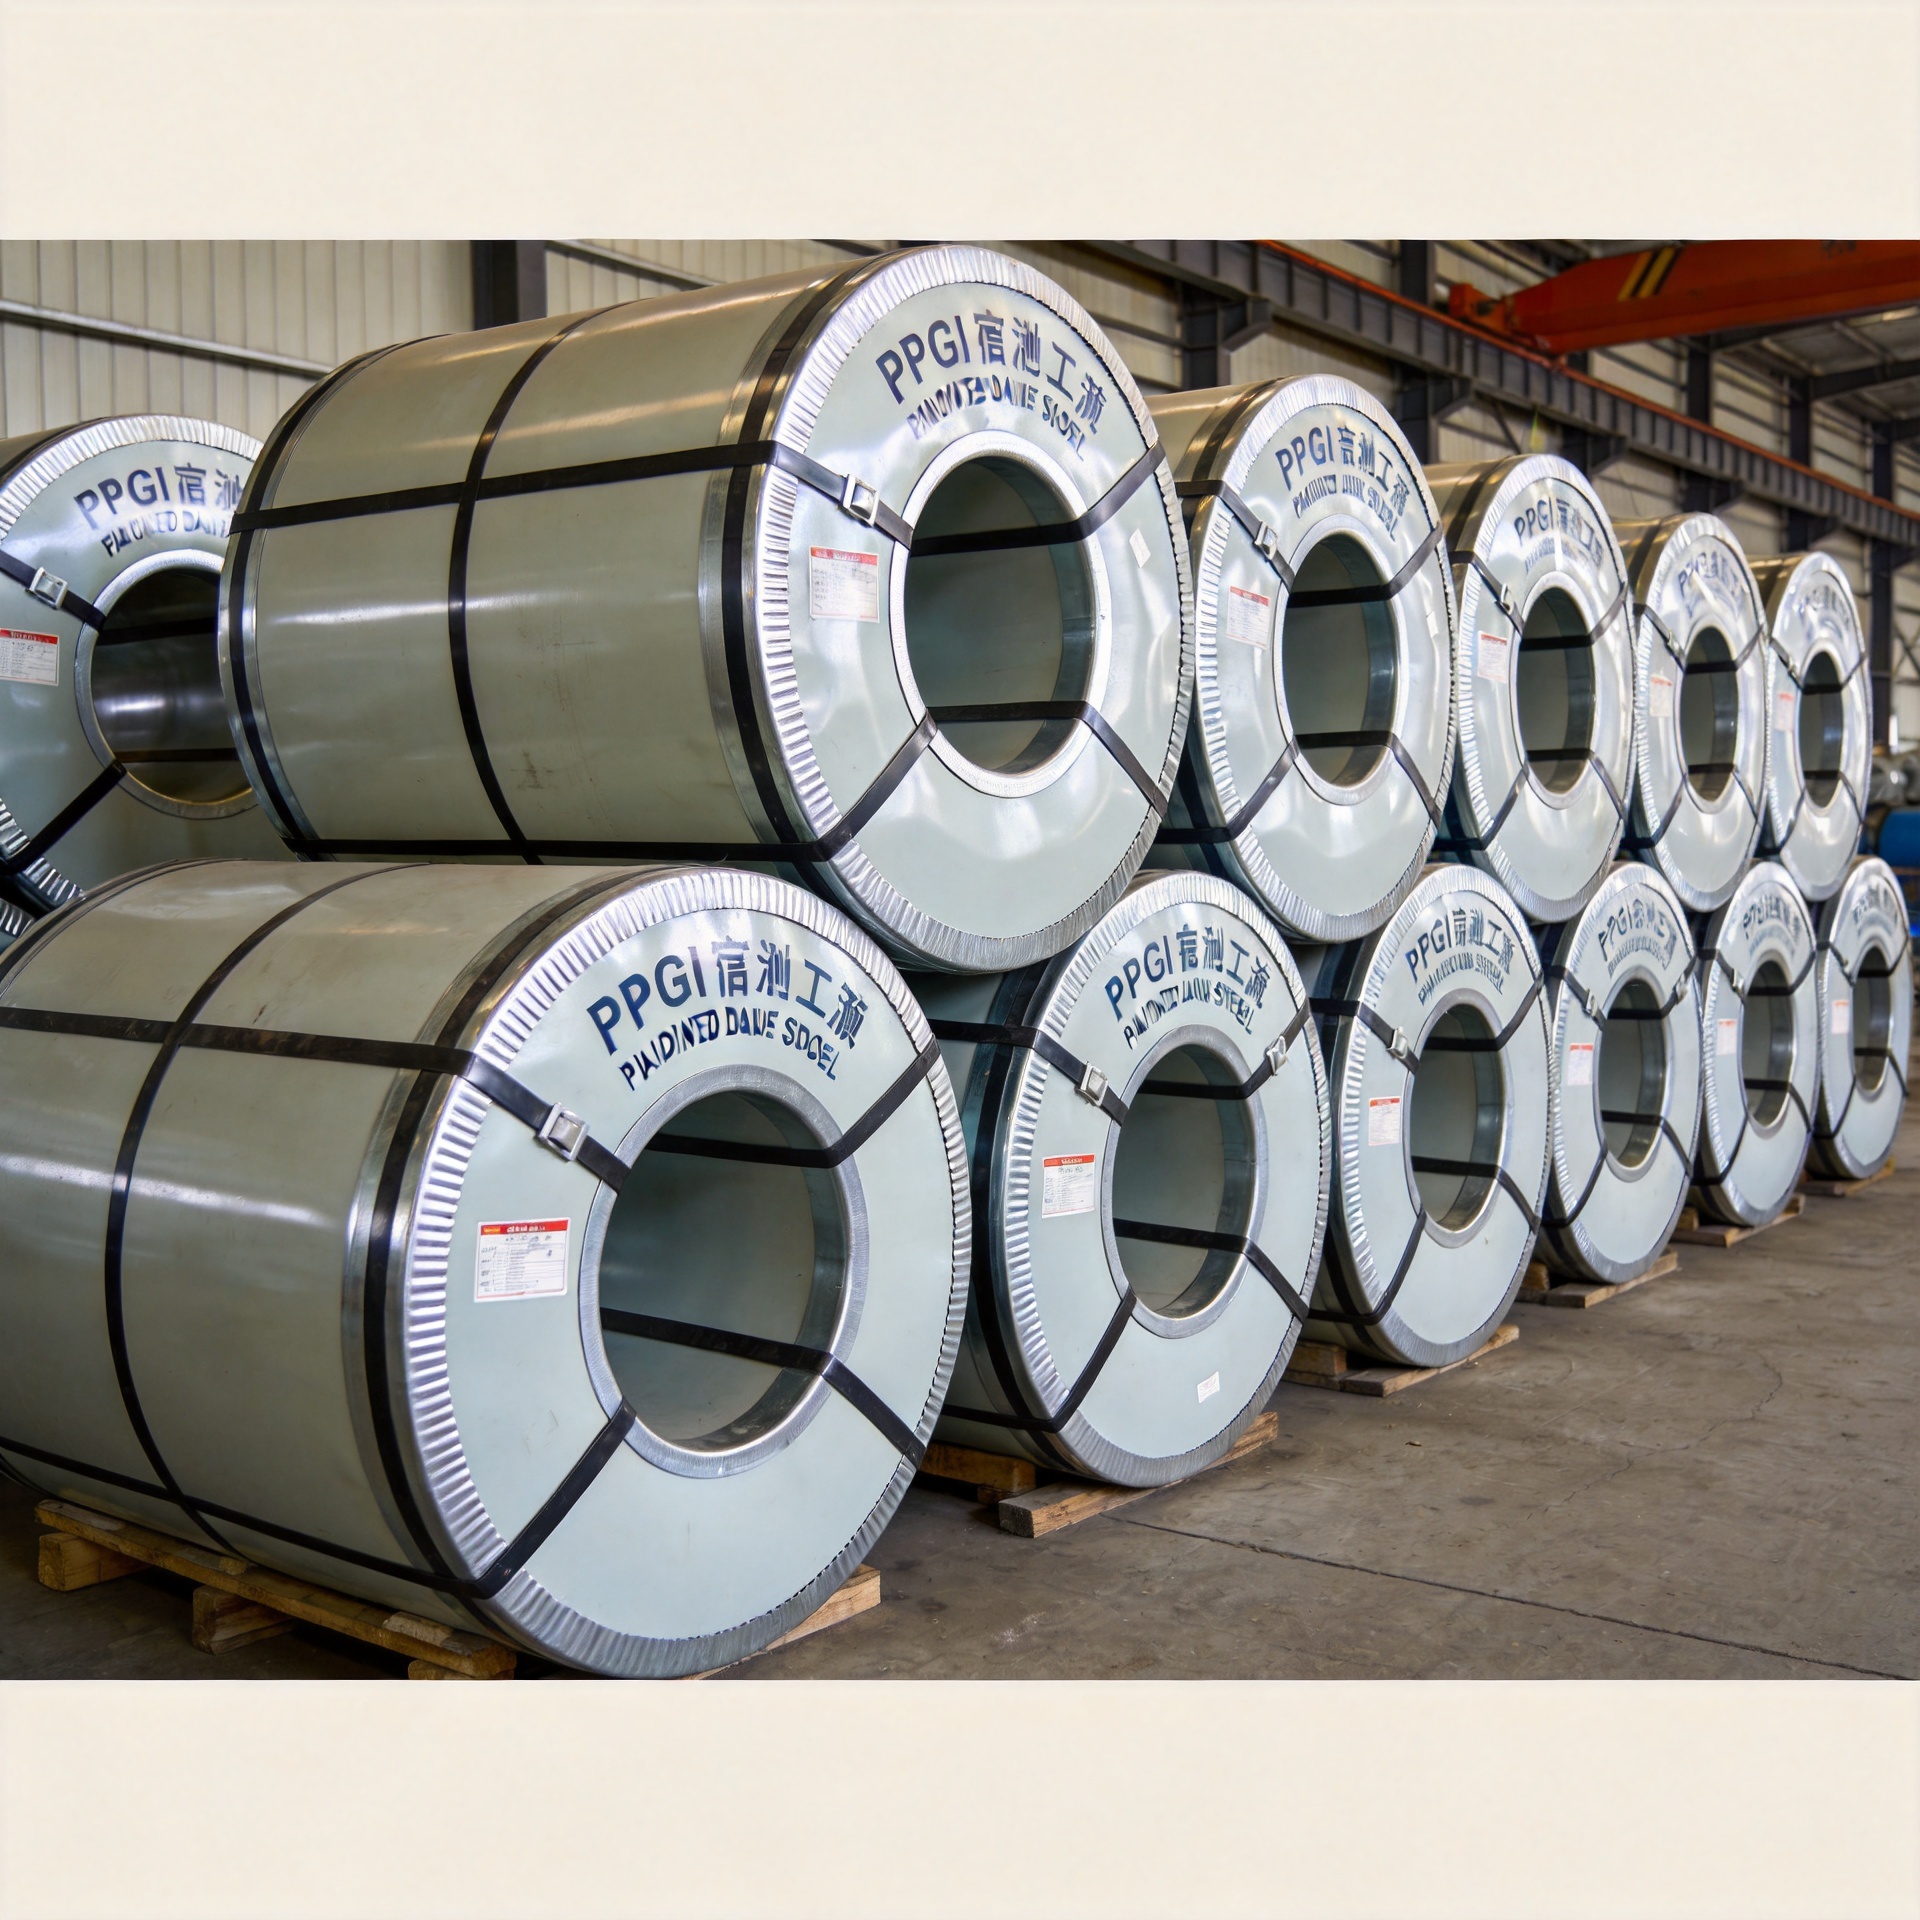
Medidas de almacenamiento para prevenir la descamación del recubrimiento PPGI
Cualquiera que haya gestionado un almacén lleno de bobinas de acero prepintado sabe que la verdadera batalla por la calidad no necesariamente ocurre en la planta siderúrgica, sino durante los meses transcurridos entre la entrega y la fabricación. Las bobinas de ppgi (acero galvanizado prepintado) salen de la línea de producción con un sistema de recubrimiento orgánico cuidadosamente diseñado para ofrecer años de servicio fiable; sin embargo, un almacenamiento inadecuado puede provocar el empolvamiento incluso antes de que una sola lámina llegue al techo. Comprender qué factores causan esta degradación y adoptar las precauciones adecuadas durante el almacenamiento es uno de esos aspectos en los que los contratistas experimentados van modificando progresivamente su forma de pensar: dejan de considerar el almacenamiento como una fase pasiva de espera y comienzan a verlo como un paso activo de preservación de la calidad.
¿Qué es el empolvamiento en los recubrimientos ppgi?
La eflorescencia es un fenómeno de degradación superficial en el que el aglutinante orgánico que mantiene unidas las partículas de pigmento dentro de la matriz de pintura se descompone, dejando un residuo suelto, de aspecto pulverulento, sobre la superficie del recubrimiento. En una bobina estándar de PPGI, esto se manifiesta como un aspecto opaco y desvaído, así como una película blanca o grisácea y pulverulenta que se desprende al pasar la mano enguantada sobre la superficie. Aunque una ligera eflorescencia es un resultado normal a largo plazo del envejecimiento por intemperie en recubrimientos exteriores tras muchos años de exposición en campo, la aparición prematura de eflorescencia durante el almacenamiento indica que el recubrimiento ya ha comenzado a fallar—antes de la instalación.
El principal factor que provoca el polvillo blanco es la radiación ultravioleta. La exposición prolongada a la luz solar (o incluso a la radiación UV indirecta en zonas de almacenamiento al aire libre) descompone el aglutinante polimérico de la película de pintura, lo que hace que las partículas de pigmento se desprendan y asciendan a la superficie. La alta humedad agrava el problema: la humedad acelera la oxidación de los fragmentos de aglutinante ya degradados y también puede provocar ampollas inducidas por humedad y óxido blanco bajo la capa de pintura. Para que una bobina de acero PPGI con pintura estable cumpla las especificaciones durante una vida útil de servicio de 15 a 25 años, no debe permitirse que el proceso de degradación comience durante el almacenamiento.
Por qué las condiciones de almacenamiento importan más de lo que muchos compradores esperan
Ser directos acerca de un patrón que muchos gestores de compras solo perciben tras su primer incidente de calibración: el embalaje estándar de bobinas PPGI, aunque protege contra daños físicos y la entrada de humedad durante el transporte, no está diseñado para almacenamiento indefinido al aire libre. Las bobinas enviadas en embalaje marítimo apto para exportación —atadas, envueltas y etiquetadas— llegan en buen estado, pero dicho embalaje no bloquea la radiación UV ni regula el microclima alrededor de la superficie de la bobina.
Un recorrido por los estantes de almacenamiento en un almacén ubicado en una zona mal gestionada suele revelar la situación de inmediato. Las bobinas almacenadas cerca de puertas de carga abiertas o bajo techos corrugados translúcidos presentan superficies visiblemente más apagadas que las almacenadas más hacia el interior. Aquellas que aún conservan intactos los desecantes absorbentes de humedad dentro del anillo interior tienden a mostrar un mejor estado en los bordes y en las caras extremas. Estas no son observaciones aisladas: reflejan una relación constante entre la calidad del entorno de almacenamiento y el rendimiento final del recubrimiento.
Medidas clave de almacenamiento para prevenir el polvillo en los recubrimientos PPGI
1. Almacenar en interiores, en una instalación cubierta y protegida contra la radiación UV
La medida más eficaz consiste en mantener las bobinas PPGI fuera de la luz solar directa e indirecta. Un almacén cerrado con paredes y techo opacos elimina por completo la causa principal del polvillo. Si solo se dispone de naves semicubiertas, coloque las bobinas lejos de las aberturas que permitan la penetración directa de la luz solar y utilice lonas o cubiertas que bloqueen la radiación UV para proteger los extremos y las superficies expuestas. Evite los materiales translúcidos o de policarbonato en los techos situados directamente sobre las zonas de almacenamiento, ya que estos transmiten una cantidad significativa de energía UV incluso cuando impiden la lluvia.
2. Mantener la temperatura dentro del rango de 10 °C a 35 °C
Las fluctuaciones extremas de temperatura aceleran la degradación del aglutinante y generan ciclos de condensación que introducen humedad en la superficie del rollo. Mantenga la temperatura del área de almacenamiento entre 10 °C y 35 °C, siempre que sea posible. En climas tropicales, donde las temperaturas del almacén pueden superar los 40 °C durante el día, asegure una ventilación adecuada para evitar que el calor se acumule alrededor de la pila de rollos. Por otro lado, en el almacenamiento en climas fríos, las variaciones rápidas de temperatura entre las noches frías y los días cálidos son una causa frecuente de condensación en superficies metálicas.
3. Controlar la humedad relativa en o por debajo del 70 %
Una humedad superior al 70 % crea las condiciones para daños en la pintura relacionados con la humedad: formación de ampollas, deslaminación en los bordes cortados y decoloración acelerada («chalking») en zonas del recubrimiento ya afectadas por la radiación UV. Se recomienda un entorno de almacenamiento con humedad relativa controlada entre el 40 % y el 60 % para obtener resultados óptimos, manteniendo como límite máximo estricto el 70 %. En regiones de alta humedad (zonas costeras tropicales o zonas monzónicas), esto normalmente requiere equipos deshumidificadores en almacenes cerrados. Los desecantes de gel de sílice colocados dentro del embalaje y renovados periódicamente ofrecen una capa adicional de protección, especialmente para bobinas almacenadas en áreas con humedad estacional variable.
4. Conservar el embalaje original hasta que esté listo para su procesamiento
Los fabricantes aplican empaque de anillo interno, tapas extremas para bobinas y película barrera contra la humedad a una bobina estándar de PPGI por una buena razón: cada capa aborda una vulnerabilidad específica. Rasgar o cortar el empaque para inspeccionar la capa superior de la bobina y luego volver a envolverla de forma incompleta es una causa común de deterioro localizado del recubrimiento. Mantenga el empaque intacto hasta que la bobina se transfiera a la línea de conformado en frío o a la estación de corte. Si es necesario realizar una inspección antes de ese momento, hágala en un entorno interior controlado, documente el estado de la bobina y vuelva a sellar inmediatamente el empaque utilizando el mismo tipo de película o un material equivalente con barrera contra la humedad.
5. Apile las bobinas correctamente para evitar el contacto superficial y la deformación
El apilamiento inadecuado puede atrapar humedad entre las superficies de las bobinas y causar daños en la película de pintura por presión de contacto. Almacene las bobinas de PPGI sobre soportes específicos para bobinas, cunas en forma de V o tablones de madera planos con capacidad de carga adecuada para el peso de la bobina; no las coloque directamente sobre pisos de hormigón, ya que retienen humedad y la transmiten hacia arriba mediante acción capilar. Cuando se utilice apilamiento vertical, limite la altura de la pila según las especificaciones de peso y diámetro interior de la bobina para evitar su deformación. Evite colocar bobinas más pesadas sobre bobinas más ligeras o más estrechas sin una amortiguación adecuada entre las capas.
6. Proteger los bordes cortados y las caras extremas
Los bordes cortados son el punto más vulnerable de cualquier producto PPGI. El recubrimiento orgánico que protege la superficie pintada no llega a los bordes generados por el corte longitudinal ni por el cizallamiento; estos exponen zinc desnudo y, en ocasiones, acero desnudo. Cuando las bobinas PPGI se han cortado longitudinalmente para obtener anchos menores antes del almacenamiento, aplique una imprimación de toque rica en zinc a todos los bordes cortados dentro de las 24 horas siguientes. Para bobinas que esperarán un almacenamiento a largo plazo tras el corte longitudinal, aplique cinta selladora protectora para bordes o una imprimación para bordes compatible diseñada específicamente para sustratos recubiertos con zinc. Esta medida resulta especialmente importante cuando los productos estables de acero en bobina PPGI con pintura están destinados a entornos húmedos o costeros, donde la corrosión en los bordes puede migrar bajo la película de pintura y desencadenar la propagación del empolvamiento.
7. Realice inspecciones visuales periódicas durante el almacenamiento
Los períodos prolongados de almacenamiento —cualquier duración superior a 3 a 6 meses— exigen inspecciones programadas de las bobinas de PPGI almacenadas. Inspeccione la aparición temprana de eflorescencia (superficie opaca o pulverulenta), óxido blanco en los bordes expuestos, residuos de condensación y la integridad del embalaje. Registre los hallazgos de la inspección por lote de bobina y número de calor. La detección temprana permite tomar medidas correctivas —como reubicar las bobinas en zonas más secas, volver a sellar el embalaje o priorizar los lotes con eflorescencia temprana para su procesamiento con criterio de «primero en entrar, primero en salir»— antes de que el estado del recubrimiento se deteriore hasta afectar la calidad del producto terminado.
Selección de PPGI que resista las exigencias de almacenamiento y de uso final
Prevenir la eflorescencia durante el almacenamiento también comienza con la selección del sistema de recubrimiento adecuado para el entorno previsto y la duración del almacenamiento. Los recubrimientos superiores de PVDF (fluoruro de polivinilideno) ofrecen una resistencia significativamente mayor a la radiación UV y a la eflorescencia en comparación con los sistemas estándar de poliéster; si la aplicación implica un almacenamiento prolongado en almacenes expuestos al sol o una instalación final en entornos de alta radiación UV, especificar PVDF en lugar de PE estándar constituye una inversión rentable. Para los compradores que adquieren bobinas estándar de PPGI para aplicaciones de cubiertas y revestimientos en regiones tropicales, confirmar con el proveedor, antes de realizar el pedido, el peso del recubrimiento (GSM), el espesor de la película de pintura (micras) y el tipo de resina del recubrimiento superior les proporciona la base técnica necesaria para adaptar el producto tanto a las condiciones de almacenamiento como a los requisitos de rendimiento en su uso final.
Conclusión
La eflorescencia en los recubrimientos de PPGI almacenados antes de la instalación no es inevitable: es un resultado controlable vinculado directamente a la calidad del entorno de almacenamiento, a la integridad del embalaje y a la disciplina en la manipulación. Conservar las bobinas de PPGI en almacenes cubiertos, libres de radiación UV y con humedad controlada; mantener el embalaje intacto hasta el procesamiento; proteger los bordes cortados; y realizar inspecciones programadas constituyen, en conjunto, un protocolo de almacenamiento que preserva la vida útil prevista del sistema de recubrimiento. Para los compradores y gestores de proyectos que han dejado de considerar el almacenamiento como una fase pasiva de espera y lo tratan ahora como una responsabilidad activa de preservación de la calidad, el beneficio es claro: la bobina que llega a la línea de conformado en frío funciona tal como lo prometió el certificado de ensayo de la acería.











