 EN

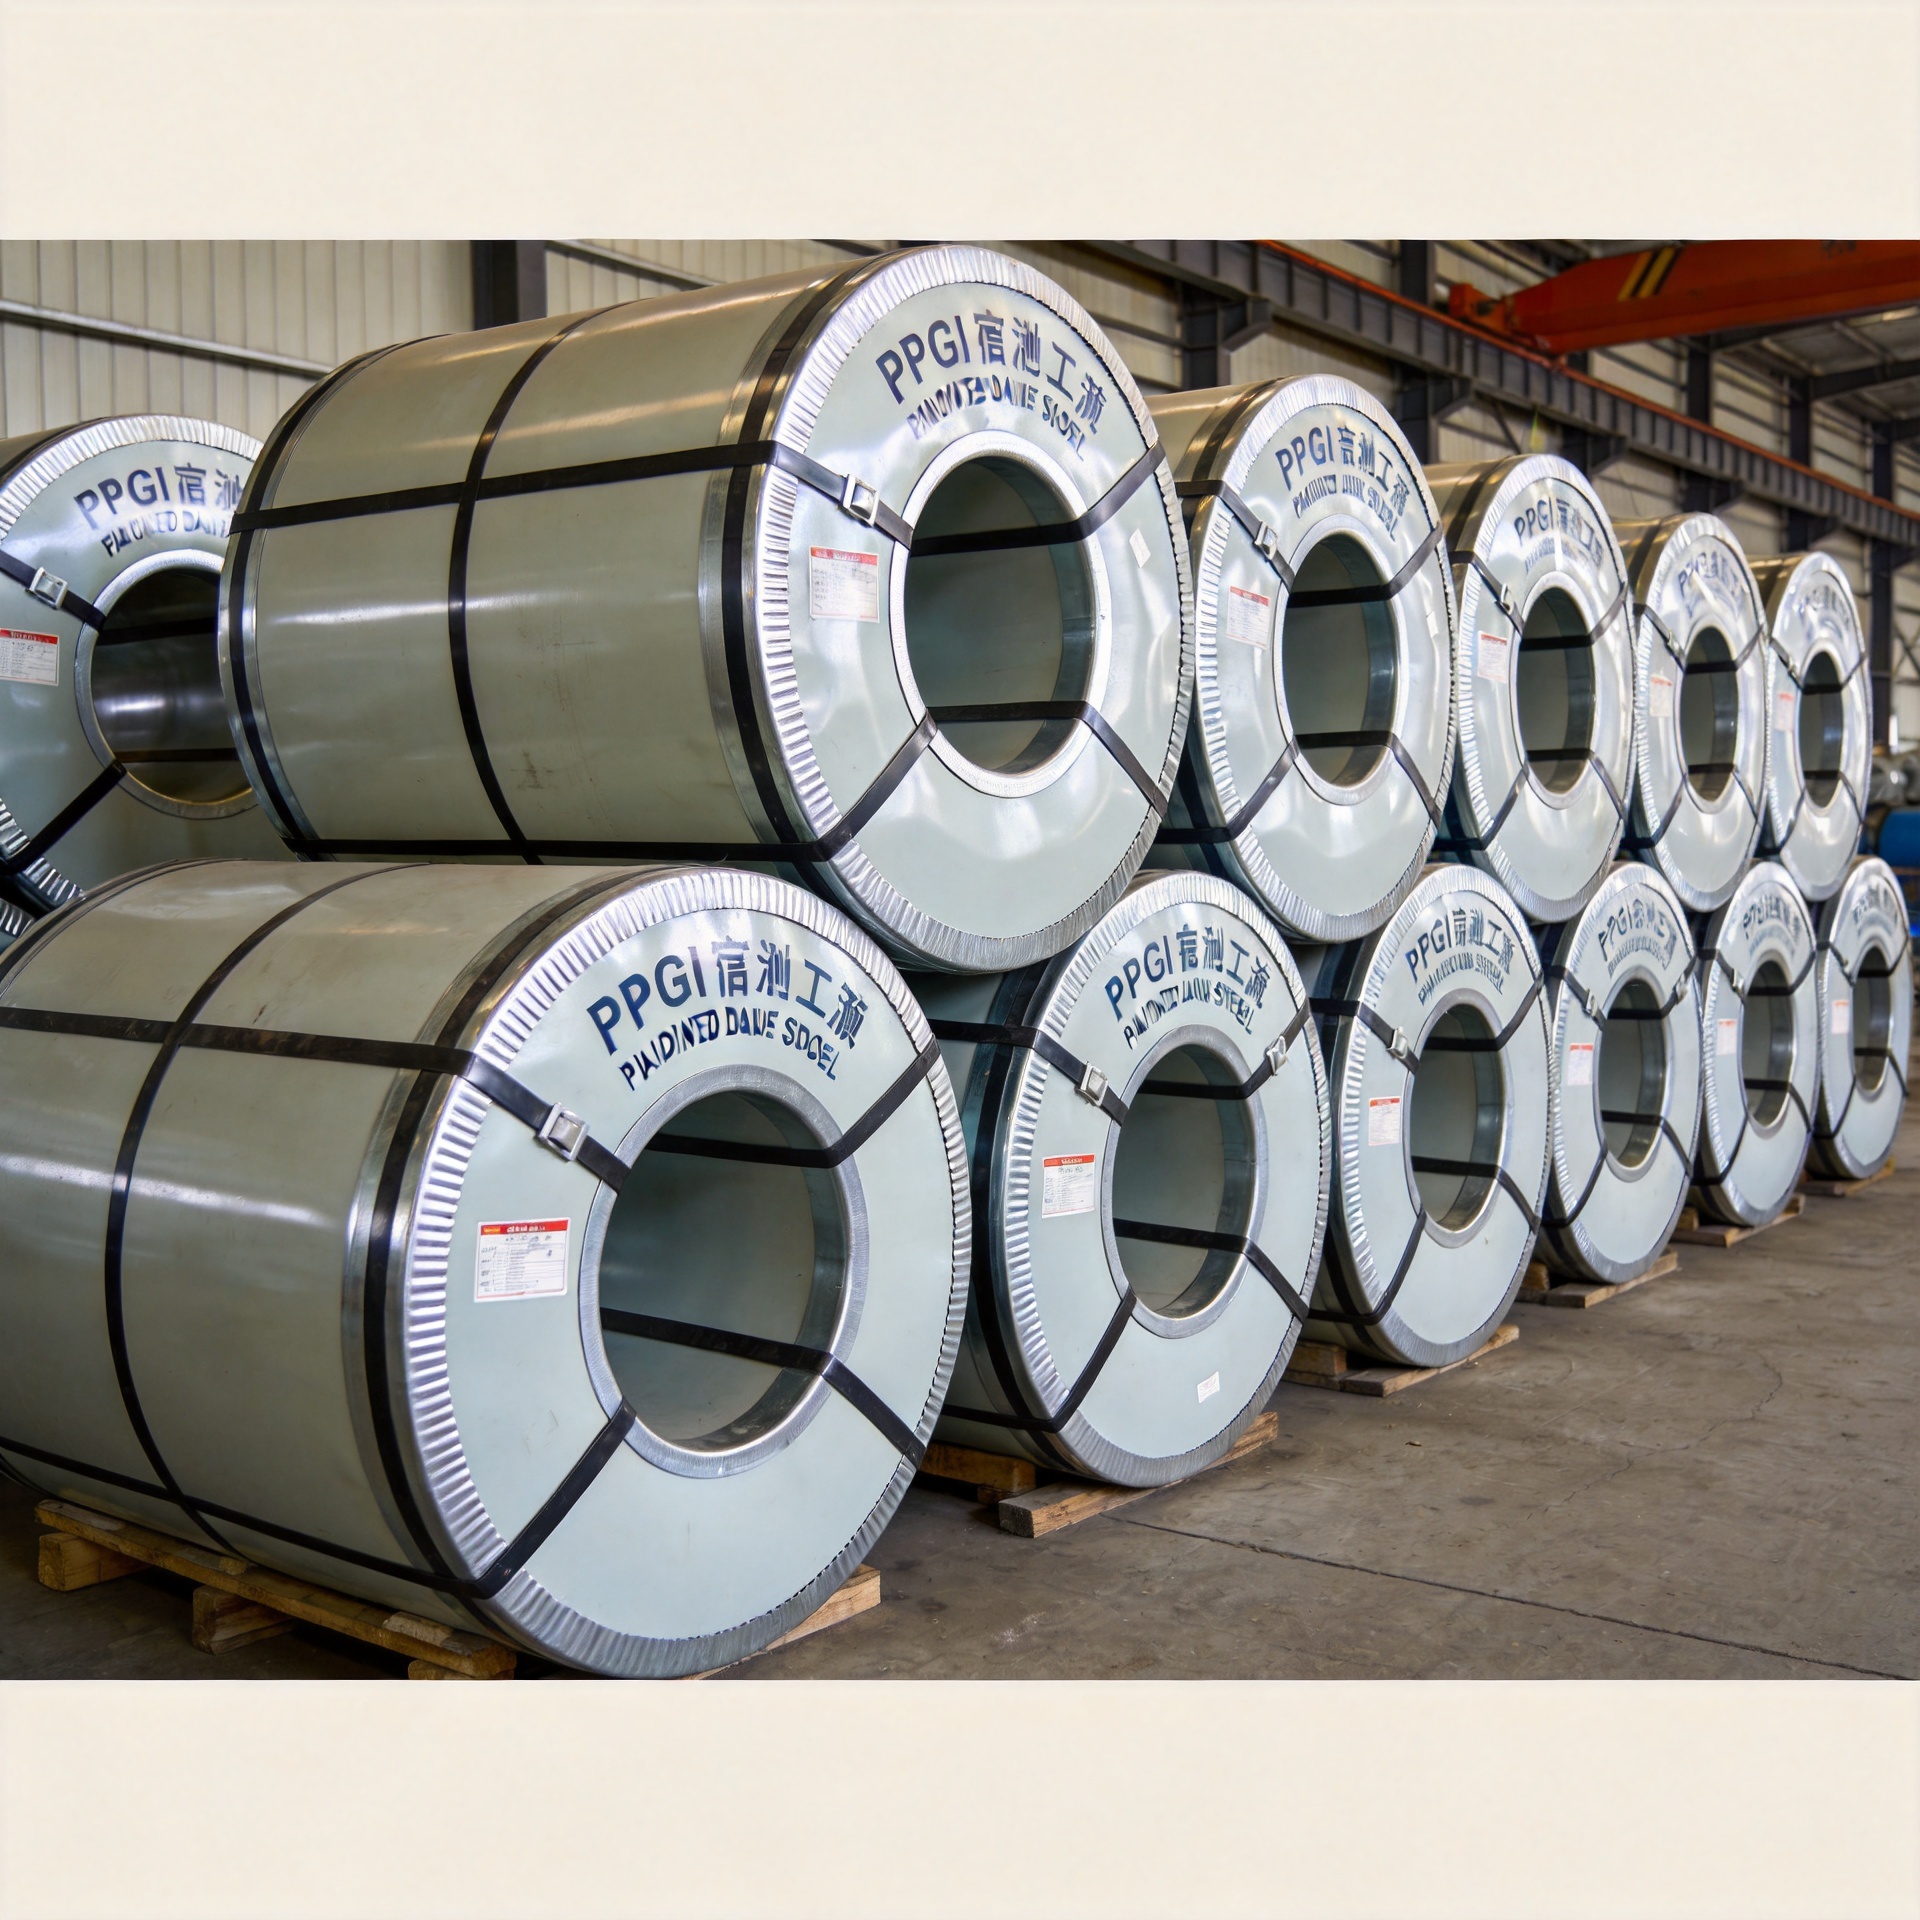
Misure di stoccaggio per prevenire l'opacizzazione del rivestimento PPGI
Chiunque abbia gestito un magazzino pieno di bobine in acciaio preverniciato sa bene che la vera battaglia sulla qualità non avviene necessariamente nello stabilimento produttivo, bensì nei mesi che intercorrono tra consegna e lavorazione. Le bobine PPGI (pre-painted galvanized iron) lasciano la linea di produzione con un sistema di rivestimento organico accuratamente progettato per garantire anni di prestazioni affidabili; tuttavia, una conservazione inadeguata può innescare il fenomeno del chalky prima ancora che un singolo foglio venga installato sul tetto. Comprendere i fattori che causano questo degrado e adottare le opportune precauzioni durante la conservazione è uno di quegli ambiti in cui gli appaltatori esperti modificano progressivamente il proprio approccio: smettono di considerare la conservazione come una semplice fase di stoccaggio passivo e iniziano a considerarla invece un intervento attivo di preservazione della qualità.
Che cos’è il chalky nei rivestimenti PPGI?
L'efflorescenza è un fenomeno di degrado superficiale in cui il legante organico che trattiene le particelle di pigmento nella matrice della vernice si degrada, lasciando sulla superficie del rivestimento un residuo sciolto, di aspetto polveroso. Su una bobina standard PPGI, ciò si manifesta come un aspetto opaco e sbiadito e come un film bianco o grigio polveroso che si stacca sfregando la superficie con una mano guantata. Sebbene una leggera efflorescenza sia un normale risultato del naturale invecchiamento a lungo termine dei rivestimenti esterni dopo molti anni di esposizione sul campo, l'insorgenza prematura di efflorescenza durante lo stoccaggio indica che il rivestimento ha già iniziato a deteriorarsi—prima dell'installazione.
Il principale fattore responsabile del fenomeno dello scolorimento (chalking) è la radiazione UV. L’esposizione prolungata alla luce solare (o anche ai raggi UV indiretti, ad esempio in aree di stoccaggio all’aperto) degrada il legante polimerico nel film di vernice, provocando il distacco e l’affioramento delle particelle di pigmento. L’elevata umidità peggiora ulteriormente il problema: l’umidità accelera l’ossidazione dei frammenti di legante già degradati e può inoltre innescare rigonfiamenti dovuti all’umidità e la formazione di ruggine bianca al di sotto dello strato di vernice. Per garantire che una bobina di acciaio preverniciato (PPGI) mantenga le prestazioni specificate per un ciclo di vita operativo compreso tra 15 e 25 anni, è essenziale evitare che il processo di degradazione abbia inizio già durante la fase di stoccaggio.
Perché le condizioni di stoccaggio contano più di quanto molti acquirenti non si aspettino
Essere diretti su un fenomeno che molti responsabili degli acquisti riscontrano solo dopo il loro primo incidente di sbiancamento: l’imballaggio standard per nastri PPGI, sebbene protegga efficacemente da danni fisici e infiltrazioni di umidità durante il trasporto, non è concepito per lo stoccaggio indefinito in aree scoperte. I nastri spediti in imballaggi esportabili a norma marittima—fissati con cinghie, avvolti e etichettati—arrivano in buone condizioni, ma tale imballaggio non blocca le radiazioni UV né regola il microclima intorno alla superficie del nastro.
Una passeggiata lungo gli scaffali di stoccaggio in un magazzino situato in un’area mal gestita racconta spesso la situazione già al primo sguardo. I nastri conservati vicino a porte di carico aperte o sotto tetti ondulati traslucidi presentano superfici visibilmente più opache rispetto a quelli stoccati più in profondità all’interno. Quelli dotati di disidratanti assorbenti di umidità ancora integri all’interno dell’anello interno tendono a mostrare uno stato migliore dei bordi e delle facce terminali. Queste non sono osservazioni isolate: riflettono una relazione costante tra la qualità dell’ambiente di stoccaggio e il risultato prestazionale del rivestimento.
Misure chiave per prevenire l’opacizzazione del rivestimento PPGI
1. Conservare all’interno in un’area coperta e protetta dai raggi UV
La misura più efficace consiste nel tenere le bobine PPGI lontano dalla luce solare diretta e indiretta. Un magazzino chiuso con pareti e tetto opachi elimina completamente la principale causa di opacizzazione. Se sono disponibili solo capannoni semiaperti, posizionare le bobine lontano dalle aperture che consentono il passaggio della luce solare diretta e utilizzare teli o coperture bloccanti i raggi UV per proteggere le estremità e le superfici esposte. Evitare materiali traslucidi o in policarbonato per i tetti sopra le zone di stoccaggio, poiché questi trasmettono una quantità significativa di energia UV anche quando impediscono la pioggia.
2. Mantenere la temperatura compresa tra 10 °C e 35 °C
Le forti escursioni termiche accelerano il degrado del legante e generano cicli di condensa che introducono umidità sulla superficie della bobina. Mantenere la temperatura dell'area di stoccaggio tra 10 °C e 35 °C, ove possibile. Nei climi tropicali, dove la temperatura dei magazzini può superare i 40 °C durante il giorno, garantire un’adeguata ventilazione affinché il calore non si accumuli intorno alla pila di bobine. Viceversa, nello stoccaggio in climi freddi, le rapide variazioni di temperatura tra le fredde notti e le calde giornate costituiscono una comune causa di condensa sulle superfici metalliche.
3. Controllare l’umidità relativa al 70% o inferiore
Un'umidità superiore al 70% crea le condizioni per danni alla vernice legati all'umidità: rigonfiamenti, delaminazione ai bordi tagliati e scolorimento accelerato nelle zone della vernice già sottoposte a stress da raggi UV. Per ottenere risultati ottimali, si raccomanda un ambiente di stoccaggio con umidità relativa controllata tra il 40% e il 60%, mantenendo un limite massimo rigoroso del 70%. Nelle regioni ad alta umidità (aree costiere tropicali o zone monsoniche), ciò richiede generalmente l'uso di apparecchiature per la deumidificazione all'interno di magazzini chiusi. Gel di silice disidratanti posizionati all'interno dell'imballaggio e sostituiti regolarmente offrono uno strato supplementare di protezione, in particolare per i rotoli immagazzinati in aree con umidità stagionale variabile.
4. Mantenere l'imballaggio originale fino al momento dell'elaborazione
I produttori applicano imballaggi ad anello interno, tappi terminali per le bobine e film barriera all’umidità su una bobina standard PPGI per una buona ragione: ogni strato affronta una specifica vulnerabilità. Strappare o tagliare l’imballaggio per ispezionare il primo strato della bobina e quindi richiuderlo in modo incompleto è una causa comune di deterioramento localizzato del rivestimento. Mantenere l’imballaggio integro fino al trasferimento della bobina sulla linea di profilatura a freddo o alla stazione di taglio. Se l’ispezione è necessaria prima di tale fase, eseguirla in un ambiente interno controllato, documentare lo stato della bobina e richiudere immediatamente l’imballaggio utilizzando lo stesso tipo di film o un materiale equivalente barriera all’umidità.
5. Impilare correttamente le bobine per prevenire contatti superficiali e deformazioni
Un’impilazione scorretta può intrappolare umidità tra le superfici delle bobine e causare danni al film di vernice dovuti alla pressione di contatto. Conservare le bobine in PPGI su appositi supporti per bobine, su cunei a V o su listelli di legno piani, dimensionati per sostenere il peso della bobina; non direttamente su pavimenti di calcestruzzo, che trattengono umidità e la trasmettono verso l’alto per azione capillare. Quando si impilano le bobine in posizione verticale, limitare l’altezza della pila in base al peso della bobina e alle specifiche del diametro interno, per evitare deformazioni. Evitare di sovrapporre bobine più pesanti su bobine più leggere o più strette senza un’adeguata imbottitura tra gli strati.
6. Proteggere i bordi tagliati e le facce estreme
I bordi tagliati delle bobine sono il punto più vulnerabile di qualsiasi prodotto PPGI. Il rivestimento organico che protegge la superficie verniciata non si estende ai bordi ottenuti mediante taglio longitudinale (slitting) o taglio trasversale (shearing); tali bordi espongono lo zinco nudo e, a volte, l’acciaio nudo. Quando le bobine PPGI sono state tagliate longitudinalmente per ottenere larghezze inferiori prima della conservazione, applicare entro 24 ore un primer di ritocco ricco di zinco su tutti i bordi tagliati. Per le bobine destinate a una conservazione a lungo termine dopo il taglio longitudinale, applicare un nastro sigillante per bordi o un primer per bordi compatibile specificamente progettato per substrati zincati. Questa misura è particolarmente importante quando prodotti stabili in acciaio PPGI verniciato sono destinati ad ambienti umidi o costieri, dove la ruggine sui bordi può diffondersi sotto il film di vernice innescando la progressione dell’efflorescenza (chalking).
7. Effettuare ispezioni visive periodiche durante la conservazione
Periodi di stoccaggio prolungati—superiori a 3–6 mesi—richiedono ispezioni programmate delle bobine di PPGI stoccate. Controllare la presenza precoce di chalkiness (superficie opaca o polverosa), ruggine bianca sui bordi esposti, residui di condensa e integrità dell’imballaggio. Registrare i risultati dell’ispezione per lotto di bobina e numero di caldaia. Il rilevamento precoce consente interventi correttivi—come il riposizionamento in zone più asciutte, la risigillatura dell’imballaggio o la priorità nell’elaborazione dei lotti con chalkiness iniziale—prima che lo stato del rivestimento peggiori fino a compromettere la qualità del prodotto finito.
Selezione di PPGI in grado di resistere alle esigenze di stoccaggio e di utilizzo finale
Prevenire l'insabbiamento durante lo stoccaggio inizia già con la scelta del sistema di rivestimento più adatto all'ambiente previsto e alla durata dello stoccaggio. Gli strati superficiali in PVDF (fluoruro di polivinilidene) offrono una resistenza ai raggi UV e all'insabbiamento significativamente superiore rispetto ai normali sistemi in poliestere: se l'applicazione prevede uno stoccaggio prolungato in magazzini esposti al sole o un'installazione finale in ambienti ad alta intensità di raggi UV, scegliere il PVDF invece del normale PE rappresenta un investimento vantaggioso. Per gli acquirenti che acquistano normali nastri PPGI per tetti e rivestimenti in regioni tropicali, verificare con il fornitore, prima dell'ordine, il peso del rivestimento (GSM), lo spessore del film di vernice (micron) e il tipo di resina dello strato superficiale consente di ottenere la base tecnica necessaria per adeguare il prodotto sia alle condizioni di stoccaggio sia ai requisiti prestazionali d'uso finale.
Conclusione
L'efflorescenza sulle vernici PPGI immagazzinate prima dell'installazione non è inevitabile: si tratta di un risultato gestibile, direttamente legato alla qualità dell'ambiente di stoccaggio, all'integrità dell'imballaggio e alla disciplina nelle operazioni di movimentazione. Conservare le bobine PPGI in magazzini coperti, privi di raggi UV e con umidità controllata, mantenere l'imballaggio integro fino alla fase di lavorazione, proteggere i bordi tagliati ed effettuare ispezioni programmate costituisce un protocollo di stoccaggio in grado di preservare la durata prevista del sistema di rivestimento. Per gli acquirenti e i responsabili di progetto che hanno smesso di considerare lo stoccaggio come una semplice fase di attesa passiva, per trattarlo invece come una responsabilità attiva nella conservazione della qualità, il vantaggio è immediato: la bobina che arriva sulla linea di profilatura a freddo funziona esattamente come promesso dal certificato di prova del laminatoio.











