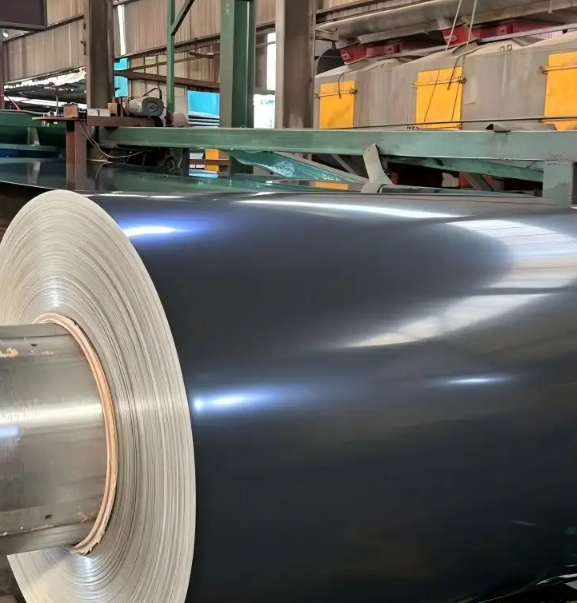
Huonolaatuisen sinkittyä teräsrenkaan päästämistä tuotantolinjalle tai jakelovarastoon aiheuttaa välittömiä ongelmia. Seurauksena ovat alapuolella olevan pinnoitteen irtoaminen, varhainen ruostuminen, asiakkaiden hylkäämiset ja suorat taloudelliset tappiot. Kansainvälisessä teräskaupassa, jossa hankintapäälliköt ja ulkomaiset sinkittyä teräsrenkaiden jakelijat ovat erillään toisistaan merikuljetusten välityksellä, huonolaatuisen tavaran havaitseminen toimituksen yhteydessä turvaa toimintamarginaalin.
Käytännöllisen GI-renkaan tarkastusmenettelyn luominen vastaanottopaikalla mahdollistaa laatumanagerien arvioida saapuvaa lastia 48 tunnin sisällä sen saapumisesta. Useimmat laatuongelmat johtuvat riittämättömästä sinkkipinnoitteen painosta, epätasaisesta sinkin jakautumisesta, pinnan drossahiukkasista, säännöttömistä kidekuvioista tai mekaanisten ominaisuuksien eroista tehdassertifikaattien kanssa.
Vaikka kela näyttäisi hyvältä nopeassa varastovalaistuksessa, se voi helposti epäonnistua muovattavuustestissä tai suolapirskaustestissä. Monitasoinen raaka-ainelaatutarkastus, joka yhdistää visuaaliset tarkastukset, mittaukset ja asiakirjojen tarkistukset, suojelee toimintojasi.
Teräksen vastaanottotarkastuksen visuaaliset protokollat
Visuaalinen seulonta toimii nopeimpana alustavana tarkastuksena ja paljastaa lähes 60 prosenttia yleisimmistä valmistus- ja kuljetusvirheistä ennen kuin kokonaiset lähetykset puretaan. Laatutiimit tulisi purkaa suojapakkaus selkeässä valaistuksessa ja tarkistaa tiettyjä varoitusmerkkejä.
| Havaittu visuaalinen vika |
Fyysinen pinnan ulkonäkö |
Alkuperäinen valmistusaiheuttaja |
Ris kin vakavuustaso |
| Valkoinen ruoste / varastointitahra |
Pehmeä valkoinen jauhekerros |
Kosteuden tiivistyminen kuljetuksen aikana |
Alhainen tai keskimääräinen (puhdistettavissa, jos kevyt) |
| Kuonan sisällytys |
Pienet tummat pullistumat, jotka ovat jääneet sinkkiin |
Liiallinen kuona kelluu sinkkikylvyssä |
Keskimääräinen (maalin tarttumiseen liittyy riski) |
| Alueet ilman pinnoitetta |
Alaston raakateräksen pinta |
Kastumisepäonnistuma sinkkikylvyn aikana |
Korkea (välitön hylkäys) |
| Sinkin valumiset / tippumiset |
Raskas sinkkikoroke reunoilla |
Heikko ilmahaarukan pyyhkimis- tai valumatoiminto |
Keskivaikea (vaatii reunojen leikkaamista) |
| Kiiltojen epäsäännöllisyys |
Epätasainen tai puuttuva kiiltojen kukinta |
Vaihteleva kylpykemiallinen koostumus tai jäähdytys |
Alhainen (kosmeettinen ongelma) |
| Mekaaniset naarmut |
Pinnan syövykset, painumat ja repäisty reuna |
Karkea käsittely kuljetuksen aikana |
Keskikokoinen (sovelluksesta riippuen) |
| Epätasainen öljykalvo |
Epätasainen tai liiallinen öljyn sovitus |
Epäjohdonmukainen valssausprosessin passivoiva öljy |
Alhainen (pyyhi puhtaaksi ennen käyttöä) |
Työkaluvälitteinen testaus piilovirheiden löytämiseksi
Pelkät visuaaliset tarkastukset eivät mittaa todellista sinkkipinnoituspainoa eivätkä varmista sisäisen teräksen kovuutta. Täydellisen raaka-aineen laatuvarmistuksen toinen taso käyttää yksinkertaisia, luotettavia testityökaluja suoraan varaston lattialla.
Ensimmäiseksi mitataan sinkkipinnoituksen paino. ASTM E376 -standardin mukaiset magneettiset paksuusmittarit antavat nopeita ei-tuhottavia lukemia, kun taas kemialliset punnitus-poisto-punnitusmenetelmät ASTM A90 -standardin mukaan tarjoavat laboratoriotason varmistuksen. Kun ostetaan sinkittyä teräsreunaa, jonka suojataso on määritelty Z120:ksi, sinkin massa pitää olla täsmälleen 120 grammaa neliömetrillä molemmille puolille yhteensä. Mikään kokonaismittaus, joka jää alle 90 prosenttia määritellyistä tavoitteista, merkitsee epästandardia varastovarastoa.
Seuraavaksi mittaa perusmetallin paksuus useissa kohdissa kelojen leveyden suunnassa kalibroitujen mikrometrilaitteiden avulla. 0,50 mm:n nimellispaksuisena tilattu sinkitty teräskelapitäisi pysyä tiukkojen toleranssien sisällä ±0,02 mm:n tarkkuudella.
Lopuksi testaa pinnan kovuutta kannettavilla kovuustesteillä. Standardit kaupallisesti käytetyt laadut, kuten DX51D-sinkitty teräskela, ovat yleensä HRB 50–70 -alueella. Laaja kovuusvaihtelu viittaa piileviin metallurgisiin eroihin, jotka voivat aiheuttaa halkeamia syvävetoprosessissa tai rullamuokkauksessa.
Tarkista tehtaan dokumentaatio ja toimittajan standardit
Kolmas vaihe varmistaa, että kaikki kuljetusasiakirjat vastaavat fyysisiä toimitusetikettejä. Jokaisen sinkityn teräskelan tulee saapua täydellisellä tehtaan testauscertifikaatilla (MTC), jossa ilmoitetaan tarkat teräslaadut, sinkkimäärä, kelan mitat, lämpönumerot sekä noudattaminen standardeja kuten ASTM A653, JIS G3302 SGCC tai EN 10346.
Tarkista jokainen MTC-rivikohta ostotilauksien ja sisäisten ytimen käärimisputkien fyysisten tunnisteiden perusteella. Fyysisten kelojen tunnistemerkkien ja tehtaan todistusten välinen ero vaatii välittömän pysäytyspäätöksen.
Pitkän aikavälin riskienhallinnan kannalta ostajien on seurattava toimittajien hylkäysasteikkoja, dokumentaation tarkkuutta ja toimitusten luotettavuutta ajan mittaan. Reputoidun sinkittyjen teräskelojen jakelijan kanssa yhteistyössä, joka takaa täyden sääntöjenmukaisuuden paksuuksille 0,09–3,0 mm ja sinkkipinnoitteille Z20–Z275, alentaa kokonaisia ostoriskejä.
Todellinen hankintaesimerkki
Hankintatoimisto sai äskettäin merikuljetuksena sinkittyjä teräskeloja, joiden tunnisteissa ilmoitettiin Z120-sinkkipinnoite. Alustavien visuaalisten tarkastusten yhteydessä henkilökunta huomasi epätavallisesti himmeät ja epätasaiset sinkkikristallit sekä epätasaisen pinnan öljytyksen.
Siirryttäessä fyysiseen testaukseen teknikot mittasivat sinkkimäärän magneettisella mittarilla. Todellinen pinnoite oli Z78 – selvästi alhaisempi kuin luvattu Z120-taso, vaikka MTC väitti täyttä sääntöjenmukaisuutta.
Ostaja asetti lähetyksen karanteeniin, ilmoitti sinkittyjen teräsrengaiden jakelijalle ja esitti testitulokset. Toimittaja vahvisti tehtaan virheen, antoi täyden hyvityksen ja lähetti korvaavat tavarat. Rakennetun GI-rengasinspektointityönkulun käyttöönotto esti ostajan kalliin tuotantokatkosajan ja asiakasriidat.
Suurikapasiteettiset tehtaat ja käsittelykeskukset pitävät tiukkaa valvontaa vaihtelevien rengaskorkeuksien, sinkkipainon valintojen ja kansallisten vaatimustenmukaisten määritelmien osalta.
Yuanhe tarjoaa tehtaalta suoraan peräisin olevia sinkittyjä teräsrengas-tuotevalikoimia, joita tukevat kattavat tehdastestitodistukset ja ASTM A653 -vaatimustenmukaisuus, mikä mahdollistaa luotettavan materiaalin jäljitettävyyden sekä maailmanlaajuisille ostajille että jakelukumppaneille.
Usein kysytyt kysymykset
Mikä on pienin suositeltava sinkkipinnoite ulkokäyttöön?
Yleisiin ulkoisiin käyttökohteisiin lievissä ympäristöissä Z120 sinkkikerros (yhteensä 120 g/neliömetri) toimii käytännöllisenä perustana. Raskaisiin meriympäristöihin, teollisuusalueille tai korkean kosteuden alueille Z200- tai Z275-galvanoidun teräslevyn valinta tarjoaa välttämättömän pitkäaikaisen suojan.
Voiko valkoista ruostetta poistaa galvanoidusta teräslevystä ilman suojakerroksen vahingoittamista?
Kevyt valkoinen ruoste tai kosteassa säilytyksessä muodostunut tahra poistuu helposti pehmeillä nylonharjoilla ja lievillä emäksisillä liuoksilla. Raskas tumma valkoinen ruoste vaatii mekaanisen puhdistuksen, jonka jälkeen sinkin paksuus on tarkistettava varmistaakseen, että riittävä suojametallikerros on jäljellä.
Miten ostajat voivat tunnistaa luotettavan galvanoidun teräslevyn jakelijan?
Seuraa toimittajan suorituskykyä tilaus hylkäysasteissa, todistusten tarkkuudessa, toimitusnopeuksissa ja vaatimusten käsittelynopeuksissa. Luotettava galvanoidun teräslevyn jakelija tarjoaa selkeät tehtaan todistukset, tarjoaa ISO-sertifioitua valmistusseurantaa ja ratkaisee laatuun liittyvät kysymykset nopeasti.
 EN