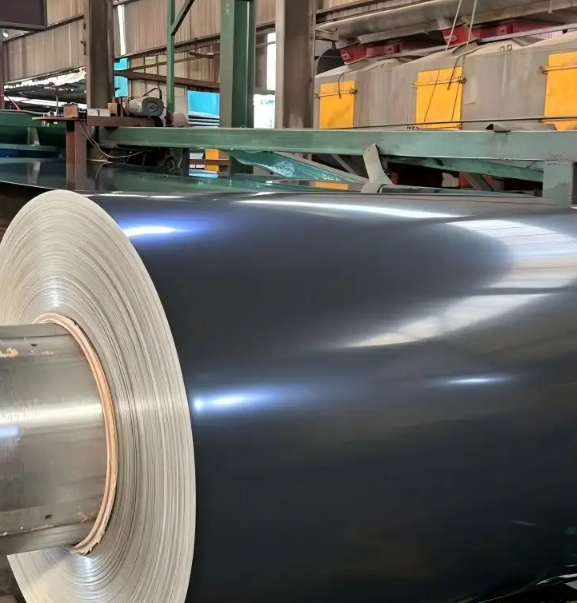
L’admission de bobines en acier galvanisé de qualité inférieure sur une ligne de production ou dans un entrepôt de distribution déclenche immédiatement des problèmes. Des décollements de revêtement en aval, une corrosion prématurée, des rejets clients et des pertes financières directes surviennent rapidement. Dans le commerce international de l’acier, où les responsables des achats et tout distributeur de bobines en acier galvanisé à l’étranger sont séparés par des trajets maritimes, la détection de lots défectueux dès livraison protège les marges opérationnelles.
Mettre en place une procédure pratique d’inspection des bobines GI au quai de réception permet aux responsables qualité d’évaluer les marchandises entrantes dans les 48 heures suivant leur arrivée. La plupart des défaillances qualité proviennent d’un poids insuffisant de la couche de zinc, d’une répartition inégale du zinc, de particules de laitier en surface, de fleurettes irrégulières ou d’un écart entre les propriétés mécaniques et les certificats d’usine.
Bien qu’une bobine puisse paraître en bon état sous l’éclairage rapide d’un entrepôt, elle peut facilement échouer aux essais de formabilité ou de brouillard salin. Un contrôle qualité des matières premières en couches, combinant inspection visuelle, mesures à la jauge et vérification des documents, protège vos opérations.
Protocoles d’inspection visuelle pour récepteurs en acier
L’inspection visuelle constitue le premier contrôle le plus rapide, révélant près de 60 % des défauts courants liés à la fabrication et au transport, avant même le déballage complet des expéditions. Les équipes qualité doivent déballer les emballages protecteurs sous un éclairage clair et rechercher des signes d’alerte spécifiques.
| Défaut observé visuellement |
Apparence physique de la surface |
Cause manufacturière racine |
Niveau de gravité du risque |
| Rouille blanche / tache de stockage |
Formation d’une poudre blanchâtre |
Condensation d’humidité pendant le transport |
Faible à moyen (nettoyable si léger) |
| Inclusion de laitier |
Petites bosses sombres piégées dans le zinc |
Excès de laitier flottant dans le bain de zinc |
Moyen (risque d’adhérence de la peinture) |
| Zones non revêtues |
Substrat en acier brut exposé |
Échec de mouillage dans le bain de galvanisation |
Élevé (rejet immédiat) |
| Écoulage/gouttes de zinc |
Crêtes de zinc épaisses le long des bords |
Essuyage insuffisant par l’air comprimé ou drainage défectueux |
Moyen (nécessite une découpe des bords) |
| Irregularité du grain d’aspect |
Fleurs de grain d’aspect tachetées ou absentes |
Chimie du bain ou refroidissement instables |
Faible (problème esthétique) |
| Rayures mécaniques |
Entailles, bosses ou bords déchirés à la surface |
Manutention brutale pendant le transport |
Moyen (selon l’application) |
| Film d’huile irrégulier |
Application d’huile tachetée ou excessive |
Huile de passivation laminée incohérente |
Faible (essuyer soigneusement avant utilisation) |
Essais instrumentaux pour détecter les défauts cachés
Les seuls contrôles visuels ne permettent pas de mesurer précisément la masse de zinc ni de vérifier la dureté interne de l’acier. Le deuxième niveau d’un contrôle rigoureux de la qualité des matières premières utilise des outils d’essai simples et fiables directement sur le sol de l’entrepôt.
Premièrement, mesurer la masse du revêtement de zinc. L’utilisation de jauges magnétiques d’épaisseur conformes à la norme ASTM E376 fournit des mesures rapides non destructives, tandis que les méthodes chimiques de pesée-décapage-pesée conformes à la norme ASTM A90 offrent une vérification en laboratoire. Lors de l’achat d’une bobine d’acier galvanisé spécifiée avec une protection Z120, la masse de zinc doit atteindre exactement 120 grammes par mètre carré au total, cumulée des deux faces. Toute mesure globale inférieure à 90 % de la valeur cible spécifiée signale un stock non conforme.
Ensuite, mesurez l’épaisseur du métal de base à plusieurs points sur la largeur à l’aide de micromètres étalonnés. Une bobine en acier galvanisé commandée avec une épaisseur nominale de 0,50 mm doit respecter des tolérances strictes comprises entre +/-0,02 mm.
Enfin, effectuez un essai de dureté de surface à l’aide d’appareils portatifs. Pour les nuances commerciales standard, telles que la bobine en acier galvanisé DX51D, la dureté se situe généralement entre HRB 50 et 70. Des écarts importants de dureté révèlent des écarts métallurgiques sous-jacents pouvant entraîner des fissurations lors de l’emboutissage profond ou du formage à froid.
Vérification des documents d’usine et des normes fournisseur
La troisième phase garantit la concordance entre tous les documents d’expédition et les étiquettes physiques livrées. Chaque bobine en acier galvanisé doit être accompagnée d’un certificat d’essai d’usine (MTC) complet indiquant précisément les nuances d’acier, la masse de zinc, les dimensions de la bobine, les numéros de chauffe ainsi que la conformité aux normes telles qu’ASTM A653, JIS G3302 SGCC ou EN 10346.
Effectuer une vérification croisée de chaque article de la liste MTC avec les bons de commande et les étiquettes physiques estampillées sur les manchons internes des bobines. Toute divergence entre les étiquettes physiques des bobines et les certificats d’usine justifie une suspension immédiate.
Pour une gestion des risques à long terme, les acheteurs doivent suivre, dans le temps, les taux de rejet des fournisseurs, la précision de la documentation et la fiabilité des livraisons. Travailler en collaboration avec un distributeur réputé de bobines en acier galvanisé, garantissant une conformité totale pour des épaisseurs allant de 0,09 mm à 3,0 mm et des revêtements de zinc allant de Z20 à Z275, réduit globalement les risques liés aux achats.
Exemple concret d’approvisionnement
Un service des achats a récemment reçu, par voie maritime, une livraison de bobines en acier galvanisé étiquetées comme offrant une protection zinc Z120. Lors des premiers contrôles visuels, le personnel a remarqué des cristaux de zinc inhabituellement ternes et irréguliers, ainsi qu’un huilage de surface inégal et tacheté.
Lors des essais physiques, les techniciens ont mesuré la masse de zinc à l’aide d’un jaugeur magnétique. Le revêtement réel s’est avéré être Z78 — nettement inférieur au niveau Z120 promis, bien que la liste MTC affirmait une conformité totale.
L’acheteur a placé l’expédition en quarantaine, a informé le distributeur de bobines d’acier galvanisé et a soumis les rapports d’essai. Le fournisseur a reconnu l’erreur de l’usine, a émis un avoir intégral et a expédié une cargaison de remplacement. La mise en œuvre d’un processus structuré d’inspection des bobines GI a permis à l’acheteur d’éviter des arrêts coûteux de la production et des litiges avec ses clients.
Les usines à haute capacité et les centres de transformation assurent une surveillance stricte des épaisseurs variables des bobines, des choix de masse de zinc et des spécifications internationales de conformité.
Yuanhe fournit des gammes de bobines d’acier galvanisé directement issues de l’usine, étayées par une documentation complète des essais effectués à l’usine et conformes à la norme ASTM A653, garantissant ainsi une traçabilité fiable des matériaux pour les acheteurs mondiaux et les partenaires de distribution.
Questions fréquemment posées
Quelle est la masse minimale recommandée de revêtement de zinc pour une utilisation en extérieur ?
Pour les applications extérieures générales dans des environnements modérés, une couche de zinc Z120 (120 g/m² au total) constitue une base pratique. Pour les zones marines sévères, industrielles ou à forte humidité, le choix d’un bobinage en acier galvanisé Z200 ou Z275 offre une protection à long terme essentielle.
La rouille blanche peut-elle être nettoyée sur un bobinage en acier galvanisé sans endommager la protection ?
La rouille blanche légère ou les taches dues au stockage humide se nettoient facilement à l’aide de brosses en nylon souples et de solutions alcalines douces. La rouille blanche foncée sévère nécessite un nettoyage mécanique suivi d’un test d’épaisseur de zinc afin de confirmer que l’épaisseur résiduelle de métal protecteur reste suffisante.
Comment les acheteurs peuvent-ils identifier un distributeur fiable de bobinages en acier galvanisé ?
Suivre la performance du fournisseur en matière de taux de rejet de commandes, de précision des certificats, de rapidité d’expédition et de délais de réponse aux réclamations. Un distributeur fiable de bobinages en acier galvanisé fournit des certificats d’usine clairs, propose une traçabilité de fabrication conforme à la norme ISO et résout rapidement les demandes liées à la qualité.
 EN