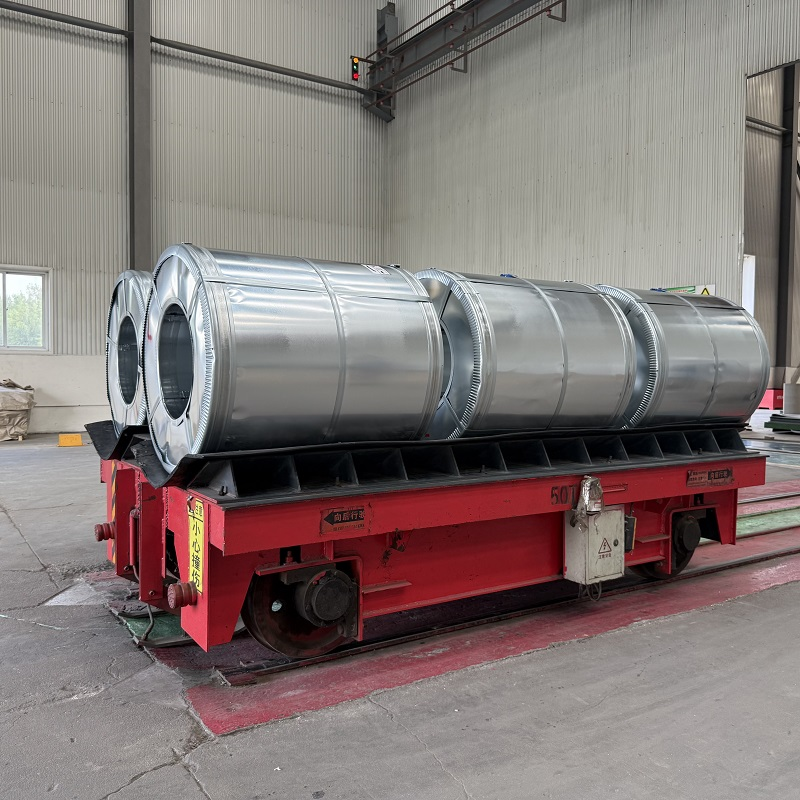
ຄຸນລັກສະນະຂອງແຜ່ນເຫຼັກທີ່ມີຊັ້ນສີ ແລະ ຂໍ້ມູນທົ່ວໄປກ່ຽວກັບການປ່ຽນ
ວັດຖຸເສັ້ນລວມເປັນຮູບແບບການຈັດສົ່ງຫຼັກສຳລັບເຫຼັກຊຸບສັງกะສີທີ່ໄດ້ຖືກພົມສີລ່ວງໆ ເຊິ່ງຕ້ອງໃຊ້ຂະບວນການປຸງແຕ່ງເສັ້ນຢ່າງເປັນລະບົບເພື່ອປ່ຽນເສັ້ນຕໍ່ເນື່ອງເປັນຊິ້ນສ່ວນເຫຼັກທີ່ສຳເລັດຮູບສຳລັບການນຳໃຊ້ໃນການກໍ່ສ້າງ ອຸປະກອນໄຟຟ້າ ແລະ ອຸດສາຫະກຳ. ຂະບວນການຜະລິດຊິ້ນສ່ວນເຫຼັກຈາກເສັ້ນປະກອບດ້ວຍການຖອດເສັ້ນອອກຈາກມ້ວນ ການປັບເສັ້ນໃຫ້ເລີຍ ການຕັດເສັ້ນເປັນສ່ວນຍ່ອຍ ການຕັດ ການຂຶ້ນຮູບ ແລະ ການປະກອບ ໂດຍແຕ່ລະຂັ້ນຕອນເຫຼົ່ານີ້ມີສ່ວນຮ່ວມໃນການຜະລິດຊິ້ນສ່ວນເຫຼັກທີ່ມີປະສິດທິພາບ. ການເຂົ້າໃຈຄຸນລັກສະນະຂອງເສັ້ນທີ່ໄດ້ຖືກພົມສີລ່ວງໆ ລວມທັງປະເພດຂອງຊັ້ນພົມ ຄວາມໜາຂອງວັດຖຸພື້ນຖານ ແລະ ຄຸນລັກສະນະທາງກາຍະພາບ ສາມາດຊ່ວຍໃຫ້ຜູ້ຜະລິດຊິ້ນສ່ວນເຫຼັກປັບແຕ່ງຄ່າຕົວແປການປຸງແຕ່ງໃຫ້ເໝາະສົມທີ່ສຸດເພື່ອໃຫ້ໄດ້ປະສິດທິພາບສູງສຸດ ແລະ ລົດນ້ອຍທີ່ສຸດໃນການສູນເສຍວັດຖຸດິບໃນການຜະລິດຊິ້ນສ່ວນເຫຼັກ. ການປຸງແຕ່ງແຜ່ນເຫຼັກມັກເລີ່ມຕົ້ນດ້ວຍເສັ້ນທີ່ມີນ້ຳໜັກ 3 ຫາ 10 ຕັນ ມີຄວາມກວ້າງຈາກ 500 ມມ ຫາ 1,500 ມມ ແລະ ຄວາມໜາຈາກ 0.09 ມມ ຫາ 1.5 ມມ ເຊິ່ງຕ້ອງໃຊ້ອຸປະກອນຈັດການເປັນພິເສດເພື່ອປະມວນຜົນຊິ້ນສ່ວນເຫຼັກຢ່າງປອດໄພ ແລະ ມີປະສິດທິພາບ. ລະບົບຊັ້ນພົມທີ່ໃຊ້ກັບເສັ້ນເຫຼັກ ລວມທັງ PE, SMP, HDP ແລະ PVDF ມີຜົນຕໍ່ຄ່າຕົວແປໃນການຜະລິດເສັ້ນ ແລະ ການເລືອກເຄື່ອງມືໃນຂະບວນການຜະລິດຊິ້ນສ່ວນເຫຼັກ. ການຜະລິດຊິ້ນສ່ວນເຫຼັກທີ່ມີປະສິດທິພາບຈາກເສັ້ນທີ່ມີຊັ້ນພົມຕ້ອງໃຊ້ແຖວຂະບວນການປຸງແຕ່ງເສັ້ນທີ່ເຊື່ອມຕໍ່ກັນຢ່າງເຕັມຮູບແບບ ເພື່ອຫຼຸດຜ່ອນການຈັດການລະຫ່າງຄັ້ງ ລົດຄວາມເສຍຫາຍຕໍ່ວັດຖຸດິບ ແລະ ຮັກສາຄຸນນະພາບຂອງຊັ້ນພົມໃນທຸກຂັ້ນຕອນຂອງການປຸງແຕ່ງ. ສະຖານທີ່ປຸງແຕ່ງແຜ່ນເຫຼັກທີ່ທັນສະໄໝໃຊ້ລະບົບຖອດເສັ້ນອອກຈາກມ້ວນອັດຕະໂນມັດ ລະບົບຕັດເສັ້ນດ້ວຍຄວາມຖືກຕ້ອງສູງ ແລະ ລະບົບຕັດດ້ວຍຄອມພິວເຕີ້ຄວບຄຸມຈຳນວນຫຼາຍ (CNC) ເພື່ອບັນລຸອັດຕາການຜະລິດທີ່ສູງ ໃນເວລາທີ່ຮັກສາຄວາມຖືກຕ້ອງຂອງຂະໜາດໃນລະດັບທີ່ເຂັ້ມງວດສຳລັບການຜະລິດຊິ້ນສ່ວນເຫຼັກທີ່ສຳເລັດຮູບ.
ຂະບວນການຖອດມູນແລະຮີດເປັນແຜ່ນສຳລັບແຜ່ນເຫຼັກ PPGI
ຂັ້ນຕອນທຳອິດໃນການປ່ຽນແປງມວນລວມເລີ່ມຕົ້ນດ້ວຍການຖອດມວນລວມອອກ (decoiling) ໂດຍທີ່ມວນລວມທີ່ຖືກທາສີແລ້ວຈະຖືກຖອດອອກຈາກມວນລວມຫຼັກດ້ວຍເຄື່ອງຖອດມວນລວມທີ່ຂັບເຄື່ອນດ້ວຍມໍເຕີ ແລະ ມີລະບົບຄວບຄຸມຄວາມຕຶງທີ່ຊ່ວຍປ້ອງກັນການເກີດຮູບຮ່າງຜິດປົກກະຕິ ແລະ ຄວາມເສຍຫາຍຕໍ່ພື້ນຜິວຂອງວັດສະດຸໃນຂະນະທີ່ຜະລິດຊິ້ນສ່ວນເຫຼັກ. ໃນການປ່ຽນແປງມວນລວມທີ່ຖືກຊຸບສັງกะສີເປັນຊິ້ນສ່ວນເຫຼັກ, ຄວາມຕຶງໃນການຖອດມວນລວມທີ່ເໝາະສົມຈະຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ມວນລວມເລື່ອນຫຼື ຢູ່ເປັນຊັ້ນ (telescoping) ເຊິ່ງອາດເຮັດໃຫ້ເກີດຄວາມເສຍຫາຍຕໍ່ຊັ້ນສີທີ່ທາໄວ້ ແລະ ຮີ້ນຮອກການປຸງແຕ່ງມວນລວມ. ຫຼັງຈາກການຖອດມວນລວມ, ວັດສະດຸຈະຖືກສົ່ງຜ່ານເຄື່ອງປັບເອີ້ນ (flattening) ຫຼື ເຄື່ອງປັບລະດັບ (leveling) ທີ່ປະກອບດ້ວຍລໍ້ທີ່ມີຄວາມຖືກຕ້ອງສູງຫຼາຍຊຸດ ເພື່ອກຳຈັດຄວາມເຄັ່ງຕົວຂອງມວນລວມ (coil set) ແລະ ຄວາມເຄັ່ງຕົວທີ່ເຫຼືອ (residual stress) ເພື່ອໃຫ້ໄດ້ວັດສະດຸທີ່ເອີ້ນແລ້ວ ແລະ ສາມາດນຳໄປໃຊ້ຕໍ່ໄດ້ໃນຂະບວນການຜະລິດມວນລວມເຫຼັກຕໍ່ໄປ. ຂະບວນການປັບເອີ້ນເປັນສິ່ງສຳຄັນຢ່າງຍິ່ງຕໍ່ຄວາມຖືກຕ້ອງຂອງຂະຫນາດໃນການຜະລິດຊິ້ນສ່ວນເຫຼັກ, ເນື່ອງຈາກຖ້າເຫຼັກທີ່ທາສີແລ້ວບໍ່ຖືກປັບເອີ້ນຢ່າງເໝາະສົມ ຈະເຮັດໃຫ້ເກີດຄວາມບໍ່ສອດຄ່ອງໃນການວັດແທກ ແລະ ບໍ່ສາມາດຂຶ້ນຮູບໄດ້ຢ່າງຖືກຕ້ອງໃນຂະບວນການປຸງແຕ່ງເພີ່ມເຕີມຕໍ່ໄປ. ເສັ້ນຜະລິດມວນລວມທີ່ທັນສະໄໝໃນປັດຈຸບັນໄດ້ຕິດຕັ້ງລະບົບຄວບຄຸມຕຳແໜ່ງຂອງດ້ານຂອງວັດສະດຸອັດຕະໂນມັດ (automatic edge position control systems) ເພື່ອຮັກສາຄວາມສອດຄ່ອງຂອງວັດສະດຸໃນທຸກຂະບວນການຖອດມວນລວມ ແລະ ປັບເອີ້ນ, ເພື່ອໃຫ້ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງຂະຫນາດໃນການຜະລິດຊິ້ນສ່ວນເຫຼັກ. ສຳລັບມວນລວມເຫຼັກທີ່ຖືກທາສີແລ້ວທີ່ມີຄວາມຫນາຕ່ຳກວ່າ 0.3 ມີລີເມີເຕີ, ຈະຕ້ອງມີລໍ້ຊ່ວຍເພີ່ມເຕີມ ແລະ ລົດຄວາມກົດທີ່ໃຊ້ໃນການປັບເອີ້ນຕ້ອງຫຼຸດລົງເພື່ອປ້ອງກັນບໍ່ໃຫ້ເກີດຮ່ອຍທີ່ພື້ນຜິວ ແຕ່ຍັງຄົງຮັບປະກັນຄວາມເອີ້ນທີ່ເໝາະສົມສຳລັບການຜະລິດຊິ້ນສ່ວນເຫຼັກທີ່ມີຄວາມຖືກຕ້ອງສູງ. ສິ່ງອຳນວຍຄວາມສະດວກໃນການປຸງແຕ່ງມວນລວມຄວນກວດສອບຄວາມເອີ້ນດ້ວຍເຄື່ອງວັດແທກແຖວຊື່ງ (straightedge measurement) ຫຼັງຈາກການປັບເອີ້ນ ເພື່ອຢືນຢັນວ່າວັດສະດຸສອດຄ່ອງກັບຂອບເຂດຄວາມຖືກຕ້ອງທີ່ກຳນົດໄວ້ສຳລັບການຜະລິດຊິ້ນສ່ວນເຫຼັກ ກ່ອນຈະດຳເນີນການຕັດໃນຂະບວນການຜະລິດມວນລວມຕໍ່ໄປ.
ການຕັດ, ການຕັດແບບ ແລະ ການຂຶ້ນຮູບໃນການຜະລິດສາຍພາບ PPGI
ການຕັດແບ່ງໃນຂະບວນການປຸງແຕ່ງມວນລວມ (coil processing) ຈະແບ່ງຄວາມກວ້າງຂອງມວນລວມຫຼັກອອກເປັນສ່ວນຍາວທີ່ແຄບລົງ ເພື່ອໃຊ້ໃນການຜະລິດຊິ້ນສ່ວນເຫຼັກທີ່ມີຄວາມຕ້ອງການເປັນພິເສດ ໂດຍໃຊ້ມີດຕັດທີ່ເລີ່ມຕົ້ນການເຄື່ອນທີ່ແບບກົນລະບົບ (rotary knives) ທີ່ມີການຈັດຕັ້ງໄລຍະຫ່າງ ແລະ ການເຮັດວຽກເທົ້າກັນຢ່າງຖືກຕ້ອງ. ຂະບວນການປຸງແຕ່ງມວນລວມທີ່ມີຄຸນນະພາບຕ້ອງໃຊ້ມີດຕັດທີ່ແ sharp ແລະ ມີການຕັ້ງຄ່າໄລຍະຫ່າງທີ່ເໝາະສົມ ເພື່ອໃຫ້ໄດ້ເສັ້ນຕັດທີ່ເລີຍ ໂດຍບໍ່ເກີດເປັນດອກ (burr) ຫຼື ການແຍກຊັ້ນຂອງເຄືອບ (coating delamination) ເຊິ່ງອາດຈະສົ່ງຜົນຕໍ່ປະສິດທິພາບໃນການຜະລິດຊິ້ນສ່ວນເຫຼັກ. ຫຼັງຈາກການຕັດແບ່ງແລ້ວ ການຕັດຍາວຕາມຄວາມຕ້ອງການ (cut-to-length operations) ຈະຕັດມວນລວມເຫຼັກທີ່ຖືກເຄືອບອອກເປັນແຜ່ນເຫຼັກທີ່ມີຄວາມຍາວທີ່ກຳນົດໄວ້ ໂດຍໃຊ້ລະບົບຕັດທີ່ເຄື່ອນທີ່ຕໍ່ເນື່ອງ (flying shear) ຫຼື ລະບົບຕັດແບບກົນລະບົບ (rotary shear) ເພື່ອຮັກສາການຜະລິດທີ່ຕໍ່ເນື່ອງ ແລະ ມີປະສິດທິພາບສຳລັບການຜະລິດຊິ້ນສ່ວນເຫຼັກ. ສຳລັບການຜະລິດແຜ່ນເຫຼັກທີ່ຖືກເຄືອບດ້ວຍສີ (PPGI coil sheet fabrication) ເພື່ອຜະລິດຊິ້ນສ່ວນເຫຼັກທີ່ມີຮູບຮ່າງເປັນພິເສດ (profiled metal components) ລະບົບການປຸງແຕ່ງແບບມ້ວນ (roll forming lines) ຈະປຸງແຕ່ງສ່ວນທີ່ຖືກຕັດແບ່ງຜ່ານສະຖານີມ້ວນທີ່ເຮັດວຽກຕໍ່ເນື່ອງ ເພື່ອປ່ຽນຮູບຮ່າງວັດສະດຸຢ່າງຄ່ອຍເປັນຮູບຮ່າງຂ້າມທີ່ຕ້ອງການ. ຮູບຮ່າງທີ່ນິຍົມໃນການຜະລິດແຜ່ນ PPGI ສຳລັບຊິ້ນສ່ວນເຫຼັກປະກອບດ້ວຍ: ແຜ່ນລົ້ນ (corrugated sheets), ຮູບຮ່າງທີ່ມີຮູບສີ່ເຫຼີ່ຍມ (trapezoidal profiles), ແຜ່ນທີ່ມີແຖວຍືນ (standing seam panels), ແລະ ຮູບຮ່າງທີ່ອອກແບບເປັນພິເສດສຳລັບໂຄງສ້າງ (custom architectural profiles). ລະບົບ CNC profiling ສາມາດປ່ຽນຮູບຮ່າງໄດ້ຢ່າງໄວວາ ໃນຂະບວນການຜະລິດແຜ່ນ PPGI ເພື່ອສະໜັບສະໜູນການຜະລິດຊິ້ນສ່ວນເຫຼັກທີ່ມີຄວາມຫຼາກຫຼາຍ ແລະ ສາມາດປັບຕົວຕາມຄວາມຕ້ອງການຂອງແຕ່ລະໂຄງການ. ໃນເວລາທີ່ດຳເນີນການຕັດແບ່ງ ແລະ ຕັດຍາວ ຟີມປ້ອງກັນຜິວໆຂອງມວນລວມເຫຼັກທີ່ຖືກຊຸບສັງกะສີ (galvanized steel coil) ຄວນຢູ່ໃນສະພາບທີ່ບໍ່ເສຍຫາຍ ເພື່ອປ້ອງກັນການເສຍຫາຍຕໍ່ເຄືອບ ແລະ ຮັບປະກັນວ່າຊິ້ນສ່ວນເຫຼັກທີ່ຜະລິດຈະບັນລຸມາດຕະຖານຄຸນນະພາບດ້ານຮູບລັກສະນະຫຼັງຈາກການຜະລິດແຜ່ນ PPGI ແລ້ວ. ວິທີການຕັດແບ່ງທີ່ຖືກຕ້ອງແມ່ນສຳຄັນຫຼາຍຕໍ່ຄຸນນະພາບຂອງການຜະລິດແຜ່ນ PPGI ໃນການຜະລິດຊິ້ນສ່ວນເຫຼັກ.
ການຂຶ້ນຮູບ ແລະ ການປະມວນຜະລິດສ່ວນປະກອບທີ່ເຮັດຈາກເຫຼັກ
ຫຼັງຈາກຕັດ ແລະ ຈັດຮູບແບບແລ້ວ ຜະລິດຕະພັນເສັ້ນລວມຈະຜ່ານຂະບວນການຂຶ້ນຮູບເພີ່ມເຕີມເພື່ອຜະລິດຊິ້ນສ່ວນທີ່ເຮັດຈາກເຫຼັກທີ່ສຳເລັດແລ້ວ ເຊິ່ງພ້ອມທີ່ຈະຕິດຕັ້ງ ຫຼື ປະກອບ. ການຂຶ້ນຮູບດ້ວຍເຄື່ອງກົດເຄື່ອງ (press brake) ຈະປ່ຽນເສັ້ນລວມທີ່ຖືກທາສີແລ້ວໃຫ້ເປັນຮູບແບບຕ່າງໆ ເຊັ່ນ: ມຸມ, ຮ່ອງ, ແລະ ຮູບປະກົດທີ່ສັບສົນ ເພື່ອຜະລິດຊິ້ນສ່ວນເຫຼັກທີ່ໃຊ້ໃນການກໍ່ສ້າງ. ການຕີຂຶ້ນຮູບ (stamping) ຈະສ້າງລາຍນູ່ນູ່, ສ່ວນທີ່ເຈาะຮູ, ແລະ ສ່ວນທີ່ຖືກຕັດອອກຈາກເຫຼັກທີ່ຖືກທາສີເພື່ອຜະລິດຊິ້ນສ່ວນເຫຼັກທີ່ມີລັກສະນະງາມ ໂດຍຕ້ອງມີລາຍລະອຽດທີ່ເປັນສິນທີ່ເຫຼັກ. ສຳລັບການຜະລິດເຫຼັກທີ່ຖືກທາສີ (PPGI) ເພື່ອໃຊ້ໃນອຸປະກອນໄຟຟ້າ, ການດຶງ (drawing) ແລະ ການດຶງເລິກ (deep drawing) ຈະປ່ຽນແຜ່ນເຫຼັກທີ່ເປັນແຜ່ນລາບເປັນຮູບແບບທີ່ມີມິຕິທັງສາມມິຕິ, ໂດຍຕ້ອງຄວບຄຸມຢ່າງເຂັ້ມງວດຕໍ່ປັດໄຈຕ່າງໆ ໃນຂະບວນການຜະລິດເຫຼັກທີ່ຖືກທາສີ (PPGI) ເພື່ອປ້ອງກັນການແຕກຂອງຊັ້ນທາສີ ຫຼື ການແຕກຂອງວັດສະດຸພື້ນຖານ. ການປະກອບຈະເຊື່ອມຊິ້ນສ່ວນທີ່ຖືກຂຶ້ນຮູບແລ້ວເຂົ້າດ້ວຍວິທີການຕ່າງໆ ເຊັ່ນ: ການເຊື່ອມດ້ວຍສະກູ, ການເຊື່ອມດ້ວຍກາວ, ແລະ ການເຊື່ອມດ້ວຍຄວາມຮ້ອນ (welding) ໂດຍມີການປ້ອງກັນພື້ນຜິວທີ່ເໝາະສົມ. ປະສິດທິພາບຂອງການຜະລິດເຫຼັກທີ່ຖືກທາສີ (PPGI) ຂຶ້ນກັບການຫຼຸດຜ່ອນການຈັດການກາງ (intermediate handling) ລະຫວ່າງຂະບວນການຕ່າງໆ ເນື່ອງຈາກແຕ່ລະການຍ້າຍຈະເພີ່ມຄວາມເປັນໄປໄດ້ທີ່ຈະເກີດຄວາມເສຍຫາຍຕໍ່ພື້ນຜິວ ແລະ ການຊ້າໃນການຜະລິດ. ສະຖານທີ່ຜະລິດເຫຼັກທີ່ຖືກທາສີ (PPGI) ທີ່ທັນສະໄໝຈະນຳໃຊ້ຫຼັກການການຜະລິດທີ່ມີປະສິດທິພາບສູງ (lean manufacturing) ໂດຍໃຊ້ຂະບວນການຜະລິດແບບທີ່ເຮັດທີ່ລະຊິ້ນ (one-piece flow) ຫຼື ຂະບວນການຜະລິດເປັນຊຸດນ້ອຍ (small-batch processing) ເພື່ອຫຼຸດຜ່ອນສິນຄ້າທີ່ຢູ່ໃນຂະບວນການ (work-in-progress inventory) ແລະ ເຮັດໃຫ້ການຈັດສົ່ງຊິ້ນສ່ວນເຫຼັກສຳເລັດແລ້ວໄດ້ໄວຂຶ້ນ. ຈຸດການກວດສອບຄຸນນະພາບທີ່ຕັ້ງຢູ່ໃນແຕ່ລະຂັ້ນຕອນຂອງການຜະລິດເຫຼັກທີ່ຖືກທາສີ (PPGI) ຈະກວດສອບຄວາມຖືກຕ້ອງຂອງມິຕິ, ຄວາມເຂັ້ມແຂງຂອງຊັ້ນທາສີ, ແລະ ລັກສະນະພື້ນຜິວກ່ອນທີ່ການຜະລິດຊິ້ນສ່ວນເຫຼັກຈະເຂົ້າສູ່ຂັ້ນຕອນຕໍ່ໄປ.
ການສຶກສາຕົວຢ່າງ: ການປ່ຽນແປງໃບເຫຼັກມື້ນທີ່ມີປະສິດທິພາບ
ຜູ້ຜະລິດສ່ວນປະກອບທີ່ເຮັດຈາກເຫຼັກໃນເຂດເຄືອງກາງໄດ້ອັດເຕີມສາຍການຜະລິດແຜ່ນເຫຼັກທີ່ຖືກຊຸບດ້ວຍສີ (PPGI) ເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການທີ່ເພີ່ມຂຶ້ນສຳລັບແຜ່ນກໍ່ສ້າງ ແລະ ອຸປະກອນສຳລັບສິ່ງກໍ່ສ້າງ. ບໍລິສັດດັ່ງກ່າວປະມານ 2,000 ຕັນຂອງວັດຖຸດິບເຫຼັກທີ່ຢູ່ໃນຮູບແບບມວນ (coil) ຕໍ່ປີ, ໂດຍການນຳໃຊ້ເຄື່ອງຈັກແຍກຕ່າງຫາກສຳລັບການຖອດມວນ (decoiling), ຕັດ, ແລະ ປັ້ນຮູບ, ເຊິ່ງຕ້ອງມີການຈັດການວັດຖຸດ້ວຍມືຢ່າງຫຼວງຫຼາຍລະຫວ່າງຂັ້ນຕອນຕ່າງໆ ຂອງການຜະລິດແຜ່ນ PPGI. ຫຼັງຈາກນຳເອົາສາຍການຜະລິດແຜ່ນ PPGI ທີ່ເຊື່ອມຕໍ່ກັນທັງໝົດເຂົ້າໃຊ້ງານ ລວມທັງການຖອດມວນອັດຕະໂນມັດ, ການຕັດແບບ CNC, ການຕັດຍາວດ້ວຍເຄື່ອງຕັດບິນ (flying shear), ແລະ ການປັ້ນຮູບດ້ວຍລູກກະລອກ (roll forming), ປະສິດທິພາບໃນການຜະລິດສ່ວນປະກອບທີ່ເຮັດຈາກເຫຼັກໄດ້ດີຂຶ້ນຢ່າງເດັ່ນຊັດ. ສາຍການຜະລິດແຜ່ນ PPGI ຊຸດໃໝ່ນີ້ຫຼຸດເວລາໃນການຈັດການວັດຖຸລົງໄປ 60% ແລະ ລົດລ້າງເຫດການທີ່ເກີດຈາກການເສຍຫາຍທີ່ເກີດຂຶ້ນຕໍ່ພື້ນໜ້າລົງ 85%, ສົ່ງຜົນໃຫ້ຄຸນນະພາບຂອງສ່ວນປະກອບທີ່ເຮັດຈາກເຫຼັກດີຂຶ້ນ ແລະ ການຈັດສົ່ງໄວຂື້ນ. ຜູ້ຜະລິດໄດ້ຊື້ວັດຖຸດິບແຜ່ນເຫຼັກທີ່ຖືກຊຸບດ້ວຍສີຈາກ Shenyang Yuanhe Steel ເຊິ່ງມີຄວາມຖືກຕ້ອງໃນຂະໜາດ, ຄວາມໜາຂອງຊັ້ນສີທີ່ເທົ່າທຽນກັນ, ແລະ ຮູບຮ່າງຂອງມວນທີ່ເຊື່ອຖືໄດ້, ເຊິ່ງຊ່ວຍໃຫ້ການຜະລິດແຜ່ນ PPGI ອັດຕະໂນມັດເກີດຂຶ້ນຢ່າງລຽບງ່າຍ. ສາຍການຜະລິດແຜ່ນ PPGI ນີ້ຜະລິດສ່ວນປະກອບທີ່ເຮັດຈາກເຫຼັກ ເຊັ່ນ: ແຜ່ນປູກຫຼັງຄາ, ແຜ່ນຫຸ້ມຜະໜັງ, ແຜ່ນປິດແລະແຜ່ນປິດສ່ວນທີ່ຢູ່ເທິງສຸດຂອງຫຼັງຄາ, ດ້ວຍຄວາມຖືກຕ້ອງຂອງຂະໜາດໃນລະດັບບໍ່ຫຼາຍກວ່າບໍ່ຫຼາຍກວ່າ 0.5 ມີ. ການນຳໃຊ້ວັດຖຸດິບດີຂື້ນຈາກ 87% ເປັນ 94% ຜ່ານການຈັດວາງຮູບຮ່າງທີ່ເໝາະສົມ (nesting) ແລະ ການຫຼຸດລົງຂອງຂະເໜີນທີ່ເຫຼືອເຊື່ອງໃນຂະບວນການຜະລິດແຜ່ນ PPGI, ເຊິ່ງສະແດງໃຫ້ເຫັນວ່າການຜະລິດແຜ່ນ PPGI ທີ່ເຊື່ອມຕໍ່ກັນທັງໝົດນີ້ເຮັດໃຫ້ປະສິດທິພາບ ແລະ ຜົນກຳໄລໃນການຜະລິດສ່ວນປະກອບທີ່ເຮັດຈາກເຫຼັກດີຂື້ນຢ່າງເດັ່ນຊັດ.
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
ຄຳຖາມ: ຄວາມໄວສູງສຸດໃນການປະມວນຜົນຂອງແຖບເຫຼັກທີ່ມີຊັ້ນສີ (PPGI coil sheet) ແມ່ນເທົ່າໃດ?
ຄຳຕອບ: ຂະບວນການຜະລິດແຖບເຫຼັກທີ່ມີຊັ້ນສີ (PPGI coil sheet) ສະໄໝໃໝ່ສາມາດຕັດດ້ວຍຄວາມໄວ 30 ເຖິງ 60 ເມື່ອຕໍ່ນາທີ ແລະ ປັ້ນຮູບດ້ວຍຄວາມໄວ 15 ເຖິງ 30 ເມື່ອຕໍ່ນາທີ ສຳລັບການຜະລິດຊິ້ນສ່ວນເຫຼັກ, ຂຶ້ນກັບຄວາມໜາຂອງແຖບເຫຼັກທີ່ມີຊັ້ນສີ ແລະ ຄວາມສັບສົນຂອງຮູບຮ່າງ.
ຄຳຖາມ: ຂ້ອຍຈະປ້ອງກັນການເສຍຫາຍຂອງຊັ້ນສີເວລາຕັດແຖບເຫຼັກທີ່ມີຊັ້ນສີ (PPGI coil sheet) ໄດ້ແນວໃດ?
ຄຳຕອບ: ໃຊ້ມີດຕັດທີ່ແ sharp ແລະ ມີຊ່ອງຫວ່າງທີ່ເໝາະສົມ, ຮັກສາຟີມປ້ອງກັນໄວ້ໃນຂະນະທີ່ຕັດແຖບເຫຼັກທີ່ມີຊັ້ນສີ (PPGI coil sheet), ແລະ ຕັດສອບເບື້ອງຂອງແຖບທີ່ຖືກຕັດເພື່ອຮັບປະກັນຄຸນນະພາບຂອງຊິ້ນສ່ວນເຫຼັກ ເພື່ອໃຫ້ເຂົ້າເກນມາດຕະຖານການຜະລິດແຖບເຫຼັກທີ່ມີຊັ້ນສີ (PPGI coil sheet).
ຄຳຖາມ: ຊິ້ນເຫຼັກທີ່ມີຊັ້ນສີກ່ອນການປະມວນຜົນ (pre-painted coil stock) ສາມາດເຊື່ອມດ້ວຍຄວາມຮ້ອນ (welding) ເພື່ອປະມວນຜົນຊິ້ນສ່ວນເຫຼັກໄດ້ຫຼືບໍ່?
ຄຳຕອບ: ໄດ້, ແຕ່ການເຊື່ອມດ້ວຍຄວາມຮ້ອນຈະເຮັດໃຫ້ຊັ້ນສີເຜົາເສຍ. ຈຶ່ງຄວນໃຊ້ວິທີການເຊື່ອມດ້ວຍສະລັອດ (mechanical fastening) ຫຼື ການຕິດດ້ວຍກາວ (adhesive bonding) ໃນການຜະລິດແຖບເຫຼັກທີ່ມີຊັ້ນສີ (PPGI coil sheet) ເມື່ອການຮັກສາຊັ້ນສີເປັນສິ່ງສຳຄັນຕໍ່ລັກສະນະ ແລະ ຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນຂອງຊິ້ນສ່ວນເຫຼັກ.
 EN