Wymagania dotyczące podstawy dla ciężkiej maszynowni oraz dobór materiału
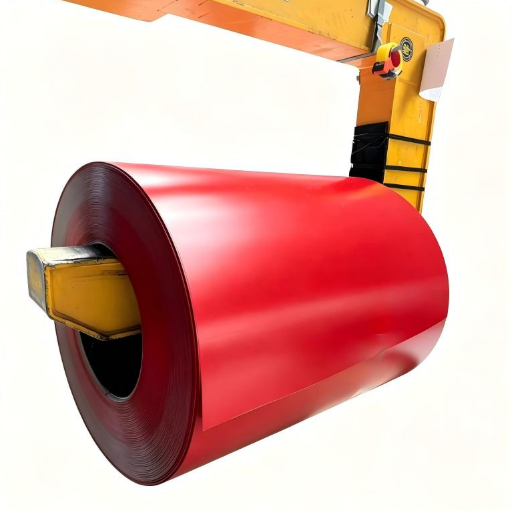
Bazy produkcyjne do maszyn ciężkich wymagają materiałów łączących wysoką wytrzymałość konstrukcyjną, doskonałą spawalność oraz stałe właściwości mechaniczne w dużych przekrojach. Gorąco walcowane cewki stalowe stały się materiałem preferowanym w tym wymagającym zastosowaniu dzięki wyjątkowej kombinacji właściwości rozwiniętych podczas procesu walcowania w wysokiej temperaturze. Gdy stal jest walcowana powyżej temperatury rekryształizacji, uzyskane gorąco walcowane cewki stalowe charakteryzują się drobnoziarnistą strukturą, zapewniającą wyższą nośność i odporność na uderzenia w porównaniu z alternatywami zimnowalcowanymi. W produkcji podstaw maszyn ciężkich, gdzie elementy muszą przenosić obciążenia dynamiczne w zakresie od 50 do 500 ton, integralność konstrukcyjna materiału jest bezwzględnie konieczna. Wariant hr slit coil, uzyskany przez precyzyjne pocięcie pełnoszerokościowych gorąco walcowanych cewek stalowych, oferuje producentom dokładnie wymagane szerokości potrzebne do produkcji płyt podstawowych bez dodatkowej obróbki.
Właściwości mechaniczne czyniące gorąco walcowaną taśmę stalową odpowiednią
Właściwości mechaniczne gorąco walcowanej taśmy stalowej są zgodne z wymaganiami produkcji podstaw dla ciężkich maszyn. Typowe gatunki gorąco walcowanej taśmy stalowej stosowane w tym zastosowaniu, takie jak Q235B, Q345B i SS400, charakteryzują się granicami plastyczności w zakresie od 235 do 345 MPa oraz wytrzymałością na rozciąganie od 375 do 510 MPa. Te wartości zapewniają niezbędną odporność konstrukcyjną do utrzymywania ciężkiego sprzętu zarówno przy obciążeniach statycznych, jak i dynamicznych. Dodatkowo, procent wydłużenia w zakresie od 21 do 26% zapewnia, że materiał może pochłaniać energię uderzenia bez kruchego pęknięcia – cecha kluczowa dla podstaw maszyn narażonych na drgania i uderzenia. Przetwarzanie taśmy w formie gorąco walcowanej (HR slit coil) zachowuje te właściwości mechaniczne, jednocześnie zapewniając precyzyjne wymiary szerokości wymagane przez producentów podstaw, zwykle w zakresie od 200 do 1500 mm w zależności od projektu urządzenia.
Zalety przetwarzania HR slit coil w produkcji podstaw
Zastosowanie cienkich taśm z gorąco walcowanej stali (hr slit coil) w produkcji podstaw maszyn ciężkich zapewnia kilka korzyści technologicznych w porównaniu do innych form materiału. Po pierwsze, taśmy z cienkiej taśmy eliminują konieczność inwestycji przez producentów w sprzęt do szerokiego krojenia, ponieważ materiał dostarczany jest w dokładnie określonej szerokości dla każdej poszczególnej części podstawy. Po drugie, jakość krawędzi precyzyjnie pokrojonych taśm z gorąco walcowanej stali jest zazwyczaj lepsza niż jakość krawędzi blach o długości ustalonej (cut-to-length plates), co skraca czas przygotowania do operacji spawania. Po trzecie, format taśmy umożliwia ciągłe zasilanie linii automatycznego spawania i kształtowania, poprawiając wydajność produkcji. Poniższa tabela porównawcza ilustruje, jak taśmy z gorąco walcowanej stali (hr slit coil) różnią się od innych form materiału powszechnie stosowanych przy produkcji podstaw maszyn. Z mojego doświadczenia pracy z producentami maszyn w Azji Środkowej wynika, że przejście z blach o długości ustalonej na taśmy z gorąco walcowanej stali (hr slit coil) skróciło czas przygotowania materiału o około 30 procent i poprawiło jakość spawania dzięki bardziej jednolitym warunkom krawędzi.
Studium przypadku: Produkcja podstawowego wyposażenia do górnictwa
Producent sprzętu górniczego w Afryce zastosował niedawno standardowo cienkie taśmy ze stali walcowanej na gorąco do wszystkich elementów podstawowych swojej linii wyrobów – dużych koparek. Podstawy te mają długość do 6 metrów i muszą wytrzymać obciążenia eksploatacyjne przekraczające 200 ton. Wcześniej były one produkowane z blach o określonej długości, zakupionych u wielu różnych dostawców. Przełączenie się na cienkie taśmy ze stali walcowanej na gorąco w gatunku Q345B przyniosło kilka korzyści. Wydajność materiału wzrosła o 12 procent dzięki zmniejszeniu odpadów wynikających z zoptymalizowanych szerokości cięcia. Liczba wad spawania zmniejszyła się o 20 procent, ponieważ krawędzie po cięciu zapewniały bardziej jednolite dopasowanie. Dostawca stali walcowanej na gorąco dostarczył materiał z udokumentowanymi badaniami udarności przy temperaturze minus 20 stopni Celsjusza, co gwarantuje sprawne działanie podstaw w warunkach zimnego klimatu. Ten przykład pokazuje, że wybór formy materiału jest równie ważny jak wybór jego gatunku w produkcji podstaw maszyn ciężkich.
Specyfikacje kontroli jakości i zakupów
Przy zakupie cienkiego taśmy stalowej w stanie gorąco toczonej do produkcji podstaw maszyn ciężkich nabywcy powinni określić kilka kluczowych parametrów jakości. Skład chemiczny musi spełniać wymagania odpowiednich norm (GB/T 700 dla stali Q235, GB/T 1591 dla stali Q345), z szczególnym uwzględnieniem zawartości węgla, manganu i krzemu. Badania właściwości mechanicznych powinny obejmować próby rozciągania, granicy plastyczności, wydłużenia oraz uderzeniowe, a dla każdej partii dostarczane powinny być certyfikaty. W przypadku zamówień cienkiej taśmy stalowej w stanie gorąco toczonej po przetoczce (hr slit coil) nabywcy powinni określić dopuszczalne odchylenia szerokości (zazwyczaj ±0,5 mm przy precyzyjnym przetoczaniu), stan krawędzi (krawędź hutnicza lub krawędź przetoczona) oraz wymagania dotyczące wykończenia powierzchni. Dostawcy tacy jak Shenyang Yuanhe, który dostarcza cienkiej taśmy stalowej w stanie gorąco toczonej oraz cienkiej taśmy stalowej w stanie gorąco toczonej po przetoczce na rynki międzynarodowe, udostępniają kompleksowe certyfikaty badawcze hutnicze i stosują trzystopniowy system kontroli jakości. Ich usługi dodatkowe – w tym niestandardowe przetaczanie, wyrównywanie oraz cięcie na określone długości – upraszczają proces zakupowy producentów podstaw maszyn, którzy potrzebują materiału gotowego do bezpośredniego użycia.
Ważne kwestie kosztowe i wydajność łańcucha dostaw
Z punktu widzenia kosztów gorąco walcowane cewki stalowe oferują istotne zalety przy produkcji podstaw maszyn ciężkich. Koszt materiału na tonę jest zwykle o 10–15% niższy niż u alternatywnych rozwiązań, takich jak stal zimnowalcowana lub poddana obróbce cieplnej, przy jednoczesnym zapewnieniu wystarczających właściwości mechanicznych do zastosowań konstrukcyjnych w podstawach. Cewki stalowe gorąco walcowane i przecinane (HR slit coil) dalszym stopniem obniżają koszty dzięki minimalizacji odpadów oraz eliminacji dodatkowych etapów obróbki. W przypadku dużych programów produkcyjnych maszyn ciężkich, wymagających stałej dostawy materiału, nawiązanie współpracy z wiarygodnym dostawcą gorąco walcowanych cewek stalowych gwarantuje stabilne ceny, przewidywalne terminy dostaw oraz stałą jakość materiału. Połączenie właściwości materiałowych, wydajności procesu technologicznego oraz opłacalności czyni gorąco walcowane cewki stalowe optymalnym wyborem do produkcji podstaw maszyn ciężkich w różnorodnych sektorach przemysłowych.
Tabela: Porównanie form materiałów do produkcji podstaw maszyn
|
Forma materiału
|
Dokładność szerokości
|
Jakość krawędzi
|
Czas przygotowania
|
Wykorzystanie materiału
|
|
Wstęga stalowa do cięcia na paski
|
Wysoka (+/−0,5 mm)
|
Doskonała
|
Niski
|
Wysoki
|
|
Cięcie płyt
|
Średnia (+/−2 mm)
|
Dobrze
|
Średnie
|
Średnie
|
|
Zwojnica z brzegiem walcowni
|
Niski (dopuszczalne odchylenia walcowni)
|
Sprawiedliwe
|
Wysoki
|
Niski
|
 EN