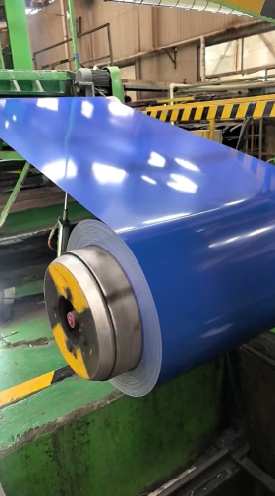
L’évaluation des produits métalliques prélaqués destinés aux façades de bâtiments, aux toitures ou aux appareils électroménagers repose généralement sur des compromis en matière de performance. Bien que la résistance à la corrosion et le poids soient des critères prioritaires, la dureté de surface constitue un facteur essentiel qui influe directement sur le comportement du matériau pendant la fabrication, le transport et l’exposition quotidienne. Les acheteurs comparent fréquemment les bobines PPGI avec les options de bobines d’aluminium avec revêtement coloré, mais la comparaison des résultats d’essais peut parfois prêter à confusion.
Il est courant de confondre la dureté du métal sous-jacent avec celle de la finition peinte. Bien que les propriétés du substrat jouent un rôle indirect, la résistance aux rayures dans des conditions réelles dépend avant tout du système de peinture lui-même. Comprendre comment sont mesurées la dureté de surface, la dureté au crayon et l’adhérence au réseau de coupes permet aux chefs de projet de choisir le matériau approprié sans payer pour des spécifications superflues.
Pourquoi la dureté du revêtement compte dans le choix du métal
Les performances du revêtement lors du formage à froid, de la découpe et de l’installation sur site dépendent fortement de la dureté de surface. Un revêtement trop mou se raye facilement pendant la manutention, ce qui entraîne des défauts esthétiques et des rejets potentiels sur le chantier. À l’inverse, un revêtement conçu pour être excessivement dur risque de se fissurer lorsqu’il est plié selon des profils à angles aigus.
Lors de la comparaison entre la bobine PPGI et la bobine d’aluminium prélaquée, la différence fondamentale réside dans la façon dont le substrat sous-jacent soutient la couche de peinture sous l’effet d’une force. L’acier offre une base rigide qui résiste à la déformation localisée. L’aluminium est plus léger et plus souple, absorbant la pression différemment. Même lorsque les deux matériaux utilisent des formulations de peinture identiques — telles que les polyesters standards, les polyesters modifiés au silicium ou les PVDF haute performance — les valeurs de dureté de surface mesurées peuvent varier légèrement en raison du comportement propre à chaque matériau de base.
Évaluation des performances à l’aide du test de dureté au crayon
La méthode principale utilisée dans l’industrie des métaux prélaqués pour évaluer la résistance aux rayures est le test de dureté au crayon. Normalisé selon la norme ASTM D3363, ce test consiste à faire glisser des mines de graphite de dureté croissante sur la surface revêtue, selon un angle et une pression définis, jusqu’à ce que la finition soit rayée ou entaillée.
-
Performances de la bobine PPGI : Grâce au renfort rigide de son âme en acier galvanisé à chaud, une bobine PPGI dotée d’une couche supérieure standard en polyester obtient généralement une dureté au crayon comprise entre H et 2H.
-
Performances des bobines d’aluminium prélaquées : La même formulation exacte de polyester appliquée sur une bobine d’aluminium prélaquée obtient généralement une dureté au crayon comprise entre F et H.
L’aluminium sous-jacent, plus tendre, autorise de légères micro-indentations sous charge ponctuelle, ce qui peut provoquer un marquage prématuré du film par le crayon d’essai. Toutefois, une différence d’un seul grade de crayon a rarement une incidence sur les performances réelles dans les applications standards de bardage mural ou de toiture. Pour les environnements à forte usure, tels que les panneaux d’appareils électroménagers ou les cloisons intérieures à fort trafic, le choix d’une finition présentant une dureté au crayon de 2H garantit une résistance durable à l’abrasion quotidienne.
Évaluation de la formabilité et de l’adhérence au test de coupe croisée
La résistance aux rayures ne raconte qu’une partie de l’histoire. Un panneau métallique durable doit également supporter des pliages sévères sans s’écailler ni se décoller du substrat de base.
Essais de flexibilité T-Bend
L’essai de pliage en T évalue jusqu’à quel point une tôle prélaquée peut se replier sur elle-même sans que la couche de finition ne se craquelle. Lors des essais pratiques, une bobine d’aluminium colorée obtient souvent de meilleurs résultats que les alternatives en acier, atteignant régulièrement des notes de souplesse de 0T à 1T. Cette formabilité exceptionnelle permet aux fabricants de réaliser des profils de panneaux complexes et étroits sans endommager la finition décorative. Une bobine standard PPGI obtient généralement des notes de 2T à 3T, ce qui offre une souplesse suffisante pour les toitures à joints debout conventionnelles et les panneaux architecturaux standards.
Le rôle de l’adhérence au test de quadrillage
La dureté de surface n’a guère d’importance si le système de peinture ne s’adhère pas solidement au substrat. Le test d’adhérence au quadrillage consiste à tracer un réseau de traits à travers le revêtement jusqu’au support métallique, à appliquer un ruban adhésif sensible à la pression, puis à le décoller rapidement.
Tous les bobines PPGI et les bobines en aluminium revêtues de couleur doivent obtenir la note maximale de 5B, indiquant une absence totale de décollement de la peinture. L’obtention d’une adhérence uniforme lors de l’essai de découpe en croix exige un contrôle rigoureux des étapes de revêtement de conversion chimique et de cuisson initiale dans les lignes de production continues. Si un échantillon échoue à cet essai, cela indique généralement un prétraitement inadéquat ou une cuisson insuffisante, plutôt qu’une faiblesse intrinsèque du matériau de base lui-même.
Profil d’application : façades architecturales contre composants intérieurs
Le choix entre ces options implique souvent un équilibre entre dureté mécanique, poids et exposition environnementale.
| Fonctionnalité |
Bobine PPGI |
Bobine d'aluminium revêtue de couleur |
| Dureté au crayon typique |
H à 2H |
F à H |
| Flexibilité au pliage en T |
2T à 3T |
0T à 1T |
| Objectif d’adhérence à la découpe en croix |
5B (ASTM D3359) |
5B (ASTM D3359) |
| Rigidité du substrat |
Haute résistance structurelle |
Léger et flexible |
| Avantage principal |
Haute dureté de surface et efficacité économique |
Formabilité supérieure et résistance à la corrosion |
Pour les grands projets architecturaux extérieurs, notamment dans les régions côtières, les économies de poids et la résistance au brouillard salin font souvent du bobinage d’aluminium prélaqué le choix privilégié, même si sa dureté mesurée au crayon est légèrement inférieure. Pour les toitures industrielles lourdes, les panneaux structurels et les bâtiments commerciaux conçus avec un budget limité, la rigidité supérieure et la plus grande résistance aux rayures du bobinage PPGI en font un choix idéal.
Bonnes pratiques pour les essais comparatifs de dureté
Pour obtenir des résultats précis et reproductibles lors de l’évaluation d’échantillons de bobinage en laboratoire, tenez compte de ces directives opérationnelles :
-
Faire correspondre les systèmes de revêtement : Ne jamais comparer un bobinage PPGI revêtu de PVDF à un bobinage d’aluminium prélaqué revêtu de PE. Les différences de chimie des résines masqueront tout effet de base lié au substrat.
-
Contrôler les conditions environnementales : Conditionner systématiquement les échantillons métalliques à la température ambiante standard et à une humidité modérée pendant exactement 24 heures avant tout essai de dureté au crayon ou d’adhérence par réseau de coupes, car les variations de température modifient la souplesse du revêtement.
-
Vérifier l’épaisseur de la couche de base et de la couche de finition : Conserver une épaisseur identique de film sec sur l’ensemble des lots d’essai. Des couches de peinture trop fines surestiment l’influence du substrat, tandis que des couches excessivement épaisses peuvent fausser à la baisse les mesures de dureté au crayon.
-
Moyenner plusieurs points : Effectuer au moins cinq mesures réparties sur la largeur de la tôle afin de tenir compte des légères variations locales de polymérisation de la peinture ou d’épaisseur du film.
Approvisionnement de produits en métal prélaqué fiables
Pour s’assurer de l’approvisionnement de métal prélaqué conforme aux normes strictes de performance, il est indispensable de collaborer avec des partenaires industriels expérimentés. Une dureté de surface adéquate, une performance impeccable au pliage en T et une adhérence par réseau de coupes sans défaut dépendent entièrement d’une température de cuisson précise, d’une application automatisée de la peinture et d’un traitement chimique préalable rigoureux.
Shenyang Yuanhe exploite des lignes de revêtement continu avancées, conçues pour assurer une qualité constante sur les substrats en acier et en aluminium. En alliant une solide expertise technique à des services complets d’approvisionnement en bobines, l’entreprise fournit des produits de bobines PPGI et de bobines d’aluminium prélaquées, entièrement testés et adaptés aux spécifications architecturales et industrielles personnalisées à travers le monde.
 EN