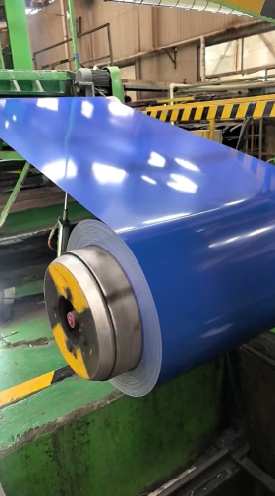
ارزیابی محصولات فلزی پیشرنگشده برای نمای ساختمانها، سقفها یا لوازم خانگی معمولاً منجر به ترازنمودن عملکردها میشود. اگرچه مقاومت در برابر خوردگی و وزن از مهمترین موارد در نظر گرفته میشوند، اما سختی سطحی عاملی حیاتی است که مستقیماً بر عملکرد ماده در فرآیندهای ساخت، حملونقل و قرارگیری در معرض شرایط روزمره تأثیر میگذارد. خریداران اغلب رول پیپیجیآی را در کنار گزینههای رول آلومینیوم با پوشش رنگی ارزیابی میکنند، اما مقایسه معیارهای آزمون گاهی باعث ایجاد سردرگمی میشود.
معمولاً سختی فلز زیرین اشتباهی با سختی پوشش رنگی در نظر گرفته میشود. اگرچه ویژگیهای زیرلایه نقش غیرمستقیمی دارند، اما مقاومت واقعی در برابر خراش به خود سیستم رنگآمیزی بستگی دارد. درک نحوه اندازهگیری سختی سطحی، سختی مدادی و چسبندگی در برش عرضی به مدیران پروژه کمک میکند تا بدون پرداخت برای مشخصات اضافی، ماده مناسب را انتخاب کنند.
اهمیت سختی پوشش در انتخاب فلز
عملکرد پوشش در طول شکلدهی غلتکی، برش و نصب در محل به شدت به سختی سطحی آن وابسته است. پوششی که بیش از حد نرم باشد در حین دستکاری خراشیده میشود و منجر به عیوب ظاهری و احتمال رد شدن در محل اجرا میگردد. از سوی دیگر، پوششی که بیش از حد سخت طراحی شده باشد ممکن است هنگام خم شدن در پروفیلهای تیز ترک بخورد.
هنگام مقایسهی سیمپیچ PPGI با سیمپیچ آلومینیوم رنگپوششدهیشده، تفاوت اصلی در نحوهی پشتیبانی زیرلایه از لایهی رنگ تحت نیرو قرار دارد. فولاد پایهای سفت و محکم فراهم میکند که در برابر تغییر شکل محلی مقاومت میکند. آلومینیوم سبکتر و انعطافپذیرتر است و فشار را بهصورت متفاوتی جذب میکند. حتی اگر هر دو ماده از ترکیبات رنگ یکسانی مانند پلیاستر استاندارد، پلیاستر اصلاحشده با سیلیکون یا PVDF با عملکرد بالا استفاده کنند، مقادیر گزارششدهی سختی سطحی ممکن است بهدلیل رفتار متفاوت این زیرلایهها کمی متفاوت باشند.
ارزیابی عملکرد با آزمون سختی مداد
روش اصلی که در صنعت فلزات پیشرنگشده برای ارزیابی مقاومت در برابر خراش استفاده میشود، آزمون سختی مداد است. این آزمون مطابق استاندارد ASTM D3363 انجام میشود و شامل حرکت مدادهای گرافیتی با سختیهای افزایشی روی سطح رنگپوششدهیشده با زاویه و فشار ثابت تا زمانی است که پوشش خراش یا بریده شود.
-
عملکرد سیمپیچ PPGI: با تکیه بر هسته فولادی روکششده با روی، مقاومت سختی مدادی پیپیجیآی با روکش بالایی پلیاستر استاندارد معمولاً بین H و ۲H است.
-
عملکرد رول آلومینیومی با رنگپوششی: همان فرمولاسیون پلیاستر که روی رول آلومینیومی با رنگپوششی بهکار میرود، معمولاً سختی مدادی بین F و H دارد.
آلومینیوم نرمتر در زیرلایه، اجازه میدهد که تحت بار نقطهای، اندکی فرورفتگیهای ریز ایجاد شود؛ که ممکن است باعث شود مداد آزمایشی زودتر روی لایه رنگپوششی علامت بگذارد. با این حال، تفاوت یک درجه سختی مداد معمولاً در عملکرد واقعی در کاربردهای استاندارد مانند پوشش دیوارها یا سقفها تأثیری ندارد. برای محیطهای با سایش بالا، مانند پنلهای لوازم خانگی یا تقسیمبندیهای داخلی با ترافیک بالا، انتخاب پوششی با سختی مدادی ۲H، مقاومت بلندمدت در برابر سایش روزانه را تضمین میکند.
ارزیابی شکلپذیری و چسبندگی برش عرضی
مقاومت در برابر خراش تنها نیمی از داستان را روایت میکند. یک صفحه فلزی با دوام باید بتواند بدون جدا شدن یا ترک خوردن از زیرلایه فلزی، خمشدگیهای شدید را نیز تحمل کند.
آزمونهای انعطافپذیری T-Bend
آزمون خمشدن T تعیین میکند که یک ورق پیشرنگشده تا چه حد میتواند روی خودش تا شود بدون اینکه لایهی بالایی ترک بخورد. در آزمونهای عملی، سیمپیچ آلومینیومی با پوشش رنگی اغلب از جایگزینهای فولادی عملکرد بهتری دارد و معمولاً رتبههای انعطافپذیری ۰T تا ۱T را کسب میکند. این شکلپذیری برجسته به سازندگان اجازه میدهد نمایههای پنلی پیچیده و تنگ را بدون آسیب رساندن به پایانهی زیبایی تولید کنند. یک سیمپیچ استاندارد PPGI معمولاً رتبههای ۲T تا ۳T را کسب میکند که برای سقفهای درز ایستادهی مرسوم و پنلهای معماری استاندارد، انعطافپذیری کافی فراهم میکند.
نقش چسبندگی برش عرضی
سختی سطح اهمیت چندانی ندارد اگر سیستم رنگ به زیرلایه بهدرستی متصل نشود. در آزمون چسبندگی برش عرضی، الگویی شبکهای روی پوشش ایجاد میشود که تا سطح فلزی پایه ادامه مییابد، سپس نوار چسبدار حساس به فشار روی آن قرار داده شده و بهسرعت کنده میشود.
هر دو نوع پیپیجیآی کویل و آلومینیوم رنگپوششدهیشده باید به بالاترین رتبهٔ ۵B برسند که نشاندهندهٔ عدم جداشدن رنگ است. دستیابی به چسبندگی یکنواخت در آزمون برش متقاطع نیازمند کنترل دقیق لایهٔ شیمیایی تبدیلشده و مرحلهٔ پخت اولیه در فرآیندهای خطی پیوسته است. اگر نمونهای در آزمون چسبندگی برش متقاطع شکست بخورد، معمولاً نشاندهندهٔ پیشتیمار نامناسب یا پخت ناقص است نه ضعف ذاتی خود مادهٔ پایه.
پروفایل کاربرد: نمای معماری در مقابل اجزای داخلی
انتخاب بین این گزینهها اغلب مستلزم تعادل بین سختی مکانیکی، وزن و مواجهه با محیط است.
| ویژگی |
پیگیل کویل |
پیچهای آلومینیومی با پوشش رنگی |
| سختی معمولی مداد |
H تا ۲H |
F تا H |
| انعطافپذیری خمش T |
۲T تا ۳T |
۰T تا ۱T |
| هدف چسبندگی برش متقاطع |
۵بی (استام دی۳۳۵۹) |
۵بی (استام دی۳۳۵۹) |
| سختی زیرلایه |
استحکام ساختاری بالا |
سبکوزن و انعطافپذیر |
| مزیت اصلی |
سختی بالای سطحی و کارایی هزینهای |
شکلپذیری عالی و مقاومت در برابر خوردگی |
برای پروژههای معماری بزرگ در فضای باز، بهویژه در مناطق ساحلی، صرفهجویی در وزن و مقاومت در برابر افشانه نمک اغلب باعث میشود که پیچهای آلومینیومی رنگشده انتخاب ترجیحی باشند، حتی اگر سختی گرافیتی گزارششده آنها کمی پایینتر باشد. برای سقفهای صنعتی سنگین، تختههای سازهای و ساختمانهای تجاری با بودجه محدود، سفتی بالاتر و مقاومت بیشتر در برابر خراشهای پیپیجیآی این پیچها را انتخابی ایدهآل میکند.
بهترین روشهای آزمون مقایسه سختی
برای دستیابی به نتایج دقیق و قابل تکرار هنگام ارزیابی نمونههای پیچ در محیط آزمایشگاهی، این دستورالعملهای عملیاتی را مد نظر داشته باشید:
-
تطابق سیستمهای روکش: هرگز یک پیچ پیپیجیآی با روکش پیویدیاف را با یک پیچ آلومینیومی رنگشده با روکش پلیاتیلن مقایسه نکنید. تفاوتهای موجود در شیمی رزین، هرگونه اثر پایهای ناشی از زیرلایه را پنهان میکند.
-
کنترل شرایط محیطی: همیشه نمونههای فلزی را قبل از آزمون سختی مدادی یا چسبندگی برش عرضی به مدت کامل ۲۴ ساعت در دمای اتاق استاندارد و رطوبت متعادل شرایطدهی کنید، زیرا تغییرات دما انعطافپذیری پوشش را تحت تأثیر قرار میدهد.
-
بررسی ضخامت لایه پایه و رویه: ضخامت کلی فیلم خشک را در تمام دستههای آزمون یکسان نگه دارید. لایههای رنگ بسیار نازک تأثیر زیرلایه را بیش از حد گزارش میدهند، در حالی که لایههای بسیار ضخیم میتوانند خواندن سختی مدادی را بهصورت مصنوعی کاهش دهند.
-
میانگینگیری از چند نقطه: برای جبران تغییرات جزئی محلی در پخت رنگ یا ضخامت فیلم، حداقل پنج اندازهگیری را در عرض ورق انجام دهید.
تأمین محصولات فلزی پیشرنگشده با کیفیت قابل اعتماد:
تأمین فلزی پیشرنگشده که استانداردهای عملکردی دقیق را برآورده میکند، نیازمند همکاری با تولیدکنندگان مجرب است. سختی مناسب سطح، عملکرد دقیق و بدون نقص در آزمون خمش T و چسبندگی برش عرضی بیعیب، کاملاً متکی بر دمای دقیق پخت، اعمال خودکار رنگ و پیشدرمانی شیمیایی دقیق است.
شنیانگ یوانهه خطوط پوششدهی مداوم پیشرفتهای را نگهداری میکند که برای تأمین کیفیت یکنواخت روی زیرلایههای فولادی و آلومینیومی طراحی شدهاند. این بنگاه با ترکیب تخصص فنی قوی و خدمات جامع تأمین سیمپیچ، محصولات سیمپیچ PPGI و سیمپیچ آلومینیوم رنگپاشیشدهٔ کاملاً آزمایششده را مطابق با مشخصات معماری و صنعتی سفارشی در سراسر جهان عرضه میکند.
 EN