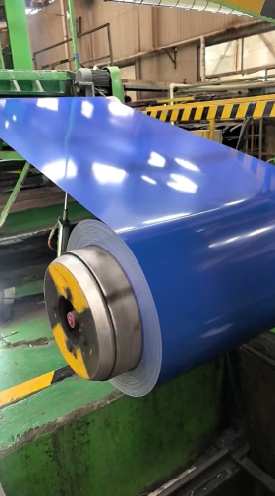
Биналардын сырткы жактары, чатырлар же үй-бүлөлүк техника үчүн даярдалган металл продукттарын баалоо көпчүлүк учурда иштешүүнүн компромисстери менен байланышат. Коррозияга туруктуулук жана салмак эң маанилүү факторлор болуп саналса, ылдыйктын катуулугу – бул материалдын иштетүү, жеткирүү жана күндөлүк таасирге учурашында кандай иштешүүсүн туурасынан таасир этет. Сатып алуучулар PPGI орду менен түрлүү алюминий орду варианттарын салыштырып баалоо үчүн көпчүлүк учурда башташат, бирок сыноо метрикаларын салыштыруу кээде татаалдык тудурат.
Астындагы металлдын катуулугун боёлгон жүзүнүн катуулугу менен чаттатуу кеңири таралган. Ал эми негиздин касиеттери ылдам таасир этсе да, чыныгы шарттарда царапиналарга туруктуулук боёлгон системага байланыштуу. Жүзүнүн катуулугу, карандаштын катуулугу жана кесилген жерде жабышуу көрсөткүчтөрүнүн өлчөмүн түшүнүү менеджерлерге ашыкча техникалык талаптар үчүн төлөм төлөбөй, туура материалды тандоого мүмкүндүк берет.
Металлдын тандалышында боёлгон жүзүнүн катуулугу негизги мааниге ээ
Боёлгон жүзүнүн ролл формалоо, кесүү жана поле шарттарында орнотулганда иштешүүсү жүзүнүн катуулугуна көп таянат. Эгер боёлгон жүзү ашыкча жумшак болсо, аны иштетүүдө царапиналар пайда болот, бул көрүнүштүк кемчиликтерге жана потенциалдуу стройка жеринде кабыл алынбай калууга алып келет. Тескерисинче, ашыкча катуу боёлгон жүзү сүрөттүү профильдерге бүгүлгөндө трещиналарга учурайт.
PPGI катушкасын түс менен капталган алюминий катушкасы менен салыштырганда, негизги айырмачылык – бул токойдун астындагы негиздеме түзүлүшүнүн боялган катмарга күч таасири астында кандай таянышында жатат. Темир – бул жергилечүү деформацияга каршы турган катуу негиз. Ал эми алюминий – бул жеңил жана ийгич материал, ал басымды башкача сиңирет. Эгерки эки материал да бирдей боялган химиялык составтарды колдонсо – мисалы, стандарттык полиэфир, кремний менен модификацияланган полиэфир же жогорку өнүмдүү PVDF – анда беттин катуулугу боюнча көрсөткүчтөр ошол негиздеме материалдын өзгөчөлүктөрүнө байланыштуу аз гана айырмаланышы мүмкүн.
Карандаштын катуулугу сыноосу менен натыйжалуулукту баалоо
Даярдалган металл өнөрпаздыгында цараптарга чыдамдуулукту баалоодо негизги метод – бул карандаштын катуулугу сыноосу. Бул сыноо ASTM D3363 стандартына ылайык стандартизацияланган жана анын жүрүшү: белгилүү бурчта жана басымда графиттүү карандаштын учу катмарланган бетке бир нече жолу жыгылып, бет царапталганчы же терең оюлганчы жыгылат.
-
PPGI катушкасынын натыйжалуулугу: PPGI ордуна цинк менен капталган болоттун негизи түзүлгөн жана стандарттык полиэстер жогорку курчутуу менен жабылган катушка карандаштын каттыгы боюнча H жана 2H ортосундагы баа алат.
-
Түсү боялган алюминий катушканын иштешүүсү: Түсү боялган алюминий катушкасына колдонулган ошол эле полиэстер формуласы карандаштын каттыгы боюнча F жана H ортосундагы баа алат.
Алюминийдин жумшак негизи нүктелүү жүктөмдүн астында микроскопиялык чөкүштөрдү пайда кылат, бул сыноо карандашынын жардыгын ирте белгилөөгө алып келет. Бирок, карандаштын бир градусуна айырмачылык стандарттык стеналардын жана чатырдын жабылууларында чыныгы шарттарда иштешүүгө аз гана таасир этет. Жогорку сыйкырлануучу шарттарда, мисалы, быт техникасынын панелдеринде же көп көчүрүлгөн ички перегородкаларда, 2H карандаштын каттыгында жасалган жабылуу узак мөөнөткө күн сайынгы сыйкырланууга туруктуулук кылат.
Формалоону жана кесилген жердеги жабышууну баалоо
Сызымга туруктуулук дароо жарым гана тарых. Төзүмдүү металл панели ошондой эле чекиттен чыккан түзүлгөн башкаруу менен чыдамдуулук көрсөтүшү керек, ал эми негиздеги материалдан чыгып кетпеши керек.
T-бурулуу иштешүүсүн сыноо
T-bend сыноо – бул боёлгон табактын жогорку катмары чаттап калбаганда, өзүнөн өзүн ийилгенге чейин канчалык аралыкка ийиле турганын баалоо. Жумуштук сыноолордо боёлгон алюминий катары көп учурда болоттун башка варианттарынан жакшы натыйжа көрсөтөт, жалпысынан 0T–1T ийилүүлүк баасын алган. Бул заманбап формалаштыруу мүмкүнчүлүгү өндүрүшчүлөрдүн декоративдик жылдыздан калбаганда, татаал жана тар панелдерди жасоосуна мүмкүнчүлүк берет. Стандарттуу PPGI катары жалпысынан 2T–3T баасын алган, бул конвенциялык стенддин сымын жана стандарттык архитектуралык панелдерди ийилүүлүк үчүн жетиштүү.
Кесилген жерде жабышуу ролу
Эгер боёк системасы негизге туруктуу жабышпай калса, жуз беттин каттыгы аз мааниге ээ. Кесилген жерде жабышуу сыноосунда боёк табактын үстүнөн металл негизге чейин тор түрүндө кесилет, андан кийин басымга төзүмдүү лента коюлат жана тез тартылат.
PPGI орду жана түстүү алюминий орду экилеби да 5B деңгээлинде болушу керек, бул боёк чыгышы жок дегенди билдирет. Кесилген сызыктардын жакшы жабышуусун түзүү үчүн химиялык конверсиялык сырткы катмар жана баштапкы кургатуу этаптарын үзгүлтсүз линияда катуу контролдоо талап кылынат. Эгер проба кесилген сызыктардын жабышуусун баалоодо ийгиликсиз болсо, бул адатта негизги материалдын өзүндөгү кемчилик эмес, алгачкы даярдоонун туура эместиги же жетишпөөсүн көрсөтөт.
Колдонуу профили: Архитектуралык фасаддар жана ичке компоненттер
Бул варианттарды тандаш үчүн механикалык катуулук, салмак жана сырткы шарттарга чыдамдуулуктун ортосундагы теңсиздикти сактоо керек.
| Мүнөз |
Ppgi coil |
Түрлүү боёлгон алюминий оролго |
| Жалпы карандаш катуулугу |
H ден 2H ге чейин |
F ден H ге чейин |
| T-бүгүлүштүн эсээлүүлүгү |
2T ден 3T ге чейин |
0T ден 1T ге чейин |
| Кесилген сызыктардын жабышуусунун максаты |
5B (ASTM D3359) |
5B (ASTM D3359) |
| Негиздин катуулугу |
Жогорку структуралык күч |
Жалпы салмагы аз жана ийгилектуу |
| Негизги артыкчылык |
Жогорку беттин катуулугу жана өнүмдүүлүгү |
Жогорку формалоо кабилийти жана коррозияга турмуштук төзүмдүүлүгү |
Чоң сырткы архитектуралык долбоорлор үчүн, айрыкча жээк райондорунда, салмақтын азайтуусу жана туздуу шамалга төзүмдүүлүгү түстүү алюминий орамын тандоо үчүн негизги себеп болуп саналат, анткени анын көрсөтүлгөн карандаш катуулугу аздап төмөн. Оор шарттагы өнөрөттүк чатырлар, структуралык панелдер жана бюджеттик коммерциялык имараттар үчүн PPGI орамынын жогорку катуулугу жана жогорку царапталганга төзүмдүүлүгү аны идеалдык тандоо кылат.
Катуулукту салыштыруу үчүн иштештирүүнүн жакшы ыкмалары
Лабораториялык шартта орам үлгүлөрүн баалоодо так, кайталануучу натыйжаларга жетишип, төмөнкү операциялык нускамаларды эс тутунуз:
-
Түстүү жаптырмалардын системаларын дал келтирүү: Эч качан PVDF менен жаптырылган PPGI орамын PE менен жаптырылган түстүү алюминий орамы менен салыштырбагыла. Эркин химиясындагы айырмачылыктар негиздин таасирин жашырат.
-
Чевре шарттарын контролдоо: Карандылыктын таянычын, карандаштын катуулугун же кесилген жерде биригүүнүн сынактарын иштетүүдөн мурда, температуранын өзгөрүшү чөйрөнүн эсептелген катуулугун өзгөртүшү мүмкүн болгондуктан, металл үлгүлөрүн стандартдык борбордук температурада жана орточо салыштырмалуу нымдуулукта толук 24 саат бою шарттоо керек.
-
Негиз жана жогорку катмардын калыңдыгын текшерүү: Сынактагы партиялар боюнча жалпы кургак пленканын калыңдыгын бирдей сактап калыңыз. Жука боялган катмарлар субстраттын таасирин ашырып көрсөтөт, ал эми ашыкча калың катмарлар карандаштын катуулугунун көрсөткүчтөрүн жасалма жол менен төмөндөтөт.
-
Бир нече нүктөнүн орточо маанисин алуу: Боялган жалындын туурасы боюнча жергиликтүү өзгөрүштөрдүн минималдуу таасирин эсепке алуу үчүн жалындын туурасы боюнча жок дегенде беш окуу алыңыз.
Сенимдүү даярдалган металл продукттарын таап алуу
Катуу иштөө стандарттарына ылайык келген даярдалган металлды камсыз кылуу үчүн тажрыйбалуу өндүрүштүк партнерлер менен иштөө керек. Туура беттин катуулугу, так Т-бүгүлүштүн иштөөсү жана идеалдуу кесилген жерде биригүүнүн сапаты толугу менен так кургатуу температурасына, автоматташтырылган боялган түрүнүн түрүнө жана катуу химиялык даярдоого таянат.
Shenyang Yuanhe ilgeri seviyedegi doymush boyoosh jolugunu saktaat, алар болот жана алюминий негиздери үчүн туруктуу сапатты камсыз кылат. Күчтүү техникалык билимди толук катушка менен камсыз кылуу кызматтары менен бириктирип, компания PPGI катушкаларын жана түрлүү боёлгон алюминий катушкаларын дүйнө жүзүндөгү архитектуралык жана өнөрөттүк өзгөчөлүктөрүнө ылайык тааныган продукцияларды толук сыноо өткөрүп чыгарат.
 EN