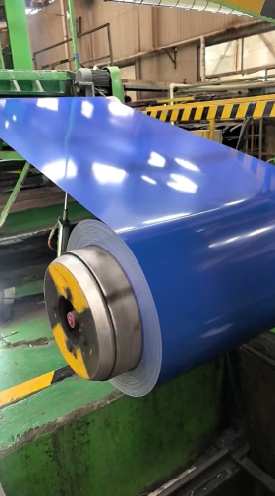
Procjena unaprijed obojenih metalnih proizvoda za fasade, krovove ili kućne aparate obično se svodi na kompromis u pogledu učinkovitosti. Iako su otpornost na koroziju i težina najvažnije, tvrdoća površine ključni je čimbenik koji izravno utječe na performanse materijala tijekom proizvodnje, isporuke i svakodnevne izloženosti. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se za proizvod koji je podložan zahtjevu za uvođenje u Uniju primjenjuje sljedeći standard:
Često se tvrdoća metalnog materijala zamijeni tvrdoćom boje. Dok svojstva supstrata igraju indirektnu ulogu, otpornost na ogrebotine u stvarnom svijetu dolazi do samog sustava boje. Razumijevanje načina mjerenja tvrdoće površine, tvrdoće olovke i pristupa pri preciznom rezanju pomaže projektnim menadžerima da odaberu pravi materijal bez plaćanja nepotrebnih specifikacija.
Zašto je tvrdoća premaza važna pri izboru metala
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji materijala za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvod Ako je premaz previše mekan, prilikom rukovanja će se ogrebati, što će dovesti do estetskih mana i mogućeg odbacivanja mjesta. S druge strane, premaz koji je napravljen da bude previše tvrd može se puknuti kad se savije u oštre profile.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se primjenom članka 3. stavka 1. točke (b) Uredbe (EZ) br. 1225/2009 ne primjenjuje odredba iz članka 3. stavka 1. Čelični materijal pruža čvrstu osnovu koja se odupire lokalnim deformacijama. Aluminijum je lakši i fleksibilniji, i drugačije apsorbira pritisak. U slučaju da se u oba materijala upotrebljava ista kemijska boja, kao što su standardni poliester, silicijom modificirani poliester ili PVDF visokih performansi, vrijednosti tvrdoće površine mogu se malo razlikovati zbog ponašanja osnovnog materijala.
Ocijena performansi testom tvrdoće olovke
Primarna metoda koja se koristi u industriji prebarvanih metala za procjenu otpornosti na ogrebotine je test tvrdoće olovke. U ovom testu, koji je standardiziran u skladu s ASTM D3363, se koristi guranje grafitnih vodiča povećane tvrdoće preko premazane površine pod određenim kutom i pritiskom dok se završnica ne ogrebne ili ne izreže.
-
U skladu s člankom 6. stavkom 1. Zahvaljujući čvrstoj podršci čeličnog jezgra prekrivenog cinkom, PPGI spoja s standardnim poliesterskim premazom obično postiže tvrdoću olovke između H i 2H.
-
U skladu s člankom 6. stavkom 1. U skladu s člankom 3. stavkom 1.
Meka podloga aluminijuma omogućuje blage mikro-upuste pod tačnim opterećenjem, što može uzrokovati da testna olovka označi film ranije. Međutim, razlika od jedne razine olovke rijetko utječe na stvarne performanse u standardnim aplikacijama za obloge zidova ili krovove. Za okruženja koja se često nose, kao što su ploče uređaja ili unutarnja pregrada s velikim prometom, odabir oštroće olovke 2H osigurava dugoročnu otpornost na svakodnevno oštrenje.
Ocenjivanje oblikljivosti i pristupačnosti prekrsnog rezova
Otpornost na ogrebotine govori samo pola priče. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, poduzeća koja su podložna zahtjevima za odobrenje za upotrebu u proizvodima iz članka 4. stavka 1. točke (a) ovog članka moraju se odredili u skladu s člankom 3. točkom (a) ovog članka.
U slučaju da se ne provjeri, ispit mora biti izveden u skladu s člankom 6. stavkom 2.
Test T-izokretanja procjenjuje koliko se unaprijed obojen list može savijati na sebe bez puktanja gornjeg sloja. U praktičnim ispitivanjima, aluminijumska bobina obložena bojom često nadmašuje alternativne čelikove, redovito postižući razinu fleksibilnosti od 0T do 1T. Ova izvanredna oblikovitost omogućuje proizvođačima stvaranje čvrstih, složenih profila bez uništavanja dekorativne oblike. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 4. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 4. točkom (c) Uredbe (EZ) br. 765/2008 i
Uloga pristupa u križnom rezalu
Tvrdoća površine je vrlo mala ako se sistem boje ne može sigurno vezati za podlogu. U testu prislanosti se reže mrežasti uzorak kroz premaz do metalne baze, nanosi traka osjetljiva na pritisak i brzo ga odvuče.
U slučaju da se ne primjenjuje presjek, za svaki proizvod koji je proizveden u skladu s ovom Uredbom, potrebno je utvrditi razinu i razinu za razliku od onih koji su proizvedeni u skladu s ovom Uredbom. Za postizanje dosljedne pristupačnosti pri preciznom rezalu potrebna je stroka kontrola kemijske konverzije premaza i faze prvog tvrljenja tijekom kontinuiranih radova na liniji. Ako uzorak ne prođe procjenu pristupa pri presjeknućem rezalu, to obično ukazuje na nepravilno predobradavanje ili nedovoljno tvrđenje, a ne na inherentnu slabost samog osnovnog materijala.
Profil primjene: arhitektonske fasade i unutarnje komponente
Izbor između tih opcija često uključuje uravnoteženje mehaničke tvrdoće, težine i izloženosti okolišu.
| Oblik |
Spirala PPGI |
S masenim udjelom od 0,15 mm ili većim |
| Tipična tvrdoća olovke |
H do 2H |
F do H |
| Pružnost T-Bend |
2T do 3T |
0T do 1T |
| Cilj za prisvajanje u križnom rezalu |
5B (ASTM D3359) |
5B (ASTM D3359) |
| Složene materijale |
Visoka strukturna čvrstoća |
Laka težina i fleksibilnost |
| Glavna prednost |
Visoka tvrdoća površine i troškovna učinkovitost |
Vrhunska oblikovitost i otpornost na koroziju |
Za velike arhitektonske projekte na otvorenom, posebno u obalnim područjima, ušteda težine i otpornost na solni sprej često čine obojenu aluminijsku zavojnicu omiljenim izborom, čak i ako je njena tvrdoća olovke neznatno manja. Za industrijske krovove, strukturne ploče i komercijalne zgrade koje su osjetljive na proračun, superiorna krutost i veća otpornost na ogrebotine čine ga idealnim izborom.
U skladu s člankom 4. stavkom 2.
Za dobivanje točnih, ponovljivih rezultata prilikom procjene uzoraka zavijanja u laboratorijskom okruženju, imajte na umu sljedeće operativne smjernice:
-
Sistemi za premazivanje ušiju: U slučaju da je primjena ovog standarda primjenjiva na proizvode koji sadrže PPGI, to znači da se ne može upotrebljavati za proizvodnju PPGI-a. Razlike u kemiji smole će sakriti bilo kakve primarne efekte supstrata.
-
Ustanovi kontrole okoliša: Uzorci metala uvijek se moraju spremiti na standardnu sobnu temperaturu i umerenu vlažnost tijekom cijelih 24 sata prije ispitivanja tvrdoće olovke ili pristupa pri preciznom rezalu, jer promjene temperature mijenjaju fleksibilnost premaza.
-
U slučaju da se ne primjenjuje, ispitni postupci se provjeravaju. U slučaju da se ne primjenjuje test, test se provodi na temelju podataka iz članka 4. stavka 2. Tanki slojevi boje previše pokazuju utjecaj supstrata, dok su previše debeli slojevi mogu umjetno smanjiti čitanja tvrdoće olovke.
-
Prosječna višestruka: U slučaju da se ne primjenjuje presjek, test se provodi na temelju podataka iz članka 4. stavka 2.
Izvori pouzdanih predbrojanih metalnih proizvoda
Za osiguranje unaprijed obojenog metala koji ispunjava stroge standarde performansi potrebno je raditi s iskusnim proizvodnim partnerima. Prava tvrdoća površine, oštro T-izokretanje i besprekorna prisvajanje prekrsnog rezova u potpunosti ovise o preciznim temperaturama otvrdnje, automatiziranoj primjeni boje i strogoj kemijskoj pretraživanju.
Shenyang Yuanhe održava napredne linije kontinuiranog premaza dizajnirane da pruže dosljednu kvalitetu na čeličnim i aluminijskim podlogama. U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se u skladu s člankom 3. stavkom 2. točkom (b) Uredbe (EZ) br.
 EN