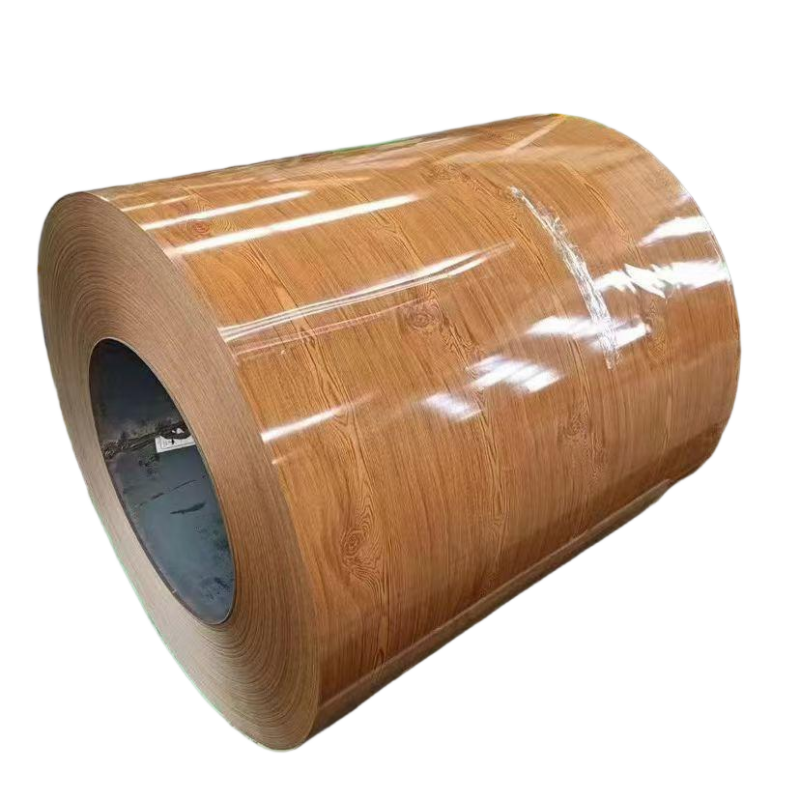
পিপিজিআই ইস্পাত কয়েলের জন্য তিন-স্তরবিশিষ্ট মান নিয়ন্ত্রণ ফ্রেমওয়ার্ক
নিজস্বভাবে উৎপাদিত পিপিজিআই ইস্পাত কয়েলের মান নিয়ন্ত্রণের জন্য একটি ব্যাপক বহু-স্তরবিশিষ্ট ফ্রেমওয়ার্ক প্রয়োজন, যা উৎপাদনের প্রতিটি পর্যায়ে—আগত কাঁচামাল যাচাই থেকে চূড়ান্ত পণ্য সার্টিফিকেশন পর্যন্ত—মান নিশ্চিত করে। পিপিজিআই ইস্পাত কয়েল উৎপাদনের জন্য সবচেয়ে কার্যকর মান নিয়ন্ত্রণ ব্যবস্থাগুলি তিনটি স্বতন্ত্র পরীক্ষা স্তর বাস্তবায়ন করে: আগত উপকরণ পরীক্ষা, প্রক্রিয়াকরণ সময়ে উৎপাদন নিয়ন্ত্রণ এবং চূড়ান্ত পণ্য পরীক্ষা। প্রতিটি স্তর নির্দিষ্ট মান নিশ্চিতকরণ কাজ সম্পাদন করে এবং ডকুমেন্টেশন তৈরি করে যা পিপিজিআই ইস্পাত কয়েল উৎপাদন প্রক্রিয়ার সম্পূর্ণ সোর্স সাপ্লাই চেইনে ট্রেসেবিলিটি নিশ্চিত করে।
যখন ক্রেতারা উৎস সরবরাহকারী পিপিজিআই স্টিলের কয়েল সরবরাহকারীদের মূল্যায়ন করে, তখন মান নিয়ন্ত্রণ ব্যবস্থার জটিলতা সরাসরি পণ্যটির ধারাবাহিকতা এবং নির্ভরযোগ্যতা নির্দেশ করে। যেসব নির্মাতারা তাদের নিজস্ব উৎপাদিত পিপিজিআই স্টিলের কয়েলগুলির জন্য কঠোর তিন স্তরের মান নিয়ন্ত্রণ বজায় রাখে তারা পরীক্ষার শংসাপত্র, উত্পাদন রেকর্ড এবং ট্রেসযোগ্যতা নথি সরবরাহ করতে পারে যা ক্রেতাদের উপাদান কর্মক্ষমতা সম্পর্কে আস্থা দেয়। এই ডকুমেন্টেশনটি বিশেষত নির্মাণ প্রকল্পে ব্যবহৃত পিপিজিআই স্টিলের কয়েলগুলির জন্য গুরুত্বপূর্ণ হয়ে ওঠে যেখানে বিল্ডিং কোড এবং ইঞ্জিনিয়ারিং স্পেসিফিকেশনগুলির জন্য যাচাইকৃত উপাদান বৈশিষ্ট্যগুলির প্রয়োজন হয়।
প্রথম স্তরঃ পিপিজিআই স্টিল কয়েল উৎপাদনের জন্য কাঁচামাল পরিদর্শন
নিজেরাই তৈরি পিপিজিআই স্টিলের কয়েলগুলির জন্য প্রথম মান নিয়ন্ত্রণ স্তরটি ইনকামিং সাবস্ট্র্যাট উপাদানটির যাচাইকরণের সাথে শুরু হয়। কোল্ড-ওয়াল্ড স্টিল রোল পিপিজিআই স্টিল রোলের জন্য বেস উপাদানটি বেধ সহনশীলতা (সাধারণত প্লাস বা বিয়োগ 0.02 মিমি), পৃষ্ঠের গুণমান (কোন rust, তেল দাগ বা স্ক্র্যাচ নেই) এবং যান্ত্রিক বৈশিষ্ট্য (উত্পাদন উত্স সরবরাহ পিপিজিআই স্টিলের কয়েল প্রস্তুতকারকদের সাবস্ট্র্যাট মিল পরীক্ষার শংসাপত্রের রেকর্ড রাখা উচিত এবং কমপক্ষে 10 শতাংশ ইনকামিং উপাদানটির স্বাধীন যাচাইকরণ করা উচিত।
কোটিং উপকরণগুলি পিপিজিআই স্টিল কয়েল উৎপাদনের জন্য দ্বিতীয় গুরুত্বপূর্ণ কাঁচামাল শ্রেণি নির্দেশ করে। পেইন্ট সিস্টেমগুলির স্যাম্পল পরীক্ষা করতে হবে ভিসকোসিটি (স্পেসিফিকেশনের প্লাস বা মাইনাস ৫ শতাংশের মধ্যে), সলিডস কনটেন্ট, মানদণ্ডের সঙ্গে রং মিলিয়ে দেখা এবং পরীক্ষার সাবস্ট্রেটে আঠালো ধর্মের জন্য। পিভিডিএফ-ভিত্তিক উচ্চমানের পেইন্ট সিস্টেম ব্যবহার করে নিজস্ব উৎপাদিত পিপিজিআই স্টিল কয়েলের ক্ষেত্রে, আগত পেইন্ট যাচাইয়ের মধ্যে ফোরিয়ার-ট্রান্সফর্ম ইনফ্রারেড স্পেকট্রোস্কোপি (এফটিআইআর) বিশ্লেষণ অন্তর্ভুক্ত করতে হবে, যাতে ফ্লুওরোপলিমার রেজিনের পরিমাণ এএমএ ওয়ান ছয় শূন্য পাঁচ মানদণ্ডে নির্দিষ্ট ন্যূনতম ৭০ শতাংশ পিভিডিএফ রেজিন প্রয়োজনীয়তা পূরণ করছে কিনা তা নিশ্চিত করা যায়।
টিয়ার টু: সোর্স সাপ্লাই পিপিজিআই স্টিল কয়েলের জন্য প্রক্রিয়াকরণ সময়ে উৎপাদন নিয়ন্ত্রণ
দ্বিতীয় মান নিয়ন্ত্রণ স্তরটি কোটিং প্রক্রিয়ার সময় পিপিজিআই ইস্পাত কয়েল উৎপাদনের পরামিতিগুলি বাস্তব সময়ে পর্যবেক্ষণ করে। গুরুত্বপূর্ণ পরামিতিগুলির মধ্যে রয়েছে স্ট্রিপ গতি (লক্ষ্য মানের প্লাস বা মাইনাস ১ শতাংশের মধ্যে বজায় রাখা হয়), ওভেন তাপমাত্রা প্রোফাইল (ন্যূনতম তিনটি অঞ্চলে প্লাস বা মাইনাস ৫ ডিগ্রি সেলসিয়াস সহনশীলতা সহ যাচাই করা হয়), পেইন্ট প্রয়োগের পুরুত্ব (অনলাইন গেজ দ্বারা অবিরাম পরিমাপ করা হয়) এবং কোটিং ওজনের সমান বণ্টন (স্ট্রিপের প্রান্ত ও কেন্দ্রে পরীক্ষা করা হয়)। নিজস্ব উৎপাদিত পিপিজিআই ইস্পাত কয়েলের ক্ষেত্রে, প্রক্রিয়া-মধ্যবর্তী নিয়ন্ত্রণে পূর্ব-চিকিত্সা রাসায়নিক ঘনত্ব এবং পিএইচ স্তর পর্যবেক্ষণ করা হয়, যা সাবস্ট্রেটে পেইন্ট আস্তরণের উপযুক্ত আস্তরণ নিশ্চিত করে।
পিপিজিআই ইস্পাত কয়েল উৎপাদনকারী সরবরাহকারীদের প্রধান উৎপাদন পরামিতির জন্য পরিসংখ্যানিক প্রক্রিয়া নিয়ন্ত্রণ (এসপিসি) চার্ট বাস্তবায়ন করা উচিত, যাতে অপারেটররা বাইরের স্পেসিফিকেশনের মধ্যে না থাকা পণ্য উৎপাদনের আগেই প্রবণতা শনাক্ত করতে পারেন। যখন এসপিসি ডেটা পরামিতির বিচ্যুতি নির্দেশ করে, তখন অপারেটররা লাইন গতি, ওভেন তাপমাত্রা বা পেইন্ট প্রয়োগ সেটিংসে বাস্তব সময়ে সামঞ্জস্য করে পিপিজিআই ইস্পাত কয়েলের গুণগত স্থায়িত্ব বজায় রাখতে পারেন। এই প্রাক-সক্রিয় পদ্ধতি ত্রুটিপূর্ণ কয়েল উৎপাদন রোধ করে যা পুনরায় কাজ করা বা নষ্ট করা হতো, যার ফলে উৎপাদন খরচ কমে এবং গ্রাহকদের জন্য ডেলিভারি নির্ভরযোগ্যতা বৃদ্ধি পায়।
নিজস্ব উৎপাদিত পিপিজিআই ইস্পাত কয়েলের জন্য তিন-স্তরের কিউসি মানদণ্ড
|
কিউসি স্তর
|
পরিদর্শন পর্যায়
|
প্রধান প্যারামিটার
|
ফ্রিকোয়েন্সি
|
নথিপত্র
|
|
স্তর ১: আগত
|
কাঁচামাল
|
পুরুত্ব, পৃষ্ঠ, যান্ত্রিক
|
প্রতিটি কয়েল ব্যাচ
|
মিল সার্টিফিকেট + যাচাইকরণ
|
|
স্তর ১: আগত
|
পেইন্ট উপকরণ
|
সান্দ্রতা, কঠিন পদার্থ, রং, এফটিআইআর
|
প্রতিটি পেইন্ট ব্যাচ
|
পেইন্ট সার্টিফিকেট + পরীক্ষা প্রতিবেদন
|
|
টিয়ার ২: প্রক্রিয়াধীন
|
কোচিং লাইন
|
গতি, ওভেন তাপমাত্রা, কোট ওজন
|
অবিচ্ছিন্ন
|
এসপিসি চার্ট, লগ
|
|
টিয়ার ২: প্রক্রিয়াধীন
|
পূর্ব-প্রসেসিং
|
রাসায়নিক ঘনমাত্রা, পিএইচ, তাপমাত্রা
|
প্রতি ২ ঘণ্টা
|
প্রক্রিয়া লগ
|
|
টিয়ার ৩: সম্পন্ন
|
ফাইনাল প্রোডাক্ট
|
আঠালো হওয়া, রং, ঝকঝকে ভাব, কোট ওজন
|
প্রতিটি কয়েল
|
কিউসি সার্টিফিকেট
|
|
টিয়ার ৩: সম্পন্ন
|
কার্যকারিতা
|
ইউভি, লবণ স্প্রে, বেন্ড পরীক্ষা
|
ব্যাচ নমুনা
|
পরীক্ষার রিপোর্ট
|
তৃতীয় স্তর: পিপিজিআই ইস্পাত কয়েলের জন্য সম্পন্ন পণ্য পরীক্ষা
তৃতীয় মান নিয়ন্ত্রণ স্তরে পাঠানোর আগে নিজস্ব উৎপাদিত পিপিজিআই ইস্পাত কয়েলের ব্যাপক পরীক্ষা অন্তর্ভুক্ত থাকে। বাধ্যতামূলক পরীক্ষাগুলির মধ্যে রয়েছে কোটিং আসক্তি (এএসটিএম ডি৩৩৫৯ ক্রস-কাট পরীক্ষা, ৪বি বা তার উচ্চতর রেটিং), রংয়ের পার্থক্য পরিমাপ (মানের তুলনায় ডেল্টা ই ২.০-এর নিচে), গ্লস স্তর (উল্লেখিত মানের প্লাস বা মাইনাস ৫ গ্লস ইউনিটের মধ্যে) এবং কোটিং ওজন যাচাইকরণ (এএসটিএম এ৯০ বা চৌম্বকীয় গেজ পদ্ধতি)। বহিরঙ্গন প্রয়োগের জন্য উদ্ভূত সোর্স সাপ্লাই পিপিজিআই ইস্পাত কয়েলের ক্ষেত্রে অতিরিক্ত কর্মক্ষমতা পরীক্ষার মধ্যে রয়েছে টি-বেন্ড নমনীয়তা (স্থাপত্য মানের জন্য ন্যূনতম ২টি) এবং রিভার্স ইম্প্যাক্ট প্রতিরোধ ক্ষমতা (ফাটল ছাড়া ন্যূনতম ৮ জুল)।
শেষ হওয়া PPGI ইস্পাত কয়েলের পরীক্ষার মধ্যে মাত্রা যাচাইকরণও অন্তর্ভুক্ত থাকা উচিত: কয়েলের প্রস্থ সহনশীলতা (মান পণ্যের জন্য প্লাস বা মাইনাস ১.০ মিমি), পুরুত্ব সহনশীলতা (প্লাস বা মাইনাস ০.০২ মিমি) এবং আদেশের নির্দিষ্টকরণ অনুযায়ী অভ্যন্তরীণ ও বহিঃস্থ ব্যাসের অনুরূপতা। প্রতিটি কয়েলের জন্য একটি গুণগত সার্টিফিকেট প্রদান করতে হবে, যাতে সমস্ত পরীক্ষার ফলাফল, উৎপাদন ব্যাচ নম্বর, কাঁচামালের লট নম্বর এবং পরিদর্শনকারী কর্মকর্তাদের স্বাক্ষর রেকর্ড করা থাকবে। এই দলিলগুলি গ্রাহককে সরবরাহকৃত PPGI ইস্পাত কয়েল থেকে শুরু করে প্রতিটি উৎপাদন পর্যায় এবং মূল কাঁচামালের উৎস পর্যন্ত সম্পূর্ণ ট্রেসেবিলিটি সক্ষম করে।
কেস স্টাডি: সোর্স সাপ্লাই PPGI ইস্পাত কয়েলের জন্য তিন-স্তরের কোয়ালিটি কন্ট্রোল বাস্তবায়ন
আফ্রিকা ও মধ্যপ্রাচ্যের বিভিন্ন নির্মাণ প্রকল্পে PPGI ইস্পাত কয়েল সরবরাহকারী একটি ইস্পাত কয়েল উৎপাদনকারী প্রতিষ্ঠান কোটিংয়ের আস্চর্য আঁটোসাঁটো নিয়ে গ্রাহকদের অভিযোগ পরে একটি ব্যাপক তিন-স্তরের মান নিয়ন্ত্রণ ব্যবস্থা চালু করে। প্রাথমিক তদন্তে দেখা যায় যে, প্রতিষ্ঠানটি নিজস্বভাবে উৎপাদিত PPGI ইস্পাত কয়েলের আঁটোসাঁটো পরীক্ষার ফলাফল ASTM D3359 স্কেলে ২B থেকে ৫B পর্যন্ত ছিল, এবং এই পরিবর্তনশীলতা প্রাক-চিকিত্সা রাসায়নিক ঘনত্বের অসঙ্গতির কারণে ঘটেছিল, যা নিয়মিতভাবে পর্যবেক্ষণ করা হচ্ছিল না।
তিন-স্তরীয় কোয়ালিটি কন্ট্রোল সিস্টেম প্রয়োগ করার পর—বিশেষ করে প্রতি দুই ঘণ্টায় প্রিট্রিটমেন্ট প্যারামিটারগুলির স্তর ২ প্রক্রিয়া-মধ্য মনিটরিং-এর উপর জোর দেওয়ার ফলে—উৎপাদকটি সমস্ত পিপিজিআই স্টিল কয়েল উৎপাদনে ৪বি এবং ৫বি আঠালো রেটিং সুস্থিত করেছে। সোর্স সাপ্লাই পিপিজিআই স্টিল কয়েলের বাতিলের হার ৬.৫ শতাংশ থেকে কমে ০.৮ শতাংশ হয়েছে, এবং পরের ছয় মাসে গ্রাহকদের মানগত অভিযোগ ৮৯ শতাংশ কমেছে। প্রতিটি কয়েলের সঙ্গে প্রদানকৃত মান সার্টিফিকেটগুলি একটি প্রতিযোগিতামূলক সুবিধা হয়ে উঠেছে; কয়েকজন নির্মাণ প্রকল্প ব্যবস্থাপক মান নিয়ন্ত্রণ প্রক্রিয়ার নথিভুক্ত প্রমাণের ভিত্তিতে—শুধুমাত্র মূল্য নয়—উৎপাদকটিকে পছন্দসই সরবরাহকারী হিসেবে নির্দিষ্ট করেছেন।
পিপিজিআই স্টিল কয়েলের জন্য আন্তর্জাতিক মান ও সার্টিফিকেশন
স্ব-উৎপাদিত পিপিজিআই ইস্পাত কয়েলের মান নিয়ন্ত্রণ স্বীকৃত আন্তর্জাতিক মানদণ্ডের সঙ্গে সমঞ্জস্যপূর্ণ হওয়া উচিত, যা ক্রেতাদের পণ্যের কার্যকারিতা সম্পর্কে আত্মবিশ্বাস প্রদান করে। প্রধান মানদণ্ডগুলি হলো ASTM A755 (কয়েল কোটিং প্রক্রিয়ায় জৈব-আবৃত ইস্পাত শীটের বিবরণ), EN 10169 (অবিচ্ছিন্নভাবে জৈব-আবৃত ইস্পাত সমতল পণ্য), এবং JIS G 3312 (প্রি-পেইন্টেড ইস্পাত শীট)। পিপিজিআই ইস্পাত কয়েল সরবরাহকারী উৎপাদনকারীরা আইএসও ৯০০১ মান ব্যবস্থাপনা সিস্টেম সার্টিফিকেশন অর্জন করাও উচিত, যার জন্য লিখিত মান প্রক্রিয়া, অভ্যন্তরীণ নিরীক্ষণ এবং ধারাবাহিক উন্নয়ন প্রক্রিয়া প্রয়োজন।
নির্দিষ্ট অ্যাপ্লিকেশনে ব্যবহৃত PPGI স্টিল কয়েলের জন্য অতিরিক্ত সার্টিফিকেশন প্রাসঙ্গিক হতে পারে। ভবন পণ্য সার্টিফিকেশন (ইউরোপীয় বাজারগুলিতে সিই মার্কিং এর মতো) নির্মাণ পণ্য সংক্রান্ত বিধিমালা মেনে চলার প্রমাণ চায়, যার মধ্যে আগুন প্রতিরোধের ক্ষমতা, বাতাসের চাপ প্রতিরোধের ক্ষমতা এবং পরিবেশগত প্রভাবের মানদণ্ড অন্তর্ভুক্ত। PPGI স্টিল কয়েলের সরবরাহকারীদের মূল্যায়ন করার সময়, ক্রেতারা বর্তমান সার্টিফিকেশন নথি, অডিট রিপোর্ট এবং মান নিয়ন্ত্রণ ম্যানুয়াল চাইতে পারেন, যাতে নির্ধারিত অ্যাপ্লিকেশনের জন্য প্রয়োজনীয় মানদণ্ড পূরণ করে এমন উৎপাদনকারীর মান নিয়ন্ত্রণ ব্যবস্থা যাচাই করা যায়।
শেনিয়াং ইয়ুয়ানহের মতো নির্মাতারা, যারা উৎপাদন প্রক্রিয়াজুড়ে তিন-স্তরের মান নিয়ন্ত্রণ ব্যবস্থা প্রয়োগ করে এবং আইএসও-মানের মান প্রক্রিয়া বজায় রাখে, নির্মাণ ও শিল্প ক্রেতাদের প্রয়োজনীয় ডকুমেন্টেশন এবং সামঞ্জস্যপূর্ণতা প্রদান করতে পারে। স্ব-উৎপাদিত PPGI স্টিল কয়েল ক্রয় করার সময়, সরবরাহকারী যে প্রতিটি উৎপাদন পর্যায়ে পদ্ধতিগত মান নিয়ন্ত্রণ বাস্তবায়ন করছে—যা পরীক্ষার সার্টিফিকেট এবং ট্রেসেবিলিটি রেকর্ড দ্বারা সমর্থিত—তা নিশ্চিত করা পণ্যের বিশ্বস্ত কার্যকারিতা নিশ্চিত করতে এবং প্রকল্পের সময়সূচী ও নিরাপত্তা ঝুঁকির কারণে ক্ষেত্রে ব্যর্থতা হ্রাস করতে সহায়তা করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন: PPGI স্টিল কয়েলের জন্য সবচেয়ে গুরুত্বপূর্ণ মান নিয়ন্ত্রণ পরীক্ষা কী?
এ: এএসটিএম ডি৩৩৫৯ (ক্রস-কাট পরীক্ষা) অনুযায়ী কোটিং আসঞ্জন পরীক্ষা পিপিজিআই ইস্পাত কয়েলের জন্য সবচেয়ে গুরুত্বপূর্ণ মান নিয়ন্ত্রণ পরীক্ষা হিসেবে ব্যাপকভাবে বিবেচিত হয়, কারণ এটি সরাসরি নির্দেশ করে যে পেইন্ট সিস্টেমটি উৎপাদন ও ব্যবহারের সময় সাবস্ট্রেটের সঙ্গে আবদ্ধ থাকবে কি না। স্থাপত্য প্রয়োগের জন্য ন্যূনতম ৪বি রেটিং প্রয়োজন, আর উচ্চমানের পণ্যের জন্য ৫বি রেটিং পছন্দনীয়।
প্র: ক্রয়ের আগে কিভাবে ক্রেতারা পিপিজিআই ইস্পাত কয়েলের উৎস সরবরাহের মান যাচাই করতে পারেন?
উ: ক্রেতাদের পূর্ববর্তী উৎপাদন ব্যাচের জন্য মান সার্টিফিকেট চাওয়া উচিত, তাদের নির্দিষ্ট প্রয়োজনীয়তা অনুযায়ী নমুনা পরীক্ষার জন্য অনুরোধ করা উচিত, উৎপাদনকারীর আইএসও ৯০০১ সার্টিফিকেশন অবস্থা যাচাই করা উচিত এবং সম্ভব হলে মান নিয়ন্ত্রণ প্রক্রিয়া সরাসরি পরিদর্শনের জন্য কারখানা অডিট পরিচালনা করা উচিত। এসপিসি তথ্য ও পরীক্ষা প্রতিবেদন পর্যালোচনা করা মানের সামঞ্জস্যতা সম্পর্কে বস্তুনিষ্ঠ প্রমাণ প্রদান করে।
প্র: যদি পিপিজিআই ইস্পাত কয়েল মান নিয়ন্ত্রণ পরীক্ষায় ব্যর্থ হয় তবে কী হবে?
ক: যখন নিজস্ব উৎপাদিত পিপিজিআই ইস্পাত কয়েল মান নিয়ন্ত্রণ পরীক্ষায় ব্যর্থ হয়, তখন কয়েলটি আলাদা করে রাখতে হবে, তদনুসারে তদন্তের মাধ্যমে মূল কারণ চিহ্নিত করতে হবে এবং কয়েলটি পুনরায় প্রক্রিয়াজাত করতে হবে (যদি সম্ভব হয়), নিম্ন মানের স্পেসিফিকেশনে ডাউনগ্রেড করতে হবে অথবা নষ্ট করে ফেলতে হবে। মান অনুপালনের অভাব নথিভুক্ত করতে হবে এবং ভবিষ্যতে পিপিজিআই ইস্পাত কয়েল উৎপাদনে এই সমস্যার পুনরাবৃত্তি রোধ করার জন্য সংশোধনমূলক ব্যবস্থা গ্রহণ করতে হবে।
 EN