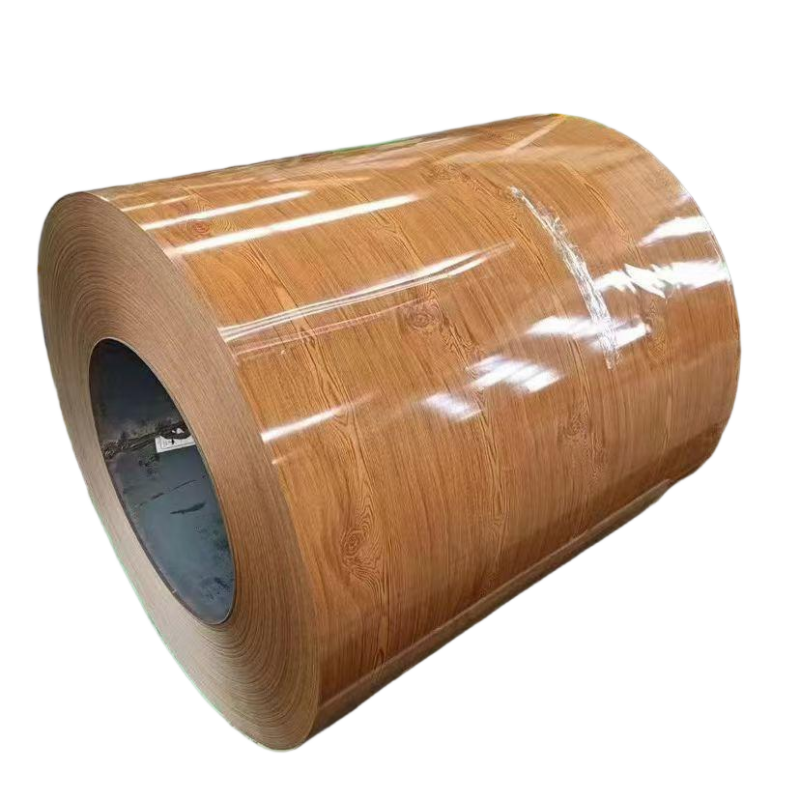
กรอบการควบคุมคุณภาพสามระดับสำหรับม้วนเหล็กเคลือบสังกะสีแบบพรีเพนต์ (PPGI)
การควบคุมคุณภาพสำหรับม้วนเหล็กเคลือบสังกะสีแบบพรีเพนต์ (PPGI) ที่ผลิตเองจำเป็นต้องใช้กรอบการควบคุมคุณภาพแบบหลายระดับอย่างครอบคลุม ซึ่งครอบคลุมทุกขั้นตอนของการผลิต — ตั้งแต่การตรวจสอบวัตถุดิบที่เข้ามา จนถึงการรับรองผลิตภัณฑ์สำเร็จรูป ระบบการควบคุมคุณภาพที่มีประสิทธิภาพสูงสุดสำหรับการผลิตม้วนเหล็ก PPGI จะดำเนินการตรวจสอบในสามระดับที่แยกจากกัน ได้แก่ การตรวจสอบวัตถุดิบที่เข้ามา การควบคุมกระบวนการผลิตระหว่างดำเนินการ และการทดสอบผลิตภัณฑ์สำเร็จรูป แต่ละระดับทำหน้าที่รับประกันคุณภาพเฉพาะด้าน และสร้างเอกสารที่สามารถใช้ย้อนกลับแหล่งที่มาได้ตลอดกระบวนการผลิตม้วนเหล็ก PPGI
เมื่อผู้ซื้อประเมินผู้จัดจำหน่ายม้วนเหล็กเคลือบสังกะสีแบบพรีเพนต์ (PPGI) ความทันสมัยของระบบควบคุมคุณภาพจะสะท้อนโดยตรงถึงความสม่ำเสมอและความน่าเชื่อถือของผลิตภัณฑ์ ผู้ผลิตที่ดำเนินการควบคุมคุณภาพแบบสามระดับอย่างเข้มงวดสำหรับม้วนเหล็กเคลือบสังกะสีแบบพรีเพนต์ (PPGI) ที่ผลิตเอง จะสามารถจัดเตรียมใบรับรองการทดสอบ บันทึกการผลิต และเอกสารการติดตามย้อนกลับ เพื่อสร้างความมั่นใจให้แก่ผู้ซื้อในด้านสมรรถนะของวัสดุ เอกสารเหล่านี้มีความสำคัญอย่างยิ่งโดยเฉพาะสำหรับม้วนเหล็กเคลือบสังกะสีแบบพรีเพนต์ (PPGI) ที่ใช้ในโครงการก่อสร้าง ซึ่งข้อกำหนดด้านอาคารและข้อกำหนดทางวิศวกรรมจำเป็นต้องมีการรับรองคุณสมบัติของวัสดุ
ระดับที่หนึ่ง: การตรวจสอบวัตถุดิบสำหรับการผลิตม้วนเหล็กเคลือบสังกะสีแบบพรีเพนต์ (PPGI)
ขั้นตอนการควบคุมคุณภาพชั้นแรกสำหรับม้วนเหล็กเคลือบสังกะสีแบบ PPGI ที่ผลิตเองเริ่มต้นด้วยการตรวจสอบวัสดุพื้นฐานที่นำเข้ามา เหล็กม้วนรีดเย็น—ซึ่งเป็นวัสดุพื้นฐานสำหรับม้วนเหล็กเคลือบสังกะสีแบบ PPGI—ต้องผ่านการตรวจสอบความคลาดเคลื่อนของความหนา (โดยทั่วไปคือ ±0.02 มม.) คุณภาพพื้นผิว (ไม่มีสนิม คราบน้ำมัน หรือรอยขีดข่วน) และคุณสมบัติเชิงกล (ความต้านแรงดึง ความแข็งแรงขณะเกิดการไหล และการยืดตัว ตามเกรดเหล็กที่ระบุไว้) ผู้ผลิตม้วนเหล็กเคลือบสังกะสีแบบ PPGI ที่จัดหาวัสดุจากแหล่งภายนอกควรจัดทำบันทึกใบรับรองการทดสอบจากโรงหลอมวัสดุพื้นฐาน และดำเนินการตรวจสอบยืนยันอย่างอิสระต่อวัสดุที่นำเข้ามาอย่างน้อยร้อยละ 10
วัสดุเคลือบเป็นหมวดหมู่วัตถุดิบสำคัญลำดับที่สองสำหรับการผลิตม้วนเหล็ก PPGI ระบบสีต้องผ่านการตรวจสอบความหนืด (อยู่ในช่วงร้อยละ 5 ของค่าที่กำหนด) ปริมาณของแข็ง (solids content) การจับคู่สีให้ตรงกับมาตรฐาน และคุณสมบัติการยึดเกาะบนพื้นผิวตัวอย่างทดสอบ สำหรับม้วนเหล็ก PPGI ที่ผลิตเองโดยใช้ระบบสีระดับพรีเมียม เช่น PVDF การตรวจสอบสีที่เข้ามาควรรวมการวิเคราะห์ด้วยเทคนิคสเปกโตรสโคปีอินฟราเรดแบบทรานส์ฟอร์มฟูริเยร์ (FTIR) เพื่อยืนยันว่าปริมาณเรซินฟลูโอโรโพลิเมอร์สอดคล้องกับข้อกำหนดขั้นต่ำร้อยละ 70 ของเรซิน PVDF ตามมาตรฐาน AAMA 2605
ระดับที่สอง: การควบคุมการผลิตระหว่างกระบวนการสำหรับม้วนเหล็ก PPGI ที่จัดหาจากแหล่งต้นทาง
ระดับการควบคุมคุณภาพขั้นที่สองตรวจสอบพารามิเตอร์การผลิตม้วนเหล็ก PPGI แบบเรียลไทม์ระหว่างกระบวนการเคลือบ ซึ่งพารามิเตอร์สำคัญประกอบด้วยความเร็วของแผ่นโลหะ (รักษาให้อยู่ในช่วง ±๑ เปอร์เซ็นต์ของค่าเป้าหมาย) โพรไฟล์อุณหภูมิของเตาอบ (ตรวจสอบอย่างน้อยสามโซน โดยมีความคลาดเคลื่อนได้ไม่เกิน ±๕ องศาเซลเซียส) ความหนาของการฉีดพ่นสี (วัดอย่างต่อเนื่องโดยเครื่องวัดออนไลน์) และความสม่ำเสมอของน้ำหนักการเคลือบ (ตรวจสอบบริเวณขอบและกลางแผ่นโลหะ) สำหรับม้วนเหล็ก PPGI ที่ผลิตเอง การควบคุมระหว่างกระบวนการยังรวมถึงการติดตามความเข้มข้นของสารเคมีและค่า pH ของขั้นตอนการเตรียมผิว เพื่อให้มั่นใจว่าสียึดเกาะกับพื้นผิวฐานได้อย่างเหมาะสม
ผู้ผลิตม้วนเหล็กเคลือบสังกะสีแบบเคลือบด้วยสี (PPGI) ควรใช้แผนภูมิควบคุมกระบวนการเชิงสถิติ (SPC) สำหรับพารามิเตอร์การผลิตที่สำคัญ เพื่อให้ผู้ปฏิบัติงานสามารถตรวจจับแนวโน้มที่ผิดปกติก่อนที่จะส่งผลให้ผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด เมื่อข้อมูล SPC แสดงว่าพารามิเตอร์เริ่มคลาดเคลื่อน ผู้ปฏิบัติงานสามารถปรับค่าต่าง ๆ แบบเรียลไทม์ เช่น ความเร็วของสายการผลิต อุณหภูมิเตาอบ หรือการตั้งค่าการฉีดพ่นสี เพื่อรักษาคุณภาพม้วนเหล็ก PPGI ให้สม่ำเสมอ แนวทางเชิงรุกนี้ช่วยป้องกันการผลิตม้วนที่มีข้อบกพร่อง ซึ่งจะหลีกเลี่ยงการต้องทำซ้ำหรือทิ้งของเสีย ลดต้นทุนการผลิต และเพิ่มความน่าเชื่อถือในการจัดส่งสินค้าให้ลูกค้า
มาตรฐานการควบคุมคุณภาพสามระดับสำหรับม้วนเหล็ก PPGI ที่ผลิตเอง
|
ระดับการควบคุมคุณภาพ
|
ขั้นตอนการตรวจสอบ
|
พารามิเตอร์หลัก
|
ความถี่
|
เอกสาร
|
|
ระดับ 1: การรับเข้า
|
วัตถุดิบ
|
ความหนา ผิวหน้า คุณสมบัติเชิงกล
|
ทุกชุดม้วน
|
ใบรับรองจากโรงหลอม + การตรวจสอบยืนยัน
|
|
ระดับ 1: การรับเข้า
|
วัสดุสี
|
ความหนืด ของแข็งในสี สี ผลการวิเคราะห์ FTIR
|
ทุกชุดสี
|
ใบรับรองสี + รายงานผลการทดสอบ
|
|
ระดับ 2: ระหว่างการผลิต
|
สายเคลือบ
|
ความเร็ว อุณหภูมิเตา น้ำหนักการเคลือบ
|
ต่อเนื่อง
|
แผนภูมิ SPC บันทึกข้อมูล
|
|
ระดับ 2: ระหว่างการผลิต
|
การเตรียมล่วงหน้า
|
ความเข้มข้นของสารเคมี ค่า pH อุณหภูมิ
|
ทุก 2 ชั่วโมง
|
บันทึกกระบวนการผลิต
|
|
ระดับสาม: ผลิตภัณฑ์สำเร็จรูป
|
ผลิตภัณฑ์สุดท้าย
|
การยึดเกาะ สี ความมันวาว น้ำหนักการเคลือบ
|
ทุกม้วน
|
ใบรับรองการควบคุมคุณภาพ
|
|
ระดับสาม: ผลิตภัณฑ์สำเร็จรูป
|
คุณสมบัติ
|
การทดสอบรังสี UV การทดสอบพ่นเกลือ การทดสอบการงอ
|
ตัวอย่างล็อต
|
รายงานผลการทดสอบ
|
การทดสอบผลิตภัณฑ์สำเร็จรูประดับสามสำหรับม้วนเหล็ก PPGI
ระดับการควบคุมคุณภาพขั้นที่สาม ประกอบด้วยการทดสอบอย่างละเอียดสำหรับม้วนเหล็กเคลือบสี PPGI ที่ผลิตเองจนเสร็จสมบูรณ์ ก่อนจัดส่ง การทดสอบที่จำเป็นต้องดำเนินการ ได้แก่ การวัดความยึดเกาะของชั้นเคลือบ (ใช้การทดสอบแบบกริดตามมาตรฐาน ASTM D3359 โดยให้คะแนนไม่ต่ำกว่า 4B) การวัดความต่างของสี (ค่า Delta E ต้องต่ำกว่า 2.0 เมื่อเทียบกับมาตรฐานอ้างอิง) ระดับความมันวาว (อยู่ในช่วง ±5 หน่วยความมันวาว ตามที่ระบุไว้ในข้อกำหนด) และการตรวจสอบน้ำหนักของชั้นเคลือบ (โดยใช้มาตรฐาน ASTM A90 หรือวิธีวัดด้วยเครื่องวัดแม่เหล็ก) สำหรับม้วนเหล็กเคลือบสี PPGI ที่จัดหาจากแหล่งภายนอกซึ่งมีวัตถุประสงค์ใช้งานกลางแจ้ง ควรเพิ่มการทดสอบสมรรถนะพิเศษอื่นๆ ได้แก่ ความสามารถในการดัดโค้งแบบ T-bend (ต้องสามารถดัดได้ไม่น้อยกว่า 2T สำหรับเกรดงานสถาปัตยกรรม) และความต้านทานแรงกระแทกแบบกลับด้าน (ต้องรับแรงกระแทกได้ไม่น้อยกว่า 8 จูล โดยไม่เกิดรอยแตกร้าว)
การทดสอบสอยเหล็ก PPGI ที่เสร็จสิ้น ควรรวมถึงการตรวจสอบมิติเช่นกัน: ความอนุญาตความกว้างของสอย (บวกหรือลบ 1.0 mm สําหรับผลิตภัณฑ์มาตรฐาน), ความอนุญาตความหนา (บวกหรือลบ 0.02 mm) และความสอดคล้อง ทุกรุ่นควรรับใบรับรองคุณภาพที่บันทึกผลการทดสอบทั้งหมด เลขชุดผลิต เลขชุดวัตถุดิบ และลายเซ็นของพนักงานตรวจสอบ เอกสารนี้ทําให้สามารถติดตามได้อย่างสมบูรณ์แบบ จากสอยเหล็ก PPGI ที่ส่งให้ลูกค้า ผ่านทุกขั้นตอนของการผลิต กลับไปยังแหล่งแหล่งวัสดุแท้
การศึกษากรณี: การนํามาใช้ QC สามชั้นสําหรับการจัดหาแหล่ง PPGI Steel Coil
ผู้ผลิตสอยเหล็กที่จําหน่ายสอยเหล็ก PPGI ให้กับโครงการก่อสร้างทั่วแอฟริกาและตะวันออกกลาง ได้นําระบบควบคุมคุณภาพสามชั้นอย่างครบถ้วนมาใช้หลังจากประสบกับการร้องเรียนจากลูกค้าเกี่ยวกับการติดตามเคลือบที่ไม่สอดคล้อง การสืบสวนเบื้องต้นพบว่า สายสับเหล็ก PPGI ที่ผลิตเองแสดงผลการทดสอบการติดตามตั้งแต่ 2B ถึง 5B บนระดับ ASTM D3359 โดยการเปลี่ยนแปลงที่ตามรอยมาจากปริมาณสารเคมีที่ไม่สอดคล้องกันก่อนการรักษาที่ไม่ได้ถูกตรวจสอบเป็นประจํา
หลังจากนำระบบควบคุมคุณภาพสามระดับมาใช้จริง โดยให้ความสำคัญเป็นพิเศษกับระดับที่สอง ซึ่งคือการตรวจสอบพารามิเตอร์ขั้นตอนการเตรียมผิวแบบต่อเนื่องทุกสองชั่วโมง ผู้ผลิตสามารถรักษาระดับการยึดเกาะได้อย่างสม่ำเสมอที่ระดับ 4B และ 5B สำหรับม้วนเหล็กเคลือบสี PPGI ทั้งหมด อัตราการปฏิเสธม้วนเหล็กเคลือบสี PPGI จากแหล่งจัดหาเดิมลดลงจาก 6.5 เปอร์เซ็นต์ เหลือเพียง 0.8 เปอร์เซ็นต์ และจำนวนคำร้องเรียนด้านคุณภาพจากลูกค้าลดลง 89 เปอร์เซ็นต์ภายในหกเดือนถัดมา ใบรับรองคุณภาพที่จัดให้พร้อมกับม้วนแต่ละม้วนกลายเป็นจุดแข็งในการแข่งขัน โดยผู้จัดการโครงการก่อสร้างหลายรายระบุผู้ผลิตรายนี้เป็นผู้จัดจำหน่ายที่ให้ความสำคัญเป็นพิเศษ ทั้งนี้อ้างอิงจากกระบวนการควบคุมคุณภาพที่มีเอกสารรับรองอย่างชัดเจน มากกว่าจะพิจารณาจากราคาเพียงอย่างเดียว
มาตรฐานและใบรับรองระดับนานาชาติสำหรับม้วนเหล็กเคลือบสี PPGI
การควบคุมคุณภาพของม้วนเหล็กเคลือบสี PPGI ที่ผลิตเองควรสอดคล้องกับมาตรฐานสากลที่เป็นที่ยอมรับ ซึ่งจะช่วยสร้างความมั่นใจให้ผู้ซื้อในด้านสมรรถนะของผลิตภัณฑ์ มาตรฐานหลัก ได้แก่ ASTM A755 (ข้อกำหนดสำหรับแผ่นเหล็กเคลือบสารอินทรีย์แบบม้วน), EN 10169 (ผลิตภัณฑ์แผ่นเหล็กแบนที่เคลือบสารอินทรีย์แบบต่อเนื่อง), และ JIS G 3312 (แผ่นเหล็กเคลือบสีล่วงหน้า) ผู้ผลิตม้วนเหล็กเคลือบสี PPGI ที่จัดหาวัตถุดิบจากแหล่งต้นทาง ควรดำเนินการขอรับรองระบบการจัดการคุณภาพ ISO 9001 ด้วย ซึ่งระบุให้มีการจัดทำเอกสารขั้นตอนการประกันคุณภาพ การตรวจสอบภายใน และกระบวนการปรับปรุงอย่างต่อเนื่อง
สำหรับม้วนเหล็กเคลือบสังกะสีแบบเคลือบด้วยโพลิเมอร์ (PPGI) ที่ใช้ในงานเฉพาะทาง อาจจำเป็นต้องมีใบรับรองเพิ่มเติม ใบรับรองผลิตภัณฑ์สำหรับอาคาร (เช่น เครื่องหมาย CE สำหรับตลาดยุโรป) ต้องแสดงหลักฐานการปฏิบัติตามข้อบังคับว่าด้วยผลิตภัณฑ์ก่อสร้างอย่างเป็นลายลักษณ์อักษร ซึ่งรวมถึงเกณฑ์ด้านประสิทธิภาพในการทนไฟ ความต้านทานแรงลม และผลกระทบต่อสิ่งแวดล้อม ขณะประเมินผู้จัดจำหน่ายม้วนเหล็ก PPGI จากแหล่งต้นทาง ผู้ซื้อควรขอเอกสารรับรองที่ยังมีผลบังคับใช้ รายงานการตรวจสอบ และคู่มือด้านคุณภาพ เพื่อยืนยันว่าระบบควบคุมคุณภาพของผู้ผลิตสอดคล้องตามมาตรฐานที่กำหนดไว้สำหรับการใช้งานที่ตั้งใจไว้
ผู้ผลิตอย่างเช่นเซินหยางหยวนเหอ ซึ่งใช้ระบบควบคุมคุณภาพสามระดับตลอดกระบวนการผลิตและรักษากระบวนการควบคุมคุณภาพตามมาตรฐาน ISO สามารถจัดเตรียมเอกสารและรับรองความสม่ำเสมอที่ผู้ซื้อในภาคก่อสร้างและอุตสาหกรรมต้องการได้ ในการจัดหาขดลวดเหล็ก PPGI ที่ผลิตเอง การยืนยันว่าผู้จัดจำหน่ายดำเนินการควบคุมคุณภาพอย่างเป็นระบบในทุกขั้นตอนการผลิต — พร้อมหลักฐานรับรองจากการทดสอบและบันทึกการติดตามย้อนกลับ — จะช่วยให้มั่นใจได้ว่าผลิตภัณฑ์มีประสิทธิภาพเชื่อถือได้ และลดความเสี่ยงของความล้มเหลวขณะใช้งานจริง ซึ่งอาจส่งผลกระทบต่อระยะเวลาดำเนินโครงการและความปลอดภัย
คำถามที่พบบ่อย
คำถาม: การทดสอบควบคุมคุณภาพที่สำคัญที่สุดสำหรับขดลวดเหล็ก PPGI คืออะไร
ก: การทดสอบการยึดเกาะของชั้นเคลือบตามมาตรฐาน ASTM D3359 (วิธีการตัดเป็นรูปตาราง) ถือเป็นการทดสอบควบคุมคุณภาพที่สำคัญที่สุดสำหรับม้วนเหล็ก PPGI เนื่องจากสามารถบ่งชี้โดยตรงว่าระบบสีจะยังคงยึดติดกับพื้นผิวฐานอย่างมั่นคงในระหว่างกระบวนการผลิตและใช้งานจริงหรือไม่ สำหรับงานสถาปัตยกรรม จำเป็นต้องได้ระดับอย่างน้อย 4B โดยระดับ 5B ถือว่าเหมาะสมกว่าสำหรับผลิตภัณฑ์ระดับพรีเมียม
ข: ผู้ซื้อสามารถตรวจสอบคุณภาพของม้วนเหล็ก PPGI จากแหล่งจัดหาได้อย่างไรก่อนการซื้อ
ก: ผู้ซื้อควรขอใบรับรองคุณภาพจากล็อตการผลิตก่อนหน้า ขอให้ดำเนินการทดสอบตัวอย่างตามข้อกำหนดเฉพาะของตน ตรวจสอบสถานะการรับรอง ISO 9001 ของผู้ผลิต และหากเป็นไปได้ ควรเข้าทำการตรวจสอบโรงงานโดยตรงเพื่อประเมินกระบวนการควบคุมคุณภาพด้วยตนเอง การทบทวนข้อมูล SPC และรายงานผลการทดสอบจะช่วยให้ได้หลักฐานเชิงวัตถุเกี่ยวกับความสม่ำเสมอของคุณภาพ
ข: หากม้วนเหล็ก PPGI ไม่ผ่านการทดสอบควบคุมคุณภาพ จะเกิดอะไรขึ้น
ก: เมื่อม้วนเหล็กเคลือบสังกะสีแบบ PPGI ที่ผลิตเองไม่ผ่านการตรวจสอบคุณภาพ ต้องแยกม้วนดังกล่าวออกจากม้วนอื่น ระบุสาเหตุหลักผ่านการสอบสวน และดำเนินการกับม้วนนั้นต่อไปโดยอาจปรับปรุงใหม่ (หากทำได้) ลดระดับคุณภาพให้สอดคล้องกับข้อกำหนดที่ต่ำกว่า หรือทิ้งทั้งหมด ทั้งนี้ต้องบันทึกกรณีความไม่สอดคล้องด้านคุณภาพไว้ และดำเนินการแก้ไขเพื่อป้องกันไม่ให้เกิดซ้ำในกระบวนการผลิตม้วนเหล็กเคลือบสังกะสีแบบ PPGI ต่อไป
 EN