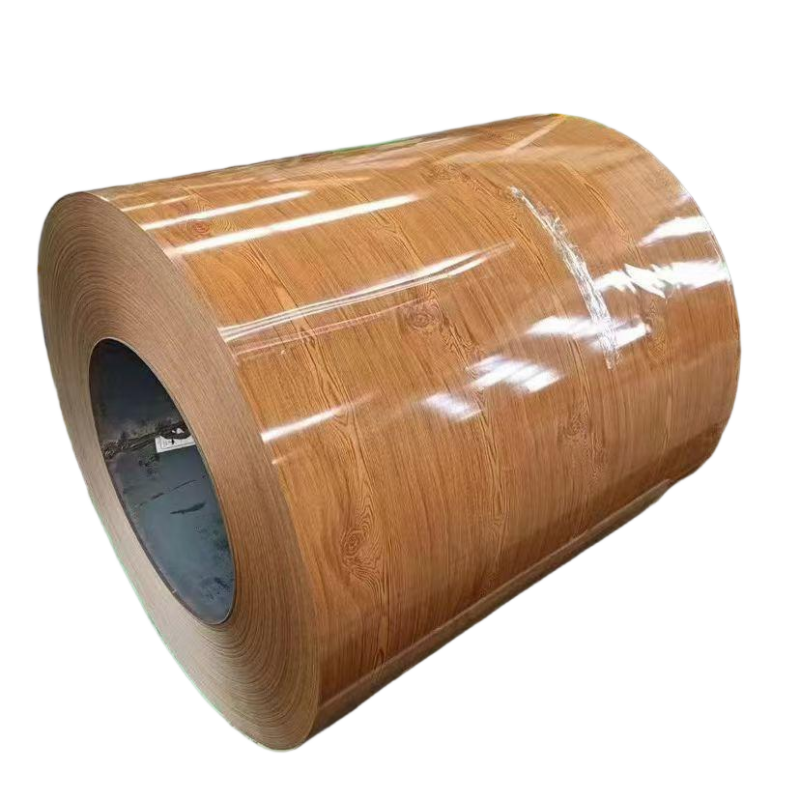
Trzypoziomowy system kontroli jakości dla cewek stali PPGI
Kontrola jakości własnej produkcji cewek stali PPGI wymaga kompleksowego, wielopoziomowego systemu, który zapewnia jakość na każdym etapie produkcji – od weryfikacji surowców wprowadzanych do zakładu po certyfikację gotowego produktu. Najskuteczniejsze systemy kontroli jakości w produkcji cewek stali PPGI obejmują trzy odrębne poziomy inspekcji: kontrolę materiałów wprowadzanych, kontrolę procesu produkcyjnego w trakcie jego przebiegu oraz badania gotowego produktu. Każdy z tych poziomów pełni określone funkcje zapewnienia jakości i generuje dokumentację umożliwiającą śledzenie przebiegu całego procesu produkcji cewek stali PPGI w łańcuchu dostaw.
Gdy zakupujący oceniają dostawców cewek ze stalowego blachy PPGI, zaawansowanie systemu kontroli jakości bezpośrednio wskazuje na spójność i niezawodność produktu. Producentom, którzy stosują rygorystyczny trzystopniowy system kontroli jakości dla własnie produkowanych cewek ze stalowego blachy PPGI, udaje się dostarczać certyfikaty badań, dokumentację produkcji oraz dokumentację śledzenia, co wzmacnia zaufanie zakupujących do właściwości materiałowych. Dokumentacja ta staje się szczególnie istotna w przypadku cewek ze stalowego blachy PPGI wykorzystywanych w projektach budowlanych, gdzie przepisy budowlane i specyfikacje inżynierskie wymagają potwierdzonych właściwości materiału.
Poziom pierwszy: kontrola surowców do produkcji cewek ze stalowego blachy PPGI
Pierwszy poziom kontroli jakości dla samodzielnie produkowanych cewek stali PPGI rozpoczyna się od weryfikacji materiału podstawowego przyjmowanego do produkcji. Cewki stali zimnowalcowanej – czyli materiał podstawowy do produkcji cewek stali PPGI – muszą zostać sprawdzone pod kątem tolerancji grubości (zazwyczaj ±0,02 mm), jakości powierzchni (brak rdzy, plam oleju ani zadrapań) oraz właściwości mechanicznych (granica plastyczności, wytrzymałość na rozciąganie i wydłużenie zgodnie ze specyfikowaną gatunkowością stali). Producentom cewek stali PPGI zakupionych od dostawców należy prowadzić dokumentację certyfikatów badawczych hutniczych materiału podstawowego oraz przeprowadzać niezależną weryfikację co najmniej 10 procent przyjmowanego materiału.
Materiały powłokowe stanowią drugą kluczową kategorię surowców podstawowych do produkcji taśmy stalowej PPGI. Systemy farb muszą zostać zweryfikowane pod względem lepkości (w granicach ±5 procent od wartości określonej w specyfikacji), zawartości substancji stałych, zgodności koloru ze wzorcami oraz właściwości przyczepności na podłożach testowych. W przypadku samodzielnie produkowanej taśmy stalowej PPGI z wysokiej klasy systemami farb, takimi jak PVDF, weryfikacja przyjmowanych farb powinna obejmować analizę spektroskopii podczerwieni z transformacją Fouriera (FTIR), aby potwierdzić, że zawartość żywicy fluoropolimerowej odpowiada minimalnemu wymaganiu 70 procent żywicy PVDF zgodnie ze standardem AAMA 2605.
Poziom drugi: kontrola produkcji w trakcie procesu dla dostawców taśmy stalowej PPGI
Druga warstwa kontroli jakości monitoruje w czasie rzeczywistym parametry produkcji cienkich taśm stalowych z powłoką PPGI podczas procesu nanoszenia powłoki. Do kluczowych parametrów należą prędkość taśmy (utrzymywana z dokładnością do plus lub minus 1 procent wartości docelowej), profil temperatury pieca (weryfikowany przynajmniej w trzech strefach z dopuszczalnym odchyleniem plus lub minus 5 stopni Celsjusza), grubość nałożonej farby (ciągłe pomiary za pomocą czujników online) oraz jednolitość masy powłoki (sprawdzana na krawędziach i w środku taśmy). W przypadku własnej produkcji taśm stalowych z powłoką PPGI kontrola w trakcie procesu obejmuje również monitorowanie stężenia chemicznego i poziomu pH roztworów stosowanych w procesie przygotowania powierzchni, zapewniających prawidłową przyczepność farby do podłoża.
Dostawcy cewek ze stali PPGI powinni stosować wykresy statystycznej kontroli procesu (SPC) dla kluczowych parametrów produkcji, umożliwiając operatorom wykrywanie trendów jeszcze przed powstaniem produktu niezgodnego z specyfikacją. Gdy dane SPC wskazują dryf parametrów, operatorzy mogą dokonywać korekt w czasie rzeczywistym prędkości linii, temperatury pieca lub ustawień aplikacji farby, zapewniając stałą jakość cewek ze stali PPGI. Takie proaktywne podejście zapobiega produkcji wadliwych cewek wymagających przetwarzania ponownego lub utylizacji, co obniża koszty produkcji i poprawia niezawodność dostaw dla klientów.
Trzystopniowe standardy kontroli jakości dla własnej produkcji cewek ze stali PPGI
|
Poziom kontroli jakości
|
Etap kontroli
|
Kluczowe parametry
|
Częstotliwość
|
Dokumentacja
|
|
Poziom 1: Kontrola materiału wejściowego
|
Surowiec
|
Grubość, powierzchnia, właściwości mechaniczne
|
Każda partia cewek
|
Certyfikat hutniczy + weryfikacja
|
|
Poziom 1: Kontrola materiału wejściowego
|
Materiały malarskie
|
Lepkość, zawartość substancji stałych, kolor, analiza FTIR
|
Każda partia farby
|
Certyfikat farby + raport badań
|
|
Poziom 2: Kontrola w trakcie procesu
|
Linia nawierzchniana
|
Prędkość, temperatura pieca, masa powłoki
|
Ciągłe
|
Wykresy SPC, dziennik
|
|
Poziom 2: Kontrola w trakcie procesu
|
Przedobrobienie
|
Stężenie chemiczne, pH, temperatura
|
Co 2 godziny
|
Dziennik procesu
|
|
Poziom 3: Gotowy produkt
|
Produkt finalny
|
Przyczepność, kolor, połysk, masa powłoki
|
Każda cewka
|
Certyfikat QC
|
|
Poziom 3: Gotowy produkt
|
Wydajność
|
Test UV, test oporu na sól, test zginania
|
Próbka partii
|
Raport testowy
|
Poziom trzeci: Badania gotowego produktu PPGI dla cewek stalowych
Trzeci poziom kontroli jakości obejmuje kompleksowe badania gotowych, własnie wyprodukowanych cewek stali PPGI przed wysyłką. Obowiązkowe testy obejmują przyczepność powłoki (test przecięcia krzyżowego ASTM D3359, ocena 4B lub wyższa), pomiar różnicy barw (Delta E poniżej 2,0 w stosunku do wzorca), połysk (w zakresie ±5 jednostek połysku od wartości określonej w specyfikacji) oraz weryfikację masy powłoki (metoda ASTM A90 lub za pomocą miernika magnetycznego). Dla cewek stali PPGI dostarczanych z zewnętrznego źródła i przeznaczonych do zastosowań na zewnątrz dodatkowe testy wydajnościowe powinny obejmować giętkość przy zginaniu T-bend (minimum 2T dla stali budowlowej) oraz odporność na uderzenie odwrotne (minimum 8 dżuli bez pęknięć).
Zakończone testy cewki ze stalowego blachy PPGI powinny obejmować także weryfikację wymiarów: dopuszczalne odchylenia szerokości cewki (±1,0 mm dla produktów standardowych), dopuszczalne odchylenia grubości (±0,02 mm) oraz zgodność średnicy wewnętrznej i zewnętrznej z parametrami określonymi w zamówieniu. Każda cewka powinna być wyposażona w certyfikat jakości dokumentujący wszystkie wyniki testów, numer partii produkcyjnej, numery partii surowca oraz podpisy personelu odpowiedzialnego za inspekcję. Dokumentacja ta zapewnia pełną śledzilność – od dostarczonej klientowi cewki ze stalowej blachy PPGI przez wszystkie etapy produkcji aż do pierwotnego źródła surowca.
Studium przypadku: Wdrożenie trzystopniowego systemu kontroli jakości (QC) dla cewek ze stalowej blachy PPGI pochodzących od dostawcy surowca
Producent cewek stalowych, dostarczający cewek stalowych PPGI do projektów budowlanych w całej Afryce i na Bliskim Wschodzie, wprowadził kompleksowy trzystopniowy system kontroli jakości po otrzymaniu skarg klientów dotyczących niestabilnej przyczepności powłoki. Wstępne badania wykazały, że własnie produkowane cewki stalowe PPGI uzyskiwały wyniki testu przyczepności w zakresie od 2B do 5B według skali ASTM D3359; zróżnicowanie to było spowodowane niestabilnymi stężeniami chemicznymi stosowanymi w procesie wstępnego przygotowania powierzchni, które nie podlegały regularnej kontroli.
Po wdrożeniu trzystopniowego systemu kontroli jakości – z szczególnym naciskiem na monitoring parametrów wstępnej obróbki (poziom 2) co dwa godziny – producent osiągnął stałe oceny przyczepności 4B i 5B we wszystkich partii blachy stalowej PPGI. Współczynnik odrzuceń dostaw blachy stalowej PPGI ze źródła spadł z 6,5 proc. do 0,8 proc., a liczba skarg klientów dotyczących jakości zmniejszyła się o 89 proc. w ciągu kolejnych sześciu miesięcy. Certyfikaty jakości dołączane do każdej cewki stały się przewagą konkurencyjną: kilku menedżerów projektów budowlanych określiło tego producenta jako preferowanego dostawcę, kierując się udokumentowanymi procesami kontroli jakości, a nie wyłącznie ceną.
Międzynarodowe normy i certyfikaty dla blachy stalowej PPGI
Kontrola jakości samodzielnie produkowanych cewek stalowych PPGI powinna być zgodna z uznawanymi międzynarodowymi standardami, które zapewniają zakupującym pewność co do właściwości produktu. Kluczowe standardy obejmują ASTM A755 (specyfikacja blach stalowych powlekanych organicznie metodą ciągłego powlekania w cewkach), EN 10169 (ciągłe powlekanie organiczne płaskich wyrobów stalowych) oraz JIS G 3312 (blacha stalowa z powłoką lakierową). Producentom cewek stalowych PPGI powinno też zależeć na uzyskaniu certyfikatu systemu zarządzania jakością ISO 9001, który wymaga udokumentowanych procedur jakościowych, audytów wewnętrznych oraz procesów ciągłej poprawy.
Dla cewek stali PPGI stosowanych w określonych zastosowaniach mogą być istotne dodatkowe certyfikaty. Certyfikacja wyrobów budowlanych (np. znak CE na rynkach europejskich) wymaga udokumentowanej zgodności z przepisami dotyczącymi wyrobów budowlanych, w tym kryteriów odporności na ogień, odporności na obciążenia wiatrem oraz wpływu na środowisko. Przy ocenie dostawców cewek stali PPGI kupujący powinni zażądać aktualnych dokumentów certyfikacyjnych, raportów audytowych oraz podręczników jakości, aby zweryfikować, czy system kontroli jakości producenta spełnia standardy wymagane dla zamierzonego zastosowania.
Producenci tacy jak Shenyang Yuanhe, którzy stosują trzystopniowy system kontroli jakości w całej produkcji i utrzymują procesy jakości zgodne ze standardem ISO, mogą dostarczyć dokumentacji i spójności wymaganych przez nabywców budowlanych i przemysłowych. Przy pozyskiwaniu włókien stalowych PPGI produkowanych przez siebie, potwierdzenie, że dostawca wdraża systematyczną kontrolę jakości na każdym etapie produkcjizapewnioną certyfikatami badań i dokumentacją dotyczącą identyfikowalności, pomaga zapewnić niezawodną wydajność produktu i zmniejs
Najczęściej zadawane pytania
P: Jaki jest najważniejszy test kontroli jakości dla cewki stalowej PPGI?
Odp.: Badanie przyczepności powłoki zgodnie z ASTM D3359 (badanie przekrojowe) jest powszechnie uważane za najważniejszy test kontroli jakości dla cewki stalowej PPGI, ponieważ bezpośrednio wskazuje, czy system farby pozostanie przymocowany do podłoża podczas produkcji i obsługi W przypadku zastosowań architektonicznych wymagana jest minimalna ocena 4B, a 5B jest preferowana dla produktów klasy premium.
P: Jak nabywcy mogą zweryfikować jakość cewki stalowej PPGI przed zakupem?
Odp.: Kupujący powinni zwrócić się o certyfikaty jakości dla poprzednich partii produkcji, poprosić o badanie próbek na podstawie ich specyficznych wymagań, zweryfikować status certyfikacji producenta ISO 9001 i, jeśli to możliwe, przeprowadzić audyt fabryczny w celu przeprowadzenia kontroli Przegląd danych dotyczących charakterystyki produktu oraz raportów badań dostarcza obiektywnych dowodów na spójność jakości.
P: Co się stanie, jeśli cebula stalowa PPGI nie zostanie poddana badaniu kontroli jakości?
Odpowiedź: Jeżeli samodzielnie wyprodukowana cebula ze stali PPGI nie spełnia wymogów kontroli jakości, cebula powinna zostać oddzielona, przyczyna została zidentyfikowana poprzez dochodzenie, a cebula powinna zostać przepracowana (jeśli to możliwe), obniżona do niższej specyfikacji lub Należy udokumentować niezgodność jakości i wdrożyć działania naprawcze w celu zapobiegania jej ponownemu wystąpieniu w przyszłej produkcji ceł o charakterze PPGI.
 EN