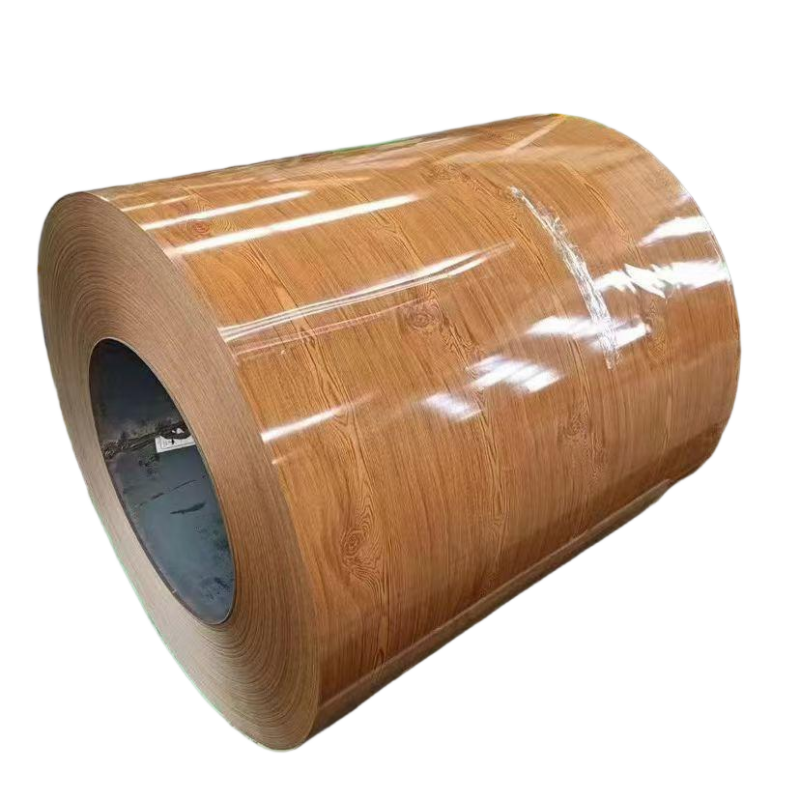
The Three-Tier Quality Control Framework for PPGI Steel Coil
Quality control for self-produced PPGI steel coil requires a comprehensive multi-tier framework that addresses quality at every production stage—from incoming raw material verification through final product certification. The most effective quality control systems for PPGI steel coil production implement three distinct inspection tiers: incoming material inspection, in-process production control, and finished product testing. Each tier serves specific quality assurance functions and generates documentation that enables traceability throughout the source supply PPGI steel coil manufacturing process.
Cum emptores aestimant fornitoris supplicis PPGI bobinas ferri, subtilitas systematis controlus qualitatis directe indicat consistentiam et fidem producti. Fabricantes qui tenent rigidos tres gradus controlus qualitatis pro suis propriis PPGI bobinis ferri possunt praebere certificata experimentorum, acta productionis, et documenta traciabilitatis quae emptoribus fiduciam in performance materiae donant. Haec documenta maxime critica fiunt pro PPGI bobinis ferri ut in aedificiis ubi leges aedificandi et specificatioe ingeniariae postulant proprietates materiae verificatas.
Gradus Primus: Inspectio materiae primae pro productione PPGI bobinarum ferri
Prima gradus controlus qualitatis pro laminis accipiendo PPGI a se producendis incipit ex verificando materiam substrati advenientem. Laminis accipiendo ex aere frigido rolato—materia prima pro laminis accipiendo PPGI—inspicienda est pro tolerantiis crassitudinis (typice plus aut minus 0,02 mm), qualitate superficiei (nullum rubigo, maculae olei, aut scabras), et proprietatibus mechanicis (resistentia ad fluxum, resistentia ad trahendum, et elongatio secundum gradum aeri specificatum). Fabricantes laminum accipientium PPGI ex fonte suppeditante debent tenere acta certificatorum de testibus fabricae substrati et facere verificationem independentem saltem decem per centum materiae advenientis.
Materialia pro revestiendo constituunt secundam categoriam criticam materiae primae pro productione laminarum ferri PPGI. Systemata picturae verificanda sunt pro viscositate (infra aut supra 5 percentum specificati), contento solidorum, congruentia coloris ad normas, et proprietatibus adhaesionis in substratis experimentali. Pro laminis ferri PPGI productis in domo cum systematibus picturae praemii ut PVDF, verificatio picturae accipientis includere debet analysin spectroscopiam infrarubram transformatae Fourier (FTIR) ad confirmandum contentum resinis fluoropolymerei ad minimum 70 percentum requisiti PVDF resinis secundum normas AAMA 2605.
Gradus Duo: Controlus productionis in processu pro laminis ferri PPGI ab suppeditatoribus originis
Secunda gradus controlus qualitatis supervidet parametres productionis fasciculi accipitrini PPGI in tempore reali durante processo coateris. Parametres critici includunt velocitatem fasciculi (servata intra plus aut minus 1 procentum valoris destinati), profillum temperaturae fornacis (verificatum in minimo tribus zonis cum tolerentia plus aut minus 5 gradibus Celsius), spissitudinem applicationis picturae (mensurata continue per mensuras online), et uniformitatem ponderis coateris (inspecta in marginibus et centro fasciculi). Pro fasciculis accipitrinis PPGI auto-productis, controlus in-processu includit etiam supervisionem concentrationis chemicorum praetractationis et nivelium pH, quae adhaesionem picturae ad substratum certificant.
Fabricantes de bobinas de acciaio PPGI devem implementar cartas de controle de processo estatistico (SPC) para parametros chaves de producao, permitindo que operadores detectem tendencias antes que resultem em produtos fora das especificacoes. Quando dados de SPC indicam desvio de parametro, operadores podem fazer ajustes em tempo real na velocidade da linha, temperatura do forno ou configuracoes de aplicacao de tinta para manter a qualidade consistente de bobinas de acciaio PPGI. Esta abordagem proativa previne a producao de bobinas defeituosas que exigiriam retrabalho ou descarte, reduzindo custos de fabricacao enquanto melhora a confiabilidade de entregas para clientes.
Padroes de QC de Tres Niveis para Bobinas de Acciaio PPGI Produzidas Internamente
|
Nivel de QC
|
Gradus Inspectionis
|
CLAVIS PARAMETERS
|
Frequency
|
Documenta
|
|
Nivel 1: Entrada
|
Materia prima
|
Espessura, superficie, mecanico
|
Cada lote de bobina
|
Certificado de laminacao + verificacao
|
|
Nivel 1: Entrada
|
Materiais de tinta
|
Viscosidade, solidos, cor, FTIR
|
Cada lote de tinta
|
Certificatum picturae + relatio experimenti
|
|
Gradus 2: In processu
|
Coing Line
|
Velocitas, temperatura fornacis, pondus tegmenti
|
Continuus
|
Chartae SPC, diarium
|
|
Gradus 2: In processu
|
Praepraeparatio
|
Concentratio chymica, pH, temperatura
|
Omni bihora
|
Diarium processus
|
|
Gradus 3: Perfectum
|
Productum Finale
|
Adhaesio, color, nitorem, pondus tegmenti
|
Omnis spira
|
Certificatum QC
|
|
Gradus 3: Perfectum
|
Exsecutio
|
UV, salt spray, bend test
|
Specimen ex copia
|
Rapportum Experientiae
|
Tier Three: Finished Product Testing for PPGI Steel Coil
The third quality control tier involves comprehensive testing of finished self produced PPGI steel coil before shipment. Mandatory tests include coating adhesion (ASTM D3359 cross-cut test, rating 4B or higher), color difference measurement (Delta E below 2.0 against standard), gloss level (within plus or minus 5 gloss units of specification), and coating weight verification (ASTM A90 or magnetic gauge method). For source supply PPGI steel coil destined for outdoor applications, additional performance tests should include T-bend flexibility (minimum 2T for architectural grade) and reverse impact resistance (minimum 8 joules without cracking).
Testus finitos bobinorum ex accipitro PPGI debent etiam includere verificatum dimensionalem: tolerantiam latitudinis bobinae (plus aut minus 1,0 mm pro productis normalibus), tolerantiam crassitudinis (plus aut minus 0,02 mm), et conformitatem diametrorum internorum/externorum ad specificata ordinis. Unusquisque bobinus debet certificatum qualitatis accipere, quod omnia resultata experimentorum, numerum partis productionis, numeros partium materiae primae, et signaturas personarum inspicientium documentat. Haec documentatio permittit tractabilitatem perfectam a bobino ex accipitro PPGI ad clientem usque per omnes fases productionis ad originem materiae primae.
Studium Casus: Implementatio Tertii Gradus QC pro Bobinis Ex Accipitro PPGI Ad Supplendum Fontem
Fabricator coil ferri qui suppeditat coil ferri PPGI ad proiecta aedificatoria per Africam et Mediam Orientem instituit systema tripartitum controlus qualitatis postquam passus est querelas clientium de adhaerentia inconstanti strati. Investigatio prima revelavit quod coil ferri PPGI a se ipso fabricatus ostendebat resultata experimenti adhaerentiae a 2B ad 5B in scala ASTM D3359, variatio vero orta erat ex concentrationibus inconstantibus chemicorum praetractantium, quae non observabantur regulariter.
Post implementatione systematis tribus graduum QC—cum speciali attentione ad gradum 2, qui monitorat parametres praetractationis bihorario—fabricator obtinuit constantes notations adhaesionis 4B et 5B in omni productione bobinae acri PPGI. Rationem rejectionis bobinarum acri PPGI a fonte suppeditatarum diminuitur a 6,5 percento ad 0,8 percentum, et querelae qualitatis a clientibus decreverunt 89 percentum in sequentibus sex mensibus. Certificata qualitatis quae cum singulis bobinis suppeditabantur evaserunt praerogativam competitivam: plures magistri operum constructionis fabricatorem nominaverunt ut praeferratum suppeditatorem, fundantes electionem suam in documentatis processibus controlis qualitatis, non solum in pretio.
Normae et Certificata Internationalia pro Bobina Acri PPGI
Controlus qualitatis bobinae ferri PPGI productae a se debet convenire cum normis internationalibus agnitis quae emptoribus fiduciam praebent de performance producti. Normae principales sunt ASTM A755 (specificatio pro lamina ferrea, cooperta organice per processum cooperis bobinae), EN 10169 (producta plana ferrea continua cooperta organice), et JIS G 3312 (lamina ferrea praecooperta). Fabricantes bobinae ferri PPGI ex fonte suppeditante etiam debent certificari secundum systema gestionis qualitatis ISO 9001, quod proceduras qualitatis documentatas, inspectiones internas, et processus meliorationis continuae requirit.
Pro PPGI ferri coil ad usus speciales, certificati addititionales forsan pertinent. Certificatio productorum aedificiorum (ut CE marking pro mercatus Europaeos) requirit conformitatem documentatam ad regulas de productis aedificiorum, inter quas criteria de performance ignis, resistentia ad onus venti, et impactus environmentalis. Cum ementes PPGI ferri coil ab fonte auctores examinant, debent petere documenta certificatorum recentium, relationes inspectionum, et manuales qualitatis ut verificent systema controlis qualitatis fabricantis ad normas requisitas pro applicatione intenta satisfaciat.
Manufacturers like Shenyang Yuanhe, who apply a three-tier quality control system throughout production and maintain ISO-standard quality processes, can provide the documentation and consistency that construction and industrial buyers require. When sourcing self produced PPGI steel coil, confirming that the supplier implements systematic quality control at every production stage—backed by test certificates and traceability records—helps ensure reliable product performance and reduces the risk of field failures that can compromise project timelines and safety.
Quaestiones Frequenter Rogatae
Q: What is the most important quality control test for PPGI steel coil?
A: Testum adhaesionis stratum per ASTM D3359 (testum incisionis transversae) latissime reputatur esse criticissimum examen controlis qualitatis pro bobinis acae PPGI, quia directe indicat utrum systema picturae manebit adhaerens substrato dum fabricatur et in usu. Minimum notatio 4B requiritur pro applicationibus architectonicis, cum 5B praefertur pro productis praemiis.
Q: Quomodo emptores verificare possunt qualitatem bobinorum acae PPGI ab origine antequam emant?
A: Emptores debent petere certificata qualitatis pro batchis productionis praecedentibus, postulare examina exemplorum secundum suos requisitos specificos, verificare statum certificationis ISO 9001 fabricantis, et, si possibile est, facere auditum officinae ad inspiciendos processus controlis qualitatis in loco. Recensio dati SPC et reportorum examinum praebet probationem obiectivam de consistentia qualitatis.
Q: Quid accidit si bobinus acae PPGI deficiat in examinibus controlis qualitatis?
A: Cum bobina de acciau PPGI produsă în mod autonom nu îndeplinește cerințele testelor de control al calității, aceasta trebuie separată, cauza fundamentală identificată prin investigație, iar bobina fie reprelucrată (dacă este posibil), fie retrogradată la o specificație inferioară, fie eliminată. Nepotrivirea calității trebuie documentată, iar acțiunile corective trebuie implementate pentru a preveni repetarea în producția viitoare de bobine de acciau PPGI.
 EN