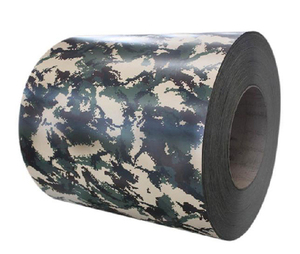
Porozumění výzvám zajištění konzistence kvality při nákupu PPGL cívek
Když zahraniční kupující nakupují pásy PPGL od obchodních společností místo přímo od výrobců, jedním z nejčastěji hlášených problémů je nekonzistence kvality mezi jednotlivými šaržemi. Substrát pásů PPGL, tloušťka nátěrové vrstvy, odstín barvy a mechanické vlastnosti se mohou výrazně lišit mezi jednotlivými objednávkami, zejména pokud dodavatel bez upozornění změní dodavatele ocelárenských výrobků ve svém dodavatelském řetězci. Pásy PPGL vyráběné vlastní výrobou na jediné kontrolované výrobní lince eliminují tuto variabilitu a poskytují kupujícím předvídatelný výkon napříč více dodávkami. Na základě našich zkušeností s podporou stavebních projektů v jihovýchodní Asii a na Blízkém východě nahlásili kupující, kteří přešli od pásů PPGL zakoupených prostřednictvím obchodních společností k vlastně vyráběným pásům PPGL, měřitelné snížení podílu zásilek zamítnutých na stavbě, zejména u aplikací střešních a fasadních plášťů, kde je důležitá vizuální konzistence.
Co určuje rozdíl mezi vlastně vyráběnými pásy PPGL a materiálem zakoupeným prostřednictvím obchodních společností
Samostatně vyráběná ppgl cívka označuje materiál, který je vyráběn v jediném zařízení, kde příprava podkladového materiálu, aplikace nátěru na cívku a kontrola kvality jsou ve všech fázích řízeny jedinou organizací. Na rozdíl od ppgl cívky z obchodních zdrojů, která může být sestavena z materiálů více válcoven s různými kalibracemi zařízení, samostatně vyráběná ppgl cívka udržuje konzistentní soubor výrobních parametrů. Podkladový materiál obvykle používá galvalume ocel DX51D+AZ s 55% povlakem z hliníku a zinku, která odpovídá normám ASTM A653 a JIS G3302 SGCC. Rozsah hmotnosti zinkového povlaku Z20 až Z275 zůstává stabilní, protože stejný materiál z studeně válcovaného plechu zásobuje povlakovací linku. Tato kontinuita je rozhodující, neboť odchylky podkladového materiálu přímo ovlivňují přilnavost nátěru, odolnost proti korozi a tvárnost ppgl cívky.
Kontrola podkladového materiálu a stabilita přilnavosti povlaku
Základem kvality jakéhokoli PPGl plechu je podkladový materiál. Pokud výrobce kontroluje proces přípravy podkladového materiálu, lze standardizovat parametry povrchové úpravy, jako je teplota odmastování, hustota chemické konverzní vrstvy a doba sušení. Tato standardizace má přímý vliv na přilnavost organické lakované vrstvy k povrchu galvalume. U samostatně vyráběného PPGl plechu vstupuje podkladový materiál do lakovací linky s řízeným profilem povrchové drsnosti, který je obvykle dosažen pomocí tzv. skin-pass válcování. Proces skin-pass válcování, který je uveden jak v čínských normách GB, tak v amerických normách ASTM, vytváří rovný povrch, který zlepšuje přilnavost první nátěrové vrstvy (základního nátěru). Bez tohoto řízení může PPGl plech pocházející z nekonzistentních zdrojů vykazovat po tváření – zejména při ohýbání nebo profilování na válcovacích strojích v následných výrobních krocích – odstřikování nebo puchýřkování nátěru.
Rovnoměrnost nátěru: tloušťka nátěru, barevná stálost a shoda s kódem RAL
Kritickou výhodou samovýroby pásu PPGL je schopnost udržet tloušťku nátěrového povlaku v úzkých tolerancích. Linka pro nanášení nátěru aplikuje základní a vrchní nátěrovou vrstvu při řízených rychlostech, přičemž teploty infrasušení jsou sledovány v reálném čase. U pásu PPGL vyrobeného v rámci jediného systému se celková tloušťka suchého nátěru obvykle pohybuje mezi 15 a 25 mikrometry pro základní nátěr a mezi 15 a 20 mikrometry pro vrchní nátěr. Konzistence barev je ověřována proti standardům RAL, přičemž spektrofotometrické měření zajišťuje, že hodnoty Delta E mezi jednotlivými šaržemi zůstávají pod 1,5. Tento stupeň kontroly je obtížné dosáhnout, pokud je pás PPGL zakoupen od více obchodních dodavatelů, kteří každý používají různé dodavatele nátěrových hmot a různé parametry aplikace. Pro architektonické projekty vyžadující barevně shodné panely v rámci několika fází dodávek poskytuje samovýroba pásu PPGL vizuální jednotnost, kterou požadují inspektoři i manažeři projektů.
Třístupňový systém kontroly kvality při výrobě pásu PPGL
Robustní systém kontroly kvality pro samostatně vyráběný ppgl kotouč funguje na třech úrovních. První úroveň zahrnuje kontrolu příchozích materiálů, při níž je substrát z galvalume kontrolován z hlediska hmotnosti povlaku, tolerance tloušťky a povrchových vad před vstupem do povlakovací linky. Druhá úroveň zahrnuje monitorování procesu během povlakování kotoučů, včetně nepřetržitého měření tloušťky nátěru, rychlosti linky, teploty vytvrzování a rychlosti chlazení. Třetí úroveň představuje finální kontrolu, při níž je dokončený ppgl kotouč podroben mechanickým zkouškám, jako jsou pevnost v tahu, mez kluzu, prodloužení a posouzení ohybové pružnosti metodou T-bend. Další zkoušky mohou zahrnovat zkoušku odolnosti proti korozi metodou solné mlhy a zkoušku tvrdosti povrchu tužkou. Tento trojúrovňový přístup zajistí, že jakékoli odchylky od specifikace budou zachyceny a napraveny ještě před tím, než je ppgl kotouč uvolněn k expedici, a poskytuje zakazníkům konzistentní certifikáty zkoušek z výrobního závodu pro každou šarži.
Studie případu: Projekt střešní krytiny v jihovýchodní Asii vyžadující konzistenci dávek
V nedávném projektu dodávky ppgl cívky pro střešní systém skladu na trhu v jihovýchodní Asii si zakazník objednal 280 metrických tun materiálu, které měly být dodány ve třech zásilkách během čtyř měsíců. Technická specifikace projektu vyžadovala konzistentní barvu RAL 9002 na všech panelech a přilnavost povlaku byla testována podle ASTM D3359. Protože byla ppgl cívka vyráběna interně na jediné lakovací lince, všechny tři zásilky dosáhly hodnoty Delta E pod 1,0 a bez výjimky splnily test přilnavosti metodou „cross-hatch“ (příčný řez). Zakazník hlásil nulový podíl odmítnutých panelů během montáže, na rozdíl od předchozího projektu, kde byl materiál zakoupen prostřednictvím obchodních partnerů a kde došlo k odmítnutí 3 % panelů kvůli neshodě barev. Tento případ ukazuje, jak interně vyráběná ppgl cívka přímo přispívá ke snížení projektových nákladů prostřednictvím omezení odpadu materiálu a montážních zpoždění.
Kontrolní seznam pro posouzení dodavatelů ppgl cívek
Při posuzování toho, zda dodavatel PPGl cívek dokáže zajistit stálou kvalitu, by měli zakupující ověřit několik klíčových ukazatelů. Za prvé je třeba potvrdit, zda dodavatel provozuje vlastní lakovací linku nebo zda materiál nakupuje od třetích stran. Za druhé je třeba požádat o certifikáty zkoušek z válcovny, které pro každou šarži obsahují informace o třídě podkladového materiálu, hmotnosti povlaku, typu nátěru a mechanických vlastnostech. Za třetí je třeba se zeptat na strukturu systému kontroly kvality, včetně počtu kontrolních úrovní a používaných zkušebních zařízení. Za čtvrté je třeba ověřit, zda dodavatel splňuje příslušné normy GB, JIS, ASTM a EN v souladu s cílovým trhem. Za páté je třeba požádat o vzorek cívky PPGl pro nezávislé laboratorní ověření tloušťky povlaku, přilnavosti a barevné shody před objednáním velkého množství. Společnosti jako Shenyang Yuanhe Steel, která udržuje stálý sklad o objemu přes 10 000 metrických tun a uplatňuje tříúrovňový systém kontroly kvality ve výrobě cívek PPGI a PPGL, představují dodavatele, kteří jsou schopni tyto ověřovací požadavky splnit. S hmotností povlaku od Z20 do Z275, tloušťkou od 0,09 do 1,5 mm a souladem s normami ASTM A653 a JIS G3302 SGCC mohou zakupující před uzavřením objednávky na velké množství požádat o technické specifikace a zkušební dokumenty přizpůsobené požadavkům jejich projektu.
Často kladené otázky
Jaký je rozdíl mezi samovýrobní PPGI cívkou a PPGI cívkou z obchodního zásobování? Samovýrobní PPGI cívka se vyrábí v jediném zařízení, kde přípravu podkladu, aplikaci nátěru a kontrolu kvality provádí jedna organizace. PPGI cívka z obchodního zásobování může pocházet z více válcoven s různým vybavením a různými standardy kvality, což může vést k nekonzistenci mezi šaržemi v tloušťce nátěru, odstínu barvy a mechanických vlastnostech.
Jak si kupující mohou ověřit kvalitu PPGI cívky před objednáním velkého množství? Kupující by měli požadovat certifikáty zkoušek válcovny pro třídu podkladu, hmotnost nátěru, tloušťku nátěru a mechanické vlastnosti. Dále je vhodné požádat o vzorek k nezávislé laboratorní zkoušce přilnavosti nátěru podle ASTM D3359, konzistence barvy podle norem RAL a odolnosti proti solné mlze podle ASTM B117, čímž lze spolehlivě ověřit kvalitu ještě před uzavřením objednávky na velké množství.
Jaký rozsah hmotnosti povlaku by měl mít ppgl plech pro venkovní stavební aplikace? Pro venkovní stavební aplikace v korozivních prostředích by měl mít ppgl plech zinkový povlak s hmotností minimálně Z120, přičemž pro pobřežní nebo průmyslové oblasti se doporučuje povlak Z275. Organický nátěrový povlak by měl zahrnovat základní nátěr minimální tloušťky 15 mikrometrů a vrchní nátěr tloušťky 15 až 20 mikrometrů, přičemž pro zvýšenou odolnost vůči UV záření se používají nátěrové systémy PVDF nebo SMP.
 EN