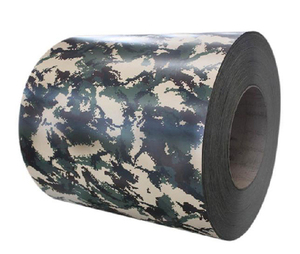
Compreendendo o Desafio da Consistência de Qualidade na Aquisição de Bobinas PPGL
Quando compradores internacionais adquirem bobinas PPGL de empresas comerciais em vez de diretamente dos fabricantes, a inconsistência de qualidade entre lotes é um dos problemas mais frequentemente relatados. O substrato da bobina PPGL, a espessura do revestimento de tinta, a tonalidade da cor e as propriedades mecânicas podem variar significativamente entre pedidos, especialmente quando o fornecedor altera os laminadores de montante sem aviso prévio. As bobinas PPGL produzidas internamente, fabricadas em uma única linha de produção controlada, eliminam essa variabilidade, garantindo ao comprador desempenho previsível em múltiplos embarques. Em nossa experiência apoiando projetos de construção no Sudeste Asiático e no Oriente Médio, compradores que migraram de bobinas PPGL adquiridas por meio de empresas comerciais para bobinas PPGL produzidas internamente relataram redução mensurável nas taxas de rejeição no local, particularmente em aplicações de cobertura e revestimento de paredes, onde a consistência visual é essencial.
O que Define uma Bobina PPGL Produzida Internamente em Contraste com Material Adquirido por Intermediários Comerciais
A bobina PPGl produzida internamente refere-se a um material fabricado em uma única instalação, onde a preparação do substrato, a aplicação do revestimento em bobina e a inspeção de qualidade são todas controladas por uma única organização. Ao contrário da bobina PPGl adquirida por meio de comércio, que pode ser montada a partir de múltiplas usinas com calibrações diferentes de equipamentos, a bobina PPGl produzida internamente mantém um conjunto consistente de parâmetros de produção. O substrato normalmente utiliza aço galvalume DX51D+AZ com revestimento de alumínio-zinco a 55%, conforme as normas ASTM A653 e JIS G3302 SGCC. A faixa de peso do revestimento de zinco, de Z20 a Z275, permanece estável porque o mesmo material-base laminado a frio alimenta a linha de revestimento. Essa continuidade é fundamental, pois variações no substrato afetam diretamente a aderência da tinta, a resistência à corrosão e a conformabilidade da bobina PPGl.
Controle do Substrato e Estabilidade da Aderência do Revestimento
A fundação da qualidade em qualquer bobina PPGI é o substrato. Quando um fabricante controla o processo de preparação do substrato, parâmetros de tratamento de superfície — como temperatura de desengraxe, densidade do revestimento de conversão química e tempo de secagem — podem ser padronizados. Essa padronização impacta diretamente a aderência entre a película de tinta orgânica e a superfície de galvalume. Nas bobinas PPGI produzidas internamente, o substrato entra na linha de revestimento com um perfil controlado de rugosidade superficial, normalmente obtido por meio de laminação de acabamento (skin pass). O processo de laminação de acabamento, especificado tanto nas normas GB quanto nas ASTM, cria uma superfície uniforme que favorece a aderência da demão de fundo. Sem esse controle, bobinas PPGI provenientes de fontes inconsistentes podem apresentar descascamento ou formação de bolhas na tinta após operações de conformação, especialmente durante dobramento ou perfilamento a rolo na produção subsequente.
Uniformidade do Revestimento: Espessura da Tinta, Consistência de Cor e Correspondência RAL
Uma vantagem crítica da bobina PPGL produzida internamente é a capacidade de manter a espessura do revestimento de tinta dentro de tolerâncias rigorosas. A linha de revestimento aplica as camadas de primer e de acabamento em velocidades controladas, com temperaturas de cura por infravermelho monitoradas em tempo real. Para a bobina PPGL produzida sob um único sistema, a espessura total do filme seco normalmente varia entre 15 e 25 micrômetros para o primer e entre 15 e 20 micrômetros para o acabamento. A consistência de cor é verificada conforme os padrões RAL, sendo a medição espectrofotométrica utilizada para garantir que os valores Delta E permaneçam abaixo de 1,5 entre lotes. Esse nível de controle é difícil de alcançar quando a bobina PPGL é adquirida de diversos fornecedores comerciais, cada um utilizando diferentes fornecedores de tintas e parâmetros de aplicação. Para projetos arquitetônicos que exigem painéis com cores correspondentes em múltiplas fases de entrega, a bobina PPGL produzida internamente oferece a uniformidade visual exigida por inspetores e gerentes de projeto.
Sistema de Controle de Qualidade em Três Níveis na Produção de Bobina PPGL
Um robusto sistema de controle de qualidade para bobinas PPGl produzidas internamente opera em três níveis. O primeiro nível abrange a inspeção de materiais recebidos, na qual o substrato de galvalume é verificado quanto ao peso do revestimento, à tolerância de espessura e a defeitos superficiais antes de entrar na linha de revestimento. O segundo nível envolve o monitoramento em tempo real durante o revestimento das bobinas, incluindo medições contínuas da espessura da tinta, velocidade da linha, temperatura de cura e taxa de resfriamento. O terceiro nível corresponde à inspeção final, na qual a bobina PPGl acabada é submetida a ensaios mecânicos, incluindo resistência à tração, limite de escoamento, alongamento e avaliação da flexibilidade em dobra em T. Ensaios adicionais podem incluir ensaio de névoa salina para avaliar a resistência à corrosão e ensaio de dureza com lápis para avaliar a durabilidade da superfície. Essa abordagem em três níveis garante que qualquer desvio em relação às especificações seja identificado e corrigido antes que a bobina PPGl seja liberada para embarque, fornecendo aos compradores certificados de ensaio de usina consistentes para cada lote.
Estudo de Caso: Projeto de Cobertura no Sudeste Asiático Requerendo Consistência por Lote
Em um projeto recente de fornecimento de bobinas PPGL para um sistema de cobertura de armazém em um mercado do Sudeste Asiático, o comprador exigiu 280 toneladas métricas de material entregues em três remessas ao longo de quatro meses. A especificação do projeto exigia cor RAL 9002 consistente em todos os painéis, com a aderência do revestimento testada conforme a norma ASTM D3359. Como as bobinas PPGL foram produzidas internamente em uma única linha de revestimento, as três remessas mantiveram um Delta E inferior a 1,0 e passaram nos testes de aderência por grade sem exceções. O comprador relatou zero rejeições de painéis durante a instalação, em comparação com um projeto anterior que utilizou material adquirido por meio de negociação comercial e apresentou uma taxa de rejeição de 3% devido à incompatibilidade de cor. Este caso demonstra como as bobinas PPGL produzidas internamente contribuem diretamente para a redução de custos do projeto, minimizando desperdício de material e atrasos na instalação.
Lista de Verificação para Avaliação de Fornecedores de Bobinas PPGL
Ao avaliar se um fornecedor de bobinas PPGI pode entregar qualidade consistente, os compradores devem verificar diversos indicadores-chave. Primeiro, confirmar se o fornecedor opera sua própria linha de revestimento ou adquire de terceiros. Segundo, solicitar certificados de ensaio de usina que incluam a classe do substrato, o peso do revestimento, o tipo de tinta e as propriedades mecânicas para cada lote. Terceiro, perguntar sobre a estrutura do sistema de controle de qualidade, incluindo o número de níveis de inspeção e os equipamentos de ensaio utilizados. Quarto, verificar se a conformidade com normas abrange as normas GB, JIS, ASTM e EN, conforme aplicável ao mercado-alvo. Quinto, solicitar uma amostra de bobina PPGI para verificação independente em laboratório quanto à espessura do revestimento, aderência e consistência de cor antes de realizar um pedido em grande volume. Empresas como a Shenyang Yuanhe Steel, que mantém um estoque permanente superior a 10.000 toneladas métricas e aplica um sistema de controle de qualidade em três níveis em sua produção de bobinas PPGI e PPGL, representam o tipo de fornecedor capaz de atender a esses requisitos de verificação. Com pesos de revestimento variando de Z20 a Z275, espessuras de 0,09 a 1,5 milímetros e conformidade com as normas ASTM A653 e JIS G3302 SGCC, os compradores podem solicitar especificações e documentos de ensaio personalizados às necessidades de seu projeto antes de comprometer-se com a aquisição em grande volume.
Perguntas frequentes
Qual é a diferença entre a bobina PPGL produzida internamente e a bobina PPGL adquirida por meio de comércio? A bobina PPGL produzida internamente é fabricada em uma única instalação, onde a preparação do substrato, a aplicação do revestimento e a inspeção de qualidade são controladas por uma única organização. Já a bobina PPGL adquirida por meio de comércio pode vir de múltiplas usinas, com equipamentos e padrões de qualidade distintos, o que resulta em inconsistências entre lotes quanto à espessura do revestimento, tonalidade da cor e propriedades mecânicas.
Como os compradores podem verificar a qualidade da bobina PPGL antes de realizar um pedido em grande volume? Os compradores devem solicitar certificados de ensaio da usina para a classificação do substrato, peso do revestimento, espessura da tinta e propriedades mecânicas. Além disso, solicitar uma amostra para ensaios laboratoriais independentes sobre a aderência do revestimento conforme ASTM D3359, consistência de cor conforme normas RAL e resistência à névoa salina conforme ASTM B117 fornece uma verificação confiável antes de se comprometer com grandes volumes.
Qual faixa de peso de revestimento o coil PPGI deve ter para construção externa? Para aplicações de construção externa em ambientes corrosivos, o coil PPGI deve ter um revestimento de zinco com peso mínimo de Z120, sendo recomendado Z275 para áreas costeiras ou industriais. O revestimento de tinta orgânica deve incluir uma camada de primer com espessura mínima de 15 micrômetros e uma camada de acabamento com espessura de 15 a 20 micrômetros, utilizando sistemas de tinta PVDF ou SMP para maior resistência aos raios UV.
 EN