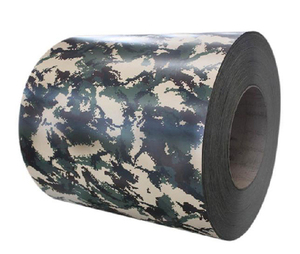
درک چالش یکنواختی کیفیت در خرید پیپیجیال لولهای
وقتی خریداران بینالمللی پیپیجیال رول را از شرکتهای تجاری و نه مستقیماً از تولیدکنندگان تأمین میکنند، ناسازگانی کیفیت بین دستهها یکی از متداولترین مشکلات گزارششده است. زیرلایه پیپیجیال رول، ضخامت پوشش رنگ، سایه رنگ و خواص مکانیکی ممکن است بین سفارشها بهطور قابل توجهی متفاوت باشند، بهویژه زمانی که تأمینکننده بدون اطلاعرسانی، کارخانههای اولیه خود را تغییر دهد. پیپیجیال رول تولیدشده درونی که در یک خط تولید کنترلشده واحد ساخته میشود، این تغییرپذیری را حذف میکند و به خریداران عملکردی قابلپیشبینی را در شیپمنتهای متعدد ارائه میدهد. بر اساس تجربه ما در پشتیبانی از پروژههای ساختمانی در جنوب شرق آسیا و خاورمیانه، خریدارانی که از پیپیجیال رول تأمینشده از طریق شرکتهای تجاری به پیپیجیال رول تولیدشده درونی تغییر کردند، کاهش قابلاندازهگیریی در نرخ رد شدن محصول در محل پروژه گزارش دادند، بهویژه در کاربردهای سقف و روکش دیوار که هماهنگی بصری اهمیت دارد.
چه چیزی پیپیجیال رول تولیدشده درونی را در مقابل مواد تأمینشده از طریق شرکتهای تجاری تعریف میکند؟
پیپیجیال سلف-پرودوسد (تولید داخلی) به موادی اشاره دارد که در یک واحد تولیدی واحد و تحت کنترل یک سازمان ساخته میشوند؛ بهگونهای که آمادهسازی زیرلایه، اعمال پوشش روی کویل و بازرسی کیفیت همه در این واحد انجام میگیرد. برخلاف پیپیجیال وارداتی که ممکن است از چندین کارخانه با تنظیمات متفاوت تجهیزات تهیه شده باشد، پیپیجیال سلف-پرودوسد با ثابت نگهداشتن پارامترهای تولید، یکپارچگی فرآیند را حفظ میکند. زیرلایه معمولاً از فولاد گالوالوم با درجهبندی DX51D+AZ و پوشش آلومینیوم-روی با درصد ۵۵ درصد تشکیل شده و مطابق با استانداردهای ASTM A653 و JIS G3302 SGCC است. محدوده وزن پوشش روی از Z20 تا Z275 بهدلیل استفاده از یک جنس فولاد نورد سرد مشخص و ثابت در خط پوششدهی، بدون نوسان باقی میماند. این پیوستگی از اهمیت بالایی برخوردار است، زیرا تغییرات موجود در زیرلایه مستقیماً بر چسبندگی رنگ، مقاومت در برابر خوردگی و قابلیت شکلپذیری پیپیجیال تأثیر میگذارد.
کنترل زیرلایه و پایداری چسبندگی پوشش
پایهی کیفیت در هر پیلپیجیال (PPGL) سیمپیچ، زیرلایه است. هنگامی که یک تولیدکننده فرآیند آمادهسازی زیرلایه را کنترل میکند، پارامترهای پردازش سطح مانند دمای بازچربسازی، چگالی پوشش شیمیایی تبدیلشده و زمان خشکشدن قابل استانداردسازی هستند. این استانداردسازی بهطور مستقیم بر چسبندگی بین لایهی رنگ آلی و سطح گالوالوم تأثیر میگذارد. در سیمپیچهای PPGL تولیدشده درونی، زیرلایه با نمایهی کنترلشدهی زبری سطحی وارد خط پوششدهی میشود که معمولاً از طریق عملیات غلتکزنی نرم (Skin Pass Rolling) حاصل میگردد. این فرآیند غلتکزنی نرم که در استانداردهای GB و ASTM نیز مشخص شده است، سطحی یکنواخت ایجاد میکند که چسبندگی پرایمر را بهبود میبخشد. در صورت عدم کنترل این پارامترها، سیمپیچهای PPGL تأمینشده از منابع نامشخص ممکن است پس از عملیات شکلدهی — بهویژه در فرآیندهای خمکاری یا پروفیلدهی غلطکی در تولیدات مرحلهی بعد — دچار جداشدن رنگ یا تشکیل حباب شوند.
یکنواختی پوشش: ضخامت رنگ، ثبات رنگ و تطبیق با استاندارد RAL
یک مزیت حیاتی پیشساختهشده خودی سویل PPGL، توانایی حفظ ضخامت پوشش رنگ در محدودههای باریک و دقیق است. خط اعمال پوشش، لایههای پرایمر و رویه را با سرعتهای کنترلشده اعمال میکند و دمای پخت فرآیند اینفرارد بهصورت بلادرنگ نظارت میشود. برای سویل PPGL تولیدشده تحت یک سیستم واحد، ضخامت کلی فیلم خشک معمولاً بین ۱۵ تا ۲۵ میکرومتر برای پرایمر و بین ۱۵ تا ۲۰ میکرومتر برای رویه متغیر است. ثبات رنگ با استانداردهای RAL تأیید میشود و اندازهگیری طیفسنجی اطمینان حاصل میکند که مقادیر دلتا E بین دستهها کمتر از ۱٫۵ باقی بماند. دستیابی به این سطح از کنترل در مواردی که سویل PPGL از چندین تأمینکننده تجاری مختلف تهیه میشود — که هر یک از تأمینکنندگان رنگ و پارامترهای اعمال متفاوتی استفاده میکنند — دشوار است. برای پروژههای معماری که نیازمند تطابق رنگی تختهها در چندین مرحله تحویل هستند، سویل PPGL تولیدشده خودی یکنواختی بصری را فراهم میکند که مورد انتظار بازرسان و مدیران پروژه است.
سیستم کنترل کیفیت سهسطحی در تولید سویل PPGL
سیستم کنترل کیفیت قوی برای پیپیجیال سیمپیچ تولیدشده درونی در سه سطح عمل میکند. سطح اول شامل بازرسی مواد ورودی است که در آن زیرلایه گالوالوم از نظر وزن پوشش، تحمل ضخامت و عیوب سطحی قبل از ورود به خط پوششدهی مورد بررسی قرار میگیرد. سطح دوم شامل نظارت فرآیندی در حین پوششدهی سیمپیچ است که شامل اندازهگیری مستمر ضخامت رنگ، سرعت خط، دمای پخت و نرخ خنکسازی میشود. سطح سوم بازرسی نهایی است که در آن سیمپیچ تکمیلشدهٔ پیپیجیال تحت آزمونهای مکانیکی از جمله مقاومت کششی، مقاومت تسلیم، افزایش طول و ارزیابی انعطافپذیری خمش T قرار میگیرد. آزمونهای اضافی ممکن است شامل آزمون افشانه نمک برای ارزیابی مقاومت در برابر خوردگی و آزمون سختی مداد برای ارزیابی دوام سطحی باشد. این رویکرد سهسطحی اطمینان حاصل میکند که هر انحرافی از مشخصات فنی پیش از انتشار سیمپیچ پیپیجیال برای حمل و نقل شناسایی و اصلاح شده است و به خریداران گواهیهای آزمون کارخانهای یکنواختی برای هر دسته ارائه میشود.
مطالعه موردی: پروژهی پوشش سقف در جنوب شرق آسیا که نیازمند یکنواختی دستهبندیشده است
در یک پروژهی اخیر تأمین فولاد رولشده با روکش پلیمری (PPGL) برای سیستم پوشش سقف انبار در بازار جنوب شرق آسیا، خریدار ۲۸۰ تن متریک مواد را در سه محموله طی چهار ماه درخواست کرد. مشخصات فنی پروژه، یکنواختی رنگ RAL 9002 را در تمامی صفحات الزامی میدانست و چسبندگی روکش طبق استاندارد ASTM D3359 آزمون میشد. از آنجا که فولاد رولشده با روکش پلیمری (PPGL) بهصورت داخلی و در یک خط تولید واحد تولید شده بود، همهی سه محموله مقدار دلتا-ای (Delta E) کمتر از ۱٫۰ را حفظ کردند و بدون استثنا در آزمون چسبندگی با روش شبکهای (cross-hatch) موفق عمل کردند. خریدار گزارش داد که در زمان نصب هیچیک از صفحات رد نشده است؛ در مقابل، در یک پروژهی قبلی که از مواد تأمینشده از طریق بازرگانی استفاده شده بود، نرخ رد صفحات بهدلیل عدم تطابق رنگ به ۳ درصد رسیده بود. این مورد نشان میدهد که تولید داخلی فولاد رولشده با روکش پلیمری (PPGL) چگونه مستقیماً به صرفهجویی در هزینههای پروژه کمک میکند و از هدررفت مواد و تأخیر در نصب میکاهد.
چکلیست ارزیابی تأمینکنندگان برای خریداران فولاد رولشده با روکش پلیمری (PPGL)
هنگام ارزیابی اینکه آیا تأمینکنندهی سیمپیچ PPGl قادر به تحویل کیفیتی پایدار است یا خیر، خریداران باید چند نشانهی کلیدی را تأیید کنند. اولاً، باید بررسی شود که آیا تأمینکننده خط پوششدهی اختصاصی خود را دارد یا از طرفهای ثالث تأمین میکند. ثانیاً، باید گواهیهای آزمون کارخانه را درخواست کرد که شامل درجهی زیرلایه، وزن پوشش، نوع رنگ و خواص مکانیکی برای هر دسته باشد. ثالثاً، باید دربارهی ساختار سیستم کنترل کیفیت (از جمله تعداد سطوح بازرسی و تجهیزات آزمون مورد استفاده) سؤال شود. چهارم، باید تأیید شود که انطباق با استانداردها شامل استانداردهای GB، JIS، ASTM و EN میشود که بسته به بازار هدف قابل اعمال هستند. پنجم، قبل از سفارش حجمی، نمونهای از سیمپیچ PPGl برای احراز مستقل ضخامت پوشش، چسبندگی و یکنواختی رنگ در آزمایشگاههای مستقل درخواست میشود. شرکتهایی مانند شنیانگ یوانهو استیل که موجودی انباری بیش از ۱۰٬۰۰۰ تن متريک دارد و سیستم سهسطحی کنترل کیفیت را در تولید سیمپیچهای PPGI و PPGL اعمال میکند، نمونهای از تأمینکنندگانی هستند که میتوانند این الزامات تأییدی را برآورده کنند. با وزن پوشش از Z20 تا Z275، ضخامت از ۰٫۰۹ تا ۱٫۵ میلیمتر و انطباق با استانداردهای ASTM A653 و JIS G3302 SGCC، خریداران میتوانند قبل از انجام خرید حجمی، مشخصات فنی و اسناد آزمون را متناسب با نیازهای پروژهی خود درخواست کنند.
پرسشهای رایج
تفاوت بین پیپیجیال کویل تولیدشده درونی و پیپیجیال کویل تأمینشده از طریق تجارت چیست؟ پیپیجیال کویل تولیدشده درونی در یک واحد تولیدی واحد ساخته میشود که در آن آمادهسازی زیرلایه، اعمال پوشش و بازرسی کیفیت همگی توسط یک سازمان کنترل میشوند. اما پیپیجیال کویل تأمینشده از طریق تجارت ممکن است از چندین نوردخانه با تجهیزات و استانداردهای کیفی متفاوت تأمین شود که این امر منجر به ناسازگانی دفعات تولیدی از نظر ضخامت پوشش، سایهروی رنگ و خواص مکانیکی میگردد.
خریداران چگونه میتوانند کیفیت پیپیجیال کویل را پیش از سفارش عمده تأیید کنند؟ خریداران باید گواهینامههای آزمایشگاهی کارخانه را برای درجه زیرلایه، وزن پوشش، ضخامت رنگ و خواص مکانیکی درخواست کنند. علاوه بر این، درخواست نمونهای جهت آزمایش مستقل در آزمایشگاههای خارجی برای ارزیابی چسبندگی پوشش مطابق با استاندارد ASTM D3359، یکنواختی رنگ مطابق با استانداردهای RAL و مقاومت در برابر افشانه نمکی مطابق با استاندارد ASTM B117، تأییدی قابل اعتماد قبل از انجام سفارشهای حجیم فراهم میکند.
وزن پوشش مناسب برای کویلهای PPGI در ساختوسازهای بیرونی چقدر باید باشد؟ برای کاربردهای ساختوساز بیرونی در محیطهای خورنده، کویلهای PPGI باید حداقل دارای پوشش روی با وزن Z120 باشند و برای مناطق ساحلی یا صنعتی، وزن پوشش Z275 توصیه میشود. پوشش رنگ ارگانیک باید شامل لایه پرایمر با ضخامت حداقل ۱۵ میکرومتر و لایه نهایی با ضخامت ۱۵ تا ۲۰ میکرومتر باشد؛ همچنین برای مقاومت بهتر در برابر اشعه فرابنفش (UV)، سیستمهای رنگ PVDF یا SMP توصیه میشوند.
 EN