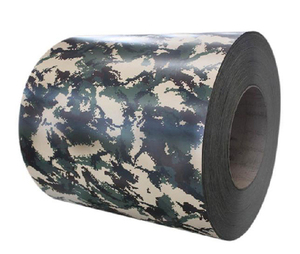
Понимание проблемы обеспечения согласованности качества при закупке рулонов ППГЛ
Когда зарубежные покупатели закупают рулонную оцинкованную сталь с полимерным покрытием (PPGL) у торговых компаний, а не напрямую у производителей, одной из наиболее часто сообщаемых проблем является нестабильность качества от партии к партии. Основной материал рулонной стали PPGL, толщина полимерного покрытия, оттенок цвета и механические свойства могут значительно различаться между заказами, особенно если поставщик без предварительного уведомления меняет поставщиков первичной стали. Рулонная сталь PPGL, произведенная собственными силами на единой контролируемой производственной линии, исключает такую изменчивость и обеспечивает покупателям предсказуемые эксплуатационные характеристики при поставках нескольких партий. На основе нашего опыта поддержки строительных проектов в Юго-Восточной Азии и на Ближнем Востоке, покупатели, перешедшие с рулонной стали PPGL, закупаемой через торговые компании, на самостоятельно производимую продукцию, сообщили о заметном снижении доли брака на строительной площадке, особенно при применении в кровельных и фасадных системах, где важна визуальная однородность.
Что отличает самостоятельно производимую рулонную сталь PPGL от материала, закупаемого через торговые компании
Самостоятельно производимая рулонная сталь с полимерным покрытием (PPGL) — это материал, изготавливаемый на одном предприятии, где подготовка основы, нанесение полимерного покрытия на рулон и контроль качества осуществляются одной организацией. В отличие от PPGL-рулонов, поставляемых через торговых посредников и, возможно, собранных из продукции нескольких металлургических заводов с различной калибровкой оборудования, самостоятельно производимая PPGL-сталь обеспечивает стабильность всех параметров производства. В качестве основы обычно используется оцинкованная сталь марки DX51D+AZ с алюмоцинковым покрытием, содержащим 55 % алюминия и цинка, соответствующая стандартам ASTM A653 и JIS G3302 SGCC. Масса цинкового покрытия в диапазоне от Z20 до Z275 остаётся стабильной, поскольку для линии нанесения покрытия используется один и тот же холоднокатаный исходный материал. Такая стабильность имеет принципиальное значение, поскольку любые отклонения в характеристике основы напрямую влияют на адгезию покрытия, коррозионную стойкость и формоустойчивость рулонной PPGL-стали.
Контроль основы и стабильность адгезии покрытия
Основой качества любого рулонного листа ППГЛ является основа. Когда производитель контролирует процесс подготовки основы, параметры обработки поверхности — такие как температура обезжиривания, плотность химического конверсионного покрытия и время сушки — могут быть стандартизированы. Эта стандартизация напрямую влияет на адгезию органической красочной пленки к поверхности гальвалюма. В случае самопроизводимого рулонного листа ППГЛ основа поступает на линию нанесения покрытия с контролируемым профилем шероховатости поверхности, который, как правило, достигается путем легкого проката (skin pass). Процесс легкого проката, регламентированный как в стандартах GB, так и в стандартах ASTM, обеспечивает однородную поверхность, способствующую адгезии грунтовочного слоя. При отсутствии такого контроля рулонный лист ППГЛ от нестабильных источников может демонстрировать отслаивание или вздутие красочного покрытия после операций формовки, особенно при гибке или профилировании на роликовых станках на последующих этапах производства.
Равномерность покрытия: толщина красочного слоя, стабильность цвета и соответствие цветовому стандарту RAL
Критическим преимуществом самопроизводимой рулонной оцинкованной стали с полимерным покрытием (PPGL) является возможность поддержания толщины лакокрасочного покрытия в строгих допусках. На линии нанесения покрытия грунтовочный и верхний слои наносятся с контролируемой скоростью, а температура инфракрасной сушки отслеживается в режиме реального времени. Для рулонной оцинкованной стали с полимерным покрытием (PPGL), произведенной в рамках единой системы, общая толщина сухой пленки обычно составляет от 15 до 25 мкм для грунтовочного слоя и от 15 до 20 мкм для верхнего слоя. Согласованность цвета проверяется по стандартам RAL, а спектрофотометрические измерения обеспечивают значение Delta E ниже 1,5 между партиями. Добиться такого уровня контроля сложно при закупке рулонной оцинкованной стали с полимерным покрытием (PPGL) у нескольких торговых поставщиков, каждый из которых использует разных поставщиков красок и различные параметры нанесения покрытия. Для архитектурных проектов, требующих панелей одинакового цвета на нескольких этапах поставки, самопроизводимая рулонная оцинкованная сталь с полимерным покрытием (PPGL) обеспечивает визуальную однородность, которую требуют инспекторы и руководители проектов.
Трехуровневая система контроля качества при производстве рулонной оцинкованной стали с полимерным покрытием (PPGL)
Надежная система контроля качества для самопроизводимых рулонов ППГЛ функционирует на трех уровнях. Первый уровень охватывает входной контроль материалов, при котором подложка из гальванолюма проверяется на соответствие массы покрытия, допусков по толщине и наличия поверхностных дефектов до поступления на линию нанесения покрытия. Второй уровень включает контроль технологического процесса во время нанесения покрытия на рулоны, в том числе непрерывное измерение толщины красочного слоя, скорости линии, температуры отверждения и скорости охлаждения. Третий уровень — это окончательный контроль готовых рулонов ППГЛ, в ходе которого проводятся механические испытания, включая определение предела прочности при растяжении, предела текучести, относительного удлинения и оценку гибкости при изгибе по методу T-образного изгиба. Дополнительно могут выполняться испытания на стойкость к коррозии методом солевого тумана и испытания на твердость поверхности по карандашной шкале. Такой трехуровневый подход гарантирует выявление и устранение любых отклонений от технических требований до отгрузки рулонов ППГЛ, обеспечивая покупателей единообразными сертификатами заводских испытаний для каждой партии.
Кейс-стади: Проект кровли в Юго-Восточной Азии с требованием к согласованности партий
В недавнем проекте поставки рулонного оцинкованного стального листа с полимерным покрытием (PPGL) для кровельной системы склада на рынке Юго-Восточной Азии покупатель запросил 280 метрических тонн материала, поставленных тремя партиями в течение четырёх месяцев. В техническом задании проекта требовалась единообразная окраска RAL 9002 на всех панелях, а адгезия покрытия проверялась в соответствии со стандартом ASTM D3359. Поскольку рулонный PPGL производился самостоятельно на одной и той же линии нанесения покрытия, все три партии продемонстрировали значение дельта-E ниже 1,0 и успешно прошли испытание на адгезию методом «решётчатого надреза» без каких-либо исключений. Покупатель сообщил об отсутствии бракованных панелей при монтаже, в отличие от предыдущего проекта, где использовался PPGL, закупленный через трейдеров, и где доля брака составила 3 % из-за несоответствия цвета. Данный кейс демонстрирует, как самостоятельное производство рулонного PPGL напрямую способствует снижению проектных затрат за счёт уменьшения отходов материала и задержек при монтаже.
Чек-лист оценки поставщика для покупателей рулонного PPGL
При оценке способности поставщика рулонов ППГЛ обеспечивать стабильное качество покупателям следует проверить несколько ключевых показателей. Во-первых, уточните, владеет ли поставщик собственной линией нанесения покрытия или закупает продукцию у сторонних производителей. Во-вторых, запросите сертификаты заводских испытаний, включающие марку основного металла, массу покрытия, тип краски и механические свойства для каждой партии. В-третьих, узнайте структуру системы контроля качества, включая количество уровней инспекции и используемое оборудование для испытаний. В-четвертых, убедитесь, что соответствие стандартам охватывает GB, JIS, ASTM и EN — в зависимости от целевого рынка. В-пятых, запросите образец рулона ППГЛ для независимой лабораторной проверки толщины покрытия, адгезии и цветовой однородности до размещения крупного заказа. Такие компании, как Shenyang Yuanhe Steel, располагающие запасом более 10 000 метрических тонн и применяющие трехуровневую систему контроля качества на всех этапах производства рулонов ППГИ и ППГЛ, соответствуют указанным требованиям к верификации. При массе покрытия от Z20 до Z275, толщине от 0,09 до 1,5 мм и соответствии стандартам ASTM A653 и JIS G3302 SGCC покупатели могут запросить технические характеристики и документы испытаний, адаптированные под конкретные требования их проекта, до принятия решения о крупном заказе.
Часто задаваемые вопросы
В чем разница между самостоятельно производимой рулонной оцинкованной сталью с полимерным покрытием (PPGL) и PPGL, приобретаемой через торговлю? Самостоятельно производимая рулонная сталь PPGL изготавливается на одном предприятии, где подготовка основы, нанесение покрытия и контроль качества осуществляются одной организацией. PPGL, приобретаемая через торговлю, может поставляться с разных металлургических заводов, оснащенных различным оборудованием и применяющих разные стандарты качества, что приводит к нестабильности характеристик партий — толщины покрытия, оттенка цвета и механических свойств.
Как покупатели могут проверить качество рулонной стали PPGL до крупного заказа? Покупателям следует запросить сертификаты испытаний завода-изготовителя по марке основы, массе покрытия, толщине лакокрасочного слоя и механическим свойствам. Кроме того, рекомендуется запросить образец для независимых лабораторных испытаний: адгезии покрытия по стандарту ASTM D3359, цветовой согласованности в соответствии со стандартами RAL и стойкости к воздействию солевого тумана по стандарту ASTM B117 — это обеспечивает надежную проверку качества до размещения крупных заказов.
Какой диапазон массы покрытия должен быть у рулонов ППГЛ для наружного строительства? Для наружных строительных применений в агрессивных средах рулоны ППГЛ должны иметь цинковое покрытие с массой не менее Z120; для прибрежных или промышленных зон рекомендуется покрытие Z275. Органическое лакокрасочное покрытие должно включать грунтовочный слой толщиной не менее 15 мкм и финишный слой толщиной от 15 до 20 мкм; для повышения устойчивости к УФ-излучению следует использовать системы красок на основе PVDF или SMP.
 EN