 EN

So erkennen Sie feuerverzinkte Stahlprodukte mit hoher Zinkbeschichtung
Die meisten Beschaffungsteams beginnen bei der Bewertung mit dem Preis feuerverzinkter Stahl coils. Diese Priorisierung verschiebt sich meist – in der Regel nach einem Versagen der Beschichtung bei einem Projekt – hin zu einer entscheidenderen Frage: Wie lässt sich tatsächlich bestätigen, dass die Zinkbeschichtung der Angabe des Lieferanten entspricht? Branchenspezialisten für Inspektionen äußern sich hierzu klar: Die Überprüfung der Zinkbeschichtung ist der wichtigste einzelne Schritt bei der Beurteilung der Qualität feuerverzinkten Stahls. Dennoch schließen viele Käufer einen Vertrag ab, ohne auch nur eine einzige systematische Prüfung durchzuführen. Dieser Leitfaden behandelt die praktischen Methoden zur Erkennung eines echten GI-Coils mit hoher Zinkbeschichtung, noch bevor die Ware Ihren Standort oder Ihre Produktionsstätte erreicht.
Verständnis der Bezeichnungen für Zinkbeschichtungsgewichte
Um zu beurteilen, ob ein Coil eine hohe Zinkbeschichtung aufweist, müssen Sie zunächst wissen, wie die Beschichtungsstärke angegeben wird. Die beiden am weitesten verbreiteten Normen für feuerverzinkter Stahl blech und Coil entsprechen den Normen ASTM A653 (üblich in Nordamerika) und EN 10346 (üblich in Europa und im internationalen Handel). Gemäß EN 10346 stehen Bezeichnungen wie Z80, Z120, Z200 und Z275 für die gesamte minimale Zinkmasse in Gramm pro Quadratmeter auf beiden Seiten des Blechs zusammengezählt. Eine Coil der Güteklasse Z275 weist auf beiden Oberflächen insgesamt mindestens 275 g/m² Zink auf.
ASTM A653 verwendet stattdessen ein G-Klassensystem: G60, G90, G115. G90 entspricht etwa 0,90 oz/ft² auf beiden Seiten und liegt damit nahe an Z275. Ein gI-Bandspule mit starkem Zinküberzug — geeignet für korrosive Umgebungen, Küstenanwendungen oder industrielle Langzeitanwendungen — sollte mindestens Z200 oder Z275 (G60/G90) erreichen. Produkte mit Z80 oder Z120 sind für leichtere Anwendungen, geschützte Bereiche oder Innenraumverwendungen konzipiert. Prüfen Sie stets, ob die Beschichtungsbezeichnung im Werksprüfprotokoll tatsächlich den Korrosionsbedingungen Ihrer Anwendung entspricht, bevor Sie die Lieferung freigeben.
Visuelle Inspektion: So sieht eine hochzinkierte Beschichtung aus
Haben Sie jemals eine Coil-Lieferung entladen und sich gefragt, ob Sie tatsächlich Z275 oder doch eher etwas nahe an Z80 vor sich haben? Die visuelle Inspektion ist Ihr erster Hinweis – allerdings bedarf es etwas Übung, um sie zuverlässig zu deuten.
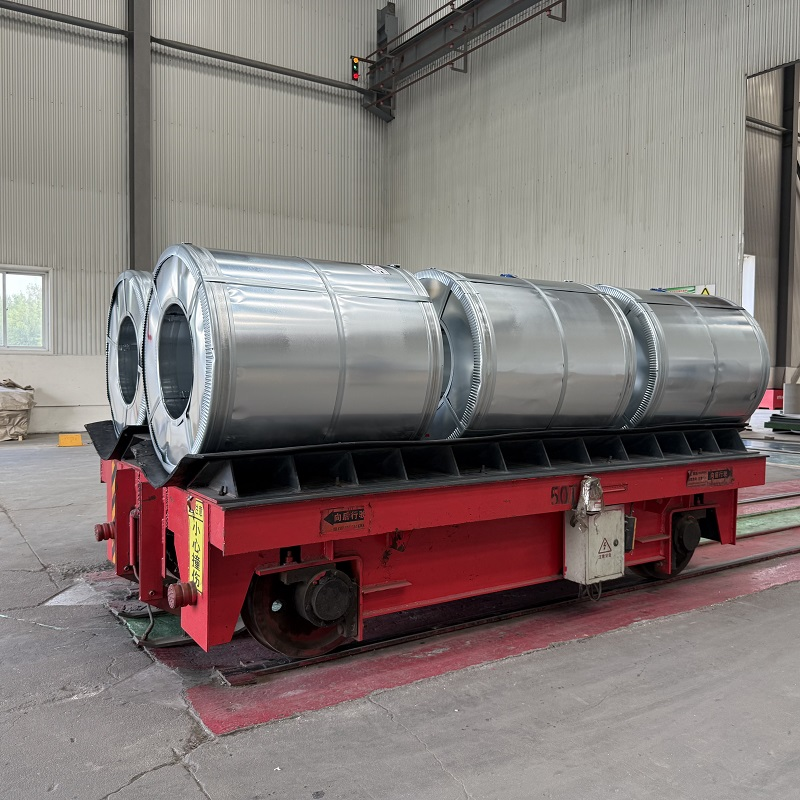
Kontinuierliche Heißtauchveredelung auf feuerverzinkter Stahl mit einer hohen Zinkbeschichtung erzeugt typischerweise eines von zwei Oberflächenbildern. Das bekanntere davon ist das Spangle: ein helles, kristallines Muster mit schneeflockenartiger Textur, das entsteht, wenn das Zink nach dem Verlassen des Bades auf dem Stahlband erstarrt. Große, gut definierte Spangles weisen in der Regel auf eine vollständige und gleichmäßige Zinkabscheidung hin. Das andere verbreitete Erscheinungsbild ist ein gleichmäßiger, matter Grauton, der entsteht, wenn Walzwerke nach der Verzinkung einen Skin-Pass- oder Spannungs-Nivellier-Schritt anwenden. Beide Varianten sind akzeptabel und treten regelmäßig bei Export-Coils auf.
Oberflächenwarnhinweise, auf die zu achten ist: matte oder fleckige Bereiche, die auf eine ungleichmäßige Zinkapplikation hindeuten; gelbliche oder bräunliche Verfärbungen, die auf eine mangelhafte Passivierung oder frühen Weißrost durch Feuchtigkeitseinwirkung hinweisen können; sichtbare unbeschichtete Stellen, insbesondere in der Nähe der Bandkanten. Ein einheitlicher Zinküberzug GI-Band sollte über die gesamte Bandbreite hinweg eine konsistente Farbe und Textur aufweisen.
Kanten- und Querschnittsprüfung
Die Bandkanten verraten mehr über die Qualität der Zinkbeschichtung als die Stirnfläche allein. Die Zinkbeschichtung ist an den schneidtechnisch hergestellten Kanten während der Produktion am dünnsten, doch bei einem echten Hochgewichtsband ist die Zinkbeschichtung am Kantenquerschnitt deutlich sichtbar – als klar erkennbarer hellgrauer Streifen vor dem dunkleren Stahl darunter. Ist dieser Streifen kaum wahrnehmbar oder zeigt sich die Grundstahlfarbe leicht durch, liegt das Beschichtungsgewicht wahrscheinlich unterhalb der Spezifikation.
Wenn Zugang zu Bandproben oder Abfallstücken besteht, stellt ein Querschnittsschnitt unter guter Beleuchtung eine schnelle Feldprüfung dar. Bei einem gI-Bandspule mit starkem Zinküberzug bei Z275 ist die Zinkschicht mit bloßem Auge ohne Vergrößerung sichtbar. Für Messungen eignen sich elektronische magnetische Dickenmessgeräte, die direkt auf der Coil-Oberfläche arbeiten, ohne diese zu beschädigen. Durch Messungen an mehreren Positionen – am Rand, am Viertelpunkt und in der Mitte – lässt sich feststellen, ob die Beschichtungsstärke tatsächlich gleichmäßig ist oder ob sie am Rand abnimmt, was die Zone mit der höchsten Anfälligkeit für frühen Korrosionsangriff im Einsatz ist.
Überprüfung der Zinkbeschichtung mittels Walzwerk-Prüfberichten
Vor-Ort- und Lagerkontrollen sind an der Empfangsstelle hilfreich. Der systematischere Ansatz – insbesondere bei hochwertigen Bestellungen oder strukturell sensiblen Anwendungen – besteht darin, den Walzwerk-Prüfbericht (MTR) vor dem Versand zu prüfen. Ein ordnungsgemäßer MTR für feuerverzinkter Stahl die Spule umfasst das Ergebnis des Beschichtungsgewichtstests (typischerweise ein Dreipunkttest mit Angabe des Durchschnittswerts und der einzelnen Mindestwerte), die Beschichtungsbezeichnung, die anzuwendende Norm (ASTM A653, EN 10346, JIS G3302 oder äquivalent) sowie die Chargen- oder Spulennummer, die dieses Dokument einer bestimmten Produktionscharge zuordnet.
Bei der Prüfung eines MTR bestätigen Sie, dass das angegebene Beschichtungsgewicht die Spezifikation der Güteklasse erfüllt oder überschreitet. Ein einheitlicher Zinküberzug GI-Band von einer qualitätsgeprüften Walzwerksanlage stammendes Material weist konsistente Dreipunkttestwerte mit geringer Streuung zwischen den einzelnen Messstellen auf. Eine starke Streuung über die drei Messstellen kann auf eine ungleichmäßige Beschichtung während der Produktion hinweisen. Falls das Ergebnis der Mindestmessstelle genau an der unteren Grenze der Norm liegt, ist dies besonders zu beachten – fordern Sie entweder zusätzliche Testdaten an oder vereinbaren Sie eine unabhängige Vor-Auslieferungs-Inspektion, bevor Sie die Bestellung bestätigen.
Unabhängige Inspektion als Qualitätskontrollschleuse
Für Einkäufer, die feuerverzinkter Stahl spulen von neuen ausländischen Lieferanten oder große Bestellungen mit bedeutender Projektsichtbarkeit erfordern vor dem Versand eine Prüfung durch eine akkreditierte Firma – beispielsweise SGS, Bureau Veritas oder einen vergleichbaren Anbieter – als wirksames Qualitätskontrollgatter. Eine beauftragte Prüfung kann die Beschichtungsstärke an einer Stichprobe von Spulen überprüfen, die Maßspezifikationen prüfen, die Werkszertifikatsdokumente begutachten und die Richtigkeit der Spulenbeschriftung bestätigen – alles noch vor Verlassen der Ursprungslager.
Ein Lieferant, der eine externe Prüfung koordiniert und vollständige MTR-Pakete bereitstellt, die jeweils eindeutig mit den Wärmenummern der Spulen verknüpft sind, steht hinter der Konsistenz seines Produkts. Im Gegensatz dazu sollte ein Lieferant, der sich einer externen Prüfung widersetzt oder lediglich allgemeine Werkszertifikate ohne Wärmenummern-Nachverfolgbarkeit zu konkreten Spulen übergibt, genauer geprüft werden, bevor man sich bindet. Die Kosten für eine Vorversandprüfung sind gering im Vergleich zu den Folgekosten, wenn nach der Montage festgestellt wird, dass statt der spezifizierten Z275-Zinkbeschichtung versehentlich Z80 geliefert wurde.
Praktische Checkliste vor der Annahme einer GI-Coil-Lieferung
- Bestätigen Sie, dass die Beschichtungsbezeichnung auf dem MTR mit Ihrer Bestellspezifikation übereinstimmt (Z80, Z120, Z200, Z275 oder äquivalent zur ASTM-G-Klasse).
- Stellen Sie sicher, dass das MTR einer bestimmten Coil-Heizcharge oder Chargennummer zugeordnet ist und nicht nur eine generische Walzwerkbescheinigung darstellt.
- Untersuchen Sie die Coil-Oberfläche auf einheitliches Erscheinungsbild – keine unbeschichteten Stellen, gleichmäßige Farbe über die gesamte Breite, kein vorzeitiger Rost oder Ausfall der Passivierung.
- Überprüfen Sie die Coil-Kanten auf sichtbare Zinkschicht im Querschnitt; verwenden Sie bei Bedarf ein magnetisches Schichtdickenmessgerät für genaue Messwerte.
- Für hochkorrosive Umgebungen (küstennah, industriell, tropisch) stellen Sie sicher, dass mindestens Z275 spezifiziert ist – nicht Z120 oder niedriger, was Lieferanten häufig standardmäßig anbieten, ohne die damit verbundene Einschränkung kenntlich zu machen.
- Fordern Sie Ergebnisse einer unabhängigen Drittpartei-Inspektion an oder veranlassen Sie selbst eine solche, insbesondere bei Erstlieferanten oder Aufträgen mit hoher Exposition.
Die Identifizierung eines hochverzinkten Produkts ist nicht kompliziert, sobald Sie wissen, worauf es ankommt. Ein nachvollziehbarer Walzwerk-Prüfbericht, ein einheitliches Oberflächenbild, eine sichtbare Zinkschicht am Bandrand sowie ein Lieferant, der sich auf eine externe Drittpartei-Verifizierung einlässt – all diese Faktoren gemeinsam vermitteln Ihnen die Gewissheit, dass die beschichtete Spezifikation, die Sie bestellt haben, auch tatsächlich geliefert wird. Shenyang Yuanhe Steel stellt vollständige MTR-Pakete mit Wärmenummern-Nachverfolgbarkeit zur Verfügung und koordiniert auf Anfrage eine Qualitätsprüfung vor Versand. Kontaktieren Sie uns, um Ihre feuerverzinkter Stahl band-Spezifikation und Beschichtungsanforderungen zu besprechen.











