 EN

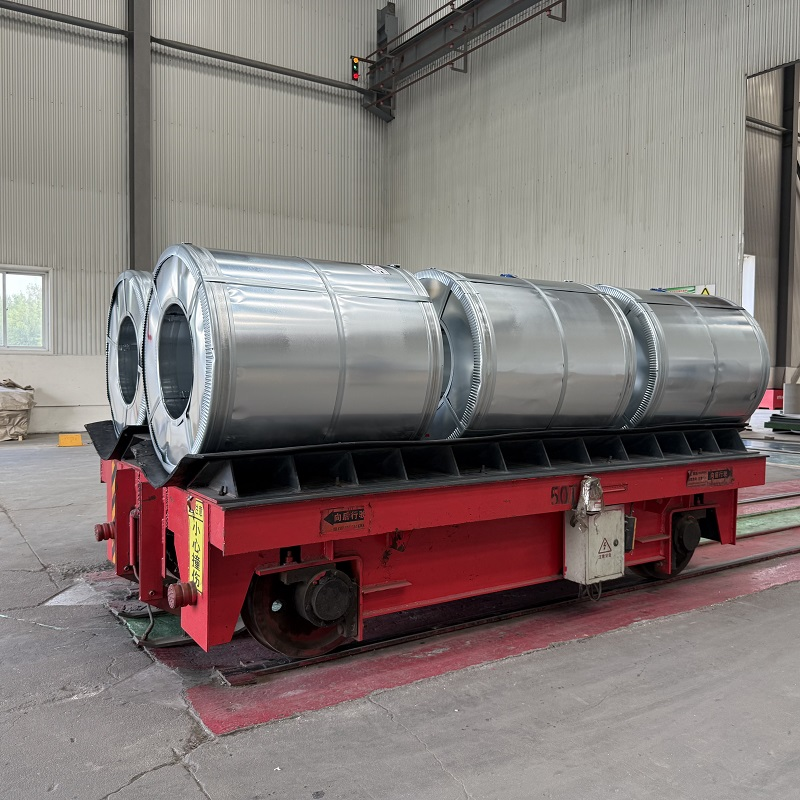
Hoe u producten van warmgedrenkt gegalvaniseerd staal met een hoge zinkdeklaag herkent
De meeste inkoopteams beginnen bij de prijs als ze producten beoordelen. warmgewalst verzinkt staal coils. Die prioriteit verschuift vaak — meestal na een coatingdefect op een project — naar een vraag die belangrijker is: hoe controleert u daadwerkelijk of de zinklaag overeenkomt met wat de leverancier beweert? Sectorinspecteurs zijn hier duidelijk over: verificatie van de zinklaag is de belangrijkste stap bij het beoordelen van de kwaliteit van gegalvaniseerd staal. Toch sluiten veel kopers een deal zonder één systematische controle uit te voeren. Deze gids behandelt praktische methoden om een GI-coil met een werkelijk hoge zinklaag te herkennen, nog voordat de goederen uw locatie of productielijn bereiken.
Begrip van aanduidingen voor zinklaagdikte
Om te beoordelen of een coil een hoge zinklaag heeft, moet u eerst weten hoe de laagdikte wordt aangegeven. De twee meest gebruikte normen voor warmgewalst verzinkt staal platen en coil zijn ASTM A653 (veelgebruikt in Noord-Amerika) en EN 10346 (veelgebruikt in Europa en internationale handel). Volgens EN 10346 geven aanduidingen zoals Z80, Z120, Z200 en Z275 het totale minimale zinkgewicht in gram per vierkante meter aan, verdeeld over beide zijden van de plaat samen. Een coil van kwaliteit Z275 bevat ten minste 275 g/m² zink over beide oppervlakken heen.
ASTM A653 gebruikt in plaats daarvan een G-classificatiesysteem: G60, G90, G115. G90 komt neer op ongeveer 0,90 oz/ft² over beide zijden, wat vrij nauw overeenkomt met Z275. Een gI-coil met zware zinklaag — geschikt voor corrosieve omgevingen, kusttoepassingen of industriële toepassingen met lange levensduur — moet ten minste Z200 of Z275 (G60/G90) bereiken. Producten met Z80 of Z120 zijn bedoeld voor lichtere toepassingen, beschutte of binnengebruik. Controleer altijd of de coataanduiding in het fabrieksproefrapport daadwerkelijk past bij de corrosieomstandigheden van uw toepassing, voordat u de levering goedkeurt.
Visuele inspectie: hoe een hoge zinkcoating eruitziet
Hebt u ooit een spoelzending uitgeladen en zich afgevraagd of u werkelijk naar een Z275 kijkt of toch eerder naar iets dat dichter bij Z80 ligt? Visuele inspectie is uw eerste aanwijzing — hoewel het wat oefening kost om deze betrouwbaar te lezen.
Continu warm-dompelproces op warmgewalst verzinkt staal met een hoge zinkcoating levert doorgaans één van twee oppervlakteverschijningsvormen op. De beter bekende van de twee is de spangle: een helder, kristallijn patroon met een sneeuwvlokachtige structuur die ontstaat wanneer zink stolt nadat de staalband de baden verlaat. Grote, goed gedefinieerde spangles wijzen over het algemeen op een volledige, gelijkmatige zinkafzetting. De andere veelvoorkomende verschijningsvorm is een meer uniforme matgrijze kleur, die ontstaat wanneer walserijen een skin-pass- of spanningsnivelleringsstap toepassen na het verzinken. Beide zijn toegestaan en komen regelmatig voor op exportkwaliteit spoelen.
Oppervlakte waarschuwingstekens waarop u moet letten: dof of ongelijkmatig uitziende gebieden die wijzen op een ongelijkmatige zinkaanbrenging; geelachtige of bruinachtige verkleuring die kan duiden op een slechte passiveringsbehandeling of vroege witte roest door vochtblootstelling; zichtbare onbedekte zones, met name in de buurt van de rolranden. Een uniforme zinklaag gi-coil moet over de gehele breedte van de rol een consistente kleur en textuur vertonen.
Controle van randen en doorsneden
De randen van een rol geven meer informatie over de kwaliteit van de zinkcoating dan het vlakke oppervlak alleen. Tijdens de productie is de zinkcoating het dunst aan de gesneden randen, maar bij een echt zwaar gecoat product is de zinklaag aan de randdoorsnede nog steeds duidelijk zichtbaar — een afstemmende lichtgrijze band tegen de donkerder staal ondergrond. Als die band nauwelijks waarneembaar is of als de basiskleur van het staal gemakkelijk doorkomt, ligt het coatinggewicht waarschijnlijk onder de specificatie.
Waar u toegang hebt tot rolmonsters of afgeknipte einden, is een doorsnede onder goede verlichting een snelle veldcontrole. Op een gI-coil met zware zinklaag bij Z275 is de zinklaag met het blote oog zichtbaar, zonder vergroting. Voor gemeten waarden werken elektronische magnetische diktemeters direct op het oppervlak van de rol, zonder deze te beschadigen. Metingen op meerdere posities — rand, kwartspunt, midden — geven aan of het laaggewicht echt uniform is of afneemt naar de randen, wat de zone is die het meest gevoelig is voor vroege corrosie tijdens gebruik.
Zinklaag verifiëren via walserijtestrapporten
Ter plaatse en in het magazijn uitgevoerde controles zijn nuttig bij de ontvangstdoc. De systematischere aanpak — vooral bij waardevolle bestellingen of toepassingen waarbij structurele gevoeligheid een rol speelt — is het controleren van het walserijtestrapport (MTR) vóór verzending. Een juist MTR voor warmgewalst verzinkt staal de spoel omvat het resultaat van de test op de laagdikte (meestal een driepuntsmeting die het gemiddelde en de individuele minimumwaarden omvat), de aanduiding van de coating, de toepasselijke norm (ASTM A653, EN 10346, JIS G3302 of gelijkwaardig) en het warmte- of spoelnummer dat het document koppelt aan een specifieke productiebatch.
Bij het doorlopen van een MTR moet worden bevestigd dat de gerapporteerde laagdikte voldoet aan of boven de specificatie voor de kwaliteit ligt. Een uniforme zinklaag gi-coil van een kwaliteitsgecontroleerde walserij toont consistente driepuntsmeetresultaten met minimale variatie tussen de meetposities. Een grote variatie over de drie meetpunten kan wijzen op een ongelijkmatige coating tijdens de productie. Als het minimummeetresultaat precies op de ondergrens van de norm ligt, is dat een reden tot bezorgdheid — vraag dan extra testgegevens aan of regel een onafhankelijke inspectie vóór verzending af voordat u de bestelling bevestigt.
Onafhankelijke inspectie als kwaliteitspoort
Voor kopers die warmgewalst verzinkt staal spoelen van nieuwe buitenlandse leveranciers, of het plaatsen van grote bestellingen met aanzienlijke projectblootstelling, vereist een pre-shipmentinspectie door een geaccrediteerde firma — zoals SGS, Bureau Veritas of een vergelijkbare instantie — wat een substantiële kwaliteitscontrole vormt. Een opgedragen inspectie kan de coatingdikte op een steekproef van spoelen verifiëren, de afmetingsspecificaties controleren, de millcertificeringsdocumenten beoordelen en de nauwkeurigheid van de spoellabels bevestigen, alles voordat de goederen het oorspronkelijke magazijn verlaten.
Een leverancier die een derdepartijinspectie coördineert en volledige MTR-pakketten levert die gekoppeld zijn aan specifieke spoelhitte-nummers, staat achter de consistentie van zijn product. Vergelijk dat met een leverancier die zich verzet tegen inspectie of generieke millcertificaten overhandigt zonder hitte-nummertraceerbaarheid naar specifieke spoelen — dat is een reden om nader te onderzoeken voordat men zich bindt. De kosten van een pre-shipmentinspectie zijn gering in vergelijking met de kosten die ontstaan wanneer na installatie blijkt dat wat was gespecificeerd als Z275, in werkelijkheid als Z80 is geleverd.
Praktische checklist vóór het accepteren van een GI-coilzending
- Controleer of de coatingaanduiding op het MTR overeenkomt met de specificatie in uw inkooporder (Z80, Z120, Z200, Z275 of ASTM G-klasse-equivalent).
- Controleer of het MTR is gekoppeld aan een specifiek coilhitte- of partijnummer, en niet aan een algemene walserijcertificaat.
- Inspecteer het oppervlak van de coil op consistente uitstraling — geen onbedekte plekken, gelijkmatige kleur over de breedte, geen vroege roestvorming of mislukte passiveringslaag.
- Bestudeer de coilranden op zichtbare zinklaag in de dwarsdoorsnede; gebruik indien nodig een magnetische diktemeter voor gemeten waarden.
- Voor omgevingen met hoge corrosiebelasting (kustgebieden, industriële zones, tropische gebieden) controleer of Z275 of hoger is gespecificeerd — niet Z120 of lager, wat leveranciers vaak standaard aanbieden zonder de beperking te benadrukken.
- Vraag resultaten aan van een inspectie door een derde partij, of regel deze zelf, bij nieuwe leveranciers of bestellingen voor hoge blootstelling.
Het identificeren van een product met een hoge zinkcoating is niet ingewikkeld zodra u weet waarop u moet letten. Een traceerbare molenproefrapportage, een consistente oppervlakteverschijning, een zichtbare zinklaag aan de spoelrand en een leverancier die bereid is ondersteuning te bieden bij verificatie door derden — samen geven deze u het vertrouwen dat de coating specificatie die u hebt gekocht ook daadwerkelijk wordt geleverd. Shenyang Yuanhe Steel levert volledige MTR-pakketten met hitte-nummer traceerbaarheid en coördineert op verzoek kwaliteitscontrole vóór verzending. Neem contact op om uw warmgewalst verzinkt staal spoelspecificatie en coatingvereisten te bespreken.











