 EN

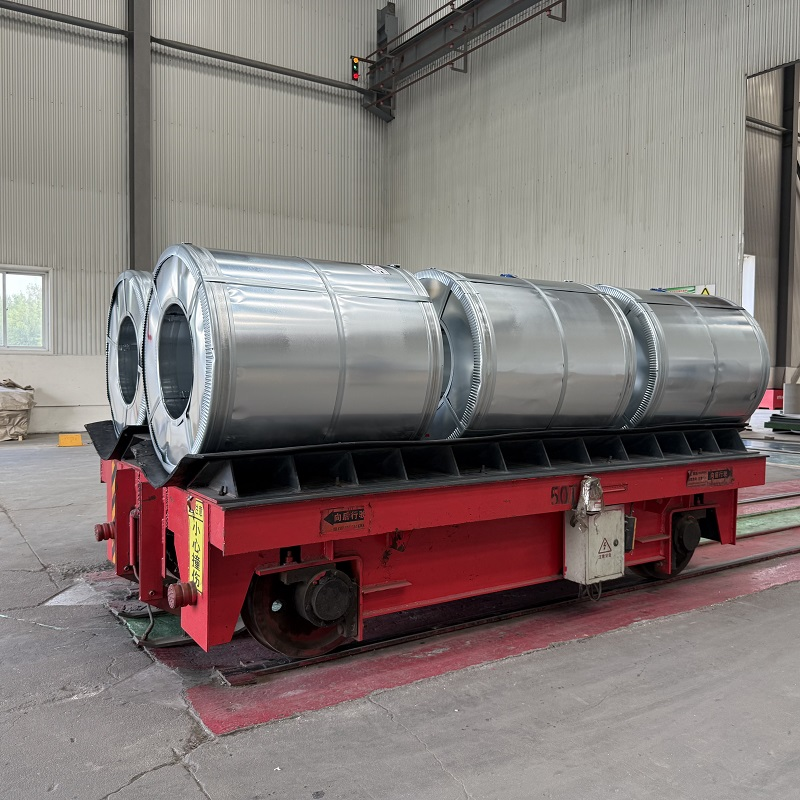
Como reconhecer produtos de aço galvanizado a quente com alto teor de zinco
A maioria das equipes de compras começa pela avaliação do preço aço galvanizado a quente bobinas. Essa prioridade tende a mudar — geralmente após uma falha no revestimento em um projeto — para uma questão mais relevante: como confirmar, de fato, que o revestimento de zinco corresponde ao declarado pelo fornecedor? Especialistas da indústria em inspeção são diretos quanto a isso: a verificação do revestimento de zinco é a etapa única mais importante na avaliação da qualidade do aço galvanizado. Ainda assim, muitos compradores fecham negócios sem realizar sequer uma única verificação sistemática. Este guia aborda os métodos práticos para reconhecer uma bobina GI com revestimento genuinamente elevado de zinco antes de os produtos chegarem ao seu local ou à sua linha de produção.
Compreensão das Designações de Peso do Revestimento de Zinco
Para avaliar se uma bobina possui um revestimento elevado de zinco, é preciso primeiro saber como o peso do revestimento é expresso. As duas normas mais amplamente utilizadas para aço galvanizado a quente chapas e bobinas são ASTM A653 (comum na América do Norte) e EN 10346 (comum na Europa e no comércio internacional). Sob a norma EN 10346, designações como Z80, Z120, Z200 e Z275 representam o peso mínimo total de zinco, em gramas por metro quadrado, em ambas as faces da chapa combinadas. Uma bobina de grau Z275 contém, no mínimo, 275 g/m² de zinco distribuídos nas duas superfícies.
A ASTM A653 utiliza um sistema de classes G: G60, G90, G115. O G90 equivale aproximadamente a 0,90 oz/ft² em ambas as faces, o que corresponde de perto ao Z275. Um bobina GI com revestimento pesado de zinco — adequado a ambientes corrosivos, aplicações costeiras ou uso industrial de longa duração — deve atingir, no mínimo, Z200 ou Z275 (G60/G90). Produtos com revestimento Z80 ou Z120 destinam-se a aplicações de menor exigência, abrigadas ou internas. Verifique sempre se a designação do revestimento no relatório de ensaio do laminador corresponde efetivamente às condições de corrosão da sua aplicação antes de aprovar a entrega.
Inspeção visual: como é um revestimento de zinco de alta espessura
Você já descarregou um carregamento de bobinas e se perguntou se realmente estava olhando para uma Z275 ou algo mais próximo de Z80? A inspeção visual é seu primeiro indicador — embora seja necessário algum treino para interpretá-la com confiabilidade.
Processamento contínuo por imersão quente em aço galvanizado a quente com revestimento de zinco elevado normalmente produz uma das duas aparências superficiais. A mais conhecida delas é o brilho cristalino (spangle): um padrão brilhante, com textura semelhante a flocos de neve, formado quando o zinco solidifica após a saída da faixa de aço do banho. Um brilho cristalino grande e bem definido geralmente indica um depósito de zinco completo e uniforme. A outra aparência comum é um cinza fosco mais uniforme, obtido quando as usinas aplicam uma passagem leve (skin-pass) ou um nivelamento por tração após a galvanização. Ambas são aceitáveis e aparecem regularmente em bobinas de grau exportação.
Sinais de advertência na superfície a observar: áreas opacas ou irregulares que sugerem aplicação não uniforme de zinco; descoloração amarelada ou acastanhada que pode indicar passivação inadequada ou início de ferrugem branca devido à exposição à humidade; zonas expostas visíveis, especialmente junto às bordas da bobina. A camada uniforme de zinco na bobina GI deve apresentar cor e textura consistentes em toda a largura da bobina.
Verificação das Bordas e Secções Cortadas
As bordas da bobina revelam mais sobre a qualidade do revestimento de zinco do que a superfície frontal isoladamente. O revestimento de zinco é mais fino nas bordas cortadas por cisalhamento durante a produção, mas uma bobina genuinamente de alto peso exibe ainda assim uma camada de zinco claramente visível na secção transversal da borda — uma faixa cinzento-clara distinta contra o aço mais escuro subjacente. Se essa faixa for quase imperceptível ou se a cor do aço base aparecer facilmente, o peso do revestimento provavelmente está abaixo da especificação.
Quando tiver acesso a amostras de bobina ou extremidades cortadas, um corte em secção transversal sob boa iluminação constitui uma verificação rápida no local. Num bobina GI com revestimento pesado de zinco no Z275, a camada de zinco é visível a olho nu, sem necessidade de ampliação. Para leituras medidas, os medidores eletrônicos de espessura magnética funcionam diretamente na superfície da bobina, sem danificá-la. Realizar leituras em múltiplas posições — borda, ponto a um quarto da largura, centro — permite determinar se o peso do revestimento é realmente uniforme ou se diminui nas bordas, que é a zona mais vulnerável à corrosão precoce em serviço.
Verificação do Revestimento de Zinco por meio de Relatórios de Ensaios da Usina
Verificações no local e no armazém auxiliam na doca de recebimento. A abordagem mais sistemática — especialmente para pedidos de alto valor ou aplicações estruturalmente sensíveis — consiste em analisar o relatório de ensaios da usina (MTR) antes do embarque. Um MTR adequado para aço galvanizado a quente a bobina inclui o resultado do ensaio de peso do revestimento (normalmente um ensaio em três pontos que abrange a média e o mínimo individual), a designação do revestimento, a norma aplicável (ASTM A653, EN 10346, JIS G3302 ou equivalente) e o número do lote ou da bobina que vincula o documento a um lote de produção específico.
Ao analisar um relatório de teste de material (MTR), confirme se o peso do revestimento declarado atende ou supera a especificação da classe. Um camada uniforme de zinco na bobina GI produto proveniente de um laminador com controle de qualidade rigoroso apresentará leituras consistentes no ensaio em três pontos, com variação mínima entre as posições de ensaio. Uma variação ampla entre os três pontos pode indicar revestimento irregular na produção. Se o resultado do ponto com menor valor estiver exatamente no limite inferior estabelecido pela norma, isso merece destaque — solicite dados adicionais de ensaio ou organize uma inspeção independente pré-embarque antes de confirmar o pedido.
Inspeção por terceiros como porta de controle de qualidade
Para compradores que estão adquirindo aço galvanizado a quente bobinas de novos fornecedores estrangeiros ou pedidos de grande volume com exposição significativa ao projeto exigem uma inspeção pré-embarque realizada por uma empresa credenciada — como a SGS, a Bureau Veritas ou outra equivalente —, o que constitui uma etapa essencial de controle de qualidade. Uma inspeção contratada pode verificar a espessura do revestimento em um conjunto amostral de bobinas, conferir as especificações dimensionais, analisar os documentos de certificação da usina e confirmar a exatidão da identificação das bobinas, tudo isso antes da saída dos produtos do armazém de origem.
Um fornecedor que coordena a inspeção por terceiros e fornece pacotes completos de relatórios de ensaio de materiais (MTR) vinculados aos números específicos de lote (heat numbers) das bobinas demonstra compromisso com a consistência de seus produtos. Compare isso com um fornecedor que resiste à inspeção ou entrega certificados genéricos da usina, sem rastreabilidade dos números de lote às bobinas específicas — isso é motivo para análise mais detalhada antes de qualquer compromisso. O custo de uma inspeção pré-embarque é insignificante em comparação com o custo de descobrir, após a instalação, que o material especificado como Z275 foi, na verdade, entregue como Z80.
Lista de Verificação Prática Antes de Aceitar uma Remessa de Bobina GI
- Confirme se a designação do revestimento no MTR corresponde à especificação da sua ordem de compra (Z80, Z120, Z200, Z275 ou equivalente da classe G da ASTM).
- Verifique se o MTR está vinculado a um número específico de calor ou lote da bobina, e não a um certificado genérico do laminador.
- Inspeccione a superfície da bobina quanto à aparência consistente — sem áreas descobertas, cor uniforme ao longo da largura e sem ferrugem precoce ou falha na passivação.
- Examine as bordas da bobina para identificar visualmente a camada de zinco na secção transversal; utilize um medidor magnético de espessura para leituras medidas, sempre que necessário.
- Para ambientes de alta corrosão (costeiros, industriais, tropicais), verifique se foi especificado Z275 ou superior — não Z120 ou inferior, que os fornecedores frequentemente cotam como padrão sem destacar essa limitação.
- Solicite os resultados de inspeção por terceiros ou organize a sua própria inspeção para fornecedores pela primeira vez ou para encomendas com exposição elevada.
Identificar um produto com revestimento de zinco elevado não é complicado assim que você sabe o que procurar. Um relatório de ensaio da usina rastreável, uma aparência superficial consistente, uma camada visível de zinco na borda da bobina e um fornecedor disposto a apoiar a verificação por terceiros — juntos, esses fatores lhe dão confiança de que a especificação do revestimento adquirida é exatamente a especificação do revestimento recebida. A Shenyang Yuanhe Steel fornece pacotes completos de relatórios de ensaio da usina com rastreabilidade pelo número do lote e coordena inspeções de qualidade pré-embarque mediante solicitação. Entre em contato para discutir sua aço galvanizado a quente especificação de bobina e requisitos de revestimento.











