 EN

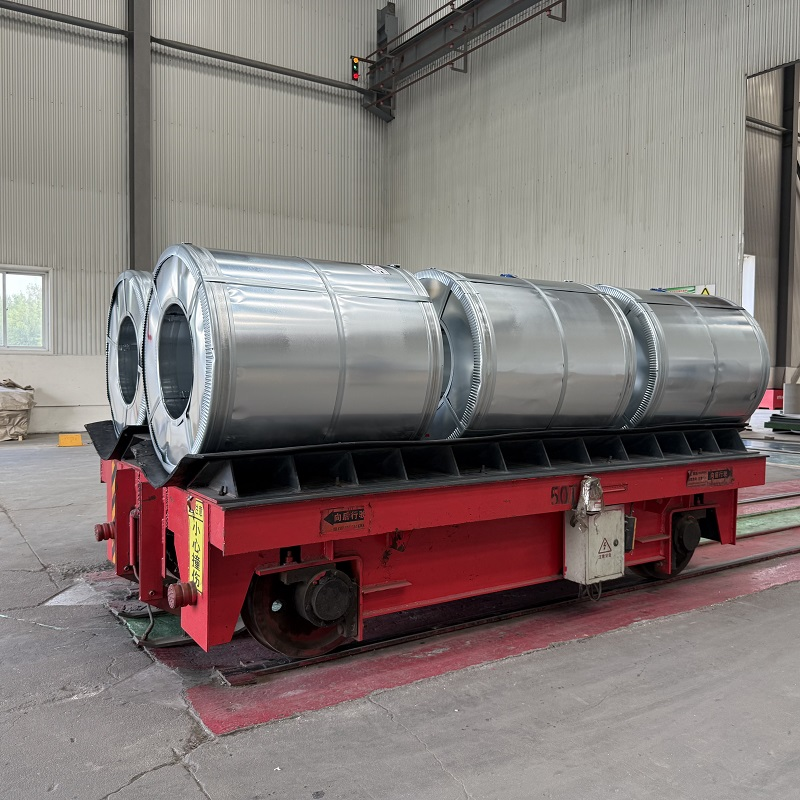
Ako rozpoznať výrobky z horúco pozinkovanej ocele s vysokým obsahom zinku
Väčšina nákupných tímov pri hodnotení začína s cenou horúco zinkovaná oceľ zvinovania. Táto priorita sa zvyčajne posunie – najčastejšie po zlyhaní povlaku v rámci nejakého projektu – k otázke, ktorá je dôležitejšia: ako skutočne overíte, že zinkový povlak zodpovedá tomu, čo uvádza dodávateľ? Odborníci na kontrolu v odvetví sú v tejto súvislosti priamymi: overenie hmotnosti zinkového povlaku je najdôležitejším krokom pri posudzovaní kvality zinkovanej ocele. Napriek tomu mnoho nakupujúcich uzavrie obchod bez jediného systematického preverenia. Tento sprievodca popisuje praktické metódy na rozpoznanie zvinovania GI s naozaj vysokým zinkovým povlakom ešte pred tým, ako tovar dorazí na vaše miesto alebo do výrobnej haly.
Pochoopenie označení hmotnosti zinkového povlaku
Ak chcete posúdiť, či zvinovanie má vysoký zinkový povlak, musíte najprv poznať spôsob vyjadrovania hmotnosti povlaku. Dve najpoužívanejšie normy pre horúco zinkovaná oceľ listy a cievky sú podľa štandardov ASTM A653 (bežné v Severnej Amerike) a EN 10346 (bežné v Európe a medzinárodnom obchode). Podľa EN 10346 označenia ako Z80, Z120, Z200 a Z275 udávajú celkovú minimálnu hmotnosť zinku v gramoch na meter štvorcový na oboch stranách listu spolu. Cievka triedy Z275 má na oboch povrchoch spolu najmenej 275 g/m² zinku.
ASTM A653 používa namiesto toho systém tried G: G60, G90, G115. G90 zodpovedá približne 0,90 uncii/ft² na oboch stranách, čo sa veľmi blíži Z275. A gI cievka s hrubým zinkovým povlakom — vhodný pre korozívne prostredia, pobrežné aplikácie alebo priemyselné použitie s dlhou životnosťou — by mal mať aspoň Z200 alebo Z275 (G60/G90). Výrobky s označením Z80 alebo Z120 sú určené pre ľahšie zaťaženie, chránené alebo vnútorné aplikácie. Pred schválením dodávky vždy overte, či označenie povlaku v protokole o skúške od výrobcu skutočne zodpovedá podmienkam korózie v danej aplikácii.
Vizuálna kontrola: Ako vyzerá vysoký zinkový povlak
Niekedy ste už vybalili cievku a zamysleli sa, či sa v skutočnosti pozeráte na materiál Z275 alebo niečo bližšie k Z80? Vizuálna kontrola je váš prvý indikátor – hoci ju treba nejakú dobu trénovať, aby sa dala spoľahlivo interpretovať.
Spôsob nepretržitého horúceho ponorenia na horúco zinkovaná oceľ s vysokým zinkovým povlakom zvyčajne vytvára jednu z dvoch povrchových úprav. Ľahšie rozpoznateľná z nich je tzv. špeciálny povrch (spangle): jasný, kryštalický vzor so snehovou vločkou podobnou textúrou, ktorý vzniká pri tuhnutí zinku po tom, čo oceľový pás opustí kúpeľ. Veľké, dobre definované špeciálne povrchy (spangle) zvyčajne naznačujú úplný a rovnomerne rozložený zinkový povlak. Druhá bežná úprava má rovnovejší matný šedý povrch, ktorý vzniká, keď výrobné závody po galvanizácii aplikujú kroku tzv. skin-pass alebo napäťové vyrovnanie. Obe úpravy sú prípustné a obe sa bežne vyskytujú na cievkach exportnej kvality.
Varovné príznaky na povrchu, ktoré je potrebné sledovať: matné alebo nejednotné oblasti, ktoré naznačujú nerovnomerné nanášanie zinku; žltasté alebo hnedasté sfarbenie, ktoré môže signalizovať zlú pasiváciu alebo vznik bielej rzi v dôsledku vystavenia vlhkosti; viditeľné nezinkované oblasti, najmä v blízkosti okrajov cievky. A rovnomerná zinková vrstva na cievke GI by mala mať po celej šírke cievky konzistentnú farbu a textúru.
Kontrola okrajov a rezných prierezov
Okraje cievky odhaľujú viac o kvalite zinkovej povlakovej vrstvy ako samotný čelný povrch. Počas výroby je zinkový povlak najtenší na okrajoch vzniknutých strihaním, avšak u cievky s naozaj vysokou hmotnosťou zinkového povlaku je na priereze okraja stále jasne viditeľná zinková vrstva – výrazná svetlošedá páska na tmavšom ocele pod ňou. Ak je táto páska takmer nepozorovateľná alebo ak sa ľahko prejavuje farba základného ocele, je pravdepodobné, že hmotnosť povlaku je pod špecifikáciou.
Ak máte k dispozícii vzorky cievok alebo odrezané kusy, rýchla kontrola v teréne spočíva v presnom priereze pod dobrým osvetlením. Na gI cievka s hrubým zinkovým povlakom na Z275 je zinková vrstva viditeľná voľným okom bez zväčšenia. Pri meraní sa elektronické magnetické hrúbkomery používajú priamo na povrchu cievky bez jej poškodenia. Meranie na viacerých pozíciách – okraji, štvrtinovej vzdialenosti od okraja a v strede – ukazuje, či je hmotnosť povlaku skutočne rovnomerná alebo či klesá smerom k okrajom, čo je oblasť najviac ohrozená predčasnou koróziou počas prevádzky.
Overenie zinkového povlaku prostredníctvom protokolov o skúškach z výrobného závodu
Kontroly na mieste a v sklade sú užitočné pri prijímaní tovaru na vykládacej plošine. Systematickejší prístup – najmä pri objednávkach s vysokou hodnotou alebo pri štrukturálne citlivých aplikáciách – spočíva v prehliadnutí protokolu o skúškach z výrobného závodu (MTR) pred expedíciou. Správny MTR pre horúco zinkovaná oceľ cievka obsahuje výsledok testu hmotnosti povlaku (zvyčajne trojmiestny test zahŕňajúci priemernú hodnotu a jednotlivé minimálne hodnoty), označenie povlaku, platný štandard (ASTM A653, EN 10346, JIS G3302 alebo ekvivalent) a číslo tepelnej úpravy alebo cievky, ktoré prepojuje dokument so špecifickou výrobnou dávkou.
Pri práci s MTR potvrďte, či nahlásená hmotnosť povlaku spĺňa alebo presahuje špecifikáciu triedy. A rovnomerná zinková vrstva na cievke GI z kvalitne riadenej výrobnej prevádzky ukazuje konzistentné výsledky trojmiestneho testu s minimálnymi odchýlkami medzi jednotlivými testovacími pozíciami. Výrazné rozdiely medzi troma miestami môžu naznačovať nerovnomerný povlak počas výroby. Ak je výsledok najnižšieho miesta presne na dolnej hranici štandardu, je to dôležité upozorniť – buď požiadajte o ďalšie testovacie údaje, alebo zabezpečte nezávislú predodberovú kontrolu pred potvrdením objednávky.
Nezávislá kontrola ako kvalitná brána
Pre nákupcov zabezpečujúcich horúco zinkovaná oceľ cievky od nových zahraničných dodávateľov alebo veľké objednávky s významnou expozíciou projektu – predodberová kontrola akreditovanou firmou, napr. SGS, Bureau Veritas alebo podobnou, predstavuje významnú kvalitnú bránu. Zadanie kontroly umožňuje overiť hrúbku povlaku na vzorke cievok, skontrolovať rozmerové špecifikácie, preskúmať certifikáty výrobcu a potvrdiť presnosť označenia cievok – všetko toto ešte pred odoslaním tovaru zo skladu v mieste pôvodu.
Dodávateľ, ktorý koordinuje kontrolu tretou stranou a poskytuje kompletné balíky materiálových testovacích správ (MTR) prepojené so špecifickými číslami tepelných dávok cievok, je dodávateľ, ktorý zaručuje konzistenciu svojho výrobku. Porovnajte to s dodávateľom, ktorý sa bráni kontrole alebo poskytuje všeobecné certifikáty výrobcu bez možnosti spätnej sledovateľnosti čísel tepelných dávok pre konkrétne cievky – to je dôvod, prečo sa pred záväzkom stojí za to pozrieť sa na neho podrobnejšie. Náklady na predodberovú kontrolu sú nepatrné v porovnaní s nákladmi spojenými s objavením sa chyby až po inštalácii, keď sa napr. špecifikovala zinková vrstva Z275, no dodaná bola Z80.
Praktická kontrolná zoznam pred prijatím dodávky oceľového plechu s horizontálnym povlakom (GI)
- Potvrďte, či označenie povlaku v materiálovom skúšobnom protokole (MTR) zodpovedá špecifikácii vo vašej objednávke (Z80, Z120, Z200, Z275 alebo ekvivalent ASTM G-class).
- Skontrolujte, či je MTR priradený konkrétnej tepelnej dávke alebo číslu šarži plechu, nie všeobecnému certifikátu výrobného závodu.
- Prehliadnite povrch plechového kotúča z hľadiska jednotného vzhľadu – žiadne neochrnené miesta, rovnaká farba po celej šírke, žiadna skorá korózia ani zlyhanie pasivácie.
- Preskúmajte okraje kotúča z hľadiska viditeľnej zinkovej vrstvy v priereze; v prípade potreby použite magnetický merací prístroj na hrúbku pre presné odčítania.
- Pre prostredia s vysokou koróziou (pobrežné, priemyselné, tropické) overte, či je špecifikovaná minimálne trieda Z275 – nie Z120 alebo nižšia, ktorú dodávatelia často uvádzajú ako štandardnú bez upozornenia na jej obmedzenia.
- Požiadajte o výsledky nezávislej tretieho strany alebo zabezpečte vlastnú nezávislú kontrolu pre nových dodávateľov alebo objednávky určené pre vysoké zaťaženie.
Identifikácia výrobku s vysokým zinkovým povlakom nie je zložitá, ak viete, na čo sa máte pozerať. Stopy záruky kvality z valcovne, konzistentný vzhľad povrchu, viditeľná zinková vrstva na okraji cievky a dodávateľ ochotný podporiť overenie tretími stranami – spoločne tieto faktory vám poskytnú istotu, že špecifikácia povlaku, ktorú ste zakúpili, je naozaj tá, ktorá sa doručí. Spoločnosť Shenyang Yuanhe Steel poskytuje kompletné balíky záruky kvality z valcovne vrátane sledovateľnosti čísla tavby a na požiadanie koordinuje predodberové kontrolné prehliadky kvality. Kontaktujte nás, aby sme diskutovali o vašich horúco zinkovaná oceľ špecifikáciách cievok a požiadavkách na povlak.











