 EN

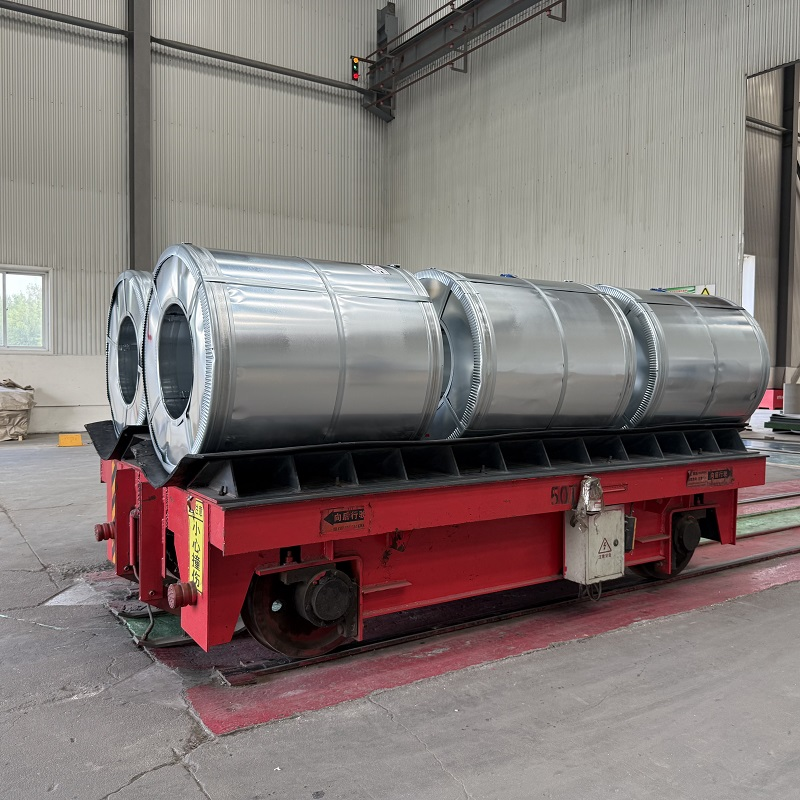
Как распознать продукцию из горячеоцинкованной стали с высоким содержанием цинка
Большинство закупочных команд начинают оценку с цены сталь горячеоцинкованная рулонов. Этот приоритет, как правило, меняется — обычно после отказа покрытия в ходе реализации проекта — в пользу вопроса, имеющего большее значение: как на практике подтвердить, что цинковое покрытие соответствует заявленному поставщиком? Специалисты по инспекции в отрасли говорят об этом прямо: проверка массы цинкового покрытия является единственным наиболее важным этапом оценки качества оцинкованной стали. Тем не менее многие покупатели закрывают сделку, не проведя ни одной систематической проверки. В этом руководстве рассматриваются практические методы распознавания рулона оцинкованной стали с действительно высоким содержанием цинка до того, как товар поступит на ваш объект или производственную площадку.
Понимание обозначений массы цинкового покрытия
Для оценки того, имеет ли рулон высокую массу цинкового покрытия, необходимо сначала знать, как выражается масса покрытия. Два наиболее распространённых стандарта для сталь горячеоцинкованная листовой и рулонный прокат соответствуют стандартам ASTM A653 (широко применяется в Северной Америке) и EN 10346 (распространён в Европе и международной торговле). В соответствии с EN 10346 обозначения Z80, Z120, Z200 и Z275 указывают суммарную минимальную массу цинкового покрытия в граммах на квадратный метр на обеих сторонах листа. Рулон класса Z275 имеет цинковое покрытие не менее 275 г/м² на обеих поверхностях.
Стандарт ASTM A653 использует систему классов G: G60, G90, G115. Покрытие G90 составляет примерно 0,90 унции на квадратный фут на обеих сторонах и приблизительно соответствует Z275. оцинкованная катушка с толстым цинковым покрытием — предназначенный для агрессивных сред, прибрежных условий или промышленного применения с длительным сроком службы — должен иметь цинковое покрытие не ниже Z200 или Z275 (G60/G90). Продукция классов Z80 и Z120 рассчитана на менее ответственные задачи, эксплуатацию под навесом или в закрытых помещениях. Перед подписанием акта приёмки поставки обязательно убедитесь, что обозначение покрытия в отчёте о заводских испытаниях соответствует условиям коррозионного воздействия в вашем конкретном применении.
Визуальный контроль: как выглядит высокая толщина цинкового покрытия
Вы когда-нибудь разгружали рулон и задавались вопросом, действительно ли перед вами Z275 или что-то ближе к Z80? Визуальный осмотр — ваш первый ориентир, хотя для его надёжной интерпретации требуется определённая практика.
Непрерывная горячая оцинковка на сталь горячеоцинкованная с высоким цинковым покрытием обычно даёт одну из двух поверхностных структур. Более известная из них — «спэнгл»: яркий кристаллический узор со снежинкообразной текстурой, образующийся при затвердевании цинка после выхода стальной ленты из ванны. Крупный, чётко выраженный спэнгл, как правило, указывает на полное и равномерное цинковое покрытие. Другая распространённая структура — более однородный матово-серый оттенок, возникающий при применении прокаткой натяжения или лёгким проходом (skin-pass) после оцинковки. Оба варианта допустимы и регулярно встречаются на экспортных рулонах.
Признаки поверхностных дефектов, на которые следует обратить внимание: тусклые или пятнистые участки, указывающие на неравномерное нанесение цинка; желтоватое или коричневатое потемнение, которое может свидетельствовать о некачественной пассивации или начальном образовании белой ржавчины из-за воздействия влаги; видимые незащищённые участки, особенно вблизи кромок рулона. A однородный цинковый слой на рулоне gi должен демонстрировать одинаковый цвет и текстуру по всей ширине рулона.
Проверка кромок и поперечных срезов
Кромки рулона раскрывают больше информации о качестве цинкового покрытия, чем лицевая поверхность в отдельности. Во время производства толщина цинкового покрытия минимальна на кромках, полученных резкой ножницами, однако у рулона с действительно высокой массой покрытия на поперечном срезе кромки чётко виден цинковый слой — отчётливая светло-серая полоса на фоне более тёмной стали под ней. Если эта полоса едва различима или через неё легко просвечивает цвет основной стали, масса покрытия, скорее всего, ниже нормы.
Если имеются образцы рулона или обрезанные концы, поперечный срез при хорошем освещении позволяет быстро провести проверку прямо на месте. На a оцинкованная катушка с толстым цинковым покрытием на Z275 цинковый слой виден невооружённым глазом без увеличения. Для измерений электронные магнитные толщиномеры работают непосредственно на поверхности рулона без его повреждения. Снятие показаний в нескольких точках — по краю, в четверти ширины и в центре — позволяет определить, действительно ли масса покрытия равномерна или снижается к краям, что является зоной наибольшей уязвимости к ранней коррозии в эксплуатации.
Проверка цинкового покрытия с помощью отчётных данных испытаний прокатного стана
Проверки на месте и на складе полезны при приёме груза на причале. Более системный подход — особенно для заказов высокой стоимости или конструкционно чувствительных применений — заключается в анализе отчёта об испытаниях прокатного стана (MTR) до отгрузки. Правильный MTR для сталь горячеоцинкованная катушка включает результаты испытания массы покрытия (обычно трёхточечное испытание, охватывающее среднее значение и отдельные минимальные значения), обозначение покрытия, применимый стандарт (ASTM A653, EN 10346, JIS G3302 или эквивалентный) и номер плавки или катушки, связывающий документ с конкретной производственной партией.
При работе с сертификатом MTR убедитесь, что заявленная масса покрытия соответствует или превышает спецификацию марки. однородный цинковый слой на рулоне gi катушка, поставляемая с контролируемого по качеству металлургического завода, демонстрирует стабильные результаты трёхточечного испытания с минимальными отклонениями между точками измерения. Значительные различия между тремя точками могут свидетельствовать о неравномерности покрытия в процессе производства. Если результат в минимальной точке находится точно на нижнем пределе стандарта, это требует особого внимания — либо запросите дополнительные данные испытаний, либо организуйте независимую инспекцию перед отгрузкой до подтверждения заказа.
Независимая инспекция как контрольное звено качества
Для покупателей, занимающихся закупкой сталь горячеоцинкованная катушки от новых зарубежных поставщиков или крупные заказы с существенным проектным воздействием: предотгрузочная проверка аккредитованной компанией — SGS, Bureau Veritas или аналогичной — добавляет значимый контрольный этап обеспечения качества. Проведённая по заказу проверка может подтвердить толщину покрытия на выборке катушек, проверить соответствие геометрических параметров, проанализировать сертификаты завода-изготовителя и убедиться в точности маркировки катушек — всё это до отгрузки товара со склада отправителя.
Поставщик, координирующий независимую проверку и предоставляющий полные пакеты материалов технических отчётов (MTR), привязанные к конкретным номерам плавок катушек, демонстрирует уверенность в стабильности своих изделий. Сравните это с поставщиком, который противится проведению проверки или предоставляет общие заводские сертификаты без возможности проследить номера плавок до конкретных катушек — такой подход требует более тщательного анализа перед принятием решения о сотрудничестве. Стоимость предотгрузочной проверки незначительна по сравнению с расходами, возникающими при обнаружении после монтажа, что вместо указанного Z275 была поставлена продукция Z80.
Практический контрольный список перед принятием поставки рулонов оцинкованной стали
- Убедитесь, что обозначение покрытия в сертификате соответствия (MTR) совпадает с указанным в вашем заказе (Z80, Z120, Z200, Z275 или эквивалент класса G по ASTM).
- Проверьте, что сертификат соответствия (MTR) привязан к конкретному номеру плавки или партии рулона, а не к общему заводскому сертификату.
- Осмотрите поверхность рулона: внешний вид должен быть однородным — без незащищённых участков, с равномерным цветом по всей ширине, без признаков преждевременной коррозии или нарушения пассивации.
- Проверьте кромки рулона: на поперечном срезе должен быть виден цинковый слой; при необходимости используйте магнитный толщиномер для точных измерений.
- Для условий высокой коррозионной нагрузки (прибрежные, промышленные, тропические зоны) убедитесь, что указано покрытие Z275 или выше — не Z120 или ниже, поскольку поставщики зачастую указывают Z120 как стандартное значение, не предупреждая о его ограничениях.
- Запросите результаты инспекции третьей стороной или организуйте собственную инспекцию при работе с новыми поставщиками или при крупных заказах с высоким уровнем эксплуатационного риска.
Определить продукт с высоким содержанием цинкового покрытия несложно, если знать, на что обращать внимание. Сопроводительный отчёт о проверке на прокатном стане с возможностью прослеживания, однородный внешний вид поверхности, видимый цинковый слой на кромке рулона и поставщик, готовый поддержать независимую верификацию — все эти факторы в совокупности дают уверенность в том, что заявленная спецификация покрытия соответствует фактически поставленной. Компания Shenyang Yuanhe Steel предоставляет полные пакеты отчётов MTR с прослеживаемостью по номеру плавки и координирует предотгрузочную проверку качества по запросу. сталь горячеоцинкованная спецификацию рулона и требования к покрытию.











