 EN

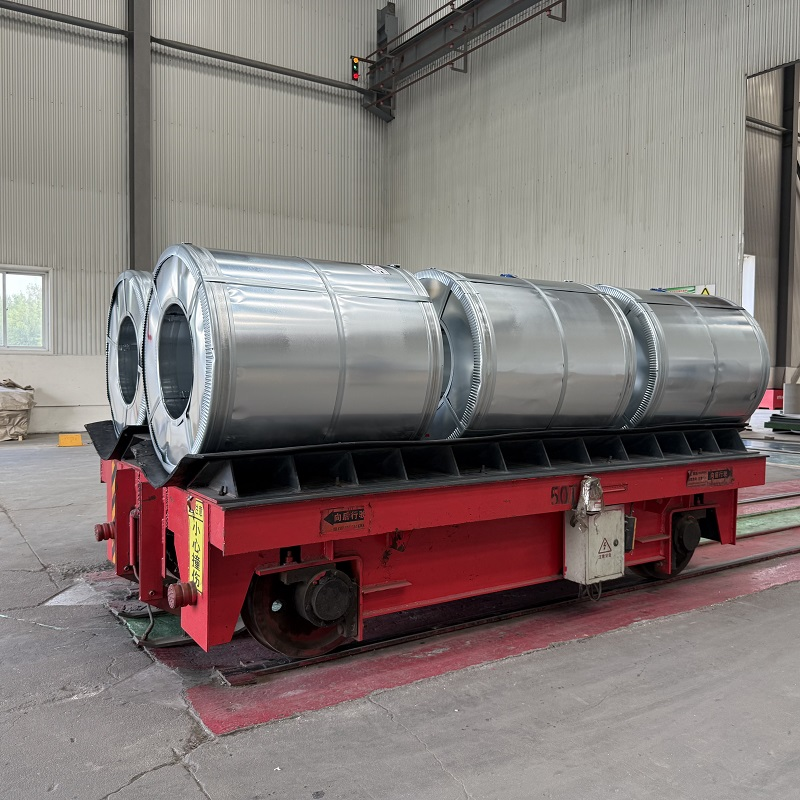
Jak rozpoznać produkty ze stalowych blach ocynkowanych metodą gorącej imersji o wysokiej warstwie cynku
Większość zespołów zakupowych zaczyna ocenę od ceny stal galwanizowana metodą ciepłej kąpieli cewek. Ten priorytet zwykle się zmienia — najczęściej po awarii powłoki w trakcie realizacji projektu — na pytanie, które ma większe znaczenie: jak rzeczywiście potwierdzić, że warstwa cynku odpowiada deklaracjom dostawcy? Specjaliści ds. inspekcji branżowych są w tej kwestii jednoznaczni: weryfikacja masy powłoki cynkowej jest najważniejszym krokiem w ocenie jakości stali cynkowanej. Niemniej jednak wielu nabywców kończy transakcję bez przeprowadzenia nawet jednej systematycznej kontroli. Niniejszy przewodnik omawia praktyczne metody rozpoznawania cewek GI z rzeczywiście wysoką masą powłoki cynkowej jeszcze przed dotarciem towaru na Państwa plac budowy lub halę produkcyjną.
Zrozumienie oznaczeń masy powłoki cynkowej
Aby ocenić, czy cewka posiada wysoką masę powłoki cynkowej, należy najpierw poznać sposób wyrażania masy powłoki. Dwie najbardziej powszechne normy dotyczące stal galwanizowana metodą ciepłej kąpieli blachy i taśmy są zgodne ze standardami ASTM A653 (powszechnie stosowanym w Ameryce Północnej) oraz EN 10346 (powszechnie stosowanym w Europie i międzynarodowym handlu). Zgodnie z normą EN 10346 oznaczenia takie jak Z80, Z120, Z200 i Z275 oznaczają łączną minimalną masę cynku w gramach na metr kwadratowy na obu stronach blachy razem wziętych. Taśma klasy Z275 zawiera nie mniej niż 275 g/m² cynku na obu powierzchniach.
Standard ASTM A653 stosuje zamiast tego system klas G: G60, G90, G115. G90 odpowiada przybliżonej masie 0,90 uncji na stopę kwadratową na obu stronach, co odpowiada w przybliżeniu klasie Z275. A taśma ocynkowana GI z grubą warstwą cynku — przeznaczony do środowisk korozyjnych, zastosowań nadmorskich lub przemysłowych wymagających długotrwałej eksploatacji — powinien osiągać co najmniej klasę Z200 lub Z275 (G60/G90). Produkty klasy Z80 lub Z120 są przeznaczone do zastosowań o mniejszym obciążeniu, w warunkach chronionych lub wewnątrz pomieszczeń. Zawsze sprawdzaj, czy oznaczenie powłoki podane w raporcie badawczym wytwórni rzeczywiście odpowiada warunkom korozji w Twoim zastosowaniu, zanim zatwierdzisz dostawę.
Inspekcja wizualna: jak wygląda wysoka powłoka cynkowa
Czy kiedykolwiek rozładowywali Państwo przesyłkę w postaci cewki i zastanawiali się, czy rzeczywiście mają Państwo do czynienia z powłoką Z275, czy może raczej z powłoką zbliżoną do Z80? Wizualna inspekcja jest pierwszym wskaźnikiem — choć wymaga ona pewnej praktyki, by interpretować ją wiarygodnie.
Ciągły proces gorącego ocynkowania na stal galwanizowana metodą ciepłej kąpieli z wysoką warstwą cynku zwykle daje jedną z dwóch możliwych powierzchni. Bardziej znana z nich to tzw. „spangle” — jasny, krystaliczny wzór o teksturze przypominającej płatki śniegu, który powstaje podczas krzepnięcia cynku po wyjściu taśmy stalowej z kąpieli. Duże, dobrze zdefiniowane „spangle” zazwyczaj wskazują na pełną i równomierną warstwę cynku. Drugi powszechny wygląd to bardziej jednolita, matowa szarość, uzyskiwana w przypadku stosowania przez hutę operacji tzw. skin-pass lub wyrównania naprężeniowego po procesie galwanizacji. Oba rodzaje powierzchni są dopuszczalne i oba występują regularnie na cewkach przeznaczonych na eksport.
Oznaki powierzchniowe wymagające uwagi: matowe lub nieregularne obszary wskazujące na niemiarodajne naniesienie cynku; żółtawo-brązowe przebarwienia, które mogą świadczyć o niewłaściwej pasywacji lub wczesnym powstawaniu białej rdzy w wyniku ekspozycji na wilgoć; widoczne obszary niepokryte cynkiem, szczególnie w pobliżu krawędzi taśmy. A jednolita warstwa cynku na taśmie gi powinna wykazywać spójny kolor i fakturę na całej szerokości taśmy.
Kontrola krawędzi i przekrojów ciętych
Krawędzie taśmy ujawniają więcej informacji na temat jakości powłoki cynkowej niż sama powierzchnia czołowa. W trakcie produkcji powłoka cynkowa jest najcieńsza na krawędziach powstałych w wyniku cięcia nożycowego, jednak taśma o rzeczywiście wysokiej masie powłoki nadal wykazuje wyraźnie widoczną warstwę cynku w przekroju krawędziowym — wyraźną jasnoszarą warstwę na ciemniejszym tle stali. Jeśli ta warstwa jest ledwo zauważalna lub kolor podłoża stalowego łatwo prześwieca, masa powłoki prawdopodobnie jest poniżej specyfikacji.
W przypadku posiadania próbek taśmy lub końców odciętych fragmentów szybką kontrolą polową przy dobrej ilości światła jest wykonanie przekroju. Na taśma ocynkowana GI z grubą warstwą cynku na powierzchni Z275 warstwa cynku jest widoczna gołym okiem, bez konieczności stosowania powiększenia. Do pomiarów można używać elektronicznych mierników magnetycznych grubości warstwy, które działają bezpośrednio na powierzchni taśmy bez jej uszkodzenia. Pomiary wykonane w wielu miejscach — przy krawędzi, w odległości jednej czwartej szerokości taśmy od krawędzi oraz w środku — pozwalają określić, czy masa powłoki jest rzeczywiście jednorodna, czy też maleje w kierunku krawędzi, co stanowi strefę najbardziej narażoną na wczesne korozję w trakcie eksploatacji.
Weryfikacja powłoki cynkowej na podstawie raportów z badań hutniczych
Kontrole na miejscu i w magazynie są pomocne przy odbiorze towaru na dokach. Bardziej systematyczne podejście — szczególnie przy zamówieniach o wysokiej wartości lub zastosowaniach wymagających szczególnych właściwości konstrukcyjnych — polega na przeanalizowaniu raportu z badań hutniczych (MTR) przed wysyłką. Poprawny raport MTR dla stal galwanizowana metodą ciepłej kąpieli zwojnica zawiera wyniki badania masy powłoki (zwykle trzy próbki pobrane w różnych miejscach, obejmujące średnią wartość oraz poszczególne wartości minimalne), oznaczenie powłoki, stosowany standard (ASTM A653, EN 10346, JIS G3302 lub odpowiednik) oraz numer partii lub zwojnicy, który łączy dokument z konkretną partią produkcyjną.
Przy analizie certyfikatu MTR należy potwierdzić, że zgłoszona masa powłoki spełnia lub przekracza wymagania określone dla danej klasy. jednolita warstwa cynku na taśmie gi zwojnica pochodząca od hutnictwa z kontrolą jakości wykazuje spójne wyniki trzech pomiarów z minimalnymi różnicami między poszczególnymi punktami pomiaru. Duże różnice między wynikami trzech pomiarów mogą świadczyć o niemiarodajnym naniesieniu powłoki w trakcie produkcji. Jeśli wynik najniższej z trzech próbek znajduje się dokładnie na dolnej granicy dopuszczalnej zgodnie ze standardem, warto to zaznaczyć — należy albo zażądać dodatkowych danych pomiarowych, albo zorganizować niezależną inspekcję przed wysyłką przed potwierdzeniem zamówienia.
Nieodpłatna inspekcja niezależna jako brama zapewniająca jakość
Dla zakupujących realizujących stal galwanizowana metodą ciepłej kąpieli cewki od nowych dostawców zagranicznych lub duże zamówienia z istotnym eksponowaniem projektowym — inspekcja przed wysyłką przeprowadzona przez akredytowaną firmę, taką jak SGS, Bureau Veritas lub podobna, stanowi istotną bramę jakości. Zlecona inspekcja może potwierdzić grubość powłoki na wybranych próbkach cewek, sprawdzić zgodność z wymaganiami wymiarowymi, przejrzeć dokumenty certyfikacyjne hutnicze oraz zweryfikować poprawność oznaczeń na cewkach — wszystko to jeszcze przed opuszczeniem towaru magazynu źródłowego.
Dostawca, który koordynuje inspekcję niezależną i udostępnia kompleksowe pakiety MTR powiązane z konkretnymi numerami partii cewek, stawia się za spójnością swoich produktów. W przeciwieństwie do dostawcy, który sprzeciwia się inspekcji lub przekazuje ogólne certyfikaty hutnicze bez możliwości śledzenia numerów partii w odniesieniu do konkretnych cewek — taka postawa powinna skłonić do dokładniejszej analizy przed podjęciem zobowiązań. Koszt inspekcji przed wysyłką jest niewielki w porównaniu z kosztem wykrycia po montażu, że zamiast określonego materiału Z275 dostarczono materiał Z80.
Praktyczna lista kontrolna przed przyjęciem przesyłki cewki GI
- Potwierdź, czy oznaczenie powłoki na certyfikacie MTR odpowiada specyfikacji zawartej w zamówieniu zakupowym (Z80, Z120, Z200, Z275 lub odpowiednik klasy G z normy ASTM).
- Sprawdź, czy certyfikat MTR odnosi się do konkretnej partii cewki (numer pieca lub partii), a nie do ogólnego certyfikatu hutniczego.
- Zbadaj powierzchnię cewki pod kątem spójnego wyglądu — brak odsłoniętych obszarów, jednolity kolor na całej szerokości, brak wczesnej korozji lub uszkodzenia warstwy pasywującej.
- Zbadaj krawędzie cewki pod kątem widocznej warstwy cynku w przekroju; tam, gdzie jest to konieczne, dokonaj pomiarów za pomocą magnetycznego miernika grubości.
- W przypadku środowisk o wysokiej korozji (strefy nadmorskie, przemysłowe, tropikalne) upewnij się, że określono powłokę Z275 lub wyższą — nie Z120 lub niższą, które dostawcy często podają jako domyślną opcję, nie informując o jej ograniczeniach.
- Zażądaj wyników inspekcji przeprowadzonej przez niezależną stronę trzecią lub zorganizuj własną inspekcję w przypadku nowych dostawców lub zamówień przeznaczonych do ekspozycji w trudnych warunkach.
Określenie produktu z wysoką warstwą cynku nie jest skomplikowane, o ile wie się, na co zwracać uwagę. Śledzalny raport badawczy z huty, spójny wygląd powierzchni, widoczna warstwa cynku na krawędzi cewki oraz dostawca gotowy do wspierania weryfikacji przez stronę zewnętrzną — razem te czynniki zapewniają pewność, że zakupiona specyfikacja powłoki odpowiada rzeczywistej specyfikacji dostarczonej powłoki. Shenyang Yuanhe Steel udostępnia kompleksowe pakiety raportów badawczych z pełną śledzilnością numeru partii oraz organizuje inspekcje jakości przed wysyłką na żądanie. Skontaktuj się, aby omówić swoje stal galwanizowana metodą ciepłej kąpieli specyfikacje cewek i wymagania dotyczące powłoki.











