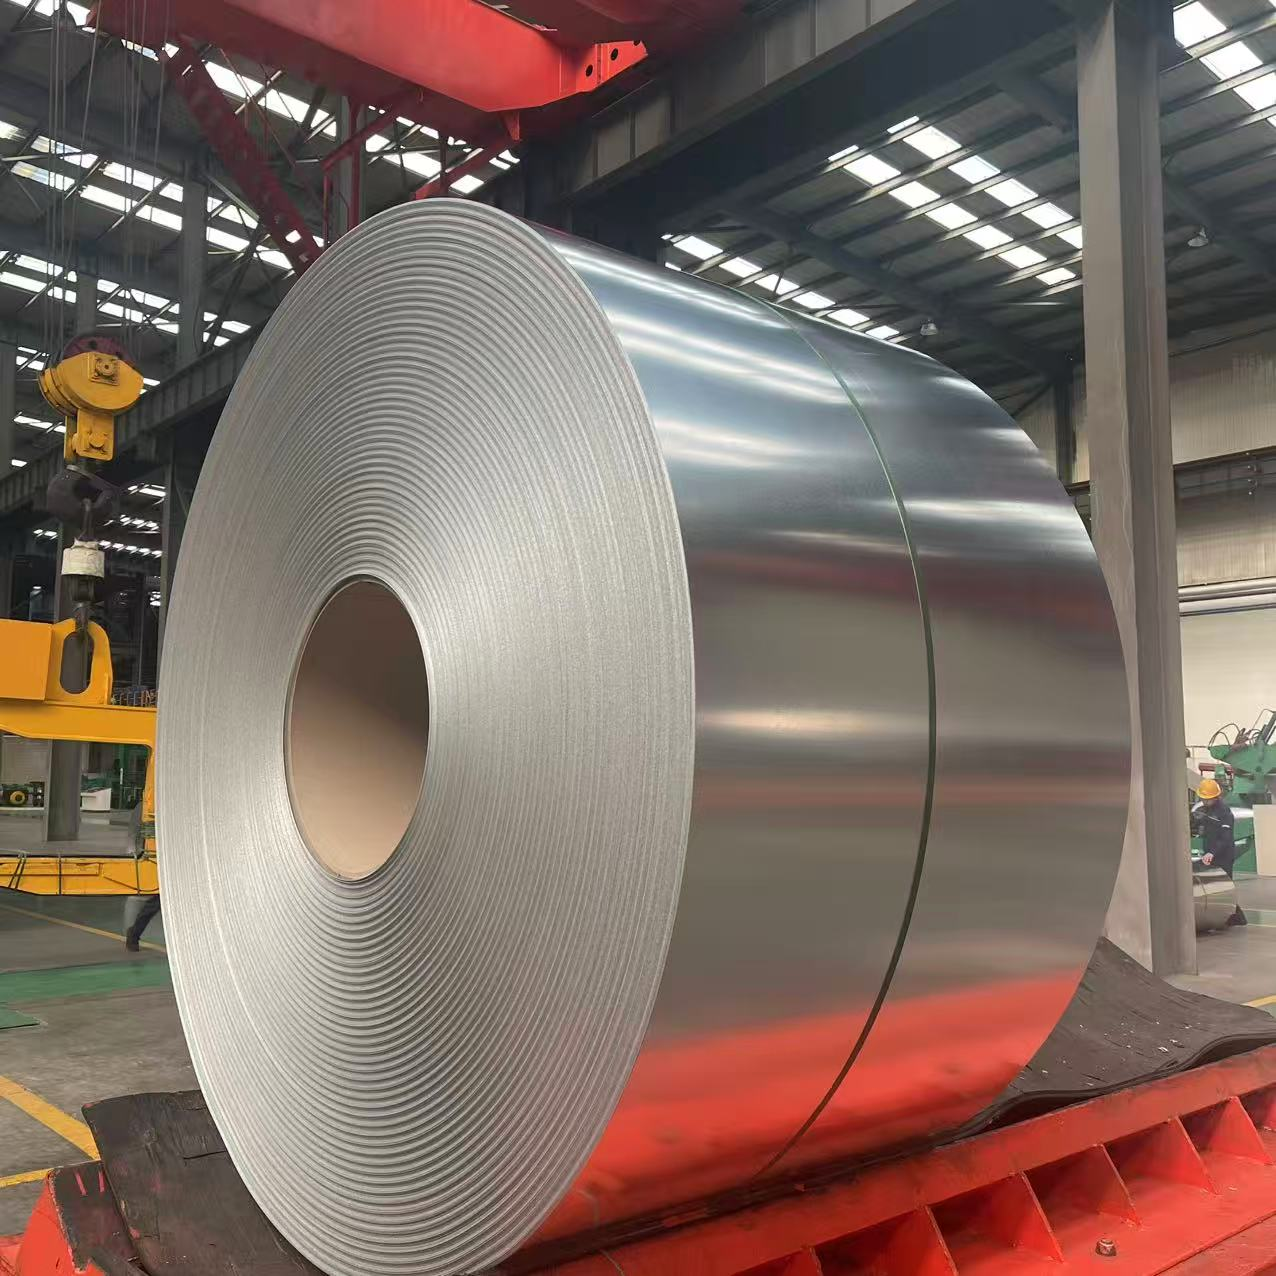
Los sistemas de gestión de aguas pluviales exigen materiales que soporten humedad constante, cambios bruscos de temperatura y conformado mecánico sin fallar. Al construir sistemas de drenaje personalizados, los fabricantes de canalones metálicos necesitan materias primas en bobina fiables que combinen alta resistencia estructural con una duradera resistencia a la corrosión atmosférica.
Aquí es donde la bobina PPGL —bobina de acero galvalume prepintado— supera a las opciones convencionales. Gracias a su capa protectora de aleación compuesta por un 55 % de aluminio, un 43,5 % de cinc y un 1,5 % de silicio, situada debajo de una capa de pintura aplicada en fábrica, este material ofrece una notable longevidad. Para los fabricantes que operan líneas de fabricación personalizada con bobina PPGL, constituye un sustrato eficiente y listo para conformar, eliminando los pasos posteriores de pintura y manteniendo el aspecto limpio de los canalones terminados durante décadas.
Mecanismos de corrosión de los sustratos galvalume
Comprender por qué la bobina PPGL sobresale en aplicaciones de canalones metálicos comienza con su exclusiva química de recubrimiento metálico:
-
Protección pasiva por barrera: La porción de aluminio de la aleación forma una capa resistente de óxido que protege la base de acero frente a la lluvia ácida y a los contaminantes industriales.
-
Defensa activa en los bordes: El contenido de cinc ofrece protección catódica activa. Cuando las cortadoras o las tijeras cortan el metal, el cinc se sacrifica en el borde expuesto, evitando que el óxido se extienda debajo de la capa de pintura.
Esta barrera de doble acción permite que un canalón metálico personalizado de PPGL soporte mejor el agua estancada y los residuos húmedos atrapados, comparado con el acero galvanizado prepintado convencional. En entornos típicos, estos sistemas mantienen fácilmente una vida útil de servicio de 25 a 35 años con mantenimiento mínimo.
Ajuste de las especificaciones de la bobina a los perfiles de canalón
Elegir el grosor y la formulación de pintura adecuados depende de la complejidad del perfil y del clima local. Usar materiales en rollo demasiado delgados puede provocar deformaciones entre los soportes del techo, mientras que un acero excesivamente grueso incrementa el desgaste de las matrices de conformación por laminación y dificulta los dobleces más ajustados.
| Tipo de aplicación |
Grosor recomendado de la bobina PPGL |
Sistema de recubrimiento ideal |
Radio de curvatura mínimo |
Espaciado recomendado entre soportes |
Vida útil estimada |
| Estilo K residencial |
0,40 mm – 0,50 mm |
PE / SMP |
3T |
0,6 m – 0,8 m |
20 – 25 años |
| Semirredondo estándar |
0,40 mm – 0,45 mm |
Poliéster (PE) |
3T |
0,6 m |
20 – 25 años |
| Perfil caja comercial |
0,50 mm – 0,60 mm |
Poliéster modificado con silicio (SMP) |
2t |
0,8 m – 1,0 m |
25 – 30 años |
| Capacidad industrial alta |
0,60 mm – 0,70 mm |
SMP / PVDF |
2t |
1,0 m – 1,2 m |
30 – 35 años |
| Perfil personalizado para aplicaciones arquitectónicas |
0,50 mm – 0,60 mm |
Fluoruro de polivinilideno (PVDF) |
2t |
0,8 m |
30 – 40 años |
Ajustar el espesor y los sistemas de pintura a la carga estructural garantiza que la producción de canalones genere perfiles limpios, sin grietas superficiales ni abolladuras en la cara.
Pasos clave en la producción de canalones personalizados
Convertir materiales en rollo planos en sistemas de canalones duraderos implica un proceso continuo de fabricación en el que el manejo preciso conserva intacto el acabado de fábrica:
Desbobinado e inspección de bobinas
Antes de alimentar el material en los equipos de conformación, los técnicos revisan la superficie en busca de rebabas en los bordes o arañazos causados durante el transporte. Las bobinas PPGL personalizadas de alta calidad llegan con películas protectoras que protegen los recubrimientos superiores durante la configuración inicial.
Conformación de perfiles
Ya sea mediante máquinas de conformación por laminación de alta velocidad o prensas plegadoras para perfiles arquitectónicos únicos, las herramientas deben incorporar rodillos de acero pulido, cromado o recubiertos con poliuretano. Esto evita la fricción metal contra metal que podría marcar el acabado pintado durante dobleces ajustados.
Corte preciso y cuidado de los bordes
Las guillotinas hidráulicas o sierras frías de alta velocidad con cuchillas especializadas cortan los perfiles a la medida de forma limpia. El corte por cizallamiento genera un borde limpio que permite que la matriz de zinc-aluminio se autorrepare, evitando rebabas ásperas que podrían rayar secciones metálicas adyacentes durante el ensamblaje.
Soldadura por solape y fijación mecánica
Conectar tramos largos de canalones requiere selladores de butilo flexibles combinados con remaches ciegos o tornillos autorroscantes de acero inoxidable equipados con arandelas de EPDM resistentes a las condiciones climáticas. El uso de componentes compatibles evita puntos de reacción galvánica entre metales distintos.
Factores críticos de diseño: expansión, pendiente y selección de color
La fabricación de componentes personalizados de canalones metálicos exige especial atención al movimiento térmico y al flujo de agua. El acero se expande y contrae de forma notable con las variaciones diarias de temperatura, desplazándose aproximadamente 1,2 milímetros por metro en un rango de 50 grados Celsius.
-
Juntas de expansión térmica: Los tramos continuos superiores a 12 metros requieren juntas de expansión específicas para evitar abombamientos, líneas de visión deformadas o grietas en las juntas selladas.
-
Ganancia térmica solar: Los recubrimientos de pintura más oscuros retienen más calor, lo que provoca una mayor expansión térmica. La selección de bobinas PPGL de tonalidades más claras en regiones cálidas reduce la tensión superficial y mantiene los perfiles largos rectos.
-
Pendiente de drenaje: Instalar canalones con una pendiente continua de al menos 1:200 garantiza que el agua de lluvia fluya libremente hacia las bajantes, evitando la acumulación prolongada de agua estancada que acelera el desgaste de la pintura.
Evaluación de opciones de material: Galvalume frente a aluminio
Los equipos de adquisición comparan frecuentemente la bobina de galvalume prelacado con la bobina de aluminio macizo al seleccionar materiales en rollo para proyectos de drenaje. Ambas opciones resisten bien la corrosión, pero satisfacen necesidades de rendimiento distintas:
-
Rigidez estructural: La bobina de acero revestido PPGL presenta una resistencia a la fluencia más elevada, lo que la hace mucho menos propensa a abolladuras causadas por escaleras pesadas o a deformaciones por cargas intensas de nieve.
-
Formabilidad y costo: El aluminio es más ligero y altamente resistente a la corrosión en ambientes marinos agresivos, aunque su costo material es notablemente superior. La bobina PPGL ofrece una alternativa económica y rígida que funciona de forma fiable en entornos residenciales, comerciales e industriales.
Buenas prácticas para conformar bobinas prelacadas
Conservar el acabado de fábrica durante la fabricación personalizada de trabajos con bobina PPGL depende de hábitos sencillos de control de calidad:
-
Tenga en cuenta el radio de curvatura: Los recubrimientos estándar de poliéster soportan curvas ajustadas hasta 3T sin problemas. Para perfiles arquitectónicos muy pronunciados que requieren curvas de 2T o 1T, especifique recubrimientos superiores flexibles SMP o PVDF para evitar grietas microscópicas en la pintura.
-
Mantenga limpios los troqueles de conformado: Limpie con frecuencia los troqueles de conformado por laminación para eliminar el polvo metálico o los residuos que podrían rayar las superficies prelacadas.
-
Almacene adecuadamente las bobinas: Guarde las bobinas sin conformar dentro de almacenes secos y con control climático. Si el almacenamiento al aire libre es inevitable, coloque las bobinas ligeramente inclinadas para que la humedad ambiental drene libremente, en lugar de acumularse entre las capas metálicas.
Adquisición de suministros de bobinas metálicas de alta calidad
La producción de componentes de drenaje resistentes y conformados con precisión exige una calidad constante del sustrato, un espesor exacto de la pintura y un rendimiento anticorrosivo sólido en cada lote. Variaciones mínimas en el temple del metal base o en la flexibilidad del recubrimiento pueden provocar descascarillamiento de la pintura durante el doblado o corrosión prematura en obra.
Shenyang Yuanhe produce bobinas de PPGL de alta calidad fabricadas en líneas continuas de galvalume y recubrimiento de color. Al combinar un control de calidad riguroso con soluciones personalizadas de cadena de suministro, la empresa suministra materiales brutos de acero prelacado fiables, diseñados para mantener funcionando sin interrupciones las líneas de fabricación personalizada de canalones en mercados globales.
 EN