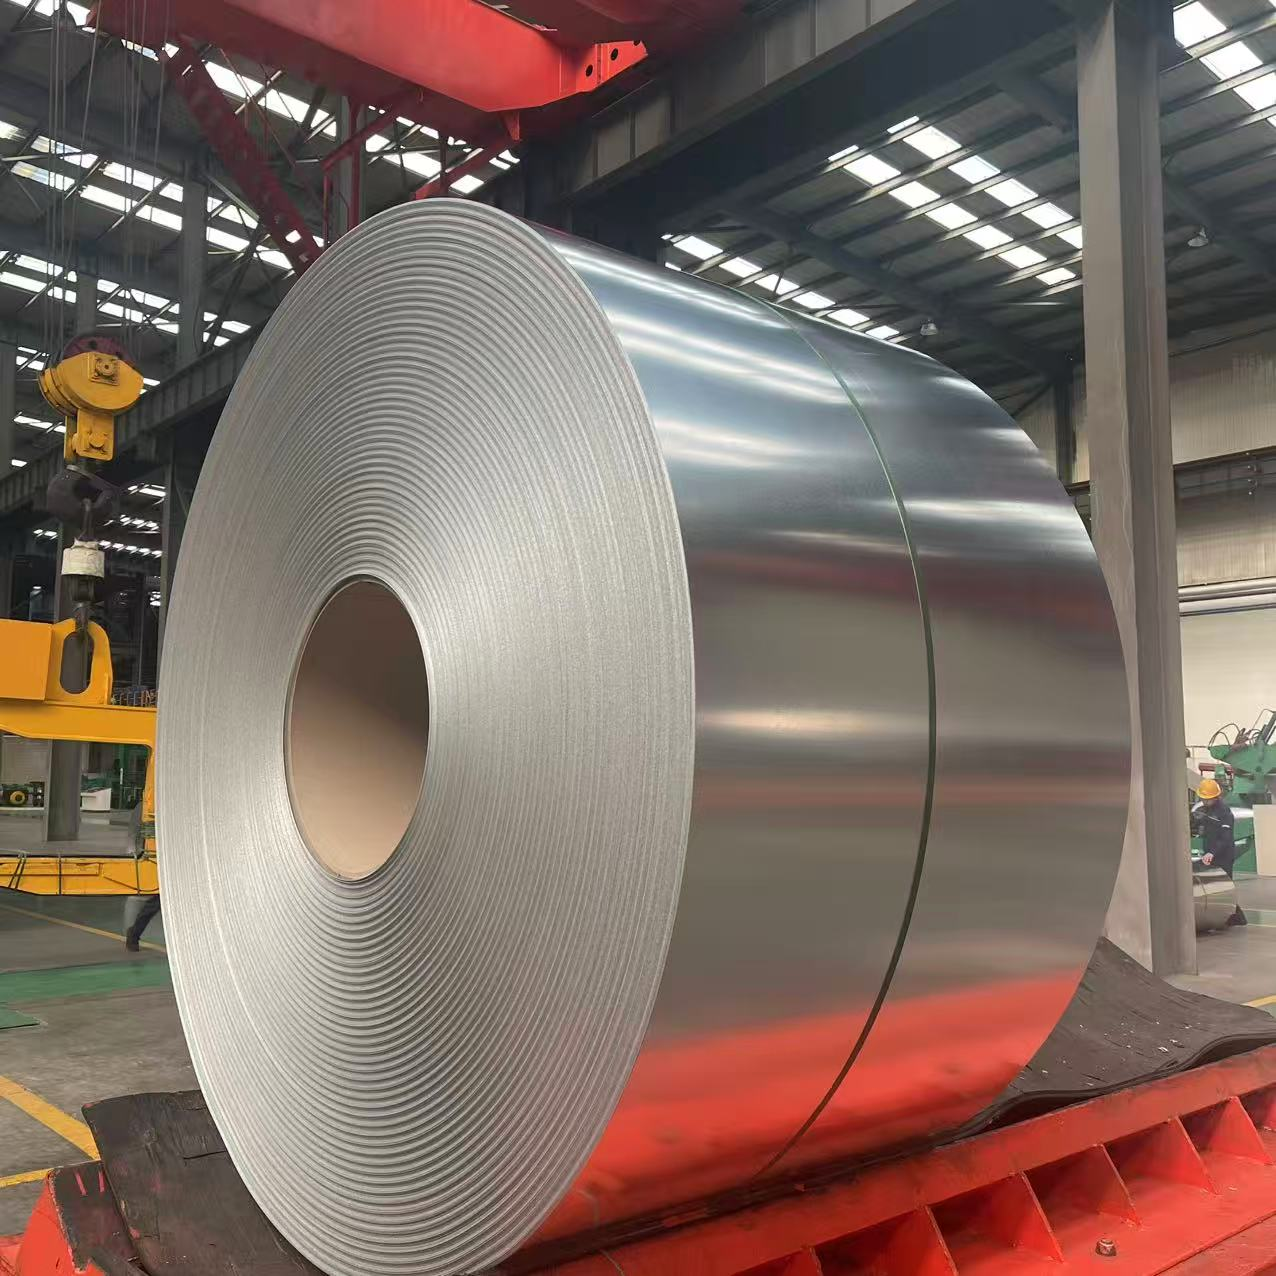
Os sistemas de xestión de auga pluvial requiren materiais que soporten a humidade constante, as fortes variacións de temperatura e a conformación mecánica sen fallar. Ao construír sistemas de drenaxe personalizados, os fabricantes de canalóns metálicos necesitan materias primas fiables en bobina que combinen unha alta resistencia estrutural coa resistencia á corrosión atmosférica a longo prazo.
Aquí é onde a bobina PPGL—bobina de aceiro galvalume prepintado—supera ás opcións estándar. Con unha capa protectora de aleación composta por 55 % de aluminio, 43,5 % de zinco e 1,5 % de silicio, baixo un revestimento de pintura aplicado na fábrica, este material ofrece unha durabilidade impresionante. Para os fabricantes que operan liñas de fabricación personalizada con bobinas PPGL, proporciona un substrato eficiente e listo para conformar que elimina os pasos de pintura posteriores ao conformado, mantendo os canalóns acabados limpos durante décadas.
A mecánica da corrosión dos substratos galvalume
Entender por que a bobina PPGL sobresai nas aplicacións de canalóns de metal comeza coa súa química única de revestimento metálico:
-
Protección pasiva por barrera: A parte de aluminio da aleación crea unha película óxida resistente que protexe a base de acero contra a auga da choiva ácida e os contaminantes industriais.
-
Defensa sacrificial nas bordas: O contido de zinc ofrece protección catódica activa. Cando as tesoiras ou cortadores atravesan o metal, o zinc sacrifícase na borda descuberta para evitar que o ferrugue se estenda por debaixo da capa de pintura.
Esta barreira de acción dupla axuda a que un canalón de metal personalizado PPGL soporte mellor a auga estancada e os residuos húmidos atrapados que o acero galvanizado pre-pintado convencional. En ambientes típicos, estes sistemas mantéñense facilmente durante unha vida útil de 25 a 35 anos con mínima manutención.
Axustar as especificacións da bobina aos perfís dos canalóns
Escoller a grosura e a formulación da pintura adecuadas depende da complexidade do perfil e do clima local. O uso de materiais en rolo demasiado finos pode provocar deformacións entre os soportes do tecado, mentres que o acero excesivamente grosa aumenta o desgaste dos moldes de conformado por laminación e complica as dobras máis estreitas.
| Tipo de Aplicación |
Grosura recomendada do rolo PPGL |
Sistema de revestimento ideal |
Radio mínimo de curvatura |
Separación recomendada entre soportes |
Vida útil estimada |
| Estilo K residencial |
0,40 mm – 0,50 mm |
PE / SMP |
3T |
0,6 m – 0,8 m |
20 – 25 anos |
| Semirredondo estándar |
0,40 mm – 0,45 mm |
Poliéster (PE) |
3T |
0,6 m |
20 – 25 anos |
| Perfil comercial en caixa |
0,50 mm – 0,60 mm |
Poliéster modificado con silicio (SMP) |
2T |
0,8 m – 1,0 m |
25 – 30 anos |
| Industrial de alta capacidade |
0,60 mm – 0,70 mm |
SMP / PVDF |
2T |
1,0 m – 1,2 m |
30 – 35 anos |
| Perfil arquitectónico personalizado |
0,50 mm – 0,60 mm |
Fluoreto de polivinilideno (PVDF) |
2T |
0,8 m |
30 – 40 anos |
Axustar o grosor e os sistemas de pintura á carga estrutural garante que a fabricación da canalón produza perfís limpos sen fisuras na superficie nin ondulacións na cara.
Pasos clave na produción de canalóns personalizados
Transformar materiais en rolo planos en sistemas de canalóns duradeiros implica un proceso de fabricación continuo no que a manipulación precisa mantén intacto o acabado de fábrica:
Desenrolado e inspección do rolo
Antes de alimentar o material nos equipos de conformación, os técnicos examinan a superficie en busca de rebabas nas bordas ou rascos provocados polo transporte. Os rollos PPGL de alta calidade para fabricación personalizada chegan con películas protetoras que salvagardan os acabados superiores durante a configuración inicial.
Conformación do perfil
Xa sexa mediante máquinas de conformación por rolos de alta velocidade ou frentes de prensa para perfís arquitectónicos únicos, as ferramentas deben dispor de rolos de acero pulido, cromo ou recubertos con poliuretano. Isto evita que a fricción metal contra metal marque o acabado pintado durante curvas estreitas.
Corte preciso e coidado das bordas
As tesoiras hidráulicas ou as sierras de frío de alta velocidade con lamas especializadas cortan os perfís ao tamaño desexado de forma limpa. O corte produce un bordo limpo que permite que a matriz de zinco-aluminio se repara soa, evitando rebordes ásperos que poderían rascar seccións metálicas adxacentes durante a montaxe.
Soldadura por solapamento e fixación mecánica
Para conectar tramos longos de canalóns úsanse sellantes de butilo flexibles combinados con remaches cegos ou parafusos autoperforantes de acero inoxidable equipados con arandelas de EPDM resistentes ás condicións meteorolóxicas. O uso de ferramentas compatibles evita puntos de reacción galvánica entre metais diferentes.
Factores críticos de deseño: expansión, pendente e selección de cor
A fabricación de compoñentes personalizados de canalóns metálicos require atención minuciosa ao movemento térmico e ao fluxo de auga. O acero expande e contrae de maneira notable coas variacións diarias de temperatura, desprazándose aproximadamente 1,2 milímetros por metro nunha gama de 50 graos Celsius.
-
Xuntas de expansión térmica: As instalacións continuas de máis de 12 metros requiren xuntas de expansión específicas para evitar deformacións, liñas de visión torcidas ou costuras de sellante rasgadas.
-
Ganancia de calor solar: As capas de pintura máis escuras retén máis calor, o que provoca un maior movemento térmico. A selección de bobinas PPGL de tons máis claros nas zonas cálidas reduce a tensión superficial e mantén os perfís longos rectos.
-
Pendente de drenaxe: A instalación de canalóns cunha pendente continua de polo menos 1:200 garante que a auga da choiva flúa libremente cara ás tubaxes, evitando a acumulación prolongada de auga estancada que acelera o desgaste da pintura.
Avaliación das opcións de material: Galvalume fronte a aluminio
Os equipos de adquisición comparan frecuentemente o galvalume prepintado co aluminio macizo ao adquirir materias primas en bobina para proxectos de drenaxe. Ambas as opcións resisten ben a corrosión, pero responden a necesidades de rendemento distintas:
-
Rixidez Estrutural: A bobina PPGL baseada en aceiro ten unha resistencia ao límite elástico máis alta, polo que é moito menos propensa a abollar por escaleras pesadas ou a flexionarse baixo cargas pesadas de neve.
-
Formabilidade e custo: O aluminio é máis lixeiro e moi resistente á oxidación no aire mariño agresivo, pero ten un custo de material sensiblemente superior. A bobina PPGL ofrece unha alternativa económica e ríxida que funciona de forma fiable en instalacións residenciais, comerciais e industriais.
Mellor prácticas para a conformación de bobinas prelacadas
A conservación do acabado de fábrica durante a fabricación personalizada de bobinas PPGL depende de hábitos sinxelos de control de calidade:
-
Atención ao radio de dobrado: Os revestimentos estándar de poliéster soportan dobrados estreitos ata 3T sen problemas. Para perfís arquitectónicos afiados que requiren dobrados de 2T ou 1T, especifique revestimentos superiores flexibles SMP ou PVDF para evitar microfendas na pintura.
-
Manter limpos os troqueis de conformación: Limpe con frecuencia os troqueis de laminación para eliminar o po metálico ou os restos que poden raiar as superficies prelacadas.
-
Almacenar as bobinas correctamente: Mantén as bobinas sen conformar no interior de almacéns secos e con control climático. Se non é posible evitar o almacenamento ao aire libre, incline lixeiramente as bobinas para que a humidade ambiental escurra libremente en vez de acumularse entre as capas metálicas.
Abastecemento de Bobinas de Metal de Alta Calidade
A produción de compoñentes de drenaxe resistentes e formados con precisión require unha calidade constante do substrato, un grosor exacto da pintura e un forte rendemento contra a corrosión en cada lote. Variacións lixeiras na tempera do metal base ou na flexibilidade do revestimento poden provocar o descascaramento da pintura durante a dobradura ou a oxidación prematura nos lugares de traballo.
Shenyang Yuanhe produce bobinas PPGL de primeira calidade fabricadas en liñas continuas de galvalume e revestimento con cor. Ao combinar un control de calidade rigoroso con solucións personalizadas da cadea de suministro, a empresa fornece materiais primarios de aceiro pre-pintado fiables deseñados para manter as liñas de fabricación personalizada de canalóns funcionando sen problemas en mercados globais.
 EN