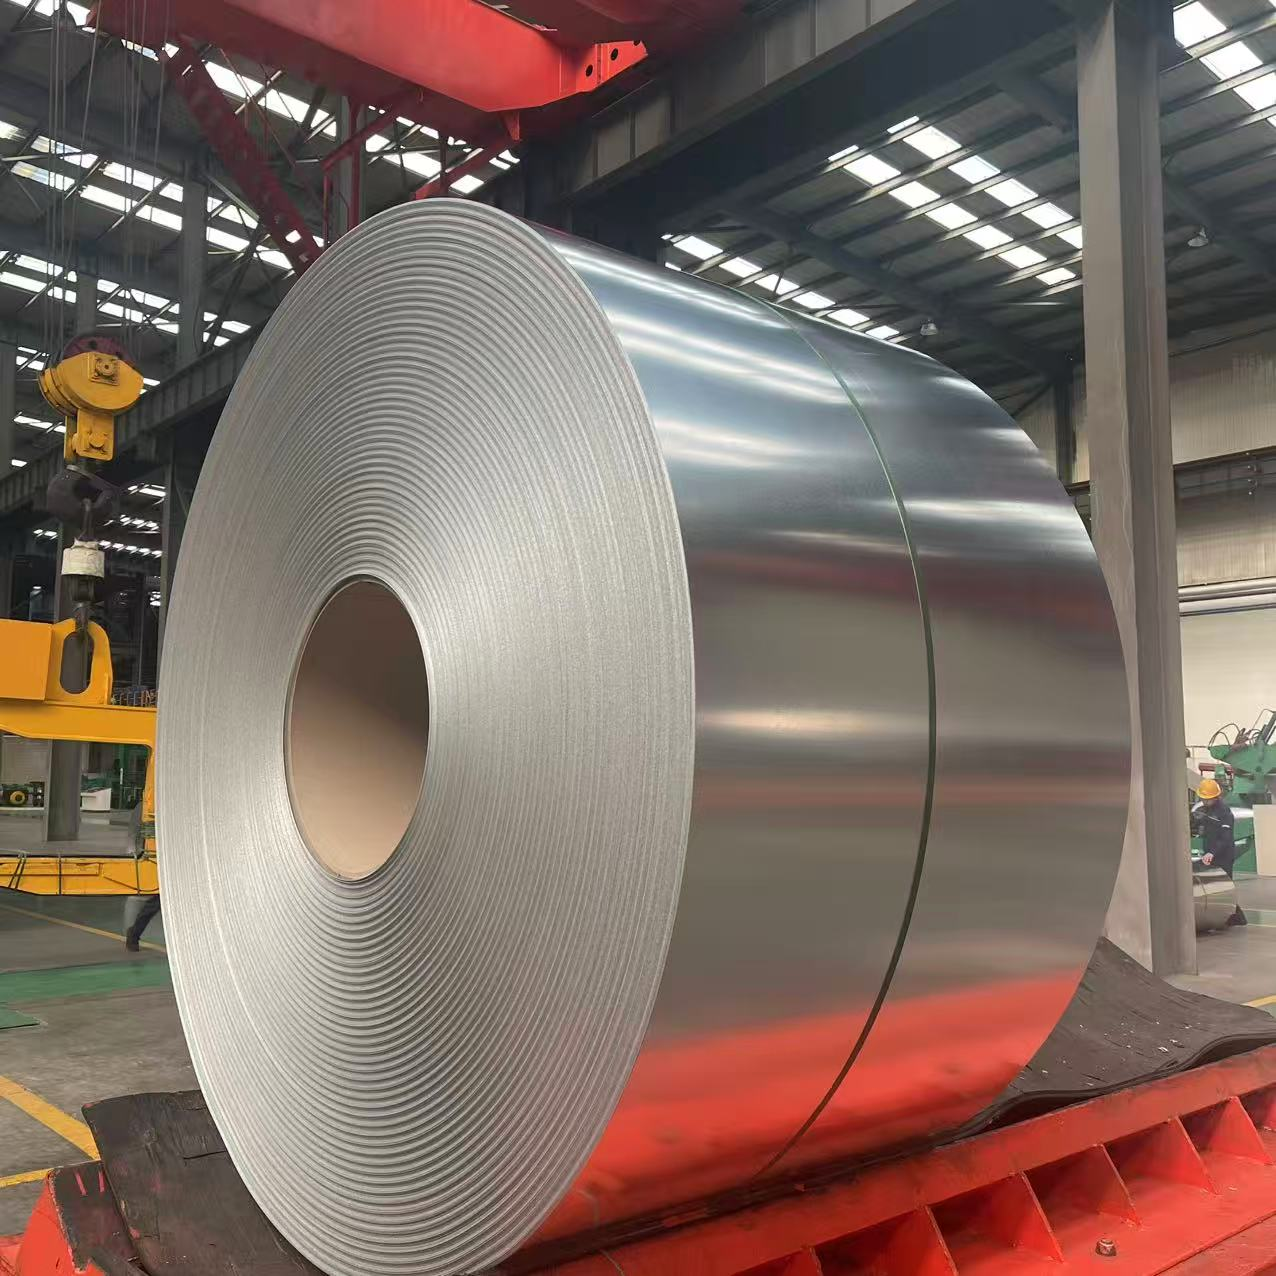
I sistemi di gestione delle acque piovane richiedono materiali in grado di resistere all’umidità costante, alle forti escursioni termiche e alla formatura meccanica senza cedere. Nella realizzazione di sistemi di drenaggio personalizzati, i produttori di grondaie in metallo necessitano di materie prime in bobina affidabili, che uniscano elevata resistenza strutturale e duratura resistenza alla corrosione atmosferica.
È qui che la bobina PPGL—acciaio zincato-alluminato preverniciato—supera le soluzioni standard. Grazie a uno strato protettivo in lega composto dal 55% di alluminio, dal 43,5% di zinco e dall’1,5% di silicio, sottostante un rivestimento verniciato applicato in fabbrica, questo materiale garantisce un’eccezionale longevità. Per i produttori che operano linee di lavorazione su misura con bobine PPGL, esso rappresenta un substrato pronto alla formatura, che elimina le fasi di verniciatura successive e mantiene l’aspetto impeccabile delle grondaie finite per decenni.
Meccanismi di corrosione dei substrati Galvalume
Capire perché la bobina PPGL eccelle nelle applicazioni per grondaie metalliche inizia dalla sua particolare chimica del rivestimento metallico:
-
Protezione passiva a barriera: La porzione di alluminio della lega forma un robusto film ossidico che protegge il supporto in acciaio dall’acqua piovana acida e dagli inquinanti industriali.
-
Difesa sacrificale ai bordi: Il contenuto di zinco fornisce una protezione catodica attiva. Quando cesoie o taglierine recidono il metallo, lo zinco si sacrifica sul bordo esposto, impedendo alla ruggine di diffondersi sotto il rivestimento verniciato.
Questa doppia azione protettiva consente a una grondaia metallica personalizzata in PPGL di gestire efficacemente l’acqua stagnante e i detriti umidi intrappolati molto meglio rispetto all’acciaio zincato preverniciato convenzionale. In ambienti tipici, questi sistemi mantengono facilmente una vita utile di 25–35 anni con manutenzione minima.
Abbinamento delle specifiche della bobina ai profili delle grondaie
La scelta dello spessore e della formulazione della vernice dipende dalla complessità del profilo e dal clima locale. L'uso di materiali grezzi a bobina troppo sottili può causare cedimenti tra i supporti del tetto, mentre un acciaio eccessivamente spesso aumenta l'usura degli stampi per profilatura a freddo e rende più complicate le piegature più strette.
| Tipo di Applicazione |
Spessore consigliato della bobina PPGL |
Sistema di rivestimento ideale |
Raggio di curvatura minimo |
Distanza consigliata tra i supporti |
Estimata durata di servizio |
| Residenziale stile K |
0,40 mm – 0,50 mm |
PE / SMP |
3T |
0,6 m – 0,8 m |
20 – 25 anni |
| Semirondella standard |
0,40 mm – 0,45 mm |
Poliester (PE) |
3T |
0,6 m |
20 – 25 anni |
| Commerciale profilo a scatola |
0,50 mm – 0,60 mm |
Poliestere modificato al silicio (SMP) |
2t |
0,8 m – 1,0 m |
25 – 30 anni |
| Alta capacità industriale |
0,60 mm – 0,70 mm |
SMP / PVDF |
2t |
1,0 m – 1,2 m |
30 – 35 anni |
| Profilo personalizzato per applicazioni architettoniche |
0,50 mm – 0,60 mm |
Fluoruro di polivinilidene (PVDF) |
2t |
0,8 m |
30 – 40 anni |
L’abbinamento dello spessore e dei sistemi di verniciatura al carico strutturale garantisce che la produzione delle gronde fornisca profili puliti, senza crepe superficiali né deformazioni a onda sulla faccia.
Fasi chiave nella produzione di gronde personalizzate
La trasformazione di materiali grezzi in bobine piane in sistemi di gronda durevoli avviene mediante un processo di fabbricazione continuo, nel quale una manipolazione precisa preserva intatto il finitura di fabbrica:
Svolgimento e ispezione della bobina
Prima di alimentare il materiale nell'attrezzatura di formatura, i tecnici controllano la superficie alla ricerca di bave sui bordi o graffi causati dal trasporto. La bobina PPGL personalizzata di alta qualità arriva con pellicole protettive che preservano le finiture superficiali durante l'installazione iniziale.
Formatura del profilo
Che si utilizzino macchine ad alta velocità per la profilatura a rulli o piegatrici a pressione per profili architettonici speciali, gli utensili devono essere dotati di rulli in acciaio lucidato, cromato o rivestiti con poliuretano. Ciò evita l'attrito metallo-su-metallo che potrebbe danneggiare la finitura verniciata durante piegature strette.
Taglio preciso e cura dei bordi
Le cesoie idrauliche o le seghe a freddo ad alta velocità con lame specializzate tagliano i profili alla lunghezza desiderata in modo pulito. Il taglio a cesoia produce un bordo netto che consente alla matrice zinco-alluminio di autoripararsi, evitando bave irregolari che potrebbero graffiare le sezioni metalliche adiacenti durante il montaggio.
Giunzione e fissaggio meccanico
Il collegamento di lunghe canaline richiede sigillanti in butile flessibili abbinati a rivetti ciechi o viti autofilettanti in acciaio inossidabile dotate di guarnizioni in EPDM resistenti alle intemperie. L’uso di componenti hardware compatibili evita i punti di reazione galvanica tra metalli dissimili.
Fattori progettuali critici: espansione, pendenza e scelta del colore
La realizzazione di componenti personalizzati per canaline metalliche richiede particolare attenzione al movimento termico e al deflusso dell’acqua. L’acciaio si espande e si contrae in modo evidente con le escursioni termiche giornaliere, variando di circa 1,2 millimetri per metro su un intervallo di 50 gradi Celsius.
-
Giunti di dilatazione termica: Le canaline continue di lunghezza superiore a 12 metri necessitano di giunti di dilatazione dedicati per prevenire deformazioni, linee di vista storte o rotture delle giunzioni sigillate.
-
Riscaldamento solare: Le vernici più scure trattengono maggior calore, causando un maggiore movimento termico. La scelta di bobine PPGL a tinta chiara nelle regioni calde riduce le sollecitazioni superficiali e mantiene dritti i profili lunghi.
-
Pendenza di scarico: Installare le grondaie con una pendenza continua di almeno 1:200 garantisce che l’acqua piovana scorra liberamente verso i pluviali, evitando ristagni prolungati che accelerano l’usura della vernice.
Valutazione delle opzioni di materiale: Galvalume contro alluminio
I team addetti agli approvvigionamenti confrontano spesso il galvalume preverniciato con l’alluminio massiccio nella scelta di nastri di materiale grezzo per progetti di drenaggio. Entrambe le soluzioni offrono un’elevata resistenza alla corrosione, ma soddisfano esigenze prestazionali diverse:
-
Rigidità strutturale: Il nastro in acciaio PPGL offre una resistenza a snervamento superiore, rendendolo molto meno soggetto ad ammaccature causate da scale pesanti o a cedimenti sotto carichi elevati di neve.
-
Formabilità e costo: L’alluminio è più leggero e altamente resistente alla ruggine anche in ambienti marini aggressivi, ma comporta un costo materiale sensibilmente più elevato. Il nastro PPGL rappresenta un’alternativa economica e rigida, performante in modo affidabile su cantieri residenziali, commerciali e industriali.
Buone pratiche per la formatura di nastri preverniciati
Preservare la finitura di fabbrica durante la lavorazione personalizzata di nastri PPGL dipende da semplici abitudini di controllo qualità:
-
Fare attenzione al raggio di curvatura: I rivestimenti standard in poliestere gestiscono agevolmente curve strette fino a 3T. Per profili architettonici particolarmente accentuati, che richiedono curvature di 2T o 1T, specificare rivestimenti superiori flessibili SMP o PVDF per evitare microfessurazioni della vernice.
-
Mantenere puliti gli stampi di formatura: Pulire regolarmente gli stampi per profilatura a freddo per rimuovere polvere metallica o detriti che potrebbero graffiare le superfici preverniciate.
-
Conservare correttamente i rotoli: Conservare i rotoli non formati all’interno di magazzini asciutti e climatizzati. Se lo stoccaggio all’aperto risulta inevitabile, inclinare leggermente i rotoli in modo che l’umidità ambientale possa defluire liberamente anziché accumularsi tra gli strati metallici.
Approvvigionamento di rotoli metallici di alta qualità
La produzione di componenti di drenaggio resistenti e realizzati con precisione richiede una qualità costante del substrato, uno spessore esatto del rivestimento verniciante e prestazioni anticorrosive affidabili in ogni lotto. Minime variazioni nella tempra del metallo di base o nella flessibilità del rivestimento possono causare lo scrostamento della vernice durante la piegatura o la corrosione prematura sul cantiere.
Shenyang Yuanhe produce bobine PPGL di prima qualità, realizzate su linee continue per la zincatura con lega zinco-alluminio e la verniciatura a colori. Combinando un rigoroso controllo qualità con soluzioni personalizzate della catena di approvvigionamento, l'azienda fornisce materiali grezzi in acciaio preverniciato affidabili, progettati per mantenere ininterrotta la produzione di grondaie personalizzate sui mercati globali.
 EN