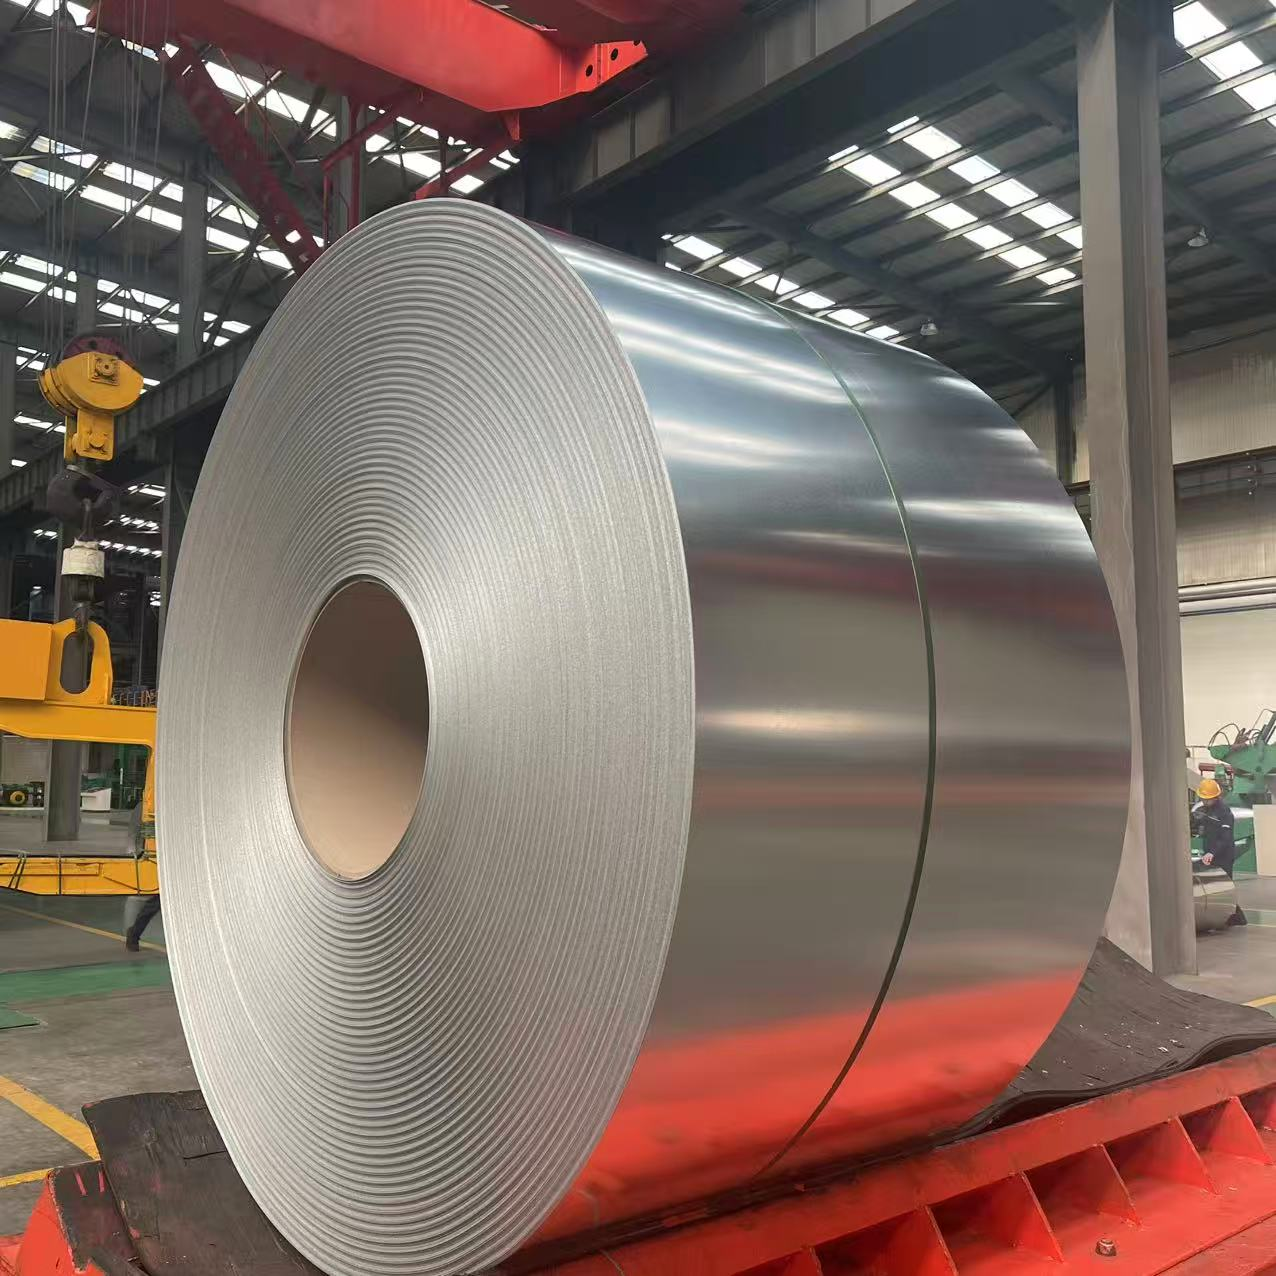
Systémy na odvod dažďovej vody vyžadujú materiály, ktoré vydržia trvalú vlhkosť, prudké kolísanie teplôt a mechanické tvarovanie bez poruchy. Pri výrobe špeciálnych systémov na odvod vody potrebujú výrobcovia kovových žľabov spoľahlivé suroviny v cievkach, ktoré kombinujú vysokú štruktúrnu pevnosť s dlhodobou odolnosťou proti atmosférickej korózii.
Tu sa materiál PPGL cievka – predfarbená oceľová cievka s povlakom galvalume – výrazne presadzuje nad bežnými alternatívami. Vďaka ochrannej zliatine obsahujúcej 55 % hliníka, 43,5 % zinku a 1,5 % kremíka pod vrstvou farby aplikovanej v továrni poskytuje tento materiál vynikajúcu životnosť. Pre výrobcov, ktorí prevádzkujú linky na výrobu PPGL cievok na mieru, je to efektívny, pripravený na tvárnenie materiál, ktorý eliminuje potrebu následného náteru a zároveň zabezpečuje, že dokončené žľaby budú desiatky rokov vyzerať čisto.
Mechanizmus korózie substrátov galvalume
Pochoptenie, prečo sa PPGL cievka vyznačuje v aplikáciách kovových žľabov, začína jej jedinečnou chemickou zloženou kovovej povlakovej vrstvy:
-
Pasívna bariérová ochrana: Hliníková zložka zliatiny vytvára pevnú oxidovú vrstvu, ktorá chráni oceľový základ pred kyslým dažďovým vodou a priemyselnými znečisťujúcimi látkami.
-
Obetovateľná ochrana okrajov: Obsah zinku poskytuje aktívnu katódovú ochranu. Keď strihacie nástroje alebo nožnice pretínajú kov, zinok sa obetuje na nechránenom okraji a tým bráni šíreniu hrdzy pod farbou.
Táto dvojčinná bariéra pomáha prispôsobenej kovovej žľabovej súprave zvládnuť stojacu vodu a zachytený mokrý odpad oveľa lepšie ako bežná predfarbená pozinkovaná oceľ. V typických prostrediach tieto systémy ľahko udržiavajú prevádzkovú životnosť 25 až 35 rokov s minimálnou údržbou.
Prispôsobenie špecifikácií cievky profilom žľabov
Výber správnej hrúbky a zloženia náteru závisí od zložitosti profilu a miestneho podnebia. Použitie príliš tenkých surovín v rolácho môže spôsobiť prehnutie medzi strešnými nosníkmi, zatiaľ čo príliš hrubá oceľ zvyšuje opotrebovanie tvárníc pri valcovaní a komplikuje vykonávanie ostrejších ohybov.
| Typ aplikácie |
Odporúčaná hrúbka roláčov PPGL |
Ideálny systém povlakov |
Minimálny polomer záhybu |
Odporúčané rozostupy nosníkov |
Odhadovaná životnosť |
| Bytový profil K-tvaru |
0,40 mm – 0,50 mm |
PE / SMP |
3T |
0,6 m – 0,8 m |
20 – 25 rokov |
| Polokruhový štandardný profil |
0,40 mm – 0,45 mm |
Polyester (PE) |
3T |
0,6 m |
20 – 25 rokov |
| Komerčný štvorcový profil |
0,50 mm – 0,60 mm |
Kyselínom modifikovaný polyester (SMP) |
2T |
0,8 m – 1,0 m |
25 – 30 rokov |
| Priemyselná vysoká kapacita |
0,60 mm – 0,70 mm |
SMP / PVDF |
2T |
1,0 m – 1,2 m |
30 – 35 rokov |
| Architektonický špeciálny profil |
0,50 mm – 0,60 mm |
Polyvinylidénfluorid (PVDF) |
2T |
0,8 m |
30 – 40 rokov |
Zodpovedajúca hrúbka a systémy náteru prispôsobené statickému zaťaženiu zabezpečujú výrobu žľabov s čistými profilmi bez povrchovej trhlinovitosti alebo deformácií typu „oil-canning“ na prednej strane.
Kľúčové kroky pri výrobe špeciálnych žľabov
Premena surových materiálov v plochých cievkach na trvalé systémy pre okapy zahŕňa nepretržitý výrobný proces, pri ktorom presné manipulovanie zachováva povrchovú úpravu z výroby:
Odvinovanie cievky a kontrola
Pred vložením materiálu do tvarovacieho zariadenia technici kontrolujú povrch za účelom zistenia hrubých okrajov alebo poškodení vzniknutých počas prepravy. Vysokokvalitná špeciálne vyrobená cievka PPGL prichádza s ochrannými fóliami, ktoré chránia vrchné nátery počas počiatočného nastavenia.
Tvarovanie profilu
Či už sa používajú vysokorýchlostné valcovacie stroje alebo lisy na tvorbu jedinečných architektonických profilov, nástroje by mali mať valčeky z leštenej ocele, chrómu alebo polyuretánového povlaku. Toto zabráni poškodeniu natieranej povrchovej úpravy v dôsledku trenia kovu o kov pri ostrých ohyboch.
Presné rezy a úprava okrajov
Hydraulické strihacie stroje alebo vysokorýchlostné studené píly so špeciálnymi nožmi čistou rezaním orežú profily na požadovanú dĺžku. Strih vytvára čistý okraj, ktorý umožňuje samozáchrannú funkciu zinkovo-hliníkovej matice a tak sa vyhýba hrubým hranám, ktoré by mohli poškriabať susedné kovové časti počas montáže.
Ševy a mechanické spojenie
Pre spojenie dlhých úsekov žľabov sa vyžadujú flexibilné butylové tesniace hmoty v kombinácii s slepými rivetmi alebo samoreznými skrutkami z nehrdzavejúcej ocele vybavenými počasím odolnými tesniacimi podložkami z EPDM. Použitie kompatibilného upevňovacieho materiálu zabráni galvanickým reakciám medzi rozdielnymi kovmi.
Kľúčové návrhové faktory: tepelná rozťažnosť, sklon a výber farby
Výroba špeciálnych kovových komponentov pre žľaby vyžaduje dôkladnú pozornosť venovanú tepelnej deformácii a odtoku vody. Oceľ sa pri denných teplotných kolísnach výrazne rozširuje a zmenšuje, pri rozsahu 50 °C sa posunie približne o 1,2 milimetra na meter.
-
Tepelné dilatačné spáry: Neprerušené úseky dlhšie ako 12 metrov vyžadujú špeciálne dilatačné spáry, aby sa predišlo vykriveniu, deformácii vizuálnej línie alebo prasknutiu tesniacich švov.
-
Slnečné tepelné zaťaženie: Tmavšie farby absorbujú viac tepla, čo vedie k väčšej tepelnej deformácii. V horúcom prostredí je vhodnejšie použiť PPGL plech s svetlejšou povrchovou úpravou, čo zníži povrchové napätie a udrží dlhé profily rovné.
-
Sklon pre odvod vody: Inštalácia žľabov s nepretržitým sklonom najmenej 1:200 zabezpečuje voľný odtok dažďovej vody smerom k zliatkovým rúram, čím sa predchádza dlhodobému státu vody, ktoré zrýchľuje opotrebovanie náteru.
Hodnotenie možností materiálov: Galvalume vs hliník
Nákupné tímy často porovnávajú predlakovaný galvalume s pevným hliníkom pri získavaní cievkového surového materiálu pre projekty odvodňovania. Obe možnosti dobre odolávajú korózii, avšak spĺňajú rozdielne požiadavky na výkon:
-
Štrukturná tuhosť: Cievkový materiál PPGL na báze ocele má vyššiu medzu klzu, čo ho robí výrazne menej náchylným na vznik vrypov ťažkými rebríkmi alebo prehýbanie pod vysokým zaťažením snehom.
-
Formovateľnosť a cena: Hliník je ľahší a vysokej odolnosti proti korózii v prísnom morskom prostredí, avšak jeho materiálová cena je výrazne vyššia. Cievkový materiál PPGL poskytuje ekonomickú a tuhú alternatívu, ktorá spoľahlivo funguje na bytových, komerčných aj priemyselných miestach.
Odporúčané postupy pri tvárnení predlakovaných cievok
Uchovanie továrenského povrchu počas individuálnej výroby z cievkového materiálu PPGL závisí od jednoduchých návykov kontroly kvality:
-
Dodržiavať polomer ohybu: Štandardné polyestrové povlaky bez problémov zvládajú tesné ohyby s polomerom až 3T. Pre ostré architektonické profily vyžadujúce ohyby s polomerom 2T alebo 1T špecifikujte flexibilné SMP alebo PVDF vrchné povlaky, aby sa predišlo mikroskopickému praskaniu farby.
-
Udržiavať tváriace nástroje čisté: Valcovacie tváriace nástroje pravidelne čistiť, aby sa odstránil kovový prach alebo nečistoty, ktoré by mohli poškodiť prednatreté povrchy.
-
Správne ukladať cievky: Nenatvarované cievky ukladať vo vnútri suchých, klimatizovaných skladov. Ak je vonkajšie ukladanie nevyhnutné, cievky nakloniť mierne, aby sa okolitá vlhkosť voľne odtekala a nezostávala medzi kovovými vrstvami.
Získavanie vysokokvalitných kovových cievok
Výroba odolných a presne natvarovaných drenážnych komponentov vyžaduje konzistentnú kvalitu podkladového materiálu, presnú hrúbku náteru a výbornú koróznou odolnosť v každej dávke. Malé odchýlky v tvrdosti základného kovu alebo v pružnosti povlaku môžu spôsobiť odštiepovanie farby pri ohýbaní alebo predčasné hrdzavenie na staveniskách.
Shenyang Yuanhe vyrába PPGL cievky najvyššej kvality, ktoré sa vyrábajú na nepretržitých galvalume a farebných povlakovacích linkách. Spojením prísnej kontroly kvality s individuálnymi riešeniami dodávateľského reťazca poskytuje podnik spoľahlivé suroviny z predfarbeného ocele, ktoré sú navrhnuté tak, aby bezproblémovo zabezpečovali prevádzku výrobných línií pre výrobu špeciálne vyrobených žľabov na celosvetových trhoch.
 EN