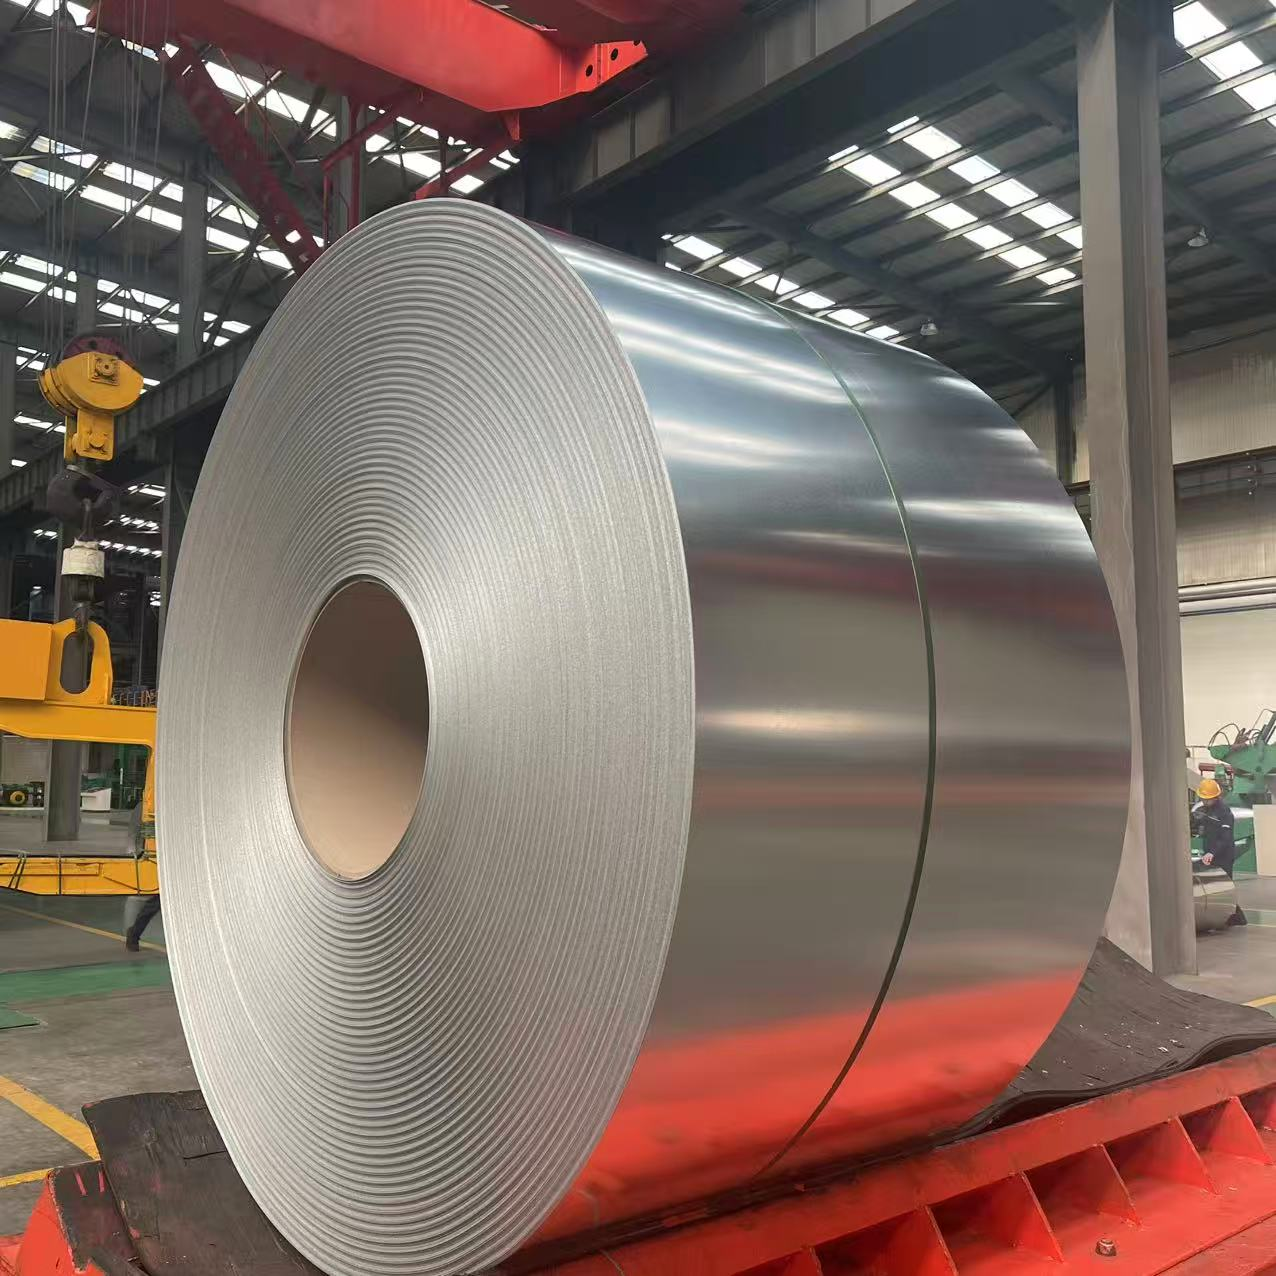
Les systèmes de gestion des eaux pluviales exigent des matériaux capables de résister à l’humidité constante, aux fortes variations de température et aux formages mécaniques sans se dégrader. Lors de la construction de systèmes d’évacuation sur mesure, les fabricants de gouttières métalliques ont besoin de matières premières en bobine fiables, alliant une grande résistance structurelle à une excellente résistance à la corrosion atmosphérique à long terme.
C’est ici que la bobine PPGL — acier galvalume prélaqué — surpasse les solutions classiques. Dotée d’une couche protectrice alliée composée de 55 % d’aluminium, de 43,5 % de zinc et de 1,5 % de silicium, recouverte d’une peinture appliquée en usine, cette matière offre une durée de vie remarquable. Pour les fabricants exploitant des lignes de fabrication sur mesure utilisant des bobines PPGL, elle constitue un substrat prêt à être mis en forme, éliminant ainsi les étapes de peinture postérieures tout en conservant aux gouttières finies une apparence soignée pendant des décennies.
Mécanismes de corrosion des substrats galvalume
Comprendre pourquoi la bobine PPGL excelle dans les applications de gouttières métalliques commence par sa chimie unique de revêtement métallique :
-
Protection passive par barrière : La partie en aluminium de l’alliage forme un film oxydé résistant qui protège la tôle d’acier contre les eaux de pluie acides et les polluants industriels.
-
Défense sacrificielle des bords : La teneur en zinc assure une protection cathodique active. Lorsque des ciseaux ou des machines coupent le métal, le zinc se sacrifie au niveau des bords exposés, empêchant la rouille de progresser sous la couche de peinture.
Cette barrière à double action permet à une gouttière métallique personnalisée en PPGL de mieux résister à l’eau stagnante et aux débris humides piégés qu’une tôle galvanisée prélaquée classique. Dans des environnements typiques, ces systèmes conservent facilement une durée de service de 25 à 35 ans avec un entretien minimal.
Adapter les caractéristiques de la bobine aux profils de gouttières
Le choix de l’épaisseur et de la formulation de la peinture dépend de la complexité du profilé et du climat local. L’utilisation de matières premières en bobine trop fines peut provoquer un affaissement entre les supports de toiture, tandis qu’un acier excessivement épais accroît l’usure des matrices de formage à froid et complique les pliages plus serrés.
| Type d'application |
Épaisseur recommandée de la bobine PPGL |
Système de revêtement idéal |
Rayon de courbure minimum |
Espacement recommandé des supports |
Durée de vie estimée |
| Gouttière résidentielle type K |
0,40 mm – 0,50 mm |
PE / SMP |
3T |
0,6 m – 0,8 m |
20 25 ans |
| Gouttière semi-circulaire standard |
0,40 mm – 0,45 mm |
Polyester (PE) |
3T |
0,6 m |
20 25 ans |
| Profilé boîte commercial |
0,50 mm – 0,60 mm |
Polyester à base de silicium modifié (SMP) |
2T |
0,8 m – 1,0 m |
25 – 30 ans |
| Haute capacité industrielle |
0,60 mm – 0,70 mm |
Les données relatives aux émissions de CO2 |
2T |
1,0 m – 1,2 m |
30 – 35 ans |
| Profil personnalisé architectural |
0,50 mm – 0,60 mm |
Fluorure de polyvinylidène (PVDF) |
2T |
0,8 m |
30 40 ans |
L’ajustement de l’épaisseur et des systèmes de peinture aux charges structurelles garantit une fabrication de gouttières produisant des profils nets, sans fissuration superficielle ni ondulation sur la face.
Étapes clés de la production de gouttières personnalisées
La transformation de matières premières en bobines planes en systèmes de gouttières durables implique un procédé de fabrication continu, où une manipulation précise préserve la finition d’usine :
Débobinage et inspection des bobines
Avant d’alimenter le matériau dans les équipements de formage, les techniciens vérifient la surface afin de détecter d’éventuelles bavures sur les bords ou des éraflures dues au transport. Les bobines PPGL sur mesure de haute qualité arrivent avec des films protecteurs qui préservent les couches supérieures pendant la configuration initiale.
Formage des profils
Que l’on utilise des machines à profilage par laminage à grande vitesse ou des plieuses hydrauliques pour des profils architecturaux uniques, les outils doivent comporter des rouleaux en acier poli, chromés ou recouverts de polyuréthane. Cela évite les marques sur la finition peinte causées par le frottement métal contre métal lors des pliages serrés.
Découpe précise et traitement des bords
Des cisailles hydrauliques ou des scies à froid à grande vitesse équipées de lames spécialisées permettent une découpe nette des profils à la dimension requise. La cisaille produit un bord propre qui autorise l’autoguérison de la matrice zinc-aluminium, évitant ainsi des bavures rugueuses susceptibles de rayer d’autres éléments métalliques adjacents lors du montage.
Assemblage par sertissage et fixation mécanique
Raccorder de longues gouttières nécessite des mastics en butyle flexibles, associés à des rivets aveugles ou à des vis autotaraudeuses en acier inoxydable équipées de rondelles EPDM résistantes aux intempéries. L’utilisation de composants compatibles élimine les points de réaction galvanique entre métaux dissimilaires.
Facteurs critiques de conception : dilatation, pente et choix de la couleur
La fabrication de composants sur mesure pour gouttières métalliques exige une attention particulière aux déplacements thermiques et à l’écoulement de l’eau. L’acier se dilate et se contracte de façon notable sous l’effet des variations quotidiennes de température, avec un déplacement d’environ 1,2 millimètre par mètre sur une plage de 50 degrés Celsius.
-
Joints de dilatation : Les tronçons continus dépassant 12 mètres nécessitent des joints de dilatation spécifiques afin d’éviter tout flambage, toute déformation des lignes de vue ou toute rupture des joints d’étanchéité.
-
Gain thermique solaire : Les couches de peinture foncées retiennent davantage de chaleur, ce qui accroît les déplacements thermiques. Dans les régions chaudes, le choix d’un revêtement PPGL en bobine clair réduit les contraintes en surface et maintient la rectitude des profilés longs.
-
Pente d’écoulement : Installer des gouttières avec une pente continue d’au moins 1:200 garantit un écoulement libre des eaux de pluie vers les descentes, évitant ainsi l’accumulation prolongée d’eau stagnante qui accélère l’usure de la peinture.
Évaluation des options de matériaux : Galvalume contre aluminium
Les équipes d’approvisionnement comparent fréquemment le galvalume prélaqué au lieu de l’aluminium massif lors de l’achat de matières premières en bobine pour des projets de drainage. Les deux options résistent bien à la corrosion, mais répondent à des besoins de performance distincts :
-
Rigidité structurelle : La bobine en acier prélaqué (PPGL) présente une limite d’élasticité supérieure, ce qui la rend nettement moins sensible aux bosses causées par des échelles lourdes ou à la flèche sous de fortes charges de neige.
-
Formabilité et coût : L’aluminium est plus léger et extrêmement résistant à la rouille dans l’air marin agressif, mais son coût matériel est nettement plus élevé. La bobine PPGL offre une alternative économique et rigide, performante sur les chantiers résidentiels, commerciaux et industriels.
Bonnes pratiques pour la mise en forme de bobines prélaquées
Préserver la finition usine lors de la fabrication sur mesure de bobines PPGL repose sur des habitudes simples de contrôle qualité :
-
Respectez le rayon de courbure : Les revêtements standard en polyester supportent sans problème les pliages serrés jusqu’à un rayon de 3T. Pour les profils architecturaux très marqués nécessitant des pliages de 2T ou 1T, spécifiez des couches supérieures flexibles en SMP ou en PVDF afin d’éviter des microfissures dans la peinture.
-
Maintenez propres les matrices de formage : Essuyez régulièrement les matrices de profilage à rouleaux pour éliminer la poussière métallique ou les débris susceptibles de rayer les surfaces prélaquées.
-
Stockez correctement les bobines : Conservez les bobines non formées à l’intérieur d’entrepôts secs et climatisés. Si le stockage en extérieur est inévitable, inclinez légèrement les bobines afin que l’humidité ambiante s’écoule librement plutôt que de stagner entre les couches métalliques.
Approvisionnement de bobines métalliques haut de gamme
La fabrication de composants de drainage résistants et précisément formés exige une qualité constante du substrat, une épaisseur de peinture exacte et des performances anticorrosion robustes sur chaque lot. De légères variations dans la trempe du métal de base ou dans la souplesse du revêtement peuvent provoquer un écaillage de la peinture lors du pliage ou une corrosion prématurée sur les chantiers.
Shenyang Yuanhe produit des bobines PPGL haut de gamme fabriquées sur des lignes continues de galvalum et de prélaquage. En alliant un contrôle qualité rigoureux à des solutions logistiques sur mesure, l’entreprise fournit des matières premières en acier prélaqué fiables, conçues pour assurer le fonctionnement continu des lignes de fabrication de gouttières personnalisées sur les marchés mondiaux.
 EN