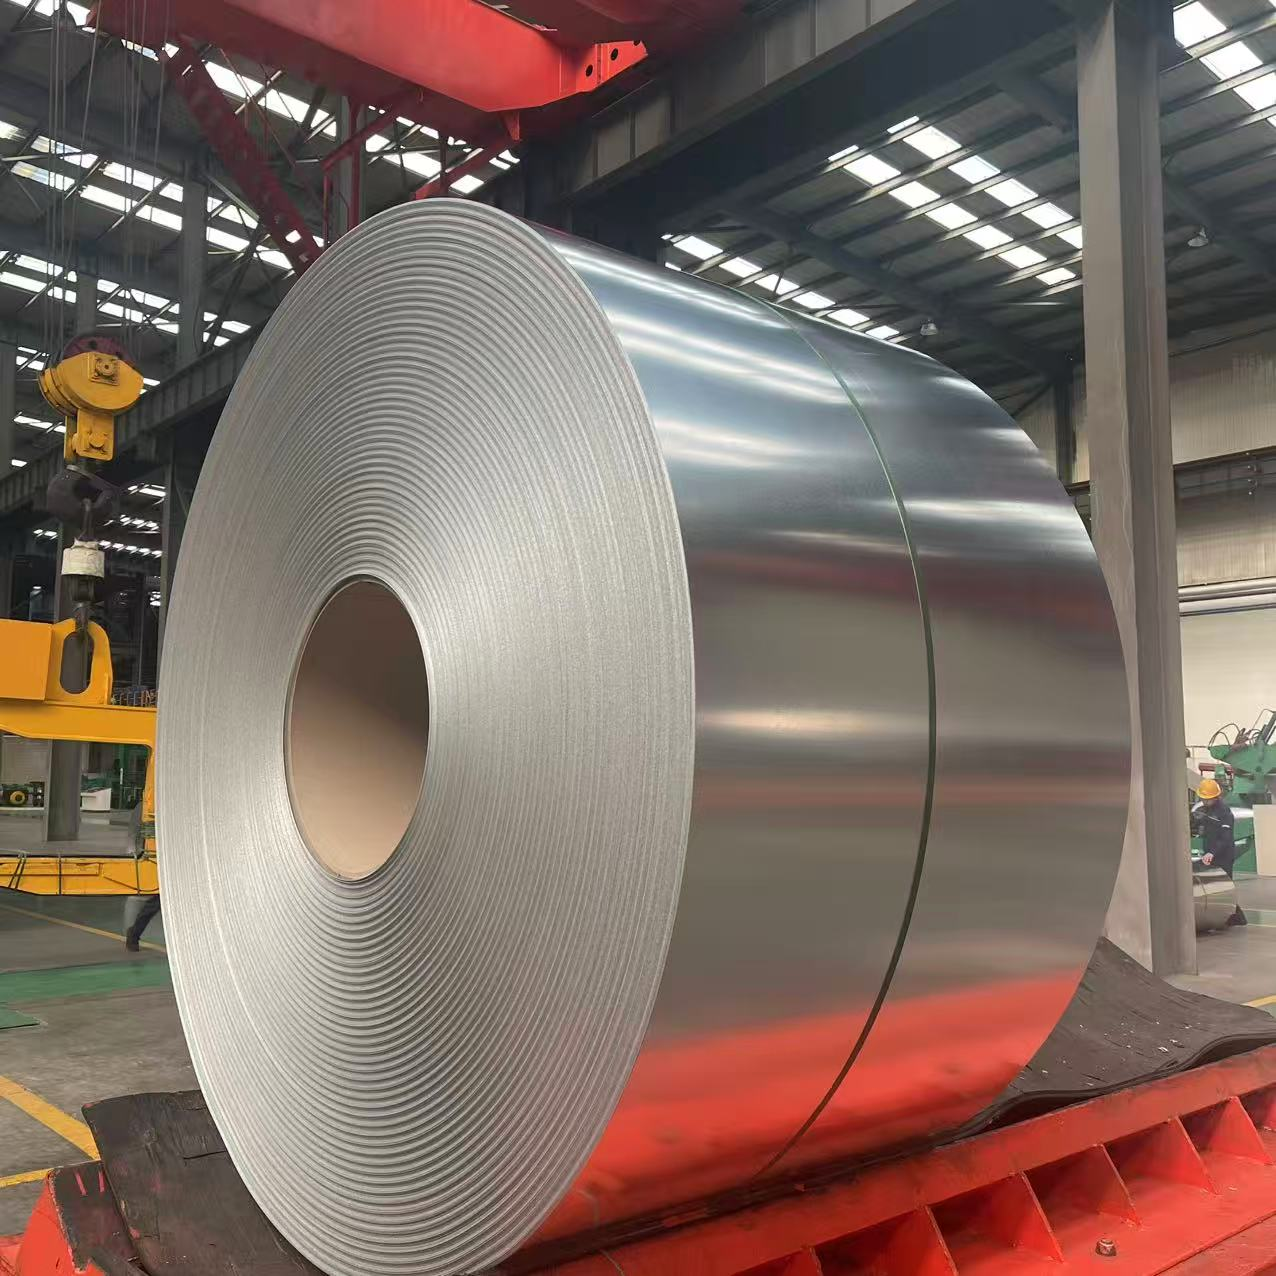
Systemata gestionis aquae pluvialis exigunt materia quae sustineant humiditatem continuam, mutationes temperaturarum acerbas, et formam mechanicam sine defectu. Cum systemata defluentia personalia construuntur, fabri canalium metallicorum necessitant materia prima coil fidelia quae coniungant fortitudinem structuralem altam cum resistentia corrosioni atmosphaericae diuturna.
Hic est locus ubi PPGL coil—coila ferri galvalume praepicta—praestat optiones vulgares. Hoc materiale, quod stratum protectivum habet ex alio 55% aluminium, 43.5% zinc, et 1.5% silicon sub strato picturae in officina applicato, praebet longevitatem admirabilem. Pro fabricatoribus qui lineas fabricationis personalis PPGL coil administrant, hoc subiectum efficiens et paratum ad formandum praebet, quod gradus post-picturae tollit dum canales perfecti decore pulchro per decennia manent.
Mechanicae corrosionis substratorum galvalume
Intellegere cur PPGL coil praestet in applicationibus canalium metallicarum incipit ab eius unica chemia tegimenti metallici:
-
Protectio Barrierae Passivae: Pars alluminii in alligato creat durum pelliculam oxydi, quae protegit basim ferream contra pluviam acidam et pollutia industrialia.
-
Defensio Marginalis Sacrificialis: Contentum zinci offert activam protectionem cathodicam. Cum cicones aut secures per metallum transeunt, zincum sacrificatur ad margine nudo, ut ruginem prohibeat sub strato picturae serpere.
Haec duplex actio barrierae adiuvat canalium metallicorum PPGL ad aquam stagnans et ad detritum humida inclusum multo melius sustinendum quam ferri galvanizati praepicti communis. In typicis ambientibus, hae systemata facile servitutem vitae 25 ad 35 annos retinent cum minima cura.
Adaptatio Specificationum Coil ad Profila Canalium
Choosing the right thickness and paint formulation depends on the complexity of the profile and the local climate. Using coil raw materials that are too thin can cause sagging between roof brackets, while excessively thick steel increases wear on roll-forming dies and complicates tighter bends.
| Genus Usus |
Recommended PPGL Coil Thickness |
Ideal Coating System |
Radius Flexionis Minimus |
Recommended Bracket Spacing |
Vita Usus Coniecta |
| Residential K-Style |
0.40 mm – 0.50 mm |
PE / SMP |
3T |
0.6 m – 0.8 m |
20 – 25 annis |
| Half-Round Standard |
0.40 mm – 0.45 mm |
Polyester (PE) |
3T |
0.6 m |
20 – 25 annis |
| Commercial Box Profile |
0.50 mm – 0.60 mm |
Polyester modificatus silicio (SMP) |
2T |
0.8 m – 1.0 m |
25 – 30 Anni |
| Capacità Industriale Elevata |
0.60 mm – 0.70 mm |
SMP / PVDF |
2T |
1.0 m – 1.2 m |
30 – 35 Anni |
| Profilo Architettonico Personalizzato |
0.50 mm – 0.60 mm |
Fluoridum Polyvinylidenicum (PVDF) |
2T |
0.8 m |
30 – 40 annis |
L’abbinamento di spessore e sistemi di verniciatura al carico strutturale garantisce che la produzione della grondaia fornisca profili puliti, senza crepe superficiali né ondulazioni (oil-canning) sulla faccia.
Fasi Principali nella Produzione di Grondaie Personalizzate
La trasformazione di materiali grezzi in bobine piane in sistemi di grondaia durevoli implica un processo di fabbricazione continuo, nel quale la manipolazione precisa preserva intatto il finitura di fabbrica:
Coil Uncoiling and Inspection
Before feeding material into forming equipment, technicians check the surface for edge burrs or transportation scuffs. High-grade custom fabrication PPGL coil arrives with protective films that safeguard topcoats during initial setup.
Profile Forming
Whether using high-speed roll-forming machines or press brakes for unique architectural profiles, tools should feature polished steel, chrome, or polyurethane-coated rollers. This prevents metal-on-metal friction from marking the painted finish during tight bends.
Precision Cutting and Edge Care
Hydraulic shears or high-speed cold saws with specialized blades cut profiles to size cleanly. Shearing creates a clean edge that allows the zinc-aluminum matrix to self-heal, avoiding rough burrs that could scratch adjacent metal sections during assembly.
Seaming and Mechanical Fastening
Coniungere longas extensiones canalicorum requirit flexibiles butylis sigillantes, cum cecis rivetis aut vitis autoforantibus ex acciaio inox, quae habent EPDM lavacra resistentia ad tempestatem. Usus compatibilium instrumentorum prohibet loca reactionis galvanicae inter metalla dissimilia.
Factores Critici Dispositionis: Expansio, Inclinatio, et Selectio Coloris
Fabricatio componentium canalicorum metallicorum ad mensuram requirit curam diligentem ad motum thermicum et fluxum aquae. Ferrum expanditur et contrahitur notabiliter cum variationibus diurnis temperaturae, mutans circa 1,2 millimetra per metrum in intervallo 50 graduum Celsius.
-
Iuncturae Expansionis Thermicae: Extensiones continuatae longiores quam 12 metri necessitant iuncturas expansionis speciales ut impediant deformitatem, lineas visus tortas, aut laceras sutureas sigillantium.
-
Accretio Caloris Solaris: Tincturae fuscae plus caloris retinent, quod ducit ad motum thermicum maiorem. Selectio PPGL coil toni clarioris in regionibus calidis minuit tensionem superficialem et tenet profila longa recta.
-
Inclinatio Defluentis: Instaurare canales cum pendente continua ad minus 1:200 certificat ut aqua pluvialis libere fluat ad tubos descendentis, praevensum aquam stagnans diuturnam quae accelerationem inducit in abrasione picturae.
Aestimatio Optionum Materialium: Galvalume contra Aluminium
Equipes procurandi saepe comparant galvalume praepictum contra aluminium solidum dum materiam cruda in bobinis quaerunt pro projectis drenagii. Utraque optio bene resistit corrosioni, sed distinctas necessitates performance implent:
-
Rigiditas Structuralis: Bobina PPGL ex aequo ferro maioris fortitudinis habet, ita multo minus propensa ad cavitates ex scalis gravibus aut ad flacciditatem sub oneribus nivis gravibus.
-
Formabilitas et Pretium: Aluminium est levius et altissime rustproof in aere marino acerbo, sed pretium materiae notabiliter altius est. Bobina PPGL praebet alternativum oeconomicum et rigidum quod fideliter operatur in locis residentialibus, commercialibus et industrialibus.
Optimae Praxis pro Formando Bobinis Praepictis
Preserving the factory finish during custom fabrication PPGL coil work depends on simple quality control habits:
-
Mind the Bend Radius: Standard polyester coatings handle tight bends down to 3T smoothly. For sharp architectural profiles requiring 2T or 1T bends, specify flexible SMP or PVDF topcoats to avoid microscopic paint cracking.
-
Keep Forming Dies Clean: Wipe down roll-forming dies frequently to clear away metallic dust or debris that can score prepainted surfaces.
-
Store Coils Properly: Keep unformed coil stock inside dry, climate-controlled warehouses. If outdoor storage is unavoidable, slant the coils slightly so ambient moisture drains off freely rather than sitting between metal layers.
Sourcing High-Grade Metal Coil Supplies
Producing resilient, precision-formed drainage components demands consistent substrate quality, exact paint thickness, and strong corrosion performance across every lot. Slight variations in base metal temper or coating flexibility can lead to paint flaking during bending or premature rusting at job sites.
Shenyang Yuanhe produces top-grade PPGL coil manufactured on continuous galvalume and color-coating lines. By combining strict quality control with tailored supply chain solutions, the enterprise supplies reliable prepainted steel raw materials designed to keep custom gutter fabrication lines running smoothly across global markets.
 EN