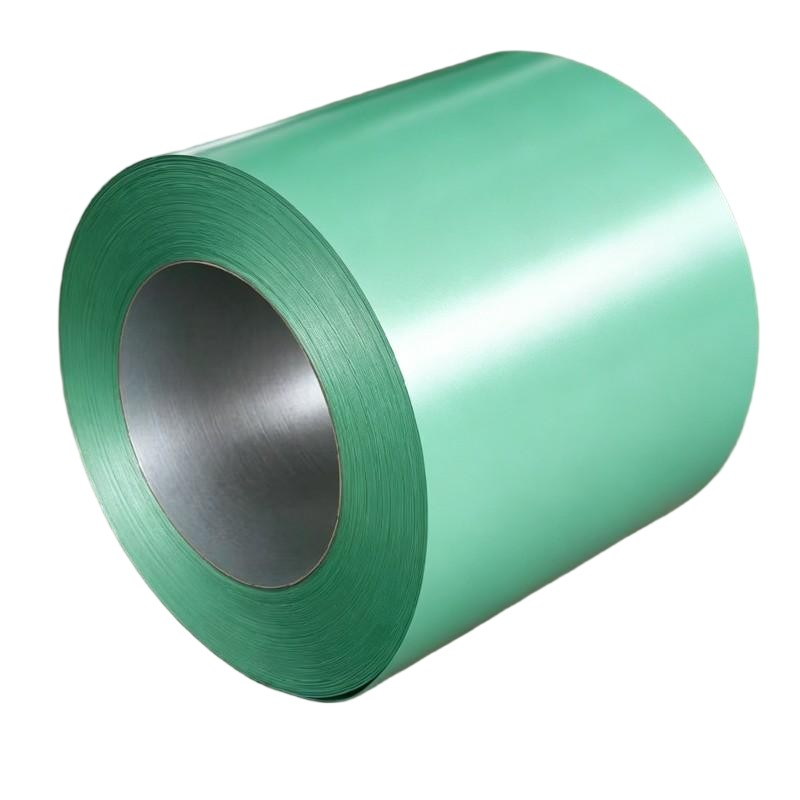
একটি স্ট্যান্ডার্ড পিপিজিআই কয়েল দিয়ে কি সত্যিই ছাদ, দরজা, লিফট এবং বৈদ্যুতিক যন্ত্রপাতির সামনের অংশে ব্যবহৃত হওয়া এমবসড সজ্জামূলক প্যানেলগুলি তৈরি করা যায়? সংক্ষিপ্ত উত্তর হলো—হ্যাঁ, এবং এটি প্রতিদিনই ঘটে। এমবসিং প্রক্রিয়ায় রঙিন লেপযুক্ত স্টিল কয়েলের উপর রং করার পর একটি নকশা চাপ দেওয়া হয়, যার ফলে সমতল পৃষ্ঠটি একটি টেক্সচারযুক্ত পৃষ্ঠে পরিণত হয় যা আঙুলের ছাপ, ধসে যাওয়া এবং সূক্ষ্ম আঁচড় লুকিয়ে রাখে এবং একইসাথে দৃঢ়তা যোগ করে। তবে সফলতা নির্ভর করে পেইন্ট সিস্টেম, নকশার গভীরতা এবং কয়েল এমবসিং রোলারে পৌঁছানোর অনেক আগেই নেওয়া বেস ম্যাটেরিয়ালের পছন্দের উপর। এই নিবন্ধটিতে এই রূপান্তর প্রক্রিয়াটি কীভাবে কাজ করে, কী ভুল হতে পারে এবং আমাদের সরবরাহ করা একটি প্রকল্পের কেস স্টাডি ব্যাখ্যা করা হয়েছে, যাতে আপনি আত্মবিশ্বাসের সাথে এমবসযোগ্য পিপিজিআই কয়েল নির্দিষ্ট করতে পারেন।
রঙিন লেপযুক্ত স্টিল কয়েলের উপর এমবসিং কী করে
এমবসিং হলো পৃষ্ঠের শীতল গঠন। দুটি রোলার—একটি খোদাই করা উপরের রোল এবং একটি মসৃণ সহায়ক রোল—স্ট্রিপটিকে চাপ দেয় যখন তা অতিক্রম করে, যার ফলে সাধারণত ০.১–০.৩ মিলিমিটার গভীর একটি নকশা উঠে আসে। যেহেতু পেইন্ট ফিল্মটি মাত্র ২০–২৫ মাইক্রন পুরু, তাই নকশাটি আসলে কোটিং এবং স্টিল সাবস্ট্রেট উভয়ের মধ্যেই গঠিত হয়। এই কারণে পেইন্টের নমনীয়তা কঠোরতার চেয়ে বেশি গুরুত্বপূর্ণ। পলিএস্টার (পিই) ফিল্মগুলি ভালোভাবে এমবস হয়; উচ্চ-স্থায়িত্বের পিভিডিএফ সিস্টেমগুলিও সূক্ষ্ম নকশা গ্রহণ করে, কিন্তু অত্যন্ত গভীর টেক্সচারগুলি যেকোনো ফিল্মকে চাপের মধ্যে রাখতে পারে এবং নকশার শীর্ষে মাইক্রো-ক্র্যাকিং ঘটাতে পারে। জিঙ্ক স্তরটি—যা এএসটিএম এ৬৫৩, জেআইএস জি৩৩০২ এসজিসিসি বা ডিএক্স৫১ডি+জেড এর মতো সাবস্ট্রেটে জে২০ থেকে জে২৭৫ পর্যন্ত হয়—স্টিলের সাথে বিকৃত হয় এবং ক্ষয়রোধী রক্ষণাবেক্ষণ অব্যাহত রাখে। পুরুত্বও গুরুত্বপূর্ণ: ০.৩–০.৮ মিলিমিটার পিপিজিআই কয়েল দেয়াল ও ছাদ প্যানেলের জন্য আদর্শ, যেখানে ১.০ মিলিমিটারের ঊর্ধ্বে এমবসিং চাপ দ্রুত বৃদ্ধি পায় এবং নকশার প্রান্তগুলি স্পষ্টতা হারায়।
কেস স্টাডি: ৮,০০০ বর্গমিটার এমবসড ছাদ প্যানেল
পটভূমি। মধ্য এশিয়ায় একটি ফিট-আউট ঠিকাদারের ৮,০০০ বর্গমিটার উষ্ণ সাদা রঙের উত্তোলিত ছাদ ও দেয়াল প্যানেলের প্রয়োজন ছিল। স্থপতি ব্যস্ত করিডরগুলিতে পৃষ্ঠের ক্ষয় লুকানোর জন্য একটি সূক্ষ্ম লিনেন টেক্সচার নির্দিষ্ট করেছিলেন, এবং ঠিকাদার শুরুতে তারা আমদানিকৃত অ্যালুমিনিয়াম কম্পোজিট প্যানেল প্রয়োজন হবে বলে ধারণা করেছিলেন—যতক্ষণ না বাজেট পর্যালোচনা করা হয়েছিল।
চ্যালেঞ্জ। ইস্পাতে রূপান্তরের সাথে তিনটি ঝুঁকি জড়িত ছিল: কয়েল থেকে কয়েলে নকশা সামঞ্জস্যতা, একই কক্ষে স্থাপিত উত্তোলিত ও সমতল প্যানেলগুলির মধ্যে রং মিলানো, এবং গঠনের পরে পেইন্টের সমগ্রতা বজায় রাখা।
সমাধান। আমরা ০.৫ মিমি পুরুত্বের PPGI কয়েল, Z275 কোটিং এবং উত্তোলনের জন্য যাচাইকৃত PE পেইন্ট সিস্টেম সরবরাহ করেছিলাম। ভর উৎপাদনের আগে, প্রক্রিয়াকরণকারী ৫০ মিটার নমুনা উত্তোলিত করেছিলেন এবং আমরা উত্তোলিত ও সমতল অংশগুলিতে গ্লস ও রং পরিমাপ করেছিলাম—উত্তোলনের পর গ্লস কয়েকটি পয়েন্ট কমে যায়, তাই পেইন্ট সরবরাহকারী সামঞ্জস্য রাখার জন্য বেস টোনটি সামান্য সামঞ্জস্য করেছিলেন। ছাদ লাইনটি কয়েলটি ৬২০ মিমি চওড়ায় কাটছিল, ০.১৫ মিমি লিনেন প্যাটার্ন দিয়ে উত্তোলিত করছিল, প্যানেলগুলি প্রয়োজনীয় আকারে কাটছিল এবং প্রান্ত ভাঁজগুলি গঠন করছিল।
ফলাফল। ইনস্টলেশনটি সম্পন্ন হয়েছে যার ফলে প্যানেল প্রত্যাখ্যানের হার ০.৮ শতাংশের কম হয়েছে, যা মূলত হ্যান্ডলিং-এর সময় প্রান্তের ক্ষতির কারণে ঘটেছে, প্যাটার্নের ত্রুটির কারণে নয়। তিন বছর পর, ঠিকাদারের অনুসরণ পর্যবেক্ষণ অনুযায়ী, সিলিংগুলিতে কোনও দৃশ্যমান ফেডিং বা পেইন্ট ক্র্যাকিং দেখা যায়নি। অ্যালুমিনিয়াম কম্পোজিট থেকে এমবসড PPGI-তে রূপান্তর করার ফলে উপকরণ খরচ প্রায় ৩০ শতাংশ কমে গেছে—এই সংখ্যাটি তাদের ক্রয় পরিচালককে পরের দুটি প্রকল্পে একই স্পেসিফিকেশন পুনরায় ব্যবহার করতে রাজি করেছিল।
এমবসেবল PPGI কয়েল নির্দিষ্ট করার জন্য চেকলিস্ট
যদি আপনি অ্যালুমিনিয়াম কম্পোজিট বা সাধারণ শীট থেকে প্যানেল ডিজাইনটি এমবসড স্টিলে রূপান্তর করছেন, অর্ডার করার আগে এই তালিকাটি ধাপে ধাপে যাচাই করুন:
- পেইন্ট সিস্টেম: স্ট্যান্ডার্ড অভ্যন্তরীণ প্যানেলের জন্য PE বা পরিবর্তিত PE বেছে নিন; বাইরের রপ্তানি এবং টেক্সচার উভয়ই প্রয়োজন হলে শুধুমাত্র SMP বা PVDF ব্যবহার করুন—এবং নমুনাগুলিতে প্যাটার্নের গভীরতা প্রথমে পরীক্ষা করুন।
- ফিল্মের পুরুত্ব: টপ কোটের পুরুত্ব কমপক্ষে ২০ মাইক্রন রাখুন; পাতলা ফিল্মগুলিতে প্যাটার্নের শীর্ষবিন্দুগুলি ফ্যালো হাইলাইট লাইন হিসেবে দেখা যায়।
- সাবস্ট্রেট: ০.৩-০.৮ মিমি পুরুত্ব; শুষ্ক অভ্যন্তরীণ স্থানের জন্য Z60-Z275 জিঙ্ক, আর্দ্র বা উপকূলীয় অভ্যন্তরীণ স্থান যেমন সাঁতার হলের জন্য Z275।
- প্যাটার্নের গভীরতা: ফার্নিচার ও যন্ত্রপাতির জন্য ০.১-০.২ মিমি, স্থাপত্য প্যানেলের জন্য সর্বোচ্চ ০.৩ মিমি; গভীর প্যাটার্নের জন্য ঘন ইস্পাত প্রয়োজন।
- নমুনা প্রোটোকল: প্রকৃত উৎপাদন ব্যাচ থেকে ৩-৫ মিটার এমবসড নমুনা অনুরোধ করুন, তারপর দিবালোক ও LED আলোকে রঙ পরীক্ষা করুন।
- গঠন ক্রম: আপনার প্রসেসরের সাথে স্লিটিংয়ের আগে না পরে এমবসিং করা হবে তা স্থির করুন; স্লিটিংয়ের পর এমবসিং করলে প্যানেলের প্রান্তে প্যাটার্নের সঠিক সামঞ্জস্য বজায় থাকে।
- সুরক্ষামূলক ফিল্ম: কয়েল বা প্যানেল অর্ডার করার সময় ল্যামিনেটেড PE সুরক্ষামূলক ফিল্ম অন্তর্ভুক্ত করুন; টেক্সচারযুক্ত পৃষ্ঠগুলি পরিবহনকালীন সহজেই দাগ পড়ে।
এমবসড প্রিপেইন্টেড স্টিল সম্পর্কিত প্রশ্নোত্তর
প্রশ্ন ১: পিপিজিআই কয়েলে এমবসিং করলে পেইন্টের শক্তি কমে যায়?
এটি ফিল্মটিকে চাপ দেয়, কিন্তু গভীরতা এবং পেইন্ট সিস্টেম মিললে ফিল্মটি দুর্বল হয় না। ০.১৫ মিমি প্যাটার্নে দৈর্ঘ্য বৃদ্ধি পিই এবং পিভিডিএফ ফিল্মগুলির সহনীয় সীমার মধ্যে অত্যন্ত ভালোভাবে রয়েছে। গভীর প্যাটার্ন যখন পাতলা, ভঙ্গুর ফিল্মের সাথে মিলিত হয়, তখন সমস্যা দেখা দেয়—শীর্ষবিন্দুগুলিতে সূক্ষ্ম ফাটল সৃষ্টি হয় এবং ফিকে রেখার মতো দেখা যায়। একটি নমুনা এমবসিং চালানোর খরচ অত্যন্ত কম এবং এটি ঝুঁকিকে সম্পূর্ণরূপে দূর করে।
প্রশ্ন ২: উভয় পাশেই এমবসিং করা যায় কি?
সাধারণত শুধুমাত্র দৃশ্যমান পৃষ্ঠটিই প্যাটার্নযুক্ত করা হয়। বিপরীত পৃষ্ঠটি প্রাইমার বা ব্যাকিং কোট দিয়ে মসৃণ রাখা হয়। বিশেষ পণ্যের জন্য দু-পাশে এমবসিং করা হয়, কিন্তু এটি রোলারের খরচ দ্বিগুণ করে এবং ব্যাকআপ রোলের বিরুদ্ধে পিছনের পাশে দাগ পড়ার সম্ভাবনাও দ্বিগুণ করে, তাই অধিকাংশ প্রসেসর এটি এড়িয়ে যায় যদি না প্রয়োগটি আসলে উভয় পৃষ্ঠই প্রদর্শন করে।
প্রশ্ন ৩: এমবসড পিপিজিআই সাধারণ রঙ-লেপযুক্ত স্টিল কয়েলের চেয়ে বেশি দামি কি?
কয়েলটি নিজেই স্ট্যান্ডার্ড পিপিজিআই; খরচটা এমবসিং পাসে বসে—সাধারণত প্রতি বর্গমিটারে একটি মাঝারি অতিরিক্ত খরচ, এবং যদি প্যাটার্নটি কাস্টম হয় তবে রোলার এনগ্রেভিং-ও যুক্ত হয়। লিনেন, লেদার গ্রেন এবং জিওমেট্রিক টেক্সচারের মতো স্ট্যান্ডার্ড প্যাটার্নগুলি বিদ্যমান রোলার ব্যবহার করে। কাস্টম লোগো বা টেক্সচারের জন্য এনগ্রেভড রোলার প্রয়োজন, যা প্যানেলের পরিমাণ প্রায় ৫,০০০ বর্গমিটারের উপরে গেলে অর্থপূর্ণ হয়ে ওঠে।
একটি সরবরাহ শৃঙ্খলে কয়েল থেকে সজ্জিত প্যানেলে রূপান্তর
পিপিজিআই কয়েলকে সজ্জামূলক প্যানেলে রূপান্তর করা হলে এটি শুধুমাত্র একটি প্রযুক্তিগত ব্যাপার নয়, বরং সরবরাহ শৃঙ্খলের একটি গুরুত্বপূর্ণ অংশও বটে: কয়েলের মান, স্লিটিং প্রস্থ, এমবসিং এবং দৈর্ঘ্য অনুযায়ী কাটাই সবগুলোকে সঠিক ক্রমে সামঞ্জস্যপূর্ণ করতে হয়। যেসব সরবরাহকারী রং-লেপানো ইস্পাত কয়েলের বিশাল স্টক রাখেন এবং সেগুলো নিজস্ব সুবিধায় স্লিটিং, ফ্ল্যাটেনিং ও নির্ভুল কাটাই প্রক্রিয়া করেন, তারা সরবরাহ শৃঙ্খলটিকে উল্লেখযোগ্যভাবে সংক্ষিপ্ত করেন। শেনয়াং ইয়ুয়ানহে স্টিল লিয়াওনিং ভিত্তিক এই কাজপদ্ধতিটি সমর্থন করে, যেখানে পিপিজিআই, পিপিজিএল ও গ্যালভানাইজড কয়েলের ১০,০০০+ টন স্টক, তিন পর্যায়ের পরীক্ষা-নিরীক্ষা এবং ৬–১৪ দিনের প্রক্রিয়াকরণ সময়সীমা রয়েছে; এবং এমবস-প্রস্তুত কয়েলগুলো দক্ষিণ-পূর্ব এশিয়া, মধ্যপ্রাচ্য, মধ্য এশিয়া ও দক্ষিণ আমেরিকার প্যানেল নির্মাতাদের কাছে পাঠানো হয়।
 EN