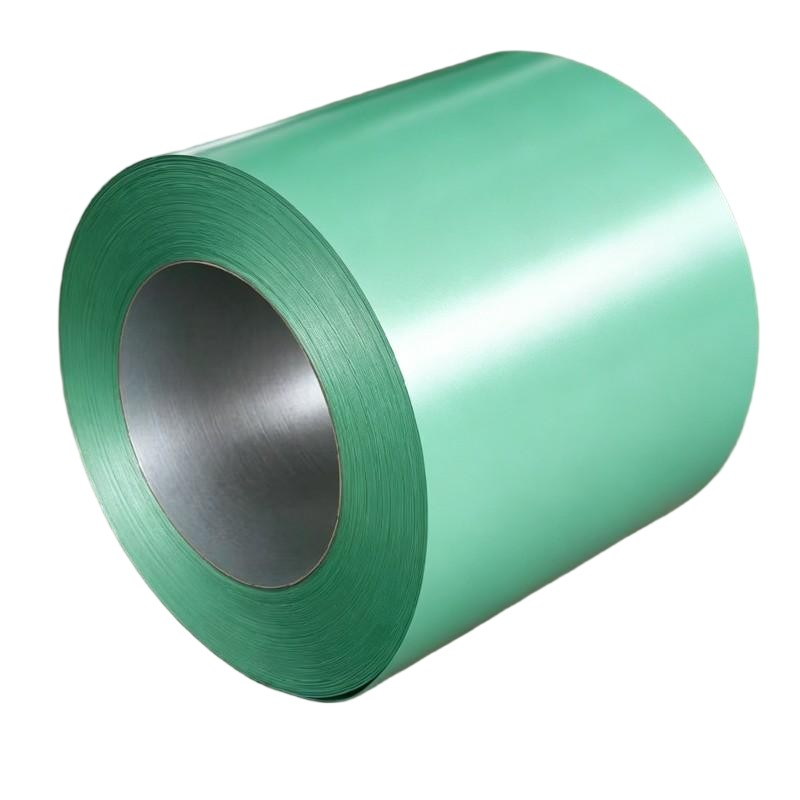
Une bobine PPGI standard peut-elle réellement devenir des panneaux décoratifs gaufrés utilisés sur les plafonds, les portes, les ascenseurs et les façades d’appareils électroménagers ? La réponse courte est oui — et cela se produit quotidiennement. Le gaufrage consiste à imprimer un motif dans une bobine en acier prélaqué après la peinture, transformant ainsi une surface plane en une surface texturée qui masque les empreintes digitales, les bosses et les micro-rayures, tout en augmentant la rigidité. Toutefois, le succès dépend du système de peinture, de la profondeur du motif et des choix relatifs au matériau de base, effectués bien avant que la bobine n’atteigne le rouleau gaufrant. Cet article explique comment s’opère cette transformation, quels problèmes peuvent survenir, et présente une étude de cas issue d’un projet que nous avons fourni, afin que vous puissiez spécifier une bobine PPGI gaufrable en toute confiance.
Quel effet le gaufrage exerce-t-il sur les bobines en acier prélaqué ?
Le gaufrage est un formage à froid de la surface. Deux cylindres — un cylindre supérieur gravé et un cylindre de soutien lisse — compriment la bande lors de son passage, soulevant un motif d’une profondeur typique de 0,1 à 0,3 mm. Comme l’épaisseur du film de peinture n’est que de 20 à 25 microns, le motif se forme en réalité dans le revêtement et le substrat en acier simultanément. C’est pourquoi la souplesse de la peinture importe davantage que sa dureté. Les films polyester (PE) se gaufreront bien ; les systèmes PVDF haute durabilité acceptent également des motifs fins, mais des textures très profondes peuvent solliciter tout revêtement et provoquer des microfissures aux sommets du motif. La couche de zinc sous-jacente — Z20 à Z275 sur des substrats tels qu’ASTM A653, JIS G3302 SGCC ou DX51D+Z — se déforme avec l’acier et maintient une protection anticorrosion continue. L’épaisseur compte aussi : la tôle prélaquée PPGI de 0,3 à 0,8 mm constitue le domaine idéal pour les panneaux muraux et plafonniers, tandis qu’au-delà de 1,0 mm, la pression de gaufrage augmente fortement et les motifs perdent de leur définition aux bords.
Étude de cas : 8 000 mètres carrés de panneaux plafonniers gaufrés
Contexte. Un entrepreneur en aménagement de locaux en Asie centrale avait besoin de 8 000 mètres carrés de panneaux de plafond et de mur texturés, couleur blanc chaud. L’architecte avait spécifié une texture fine type lin afin de masquer l’usure superficielle dans les couloirs très fréquentés, et l’entrepreneur avait initialement supposé qu’il devait recourir à un composite aluminium importé — jusqu’à la révision budgétaire.
Défi. Trois risques étaient associés au passage à l’acier : la cohérence du motif d’un rouleau à l’autre, la correspondance chromatique entre les panneaux texturés et les panneaux plats installés dans les mêmes pièces, ainsi que l’intégrité de la peinture après formage.
Solution. Nous avons fourni de la tôle prélaquée PPGI d’une épaisseur de 0,5 mm, avec revêtement Z275 et système de peinture PE validé pour le gaufrage. Avant la production en série, le transformateur a gaufré des échantillons de 50 mètres, puis nous avons mesuré la brillance et la teinte sur les zones gaufrées par rapport aux zones planes — la brillance diminue de plusieurs points après gaufrage ; le fournisseur de peinture a donc légèrement ajusté la teinte de base pour compenser. La ligne de fabrication de plafonds a déroulé le rouleau, l’a découpé en bandes de 620 mm, l’a gaufré selon un motif lin de 0,15 mm, découpé les panneaux aux dimensions requises, puis réalisé les pliages des bords.
Résultat. L’installation a été achevée avec un taux de rejet de panneaux inférieur à 0,8 %, principalement dû à des dommages sur les bords lors de la manutention, et non à des défauts de motif. Trois ans plus tard, selon le suivi effectué par l’entrepreneur, les plafonds ne présentent aucune décoloration ni fissuration visible de la peinture. Le passage de l’aluminium composite à l’acier PPGI gaufrable a réduit le coût des matériaux d’environ 30 % — ce chiffre ayant convaincu le directeur des achats de réutiliser cette spécification sur deux projets ultérieurs.
Liste de contrôle pour la spécification de la tôle roulée PPGI gaufrable
Si vous remplacez une conception de panneau en aluminium composite ou en tôle lisse par de l’acier gaufré, passez en revue cette liste avant de passer commande :
- Système de peinture : choisissez PE ou PE modifié pour les panneaux intérieurs standards ; utilisez SMP ou PVDF uniquement si l’exposition extérieure et la texture sont toutes deux requises — et testez d’abord la profondeur du motif sur des échantillons.
- Épaisseur du film : maintenez l’épaisseur de la couche supérieure à au moins 20 microns ; les films plus fins font apparaître les crêtes du motif sous forme de lignes claires et pâles.
- Substrat : épaisseur de 0,3 à 0,8 mm ; zinc Z60-Z275 pour les intérieurs secs, zinc Z275 pour les intérieurs humides ou côtiers, tels que les salles de natation.
- Profondeur du motif : de 0,1 à 0,2 mm pour les meubles et les appareils électroménagers, jusqu’à 0,3 mm pour les panneaux architecturaux ; les motifs plus profonds nécessitent un acier plus épais.
- Protocole d’échantillonnage : demander des échantillons gaufrés de 3 à 5 mètres issus du lot de production réel, puis vérifier la teinte à la lumière du jour et sous éclairage LED.
- Séquence de façonnage : convenir avec votre transformateur de la réalisation du gaufrage avant ou après la découpe longitudinale ; le gaufrage après la découpe longitudinale permet de préserver une meilleure alignement du motif sur les bords des panneaux.
- Film protecteur : commander les bobines ou les panneaux avec un film protecteur en PE laminé ; les surfaces texturées se rayent facilement pendant le transport.
Questions et réponses sur l’acier prélaqué gaufré
Q1 : Le gaufrage affaiblit-il la peinture d’une bobine PPGI ?
Cela met l’accent sur le motif, sans toutefois l’affaiblir lorsque la profondeur et le système de peinture sont adaptés. L’allongement sur un motif de 0,15 mm reste bien dans les limites tolérées par les films PE et PVDF. Des problèmes surviennent lorsque des motifs profonds rencontrent des films minces et fragiles : des microfissures se forment aux sommets du motif et apparaissent sous forme de lignes pâles. Un essai d’emboutissage coûte peu et élimine entièrement ce risque.
Q2 : Peut-on emboutir les deux faces ?
En général, seule la face visible est structurée. La face arrière reste lisse, avec une couche d’apprêt ou une couche de support. L’emboutissage double-face existe pour des produits spécialisés, mais il double le coût des cylindres et double également le risque de marquage sur la face arrière par contact avec le cylindre de soutien ; la plupart des transformateurs l’évitent donc, sauf si l’application exige réellement que les deux faces soient visibles.
Q3 : Le PPGI embouti est-il plus coûteux que les bobines d’acier prélaqué uni ?
La tôle elle-même est en PPGI standard ; le coût supplémentaire provient du passage d’emboutissage — généralement un surcoût modeste par mètre carré, plus la gravure des rouleaux si le motif est personnalisé. Les motifs standards, tels que le lin, le grain de cuir et les textures géométriques, utilisent des rouleaux existants. Pour des logos ou des textures personnalisés, un rouleau gravé est requis, ce qui devient économiquement pertinent à partir d’environ 5 000 mètres carrés de panneaux.
De la tôle à la plaque décorative, dans une seule chaîne d’approvisionnement
Transformer des bobines PPGI en panneaux décoratifs relève autant d’une stratégie de chaîne d’approvisionnement que d’un défi technique : la qualité des bobines, la largeur de découpe, le gaufrage et la coupe à longueur doivent être coordonnés dans le bon ordre. Les fournisseurs disposant d’un stock important de bobines en acier prélaqué et les transformant en interne — découpe longitudinale, aplanissement, découpe précise — raccourcissent considérablement cette chaîne. Shenyang Yuanhe Steel soutient précisément ce flux de travail depuis sa base du Liaoning, avec un stock de plus de 10 000 tonnes de bobines PPGI, PPGL et galvanisées, un contrôle qualité en trois étapes et un délai de transformation de 6 à 14 jours, expédiant des bobines prêtes au gaufrage aux fabricants de panneaux dans toute l’Asie du Sud-Est, au Moyen-Orient, en Asie centrale et en Amérique du Sud.
 EN