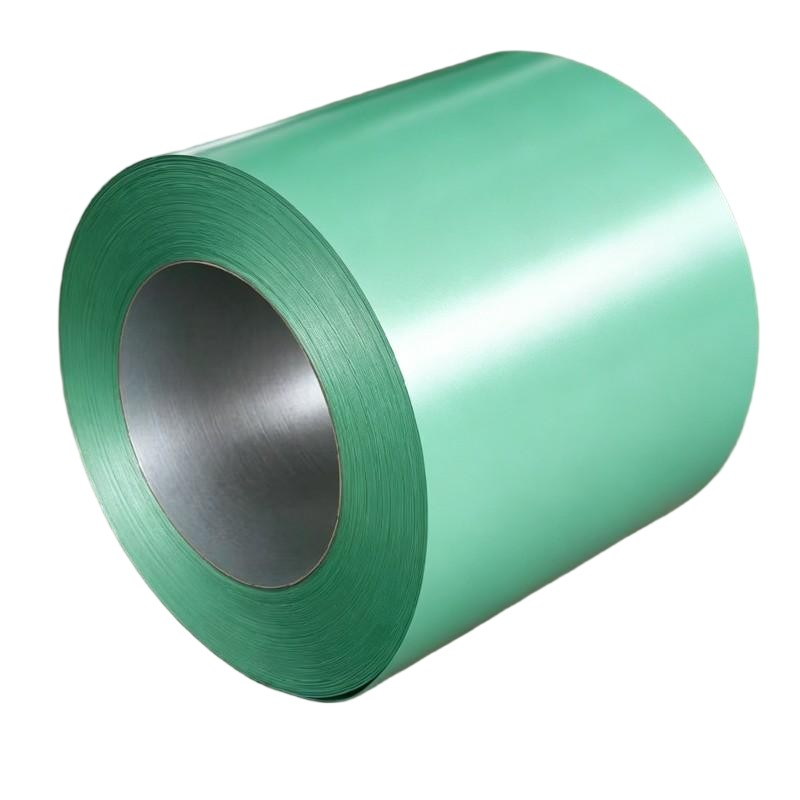
Czy standardowe cienko stalowe PPGI rzeczywiście można przekształcić w dekoracyjne panele z wytłoczonym wzorem stosowane na sufity, drzwi, windy i fronty urządzeń? Krótka odpowiedź brzmi: tak – i dzieje się to codziennie. Wytłaczanie nakłada wzór na barwione powłokowo cienko stalowe PPGI po procesie malowania, zmieniając płaską powierzchnię w teksturę, która maskuje odciski palców, wgniecenia i mikroskrawki, a jednocześnie zwiększa sztywność. Jednak sukces zależy od systemu farby, głębokości wzoru oraz wyboru materiału podstawowego – decyzje te są podejmowane znacznie wcześniej, niż cienko stalowe PPGI trafi do walców wytłaczających. W niniejszym artykule wyjaśniono, jak przebiega ten proces konwersji, jakie mogą wystąpić problemy oraz przedstawiono studium przypadku z projektu, który dostarczyliśmy – dzięki temu będziecie mogli z pewnością określać cienko stalowe PPGI nadające się do wytłaczania.
Jak wytłaczanie wpływa na cienko stalowe barwione powłokowo
Embossing to zimnowe kształtowanie powierzchni. Dwa walcujące elementy – grawerowany górny walec i gładki walec wspierający – ściskają taśmę podczas jej przesuwania, tworząc wzór o typowej głębokości 0,1–0,3 mm. Ponieważ warstwa farby ma grubość zaledwie 20–25 mikronów, wzór powstaje w połączeniu warstwy malarskiej i podłoża stalowego. Dlatego elastyczność farby ma większe znaczenie niż jej twardość. Folie poliestrowe (PE) dobrze nadają się do embossingu; systemy PVDF o wysokiej trwałości również akceptują delikatne wzory, ale bardzo głębokie tekstury mogą obciążać każdą folię i powodować mikropęknięcia na szczytach wzoru. Warstwa cynku pod spodem – o klasie Z20 do Z275 na podłożach takich jak ASTM A653, JIS G3302 SGCC lub DX51D+Z – odkształca się razem ze stalią, zapewniając ciągłą ochronę przed korozją. Grubość też ma znaczenie: taśmy PPGI o grubości 0,3–0,8 mm są optymalne dla paneli ścianowych i sufitych, natomiast przy grubości powyżej 1,0 mm ciśnienie potrzebne do embossingu gwałtownie rośnie, a wzory tracą wyrazistość na krawędziach.
Studium przypadku: 8000 metrów kwadratowych paneli sufitych z embossingiem
Tło. Podwykonawca wyposażenia w Azji Środkowej potrzebował 8000 metrów kwadratowych fakturanych paneli sufitowych i ściennej w ciepłym odcieniu białego. Architekt określił delikatną fakturę lnianą, aby ukryć zużycie powierzchni w ruchliwych korytarzach, a podwykonawca początkowo założył, że będzie potrzebował importowanego kompozytu aluminiowego – dopóki nie przeprowadzono przeglądu budżetu.
Wyzwanie. Przejście na stal wiązało się z trzema ryzykami: spójności wzoru od rolki do rolki, dopasowania koloru między fakturowanymi a gładkimi panelami montowanymi w tych samych pomieszczeniach oraz integralności farby po kształtowaniu.
Rozwiązanie. Dostarczyliśmy blachę PPGI w grubości 0,5 mm z powłoką Z275 oraz systemem farby PE zweryfikowanym pod kątem fakturowania. Przed produkcją masową przetwórca wykonał próbki fakturowane o długości 50 metrów, a my zmierzyliśmy połysk i kolor na obszarach fakturowanych i gładkich – po fakturowaniu połysk spada o kilka punktów, dlatego dostawca farby nieznacznie skorygował odcień bazowy, aby to skompensować. Linia sufitowa pocięła rolkę na pasy o szerokości 620 mm, wykonała na nich fakturę lnianą o głębokości 0,15 mm, pokroiła panele na wymiar i wykonała zaginanie krawędzi.
Wynik. Montaż zakończony przy współczynniku odrzuceń paneli poniżej 0,8 procenta – głównie uszkodzenia krawędzi podczas manipulacji, a nie wady wzoru. Po trzech latach sufity nie wykazują widocznych oznak blaknięcia ani pęknięć farby według raportu wykonawcy z przeglądu kontrolnego. Przełączenie się z kompozytu aluminiowego na tłoczone blachy PPGI obniżyło koszt materiału o około 30 procent – wartość ta przekonała dyrektora zakupów do powtórzenia tej specyfikacji w dwóch kolejnych projektach.
Lista kontrolna do określania tłocznych blach PPGI w rolkach
Jeśli przekształcasz projekt panelu z kompozytu aluminiowego lub gładkiej blachy na tłoczoną stal, przeanalizuj tę listę przed złożeniem zamówienia:
- System malarski: wybierz lakier PE lub zmodyfikowany PE dla standardowych paneli wewnętrznych; używaj lakierów SMP lub PVDF wyłącznie w przypadku konieczności ekspozycji zewnętrznej i jednoczesnego wymagania tekstury – oraz najpierw przetestuj głębokość wzoru na próbkach.
- Grubość warstwy lakieru: utrzymaj minimalną grubość powłoki górnej na poziomie 20 mikronów; cieńsze powłoki ujawniają szczyty wzoru jako blade linie świateł.
- Podłoże: grubość 0,3–0,8 mm; cynk Z60–Z275 dla suchych pomieszczeń wewnętrznych, cynk Z275 dla wilgotnych lub przybrzeżnych pomieszczeń wewnętrznych, np. hali pływackiej.
- Głębokość wzoru: 0,1–0,2 mm dla mebli i sprzętu AGD, do 0,3 mm dla paneli architektonicznych; głębsze wzory wymagają grubszej stali.
- Protokół próbek: zamów próbki tłoczone o długości 3–5 metrów z rzeczywistej partii produkcyjnej, a następnie sprawdź kolor zarówno w świetle dziennym, jak i pod oświetleniem LED.
- Kolejność kształtowania: ustal z przetwórcą, czy tłoczenie wykonać przed czy po cięciu; tłoczenie po cięciu zapewnia lepszą spójność wzoru na krawędziach paneli.
- Folia ochronna: zamów cewki lub panele z laminowaną folią ochronną PE; powierzchnie teksturowane łatwo się uszkadzają podczas transportu.
Pytania i odpowiedzi dotyczące tłoczonych stalowych blach lakierowanych
P1: Czy tłoczenie osłabia warstwę lakieru na cewce PPGI?
Podkreśla fakturę, ale nie osłabia jej, gdy głębokość i układ farbowy są dobrze dopasowane. Wydłużenie przy wzorze o grubości 0,15 mm mieści się wyraźnie w zakresie tolerancji dla folii PE i PVDF. Problemy pojawiają się, gdy głębokie wzory spotykają się z cienkimi, kruchymi foliami – powstają mikropęknięcia na grzbietach wzoru i ujawniają się jako blade linie. Próba tłoczenia faktury jest niskokosztowa i całkowicie eliminuje ryzyko.
Pytanie 2: Czy można tłoczyć fakturę z obu stron?
Zazwyczaj faktura jest stosowana tylko na widocznej stronie. Strona odwrotna pozostaje gładka, pokryta podkładem lub warstwą tylną. Tłoczenie faktury z obu stron występuje w przypadku produktów specjalnych, ale podwaja koszt wałków oraz podwaja ryzyko powstania śladów na stronie odwrotnej w wyniku kontaktu z wałkiem wspierającym, dlatego większość przetwórców unika tej metody, chyba że aplikacja rzeczywiście wymaga widoczności obu stron.
Pytanie 3: Czy stal ocynkowana z powłoką barwną PPGI z fakturą jest droższa niż zwykła stal ocynkowana z powłoką barwną?
Zwojnica sama w sobie jest standardową blachą PPGI; koszt wynika z procesu tłoczenia – zwykle niewielka nadwyżka na metr kwadratowy, plus grawerowanie wałków w przypadku niestandardowego wzoru. Standardowe wzory, takie jak ln, skórzana struktura i tekstury geometryczne, wykorzystują istniejące wałki. Niestandardowe loga lub tekstury wymagają grawerowanego wałka, co staje się opłacalne przy produkcji powyżej około 5000 metrów kwadratowych paneli.
Od zwojnicy do panelu dekoracyjnego w jednym łańcuchu dostaw
Przeksztalcanie cewek PPGI w dekoracyjne plyty to nie tylko zagadnienie techniczne, ale tez lancucha dostaw: jakosc cewek, szerokosc cieta, wytloczanie i precyzyjne ciencie musza byc odpowiednio zsynchronizowane. Dostawcy posiadajacy duze zapasy lakierowanych cewek stalowych oraz przetwarzajacy je wlasnymi srodkami – ciencie, wyrownaniu i dokladnym ciencie – znacznie skracaja ten lancuch. Shenyang Yuanhe Steel wspiera dokladnie taki przeplyw pracy ze swojej bazy w prowincji Liaoning, dysponujac ponad 10 000 ton zapasow cewek stalowych PPGI, PPGL oraz ocynkowanych, trzystopniowa kontrola jakosci oraz czasem przetwarzania wynoszacym od 6 do 14 dni; wysyla cewki gotowe do wytloczenia do producentow plyt w Azji Poludniowo-Wschodniej, na Bliskim Wschodzie, w Azji Srodkowej oraz w Ameryce Poludniowej.
 EN